Кратко
Сначала отделяют электронику от механики: меняют местами сигналы осей на драйверах, снижают скорость и ускорение, прокручивают привод рукой. Затем вырезают прямоугольник и мерят диагонали, калибруют импульсы на миллиметр по ходу в 1000 мм, и только потом ищут люфт индикатором на магнитной стойке, двигая ось шагами по 0,1 и 0,01 мм. Покачивание рукой люфт не покажет.
- Овал вместо круга и ромб вместо квадрата дают неверные импульсы на миллиметр по одной оси, неперпендикулярный портал, люфт в передаче или накопленная потеря шагов. Каждую причину можно отличить одним пробным резом.
- Диагонали вырезанного прямоугольника должны быть равны. Для 400×300 мм диагональ 500 мм. На станках 3×2 м на рейках допуск 0,2–0,3 мм практики считают нормой, а 0,1 мм по большому полю на рейке получить трудно.
- Импульсы на миллиметр калибруют по максимальному ходу: командуют 1000 мм, мерят линейкой, пересчитывают. Если ошибка разная на разных длинах, виноваты стыки реек или шаг рейки, а не число импульсов.
- Люфт мерят индикатором на магнитной стойке шагами 0,1 и 0,01 мм. У катаного ШВП без преднатяга по каталогу HIWIN допустимый осевой люфт до 0,04 мм, у правильно собранного узла на индикаторе не больше 0,003 мм.
- Программная компенсация люфта это временная мера: на шаговиках она рискует пропуском шагов.
Оборудование
- индикатор часового типа на магнитной стойке
- штангенциркуль
- поверочная линейка
- щупы
- уровень
- рулетка
Материалы
- лист МДФ или фанеры для пробных резов
Время
≈ 120 мин
Что проверять сначала
Прежде чем разбирать станок, нужно понять, где искать: в электронике, программе или механике. Порядок, который называют практики, идёт от дешёвого к дорогому.
- Поменять местами сигналы осей X и Y на драйверах и посмотреть, куда уедет дефект. Если дефект ушёл за осью, причина в электронике или двигателе, если остался на месте, то в механике.
- Снизить скорость и ускорение по одному параметру. Если дефект пропал, виновата механика или резонанс. На лазере это первая проверка перед юстировкой.
- Прогнать длинную программу без шпинделя и проверить возврат в ноль: сдвиг нуля указывает на потерю шагов, а не на геометрию.
- Прокрутить привод руками. Отсоединить двигатель и руками провернуть винт по всей длине, потом сдвинуть портал. Так находят заедание, люфт и источник стука. Это делают при выключенном питании: двигать ось при включённых драйверах не советуют, можно повредить драйверы.
- Сравнить результат при смене направления обхода контура. Если дефект остаётся, виновата механика.
О потере шагов отдельно написано в статье про шаговый двигатель, который пропускает шаги, и этот материал нужен, чтобы не перепутать пропуск шагов с люфтом: картина похожая, а лечение разное.
Тест прямоугольника и диагонали
Вырежьте на листе МДФ или фанеры прямоугольник, например 400×300 мм, и измерьте обе диагонали. Идеальная диагональ: √(400² + 300²) = 500 мм. Разница между диагоналями показывает, насколько портал ушёл от перпендикуляра.
Что говорят практики о допусках: на станках 3×2 м на рейках отклонение 0,2–0,3 мм считается нормой, а допуск 0,1 мм по большому полю на реечном станке получить трудно. Если разница в миллиметры, портал неперпендикулярен.
Как выровнять. Ослабляют болты кареток на одной стороне портала, смещают портал и затягивают снова. Оператор станка Ruijie 1325 описывал разницу диагоналей в 3 мм и потраченные на выравнивание 4–5 часов: он вырезал четыре точки по диагонали, мерил расстояния, ослаблял болты направляющих и смещал портал вращением двигателя. На станках с ремнём на оси перекос правят ослаблением ремня и поворотом шкива вручную, и координаты инструментального магазина после этого, возможно, придётся перебить.
Портал на двух моторах. Если портал ведут два двигателя по одной оси, диагональ зависит от того, как он стоял при включении, потому что в момент включения двигатели фиксируют его положение. Практики ставят по датчику нуля на каждую ногу и ведут их независимо; в Mach вторая ось подчинённая, и портал сам выравнивается при хоуминге. Спорят, нужна ли плата выравнивания портала: одни за, другие считают её нужной только кривым станкам. Выравнивать портал «по отверстиям» названо плохой практикой. Два привода на одной оси могут «спорить» при плохой синхронизации.
Размеры по сетке стола проверяют так: чертят острой конической фрезой в касание сетку 10×10 мм по всему столу или режут один и тот же прямоугольник в разных зонах стола. Если размер зависит от зоны, виноваты геометрия стола или направляющие.
Масштаб: импульсы на миллиметр
Если ось работает с ошибкой в процентах, дело в масштабе. Калибруют на максимальном ходе, а не на коротком отрезке:
- Командой G1 отправьте ось на 1000 мм (или на максимум хода).
- Измерьте фактический ход линейкой или рулеткой.
- Новое значение = старое × заданное / фактическое.
Пример: на оси 400 импульсов на мм, команда 1000 мм, фактически станок прошёл 997 мм. Новое значение 400 × 1000 / 997 = 401,2 импульса на мм. Поправку вводят постепенно: после правки у одного оператора пошла ошибка «software limit», и запуск не получался, пока он не проверил пределы хода. Проверенные данные по числу шагов на мм и пределу контроллера есть в статье про самодельный станок.
Ошибка, которая меняется с длиной, не лечится одним числом. Если на 300 мм всё сходится, а на 2000 мм расходится, промеряйте ось через каждые 100 мм с двух сторон: виноваты, скорее всего, стыки реек или шаг рейки. Большинство практиков против правки импульсов отдельно для малых и больших размеров: нужно искать причину.
Заодно штангенциркулем мерят реальный диаметр дешёвой фрезы: паспортный часто врёт, и в программе размер уходит.
Лазер и ремень. После замены ремня масштаб проверяют квадратом 100×100 мм и штангенциркулем, поправку вводят по каждой оси и учитывают ширину реза. На лазере, где геометрия «плывёт», сначала снижают ускорения и скорость, потом проверяют перпендикулярность портала и юстировку. Подробнее о размере, не совпадающем с макетом, и о волнистых линиях рассказано в статье про дефекты гравировки на CO2-лазере. Подтяжка ремней люфт не убирает: ремень натягивают, чтобы он не проскальзывал, а не чтобы лечить зазор.
Люфт: как найти и измерить
Стук при смене направления, хруст кареток, гудение в определённых местах, гребёнка на торце, зарезы на углах и зубья на диагональных резах: всё это связывают с люфтом, но на глаз его не различить.
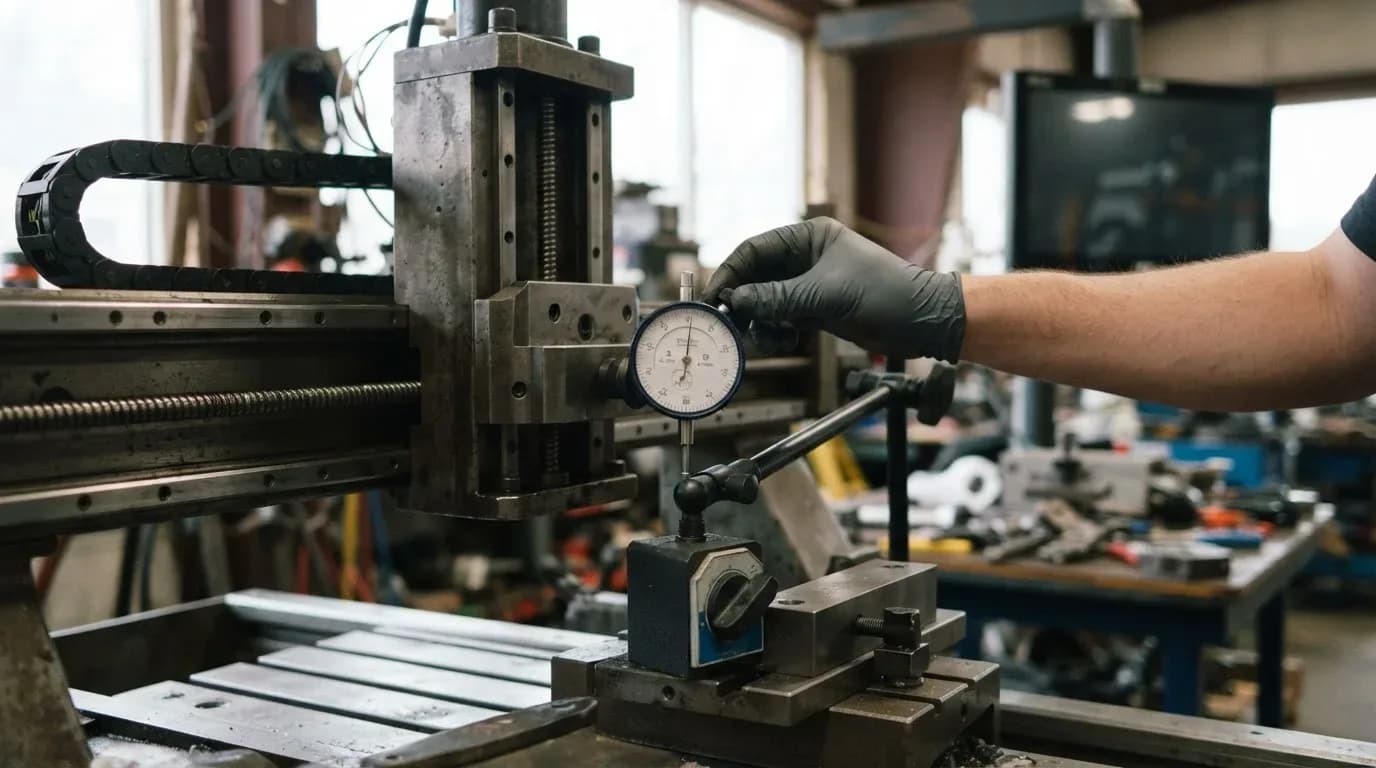
Измерение. Нужны индикатор часового типа и магнитная стойка. Закрепите индикатор на неподвижной части станка, уприте наконечник в подвижную. Двигайте ось с пульта шагами по 0,1 мм, затем по 0,01 мм. Подвели ось в одну сторону до сдвига стрелки, затем развернули и считайте, сколько шагов пройдено без движения стрелки. Эта величина и есть люфт. Покачивание рукой не отличает люфт шпинделя от люфта рейки.
Для ШВП у HIWIN есть описание проверки: к центровому отверстию торца винта приклеивают шарик, на него опирают плоский наконечник индикатора и вращают винт, наблюдая осевое смещение. Норма до 0,003 мм при правильно собранных подшипниках и гайке. По каталогу HIWIN, у ШВП без преднатяга максимальный осевой люфт: 5 мкм у классов C0–C2, 10 мкм у C3, 15 у C4, 20 у C5, 25 у C6, а у катаных винтов с шариками 3,175–3,969 мм до 0,04 мм. Дефект, заметный на детали, начинается примерно с 0,05 мм.
Причины по убыванию частоты
| Причина | Как проявляется | Что делать |
|---|---|---|
| Люфт гайки ШВП | заметный при смене направления, гребёнка на торцах | заменить гайку или винт, добавить вторую гайку с преднатягом или поставить пару радиально-упорных подшипников |
| Люфт в опоре винта | осевой люфт на индикаторе, несоосные посадочные места | перетянуть блок подшипников, проверить обжим и посадку, заменить подшипники |
| Шестерня не поджата к рейке | стук, заезд на углах, полоски на торцах | проверить шпонки и осевой люфт колеса, прижать шестерню эксцентриком без перетяга |
| Шкив или шпонка на валу | то же, плюс накопленная ошибка | поставить шпонку, добавить фиксатор |
| Выпавший шарик в каретке | стук, даже один шарик | заменить каретку |
| Износ линейных подшипников на круглых валах | люфт каретки | заменить подшипники, вал обычно менять не нужно |
| Радиальные подшипники в редукторе | люфт на выходе, шум | заменить подшипники |
| Резонанс | гудение на определённой скорости, зубья на диагоналях | сменить скорость или ускорение, проверить жёсткость |
Выпавшие шарики, износ и несоосность определяют после разборки, а ШВП без методики лучше не разбирать: шарики рассыпаются. Разрезные подшипники, стянутые болтом по обойме, а не кронштейном, тоже дают люфт.
Зазор между шестерней и рейкой и люфт гайки лечат по-разному, и программная компенсация люфта в стойке есть лишь временная мера. Как указывали участники обсуждений, она помогает, но на шаговых двигателях может привести к пропуску шагов. Про момент и выбор привода написано в статье про шаговый двигатель или серво.
Как люфт и вибрация видны на детали
- Гребёнка при обработке змейкой: вырежьте вертикальный брусок горизонтальным растром и измерьте высоту гребешков, она даёт грубую оценку люфта.
- Зарезы на углах и ступеньки на тонкой длинной фрезе, чаще всего от отжима инструмента. Помогает оставить на чистовой проход 0,2–0,3 мм, фрезеровать попутно и подводить фрезу к контуру плавно.
- Ступенька с одной стороны означает перекос шпинделя, с двух сторон отжим фрезы.
- Зубья на диагональных резах признак затухающих колебаний.
- Гудение при определённой скорости резонанс. Кроме того, раскачивать корпус могут компрессор и рядом стоящее оборудование.
Если станок гудит и зарезает на углах, сначала проверьте цангу под диаметр фрезы и вылет, потом механику. Для гравёра с подрезкой углов в программе указывают угол инструмента на 1–1,5 градуса меньше заявленного, это опыт практиков.
Типичные ошибки при проверке
- Крутить импульсы на миллиметр вместо поиска причины: ошибка вернётся на другой длине.
- Мерить люфт покачиванием рукой.
- Править диагональ при ослабленных болтах кареток и не затянуть их после проверки с нужным моментом.
- Включать компенсацию люфта на шаговике и не проверить возврат в ноль.
- Менять сразу несколько параметров: после каждой правки делают пробный рез.
Порядок проверки за один день
- 01
Поменяйте сигналы X и Y
на драйверах и вырежьте квадрат: куда уходит дефект.
- 02
Вырежьте прямоугольник 400×300 мм
и измерьте диагонали.
- 03
Откалибруйте импульсы на мм
на ходе 1000 мм.
- 04
Промеряйте ось через каждые 100 мм,
если ошибка зависит от длины.
- 05
Измерьте люфт индикатором
шагами 0,1 и 0,01 мм на каждой оси.
- 06
Отсоедините привод и прокрутите вручную:
заедание и стук.
- 07
Сделайте контрольный рез
и сравните с первым.
Когда нужен инженер
Если перекос портала или люфт не уходит после регулировок, а станок готовый, причина может лежать в заводской сборке или износе. Такие случаи разбирает сервис: у Lasercut, давно работающей на рынке компании, инженеры делают пусконаладку и ремонт и для станков, купленных у других продавцов, по условиям пусконаладки. Что проверять в самом станке при покупке, написано в статье про новый и б/у станок.
Для сравнения: у серийных станков класса 1313 и 1616, например у Wattsan A1 и M1, направляющие HIWIN 20 мм, а каталог HIWIN требует для таких рельсов плоскостей с допуском в десятки микрон. Самодельная рама без фрезерованных плоскостей этого допуска не даст.
Частые вопросы
Как проверить, что портал перпендикулярен?
Вырезайте прямоугольник и мерьте диагонали. Равные диагонали значат перпендикулярный портал, разница в миллиметр и больше говорит о перекосе. На станках с двумя двигателями на одной оси перекос возникает ещё и при включении, поэтому ставят датчики нуля на каждую ногу.
Как откалибровать импульсы на миллиметр?
Отправьте ось на максимальный ход, например 1000 мм, измерьте фактический и пересчитайте: новое = старое × заданное / фактическое. Поправку вносят постепенно, и проверяют пределы хода.
Как отличить люфт от пропуска шагов?
Люфт проявляется при смене направления и стабилен, пропуск шагов даёт накопленную потерю нуля. Проверка: прогон длинной программы без шпинделя и возврат в ноль, измерение индикатором.
Можно ли убрать люфт программно?
Временно можно, но на шаговиках компенсация рискует пропуском шагов. Механический люфт лечат заменой гайки или подшипников, второй гайкой с преднатягом, прижимом шестерни к рейке.
Почему на лазере размер не совпадает после замены ремня?
Изменился шаг на шкиве или проскальзывает ремень. Проверьте масштаб квадратом 100×100 мм и штангенциркулем, поправку введите по каждой оси и учтите ширину реза.
Источники
- HIWIN Ballscrew Technical Information ↗ — HIWIN, допуски осевого люфта и методика проверки индикатором
- HIWIN Linear Guideway Catalog ↗ — HIWIN, допуски монтажа рельсов
- Настройка геометрии станка ↗ — обсуждение практиков
- Как компенсировать, убрать люфт в ШВП ↗ — обсуждение практиков
- Импульсы на 2000 мм, 2002 на 1000 мм ↗ — обсуждение практиков

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий