Кратко
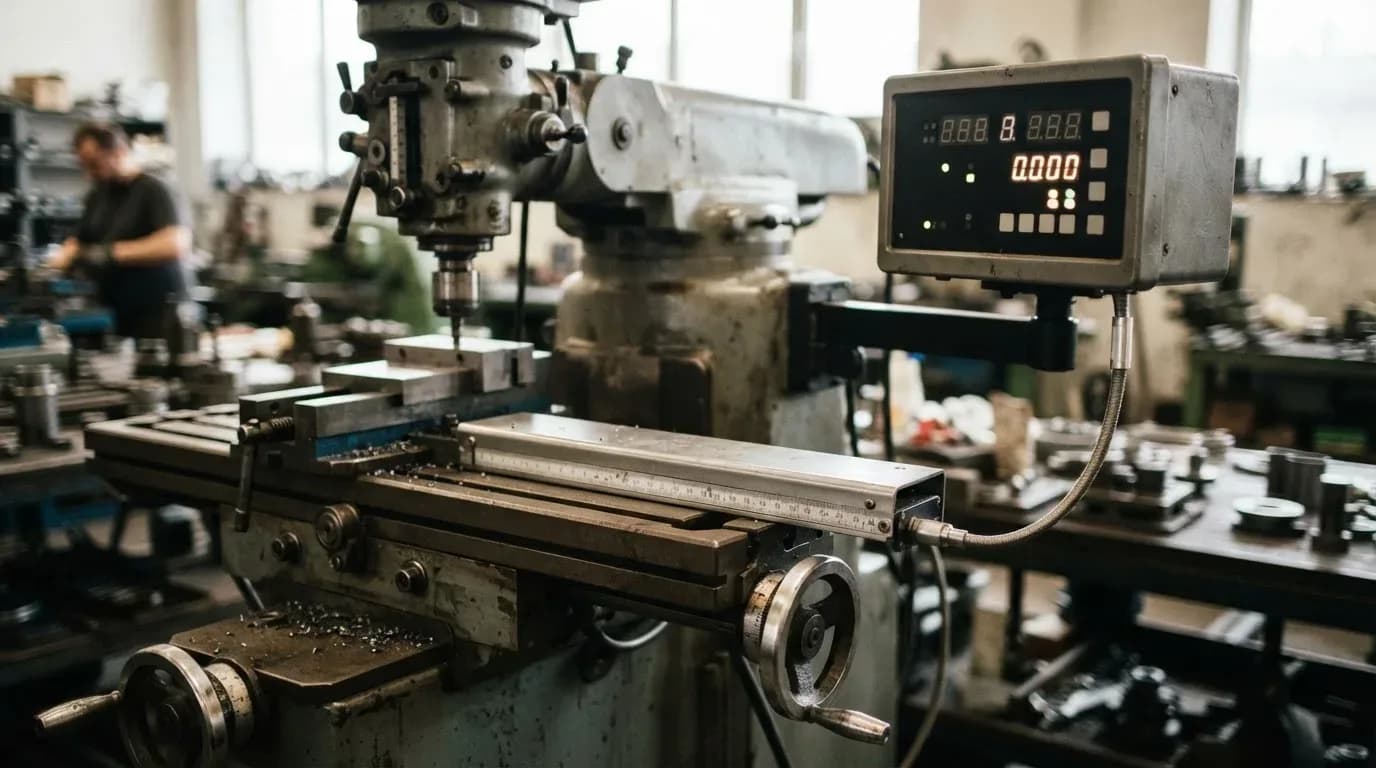
- УЦИ состоит из блока индикации и линеек по числу осей. Линейка измеряет перемещение, блок показывает его на экране. Станок остаётся ручным: люфты и износ винтов УЦИ не убирает, он только показывает, как далеко сместилась каретка.
- Ход линейки берут с запасом около 50 мм от рабочего хода оси, длины линеек кратны 50 мм. Для 16К20 практики считают достаточным разрешение 5 мкм, а на поперечной подаче 1 мкм даёт стабильную «сотку» в диаметре.
- Для токарного нужен блок с переключением радиус/диаметр. Если его нет, в настройках задают вдвое большее разрешение, например 2 мкм для линейки 1 мкм.
- Линейку закрывают кожухом, а считывающую головку ставят вниз. Крепят на жёсткие детали станка, кабели подвешивают так, чтобы не цеплялись.
- Сбои ищут по порядку: питание, разрешение в настройках, чистота, кабель и разъёмы, заземление корпуса. Блок под напряжением не вскрывают.
Что даёт УЦИ и чего он не даёт
Без УЦИ оператор считает деления лимба и держит в голове обороты винта. Для токаря это поперечная подача (лимб на радиус или на диаметр, смотря на станке), для фрезеровщика три лимба с разной ценой деления и люфтом в винтах. УЦИ показывает положение каждой оси прямо на экране, позволяет обнулить координату в любой точке и перейти в другую систему отсчёта.
Он не лечит механику. Если в поперечных салазках люфт 0,1 мм, линейка честно покажет, на сколько сдвинулись салазки, но резец под нагрузкой может сместиться иначе. УЦИ не делает станок жёстче, не уменьшает вибрацию и не исправляет геометрию. Практики советуют до установки проверить люфты и зазоры: иначе на экране будет красивое число, а размер детали «плавает».
Какие бывают линейки
Оптические (стеклянные). Измерительная шкала нанесена на стекле, считывающая головка скользит над ней. Разрешение 5 мкм, 1 мкм, у дорогих 0,5 мкм. Для ремонтных работ на универсальных станках чаще берут именно их. Минус: стекло и чистота. Попадание СОЖ и стружки в зазор даёт сбой показаний, поэтому линейке нужен защитный кожух и правильное положение.
Магнитные. Шкала намагничена, считывает магнитный датчик. Нетребовательны к масляной плёнке, но разрешение обычно хуже, а магнитная стружка налипает на ленту. Подходят для грубой разметки по осям с невысокими требованиями.
Разрешение не равно точности. Разрешение показывает цену младшего разряда на экране, а точность линейки указана в паспорте как допустимая погрешность на длине хода. Для стеклянной линейки 1 мкм погрешность по длине будет заметно больше, чем 1 мкм. Если допуск на размер детали 0,02 мм, линейка с разрешением 5 мкм и точностью в несколько микрометров на 100 мм вполне хватит. Практики считают, что для станка 16К20 лучше 5 мкм, а выше смысла ставить нет, поскольку сам станок не даёт такой повторяемости. Исключение — поперечная подача токарного: линейка 1 мкм даёт стабильную «сотку» в диаметре.
Какие линейки на какую ось
| Ось | Линейка и ход | Разрешение (ориентир) | Примечание |
|---|---|---|---|
| Токарный, продольная Z | ход станины, например 1000 мм (длина кратна 50 мм) | 5 мкм | линейка вдоль станины, закрытая кожухом |
| Токарный, поперечная X | ход салазок плюс 50 мм, например при ходе 400 мм линейка 450 мм | 1 мкм или 5 мкм | режим радиус/диаметр |
| Токарный, верхние салазки | 100–150 мм, если нужны для конусов | 5 мкм | не обязательна |
| Фрезерный, стол X | ход плюс около 50 мм | 5 мкм | линейка вдоль стола, защита от стружки сверху |
| Фрезерный, стол Y | ход плюс около 50 мм | 5 мкм | головкой вниз |
| Фрезерный, вертикаль Z | ход пиноли или консоли плюс запас | 5 мкм | часто ставят первой |
Запас в 50 мм нужен, чтобы удобно закрепить линейку и не выйти за пределы шкалы на краях хода. Поперечную линейку практики советуют выбирать не по рабочему ходу, а по длине поперечных салазок, потому что крепление делают сами. Одну линейку берут максимальной длины на продольную ось, вторую по ходу поперечной каретки плюс 50 мм. Если линейка для поперечной оси слишком длинная, она упирается в кожух или заднюю бабку. Комплекты с готовым креплением из магазинов подходят, но кронштейны часто приходится дорабатывать под станок.
Радиус и диаметр
На токарном размер задают по диаметру, а поперечная подача идёт по радиусу. Сдвиг резца на 0,1 мм уменьшает диаметр на 0,2 мм. Поэтому блок УЦИ для токарного должен уметь показывать диаметр: перемещение умножается на 2. Такие блоки продаются как «для токарного станка» с функцией «радиус/диаметр»: проверьте, что она есть в модели, у универсальных блоков её может не быть.
Если такой кнопки нет, есть обходной путь: в настройках разрешения поперечной оси задают значение вдвое больше. Для линейки 1 мкм задают 2 мкм, и показания пересчитываются в диаметр. Минус: шаг показания 2 мкм, а не 1. Арифметика: 1 мкм по радиусу даёт 2 мкм по диаметру, а на экране при таком обходе младший разряд 0,002 мм.
Установка
Установка линейки на ось
- 01
Определите место.
Линейка крепится к неподвижной детали, считывающая головка к подвижной. Место выбирают по жёсткому основанию: литые части станка, а не тонкие кожухи и крышки.
- 02
Выберите положение.
Считывающую головку направляйте вниз или так, чтобы стружка и СОЖ не лились на шкалу. Линейка прорезью вверх собирает мусор.
- 03
Выставьте параллельность.
Линейка должна идти вдоль оси перемещения без заклинивания по всему ходу. Проверяйте индикатором на линейке или по зазору головки. Небольшой перекос сам по себе даёт пренебрежимо малую погрешность, но заклинивание головки и выход за допустимый зазор между головкой и шкалой портят показания гораздо сильнее.
- 04
Закройте кожухом.
Сверху делают кожух по месту и по станку, даже производители высокоточных линеек добавляют защиту сверху.
- 05
Подвесьте кабели.
Кабель не должен висеть петлёй, цепляться за суппорт или передавливаться. На практике обрывы случаются после установки, когда провод цепляется за подвижные части.
- 06
Закрепите блок
на суппорте или рядом с оператором, чтобы провода не болтались.
- 07
Задайте нулевые точки.
После установки проточите пробный участок, измерьте и введите измеренное значение в блок.
Почему УЦИ врёт
Типичные случаи и порядок проверки.
- Питание. Нестабильное напряжение, плохой контакт в блоке питания или разъёме. Показания «прыгают» или экран гаснет.
- Разрешение в настройках. Самая частая причина «неверных» размеров. Если у линейки шаг 1 мкм, а в блоке стоит 5 мкм, сдвиг на 0,1 мм покажет 0,5 мм: ошибка ровно в пять раз. Разрешение задают в меню настройки блока. Способ входа различается: у ряда моделей это самотест после включения и нажатие определённой клавиши, у других пункты меню. Смотрите инструкцию именно вашего блока. Доступные значения (обычно 1, 2, 5, 10 мкм) тоже указаны в инструкции модели.
- Радиус или диаметр. Показание вдвое больше или меньше ожидаемого указывает на режим.
- Чистота. Загрязнение стекла или головки, пыль в зазоре. Протрите шкалу безворсовой салфеткой со спиртом.
- Кабель и разъёмы. Перегиб, надрыв, окисление контактов. Проверьте, переставив кабели линеек между осями: если сбой «пошёл» за кабелем, виноват он или линейка, если остался на канале, то блок.
- Заземление корпуса и помехи. Заземлите корпус по правилам электробезопасности (через розетку с защитным проводом), разнесите кабели линеек и силовые провода двигателей, особенно частотника.
- Механика. Разбитый винт и люфты дают неповторяемый размер при том, что УЦИ показывает стабильно.
Проверка микрометром
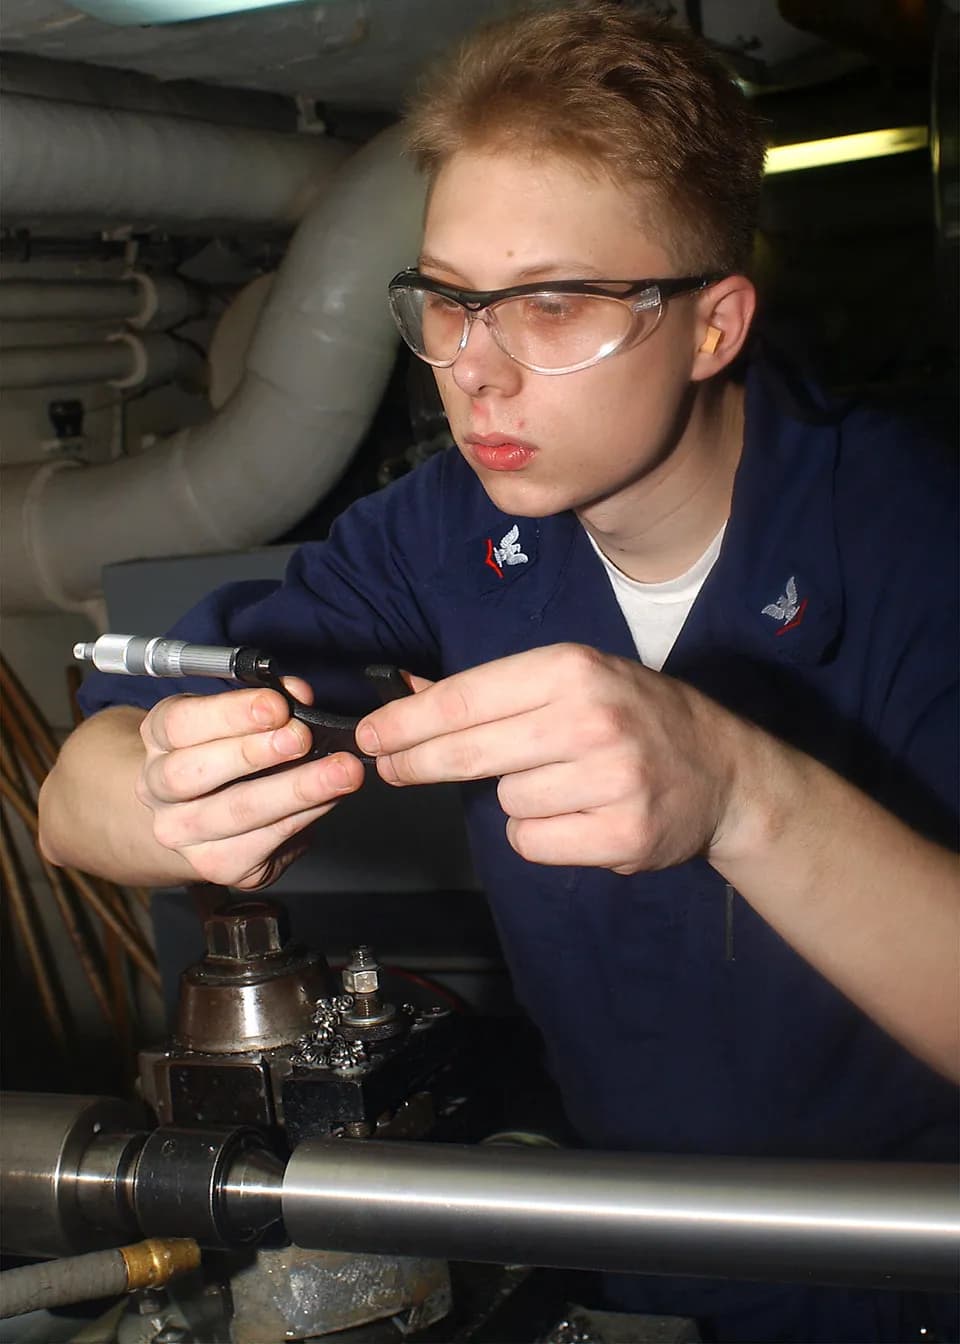
Показания УЦИ сверяют с измерением, а не наоборот. Вот правила обращения с микрометром, которые называют практики.
- Размер берут только по трещотке. За барабан не крутят: усилие на измеряемой детали должно быть одинаковым.
- Ноль и диапазон проверяют по концевым мерам. У микрометра 0–25 мм ноль проверяют по сомкнутым губкам, остальные размеры по концевым мерам нескольких размеров по всему диапазону. По ним строят график отклонений.
- Температура. Точнее сотки не рассчитывать без выдержки инструмента и детали при одной температуре, около часа. Пример: стальная деталь 100 мм, тёплая на 10 °C относительно инструмента, даёт 11,5·10⁻⁶ × 100 × 10 = 0,0115 мм, то есть больше сотки.
- Цифровой штангенциркуль. Последняя цифра ненадёжна, не полагайтесь на неё. Индикаторный нутромер настраивают по кольцам или концевым мерам.
- Цена деления барабана 0,01 мм. Доли деления оцениваются на глаз, в спорных случаях это не аргумент.
Чтобы попасть в размер на чистовой, оставляют 2–3 сотки, делают три равных прохода и измеряют после каждого: на малом съёме люфты суппорта дают разброс, поэтому сначала убирают их. Перед ответственным размером снимите деталь, измерьте микрометром и введите значение в УЦИ. Больше о измерении в статье про снятие размеров штангенциркулем и микрометром.
УЦИ или ЧПУ
УЦИ закрывает задачу «сделать несколько деталей точно и быстрее». Он помогает токарю выходить на размер без счёта лимбов и фрезеровщику выдерживать координаты отверстий. Но программы УЦИ не хранит, контур не отрабатывает и серию не повторяет: каждая деталь зависит от оператора, и размер в десятой детали держится рукой.
Когда нужны плоские детали серией и контуры, например раскрой по эскизу или пазы сложной формы, станок с ЧПУ выполняет их по программе, а оператор только меняет заготовки. Если смотреть на модели Wattsan этого класса, то у фрезеров A1 и M1 6090 поле 600×900 мм, а шпиндель 1,5 и 2,2 кВт. В карточках для жёстких вариантов заявлена лёгкая обработка алюминия и цветных сплавов, но основные материалы класса — дерево, пластик и МДФ. Для стали такие станки не предназначены. Общее представление о выборе даёт раздел о фрезерных станках и обзор станков с ЧПУ.
Практическое правило: если деталей в серии много и они повторяются, ЧПУ окупится раньше, чем вы доведёте УЦИ до идеала. Если делаете ремонт и единичные детали, УЦИ достаточно.
Частые вопросы
Какое разрешение УЦИ выбрать на токарный станок?
5 мкм хватает для 16К20 и аналогов. На поперечной подаче можно поставить 1 мкм, чтобы стабильно получать сотку в диаметре. Ставить выше смысла нет: станок не даст такой повторяемости.
Нужен ли запас по ходу линейки?
Да, около 50 мм. Он нужен для удобного крепления и чтобы не выйти за шкалу на краях хода. Длины линеек кратны 50 мм, поэтому для хода 400 мм берут 450 мм.
Что делать, если УЦИ показывает размер в несколько раз больше?
Проверьте разрешение в настройках блока, оно должно совпадать с линейкой. Ошибка в пять раз возникает при линейке 1 мкм и настройке 5 мкм. Затем проверьте режим радиус/диаметр.
Можно ли поставить УЦИ без кожуха на линейку?
Можно, если линейка стоит вниз головкой и на неё не попадает СОЖ, но практики советуют делать кожух сверху. Даже у линеек известных производителей СОЖ иногда попадает в зазор.
Источники
- Linear encoder ↗ — Wikipedia, принцип работы линеек
- Digital readout ↗ — Wikipedia, цифровая индикация на станках
- ГОСТ 6507-90. Микрометры. Технические условия ↗ — Госстандарт СССР
- Микрометр ↗ — Википедия
- Что входит в комплект УЦИ для токарного? ↗ — обсуждение практиков
- Устройство цифровой индикации SINO SDS6-3VA ↗ — обсуждение практиков
- Микрометр. Вопрос от новичка ↗ — обсуждение практиков

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Смазка, СОЖ и измерения
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий