Кратко
- В старом обозначении индустриального масла число примерно равно вязкости при 50 °C, а в новой системе и в классах ISO VG вязкость дана при 40 °C. Поэтому И-20А это не «20 мм²/с», а около 29–35 мм²/с при 40 °C, то есть ISO VG 32.
- Ориентир перевода: вязкость при 40 °C примерно в 1,5 раза больше числа в старой марке. И-5А примерно VG 7, И-20А это VG 32, И-30А ближе к VG 46, И-40А к VG 68.
- Лить в станок надо масло той вязкости, что указана в паспорте узла. Моторные масла и ATF в шпиндель и гидравлику не заливают: у ATF на упаковке вязкость при 100 °C около 7 мм²/с, а при 40 °C она близка к И-20.
- Эмульсия живёт в узком коридоре: концентрация по листку производителя (чаще 3–8%), pH 8–9, жёсткость воды в пределах, которые указал производитель, чистый бак и масляная плёнка, снятая с поверхности.
- Отработанную СОЖ в канализацию не сливают, её сдают организациям, принимающим отработанные эмульсии.
Откуда путаница в цифрах
Старое обозначение индустриальных масел (И-5А, И-8А, И-20А) придумано до ISO. Число в названии приблизительно равно кинематической вязкости при 50 °C в мм²/с. По ГОСТ 20799-88 и ГОСТ 17479.4-87 маркам присвоены и новые обозначения вида И-Л-А-32, где последнее число это класс вязкости при 40 °C, совпадающий с классами ISO 3448 (ISO VG).
Если сравнить цифры в разных документах, возникает ловушка. В одном из обсуждений практики заметили, что в таблице вязкость указана при 50 °C, а в описании современного масла при 40 °C, и по ошибке принимают «20» за 20 мм²/с при 40 °C. На самом деле у И-20А вязкость при 40 °C около 29–35 мм²/с (VG 32), и на этом основана замена: масло класса VG 32 и есть И-20А. Диапазон ISO VG 32 по стандарту: 28,8–35,2 мм²/с при 40 °C.
Приближённо вязкость при 40 °C у минеральных масел в 1,5 раза выше, чем при 50 °C: 20 × 1,5 = 30. Это оценка для перевода, а не точная формула, поэтому итоговый класс сверяйте по данным на канистре.
Таблица соответствия (ориентир)
| Старая марка | Вязкость при 50 °C, мм²/с | Обозначение ГОСТ 17479.4 | Ближайший класс ISO VG (при 40 °C) | Куда обычно льют |
|---|---|---|---|---|
| И-5А | около 4–5 | И-Л-А-7 | VG 7 (6,12–7,48 мм²/с) | шпиндель, лёгконагруженные подшипники |
| И-8А | около 6–8 | И-Л-А-10 | VG 10 (9,0–11,0 мм²/с) | шпиндель, малые коробки |
| И-12А | около 10–14 | между классами 15 и 22 | VG 15–22 | коробки подач, лёгкие редукторы |
| И-20А | около 17–23 | И-Л-А-32 | VG 32 (28,8–35,2 мм²/с) | коробки скоростей и подач, масляные ванны |
| И-30А | около 28–33 | И-Л-А-46 | VG 46 (41,4–50,6 мм²/с) | редукторы, нагруженные направляющие |
| И-40А | около 35–45 | И-Л-А-68 | VG 68 (61,2–74,8 мм²/с) | направляющие скольжения, ручная смазка |
Пределы вязкости у марок по ГОСТ 20799 и обозначения вида И-Л-А-N приведены по справочным данным, а соответствие И-12А классам 15 или 22 зависит от партии масла, поэтому для этой марки сверяйте вязкость по паспорту выбранного масла.
Отсюда ошибки вроде «И-20 это около 20 сСт, значит оно почти как И-5» или, наоборот, «раз у И-20 29–35 сСт, а в паспорте 7, оно в четыре раза гуще». Обе цифры верны, но относятся к разным температурам. Сравнивайте вязкость только при одной температуре и смотрите в паспорт, при какой температуре записано требование.
Что лить в какой узел
В паспорте станка узлам обычно назначены марки, и первое правило такое: берите вязкость из паспорта, а не по названию.
- Шпиндель. Обычно маловязкое масло VG 5–10 (И-5А, И-8А, шпиндельные и веретённые масла). Если в паспорте стоит шпиндельное масло типа Велосит, чаще всего берут И-5А или современное масло класса VG 5–7. Густое масло здесь вредит: шпиндель греется, а подшипник «голодает».
- Коробки скоростей и подач, фартук. По паспорту чаще И-20А или И-30А (VG 32–46). Масло нужно, чтобы смазывать зубчатые колёса, и вязкость растёт с нагрузкой.
- Направляющие и ходовой винт. Применяют жидкое масло с противозадирными присадками, VG 68 для скольжения, или И-30А и И-40А при ручной смазке. Консистентные смазки вроде солидола и Литола для ходового винта практики не советуют: пыль и стружка налипают и перетираются в абразив. Жидкое масло и смазывает, и смывает.
- Гидравлика. По паспорту, классы HLP по ISO 6743 (ГОСТ 17479.3). Подбирают вязкость, указанную производителем, и не заливают масла без противоизносных присадок.
Чем нельзя заливать
Моторные масла и ATF. Практики и производители станков не рекомендуют их для шпинделей и гидравлики. Моторное масло содержит моющие присадки и рассчитано на другие условия, а у станков с бронзовыми втулками и открытыми парами трения возникают проблемы, о которых предупреждают операторы. ATF рекламируют по вязкости «около 7 сСт», но это значение при 100 °C. При 40 °C та же жидкость имеет вязкость порядка 30–35 мм²/с, то есть близка к И-20, а не к И-5, и шпиндель, рассчитанный на VG 7, будет греться.
Разбавление керосином. Рецепт «И-20 плюс 10% керосина» встречается в обсуждениях, но сами практики называют его опытом на свой риск: керосин снижает температуру вспышки и вязкость нестабильно, а масло с добавкой «пахнет» и нестабильно по свойствам. Если выбирать, лучше взять масло нужной вязкости целиком.
Смешивание. Разные масла перед заменой не смешивают. Старое масло сливают, внутреннюю полость промывают и сушат. Совместимость присадок у разных производителей не гарантируется.
Замена масла в шпиндельной бабке
- 01
Остановите станок
и отключите питание, дайте маслу стечь в тёплом состоянии.
- 02
Слейте старое масло
, снимите крышки и промойте полость чистой жидкостью той же вязкости, что и новая.
- 03
Залейте новое масло
до метки по смотровому окну, сверяясь с паспортом.
- 04
Запустите на холостых оборотах
на 10 минут, потом проверьте температуру корпуса. Ориентир: корпус не должен греться выше 50–60 °C, иначе масло слишком густое или его много.
- 05
Проверьте течи.
Если масло уходит, найдите причину, а не доливайте раз в неделю.
СОЖ: что нужно держать под контролем
Эмульсия типа «масло в воде» (СОЖ) охлаждает и смазывает зону резания. Её параметры меняются каждый день, поэтому проверять их надо по графику.
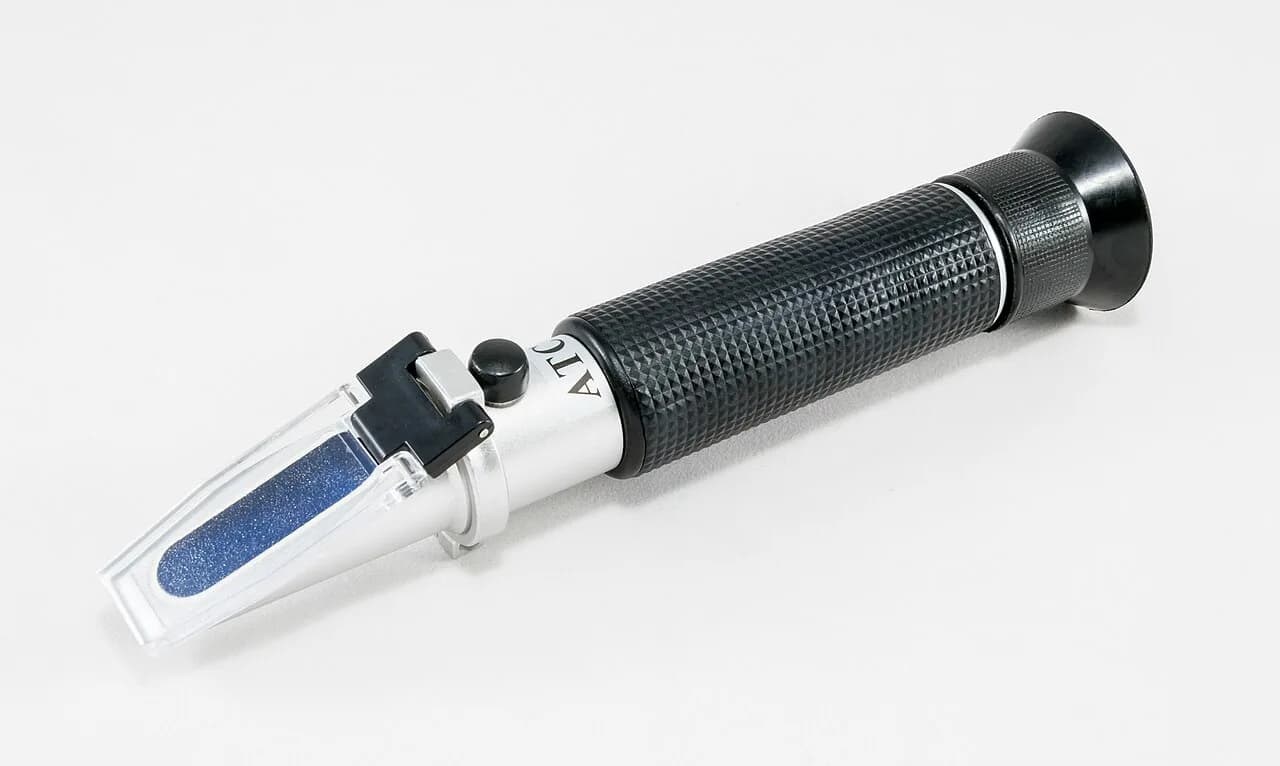
Концентрация. Эмульсолы разводят обычно от 3% до 8% по листку производителя, у синтетических СОЖ бывает меньше. Для тяжёлых операций (резьба, глубокое сверление) концентрацию берут из верхней части диапазона. Измеряют рефрактометром: капля на призму, показание по шкале Brix умножают на коэффициент из листка концентрата. Пример: 5,0 Brix при коэффициенте 1,2 дают 6,0%. Если в баке 100 л раствора и показание 3,5%, а нужно 6%, надо добавить x литров концентрата: (3,5 + x)/(100 + x) = 0,06, откуда x ≈ 2,7 л. Пока доливаете, концентрат льют в воду при перемешивании, а не наоборот.
pH. Рабочий диапазон 8–9, у некоторых производителей 8,5–9,4. При падении pH растёт коррозия стали и чугуна и размножаются бактерии, при росте выше 9–9,5 раствор агрессивен к алюминию и коже. Измеряют полосками, точность невысокая, но достаточная. Поднимать pH можно добавками по рекомендации производителя, а кальцинированную соду используют осторожно.
Жёсткость воды. Мягкая вода даёт пену, слишком жёсткая оставляет осадок и мыла. Производитель указывает допустимые пределы жёсткости воды в листке; пересчёт: 1 немецкий градус (°dH) равен примерно 0,357 мг-экв/л, пределы порядка 5–15 °dH (1,8–5,4 мг-экв/л) встречаются в листках, но проверяйте именно ваш. Не путайте жёсткость и солесодержание: это разные величины, как заметили в обсуждении.
Пена
Причины в порядке частоты и что делать.
- Низкий уровень в баке: насос подсасывает воздух. Поднимите уровень выше заборника.
- Слишком большое давление и расход через форсунки, если СОЖ не рассчитана на подачу под давлением. Уменьшите производительность насоса или расширьте выход.
- Мягкая вода. Приведите жёсткость к пределам из листка.
- Низкая концентрация. Практики доводили до 7–8%, и пена уменьшалась.
- Загрязнение моющими средствами или маслом.
Пеногаситель добавляют последним и только совместимый.
Запах и гниение
Гнилостный запах (сероводород) означает анаэробные бактерии. Они растут под плёнкой масла, которая перекрывает доступ кислорода. Операторы советуют снимать масло с поверхности (скиммер, ленточный очиститель), держать уровень выше заборника и не оставлять станок без циркуляции на выходные. Больную эмульсию проще слить, промыть и продезинфицировать бак, чем лечить. Биоциды дозируют строго по листку производителя. Эмульсия может портиться и без запаха, поэтому в крупных мастерских проверяют её тест-пластинами на бактерии. Серая эмульсия и запах аммиака указывают на плохой концентрат или отработку.
Ржавчина на новом станке при свежей СОЖ бывает из-за низких концентрации и pH, хлоридов в воде и плёнки масла. Если пятна появились на одном из нескольких станков, сравните параметры эмульсии и посмотрите, не перетекает ли в бак масло от направляющих.
Как не допустить проблем
Заведите журнал: дата заливки, марка и вязкость масла по узлам, концентрация и pH эмульсии раз в неделю. Покупайте масло с указанием класса ISO VG на этикетке и записывайте его в паспорт станка. Меняйте масло по состоянию и по срокам из паспорта, а не по ощущению. Больше о выборе и использовании СОЖ при обработке металлов в статье про СОЖ при фрезеровании.
Частые вопросы
Чем заменить масло И-20А?
Любым индустриальным маслом класса ISO VG 32 (по ГОСТ 17479.4 это И-Л-А-32) с вязкостью 28,8–35,2 мм²/с при 40 °C. Это обычное веретённое или станочное масло, которое продаётся под названиями с «32». Сравнивайте только значения при 40 °C.
Что лить в шпиндель вместо И-5А?
Масло класса VG 7 или близкое, чаще VG 5–10. Практики берут маловязкие шпиндельные масла. ATF и моторные масла для этой задачи не подходят, у них другая вязкость при рабочей температуре и другие присадки.
Можно ли лить в станок трансмиссионное или моторное масло?
В шпиндель и гидравлику нельзя. В редуктор грубых коробок иногда допускают, но только если вязкость и присадки совпадают с паспортом и нет бронзовых деталей. Для ходовых винтов трансмиссионку советуют отдельные мастера, остальные возражают.
Как проверить, что эмульсия «жива»?
Концентрацию измеряют рефрактометром, pH полоской (8–9), смотрят на цвет (молочно-белая, не серая) и нюхают. Если появились запах, пена и ржавчина, проверяют уровень, жёсткость воды и плёнку масла. Если не помогло, эмульсию меняют и дезинфицируют бак.
Источники
- ГОСТ 20799-88. Масла индустриальные. Технические условия ↗ — Госстандарт СССР
- ГОСТ 17479.4-87. Масла индустриальные. Классификация и обозначение ↗ — Госстандарт СССР
- Индустриальные масла ↗ — Википедия, классификация по ГОСТ и ISO 3448
- Смазочно-охлаждающая жидкость ↗ — Википедия
- Metalworking fluid ↗ — Wikipedia, типы и контроль СОЖ
- Замена маслу И-20 ↗ — обсуждение практиков
- Пенится СОЖ. Как исправить? ↗ — обсуждение практиков
- Водоэмульсионные СОЖ (критерии оценки качества, состав, приготовление) ↗ — обсуждение практиков
Фото: Jacek Halicki, CC BY-SA 4.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Смазка, СОЖ и измерения
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий