Кратко
Средняя мощность делится на частоту и даёт энергию импульса: 200 Вт при 100 кГц дают 2 мДж, при 500 кГц 0,4 мДж. Чистит не энергия, а плотность энергии в пятне, на стали в публикациях это 3–10 Дж/см². Перекрытие пятен в 50–70 % задаёт скорость сканирования. Паспортные 30 000 мм/с на практике не рабочая скорость.
- Энергия импульса равна средней мощности, делённой на частоту. На 200 Вт это 5 мДж при 40 кГц и 0,4 мДж при 500 кГц.
- Слой снимает плотность энергии, то есть энергия на площадь пятна. В публикациях по стали рабочие значения лежат в пределах 3–10 Дж/см², выше начинаются вторичное окисление и кратеры.
- Перекрытие пятен считают по скорости, частоте и диаметру пятна. Для 50 % перекрытия при диаметре 0,29 мм и частоте 40 кГц нужна скорость около 5800 мм/с.
- Режим подбирают на пробном участке и меняют по одному параметру за раз.
Из чего складывается режим
Пять величин делятся на две группы. Источник задаёт частоту, длительность и предельную энергию импульса. Оптика и оператор задают диаметр пятна, скорость и шаг. Мощность в этом списке производная: она получается как энергия импульса, умноженная на частоту.
Для импульсного источника важны частота импульсов, энергия импульса, длительность импульса и пиковая мощность. Для сканера, который разворачивает луч в линию или фигуру, добавляются скорость и ширина развёртки. Устройство описано в определении гальваносканера.
Энергия импульса и частота
При фиксированной средней мощности частота и энергия импульса меняются в обратной пропорции. Возьмём источник 200 Вт с максимальной энергией 5 мДж, как у JPT серии CL2 (модуль YDFLP-CL2-200-5-A, паспорт JPT: частота 1–3000 кГц, длительность 13–500 нс). Пиковая мощность в таблице оценена как энергия, делённая на длительность 100 нс, то есть для прямоугольного импульса.
| Частота | Энергия импульса | Пиковая мощность при 100 нс | Комментарий |
|---|---|---|---|
| 40 кГц | 5 мДж | 50 кВт | Предел по энергии: ниже этой частоты мощность падает |
| 100 кГц | 2 мДж | 20 кВт | |
| 200 кГц | 1 мДж | 10 кВт | |
| 500 кГц | 0,4 мДж | 4 кВт | |
| 1000 кГц | 0,2 мДж | 2 кВт | |
| 3000 кГц | 0,07 мДж | 0,7 кВт | Импульсы почти сливаются в непрерывное излучение |
Ниже 40 кГц средняя мощность этого модуля уже не достигает 200 Вт, потому что энергия упёрлась в потолок 5 мДж. Для других мощностей граница своя: 100 Вт с энергией 1,5 мДж выходят на полную мощность с 67 кГц, 300 Вт с энергией 15 мДж с 20 кГц. Это расчёт по паспортным значениям, а не измерение.
Выбор частоты заметен по результату. В опыте на углеродистой стали Q235B с оксидной плёнкой до 12 мкм (JPT на 200 Вт, ширина линии 50 мм, скорость 15 мм/с) масса снятого оксида менялась с частотой немонотонно (Zhang и др., Materials, 2025):
| Частота | 100 кГц | 300 кГц | 500 кГц | 700 кГц | 900 кГц |
|---|---|---|---|---|---|
| Снято оксида, мг | 0,7 | 1,6 | 3,7 | 2,5 | 1,5 |
Максимум пришёлся на 500 кГц. Авторы объясняют это произведением двух величин: масса снятого оксида равна числу импульсов в секунду, умноженному на массу, которую снимает один импульс. На 100 кГц импульс большой, но его энергия уходит на углубление кратера в металле, а не на плёнку. При росте частоты кратеры мельчают, а импульсов становится больше. Выше 500 кГц энергии одного импульса уже не хватает, и снятие падает. Шероховатость при этом убывала с ростом частоты, потому что большие импульсы выбивают более глубокие кратеры.
Плотность энергии: почему мДж без пятна ничего не значат
Энергию сравнивают на площади. Два исследования по стали дают хорошую иллюстрацию.
| Работа | Режим | Энергия импульса | Диаметр пятна | Плотность энергии |
|---|---|---|---|---|
| Zhang и др., Materials, 2026 (сталь 10CrNi2Mo3Cu2V, IPG) | 600 Вт, 10 кГц, 100 нс | 60 мДж | 1 мм | 7,64 Дж/см² |
| Wang и др., Materials, 2024 (сталь Q390, Han's Laser) | 45 Вт, 116 кГц, 100 нс | 0,39 мДж | 0,1 мм | около 4,9 Дж/см² |
Плотность энергии в обоих случаях одного порядка, а энергия импульса различается в 150 раз. В первой строке плотность энергии указана в статье, во второй рассчитана нами по приведённым в ней мощности, частоте и диаметру пятна. Отсюда практический вывод: аппарат с энергией 1,5 мДж не слабее аппарата с 15 мДж, если у первого пятно в десять раз уже. Но с узким пятном шире придётся вести линию, поэтому производительность упадёт.
Для ручного очистителя это значит, что в паспорте надо искать диаметр пятна или фокус и ширину развёртки. Допустим, нужно получить 7,64 Дж/см² от модуля на 5 мДж. Площадь пятна равна 0,005 Дж ÷ 7,64 Дж/см² = 0,00065 см², диаметр около 0,29 мм. Для 5 Дж/см² и 2 мДж диаметр 0,23 мм. Если развёртка растянута линией шириной в десятки миллиметров, плотность энергии падает, и слой перестаёт сниматься. Это согласуется с опытом Zhang 2025: при ширине линии 10, 30, 50, 70 и 90 мм масса снятого оксида составила 1,6; 2,8; 3,7; 2,4 и 2,3 мг. Узкая линия давала переплав подложки, широкая не доходила до порога.
Скорость и перекрытие пятен
Пятна ложатся по линии с шагом, равным скорости, делённой на частоту. Перекрытие вдоль линии считают так:
Перекрытие, % = (1 − v ÷ (D × f)) × 100
где v в мм/с, D в мм, f в Гц. Число импульсов на одну точку равно D × f ÷ v. Эти же формулы использует Zhang 2026: при v = 5000 мм/с, D = 1 мм и f = 10 кГц шаг между пятнами 0,5 мм, перекрытие 50 %. Второе перекрытие, между соседними линиями развёртки, задаёт шаг линий. В статье про снятие толстой краски с судовой стали оно названо отдельно: при слишком большом шаге остаются полосы и периодические борозды, а полное снятие дали шаги 0,35–0,45 мм при диаметре пучка 460 мкм (Materials, 2026).
Пример расчёта. Wang 2024 получил оптимум при v = 3852 мм/с, f = 116 кГц и диаметре пятна 0,1 мм. Шаг между пятнами 33 мкм, перекрытие около 67 %, в каждую точку попадает 3 импульса. Теперь возьмём модуль на 200 Вт и 40 кГц из таблицы выше с диаметром пятна 0,29 мм. Для перекрытия 50 % скорость должна быть 0,5 × 0,29 × 40 000 = 5800 мм/с. При паспортной скорости 30 000 мм/с шаг между пятнами равен 0,75 мм, то есть на 160 % больше диаметра: металл покроется цепочкой точек с промежутками. Паспортная скорость сканера задаёт потолок, а рабочая скорость на порядок ниже.
Есть ограничение с другой стороны. Слишком высокое перекрытие накапливает тепло: Zhang 2026 отметил, что рост частоты увеличивает число пятен на единице площади и приводит к тепловому накоплению. В опыте на хромированных шинных формах на 500 Вт трещины в покрытии появлялись, когда в одну точку попадало больше трёх импульсов (Ren и др., Coatings, 2025). Подробнее о формах написано в статье про очистку пресс-форм.
Длительность импульса и MOPA
Длительность определяет, какая часть энергии уходит в тепло. При той же энергии короткий импульс даёт более высокую пиковую мощность и меньше греет основу, длинный действует мягче по пиковой мощности, но сильнее прогревает слой. Такое управление есть у источников MOPA, об их отличии от Q-switch рассказано в статье про MOPA-лазер. У JPT серии CL2 диапазон 13–500 нс, у водяных CL на 500–1000 Вт от 30 до 500 нс.
В обзорах по очистке порог плотности энергии растёт с длительностью. Так, для титанового сплава Ti–3Al–2.5V при частотах 30–80 кГц пороги нашли в пределах 0,55–0,80 Дж/см², а выше 1,75 Дж/см² возникали ямы (работа Kumar и др., пересказана в Zhang 2025). Цифры относятся к титану, на стали порог выше, но порядок «десятые доли джоуля, а повреждение при единицах» полезно держать в голове.
Как подобрать режим на пробе
Пробный участок за пять шагов
- 01
Возьмите участок, который не страшно испортить.
Та же марка металла и такой же слой, не меньше 10×10 см.
- 02
Начните с пятна и ширины развёртки.
Узкая линия повышает плотность энергии, широкая снижает. Сначала выберите ширину под деталь.
- 03
Поставьте частоту в середину диапазона.
Для 200 Вт это порядка 100–500 кГц. Дальше меняйте только её, остальное держите постоянным.
- 04
Подберите скорость под перекрытие 50–70 %.
По формуле выше, а не по ощущениям.
- 05
Проверьте результат.
Блеск металла без цветов побежалости, отсутствие кратеров под лупой, повторное окисление через час. Если остаётся слой, добавляйте проход, а не мощность.
Производительность в м²/ч считают отдельно по энергии на мм² и средней мощности, формула и таблица есть в статье про ржавчину и окалину.
Что смотреть в паспорте очистителя
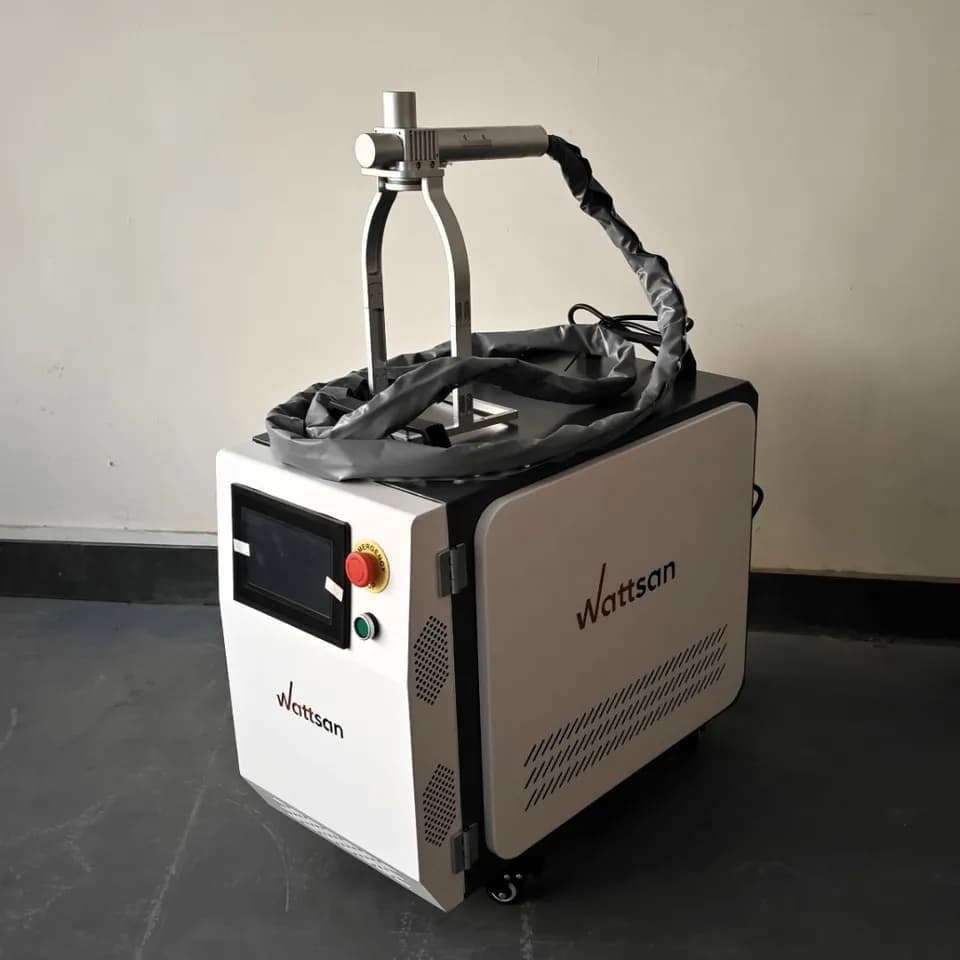
Из того, что встречается в линейках ручных аппаратов, для импульсной очистки на 100–300 Вт типичен набор у Wattsan PA. Ниже параметры из карточки производителя на 3 октября 2026 года.
| Параметр | Значение по данным производителя |
|---|---|
| Источник | JPT MOPA (в линейке упомянуты также JPT и Raycus) |
| Мощность | 100 / 200 / 300 Вт |
| Энергия импульса | 1,5 / 5 / 15 мДж |
| Частота | 1–3000 кГц |
| Длительность импульса | 2–500 нс |
| Скорость сканирования | до 30 000 мм/с |
| Ширина и длина развёртки | по 100 мм |
| Фокус сканера | F254 мм |
| Наборы параметров | до 9 сохранённых |
Для расчёта в карточке не хватает диаметра пятна, без которого плотность энергии не получить, поэтому его стоит запросить у продавца. Минимальная длительность 2 нс в карточке не совпадает с паспортом JPT серии CL2, где нижняя граница 13 нс. Просите точное обозначение модуля источника, а в нём проверяйте энергию импульса, как разобрано в обзоре PA 200. Для сравнения подходов к выбору между импульсным и непрерывным источником смотрите статью импульсная или непрерывная очистка.
Частые вопросы
Что важнее для очистки, мощность или энергия импульса?
Энергия импульса и диаметр пятна, то есть плотность энергии. Мощность лишь ограничивает, сколько импульсов в секунду можно подать с заданной энергией. Аппарат на 100 Вт с энергией 1,5 мДж может чистить так же чисто, как аппарат на 300 Вт, но медленнее.
Какую частоту ставить для ржавчины?
Универсального значения нет. В работах по стали встречаются 100–116 кГц (Q390 с пятном 0,1 мм), 10 кГц (высокопрочная сталь с пятном 1 мм) и 500 кГц (оксидная плёнка 12 мкм при ширине линии 50 мм). Частоту выбирают вместе с пятном и скоростью, поэтому её находят пробами.
Можно ли просто поставить максимальную скорость?
Нет. При скорости выше определённой пятна перестают перекрываться и на металле остаются необработанные промежутки. Для заданных частоты и диаметра пятна рабочую скорость считают по формуле перекрытия.
Почему после очистки металл стал шероховатым?
Каждый импульс может выбить кратер: чем выше энергия импульса, тем глубже. В опыте на Q235B шероховатость снижалась при росте частоты и росте скорости. Если нужна гладкая поверхность, уменьшайте энергию импульса, но следите, чтобы она не упала ниже порога удаления слоя.
Источники
- Zhang W. и др. Oxide Removal Mechanism and Process Optimization During Integrated Pulsed-Continuous Laser Cleaning of Q235B Carbon Steel ↗ — Materials, 2025
- Zhang D. и др. Nanosecond Laser Cleaning of 10CrNi2Mo3Cu2V Steel: Surface Cleaning, Oxidation Control and Welding Performance ↗ — Materials, 2026
- Wang G. и др. Multi-Objective Optimization of Laser Cleaning Quality of Q390 Steel Rust Layer ↗ — Materials, 2024
- Effects of Nanosecond Pulsed Laser Cleaning Parameters on the Removal of Thick Paint Coatings from Shipbuilding Steel ↗ — Materials, 2026
- Research Progress and Challenges in Laser-Controlled Cleaning of Aluminum Alloy Surfaces ↗ — Materials, 2022
- Ren и др. The Effect of Laser Cleaning on the Cr Coating on the Surface of Steel Tyre Moulds ↗ — Coatings, 2025
- JPT CL2 Air-Cooled Fiber Laser 200–300 W ↗ — и CL Water Cooled 500–1000 W — JPT, паспортные данные
- Laser Cleaning PA ↗ — Wattsan, карточка производителя
Фото: Optola / Wikimedia Commons, CC BY-SA 4.0

Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Импульсные и непрерывные очистители
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий