Кратко
Тонкую ржавчину и окалину снимает импульсный очиститель 100–200 Вт. Слой потолще и большие площади требуют импульсного аппарата на 500–1000 Вт или непрерывного на 1,5–3 кВт, если металл выдерживает нагрев. По расчёту на опубликованных режимах тонкая оксидная плёнка уходит со скоростью 0,3–3 м²/ч при 100–1000 Вт, а миллиметровый слой краски в разы медленнее.
- Импульсный лазер снимает около 10 мкм оксида за проход, поэтому слой ржавчины 50–65 мкм обрабатывают в несколько проходов.
- Под сварку лазерная очистка подходит: в опыте на высокопрочной стали швы после неё вышли без пор и прочнее, чем после шлифовки.
- Под покраску метод работает с оговоркой: он оставляет шероховатость около 5 мкм, а нужный профиль задаёт техзадание на покрытие.
- Реальную производительность на своём металле проверяют пробным квадратом 10×10 см и секундомером.
Что лазер делает со ржавчиной
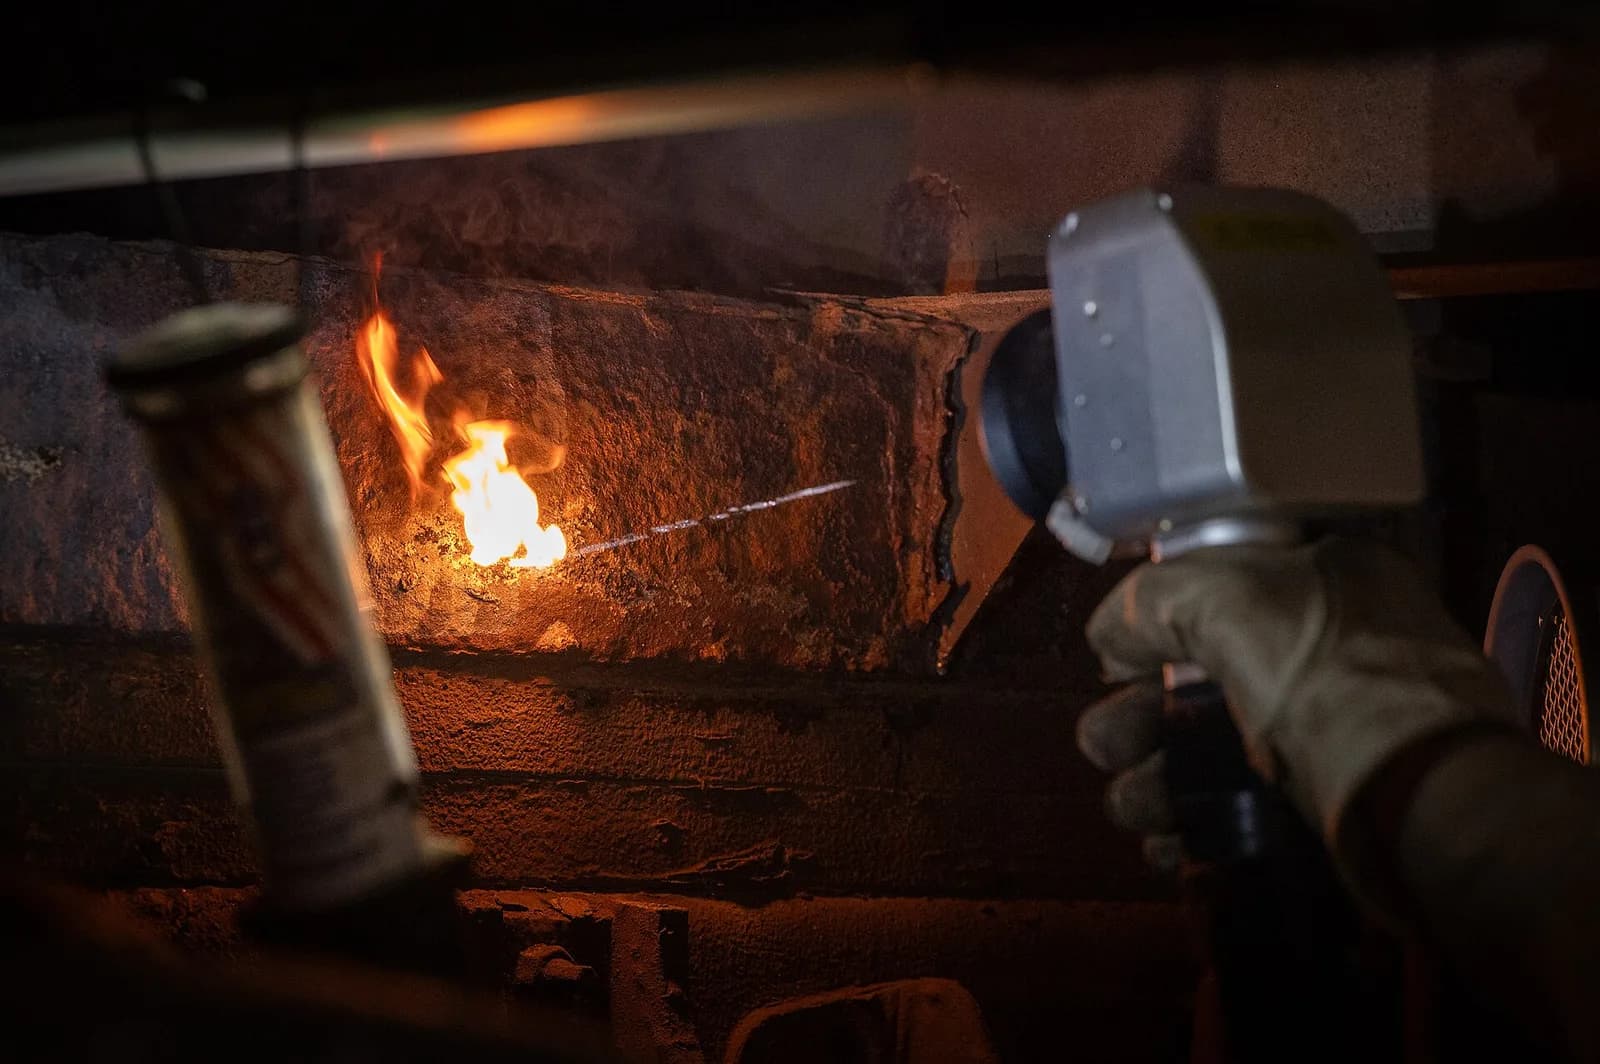
Ржавчина на стали состоит из слоёв: снаружи Fe₂O₃, ближе к металлу Fe₃O₄. Группа Ren из Шаньдунского университета (Materials, 2022) рассчитала глубину абляции для Fe₂O₃ и Fe₃O₄ отдельно и снимала слои по очереди, подбирая режим под каждый. В проверочном опыте остаток Fe₃O₄ толщиной 20 мкм сняли двумя проходами по 10,5 мкм при пиковой плотности мощности 3,7·10⁶ Вт/см² и скорости сканирования 1500 мм/с.
Число 10 мкм за проход относится к конкретному режиму, но порядок величины полезен. У лабораторной ржавчины на стали Q390 толщина слоя составила 50–65 мкм (Wang и др., Materials, 2024), то есть пять-шесть проходов на один и тот же участок. Установка на 100 Вт справилась с ней двумя проходами: сначала мощным, потом чистовым на 45 Вт при подаче 174 мм/мин.
Мощность и тип источника под слой
В таблице ориентиры по слою. Столбец «Основание» показывает, откуда взята цифра. Где опоры в публикациях нет, стоит слово «ориентир».
| Слой | Источник | Основание |
|---|---|---|
| Тонкий налёт и оксидная плёнка до 20 мкм | Импульсный, 100–200 Вт | Ren, 2022: 20 мкм Fe₃O₄ сняты за два прохода по ~10 мкм |
| Сплошная ржавчина 50–65 мкм | Импульсный, 200–500 Вт | Wang, 2024: рабочая схема на 100 Вт в два прохода; для м²/ч нужна мощность выше (ориентир) |
| Окалина после термообработки и сварки | Импульсный MOPA с регулируемой длительностью импульса | Zhang, 2026: подбор плотности энергии 5–10 Дж/см², при превышении растёт вторичное окисление |
| Слой краски с ржавчиной около 1 мм | Импульсный, 750–1000 Вт | Материалы судостроения, 2026: полное снятие при 4–5 Дж/мм² |
| Крупные конструкции, трубы | Непрерывный, 1,5–3 кВт | Заявление производителя; металл должен выдерживать нагрев |
Импульсный лазер работает короткими импульсами и почти не греет основу, непрерывный подаёт излучение без пауз и греет сильнее. Главное в паспорте импульсного источника не ватты, а энергия импульса и длительность импульса. У воздушных JPT серии CL2 на 200–300 Вт энергия импульса от 2 до 15 мДж, а у водоохлаждаемых CL на 500–1000 Вт до 100 мДж. Чем выше энергия, тем толще слой снимается за проход, но тем выше риск оставить на металле кратеры.
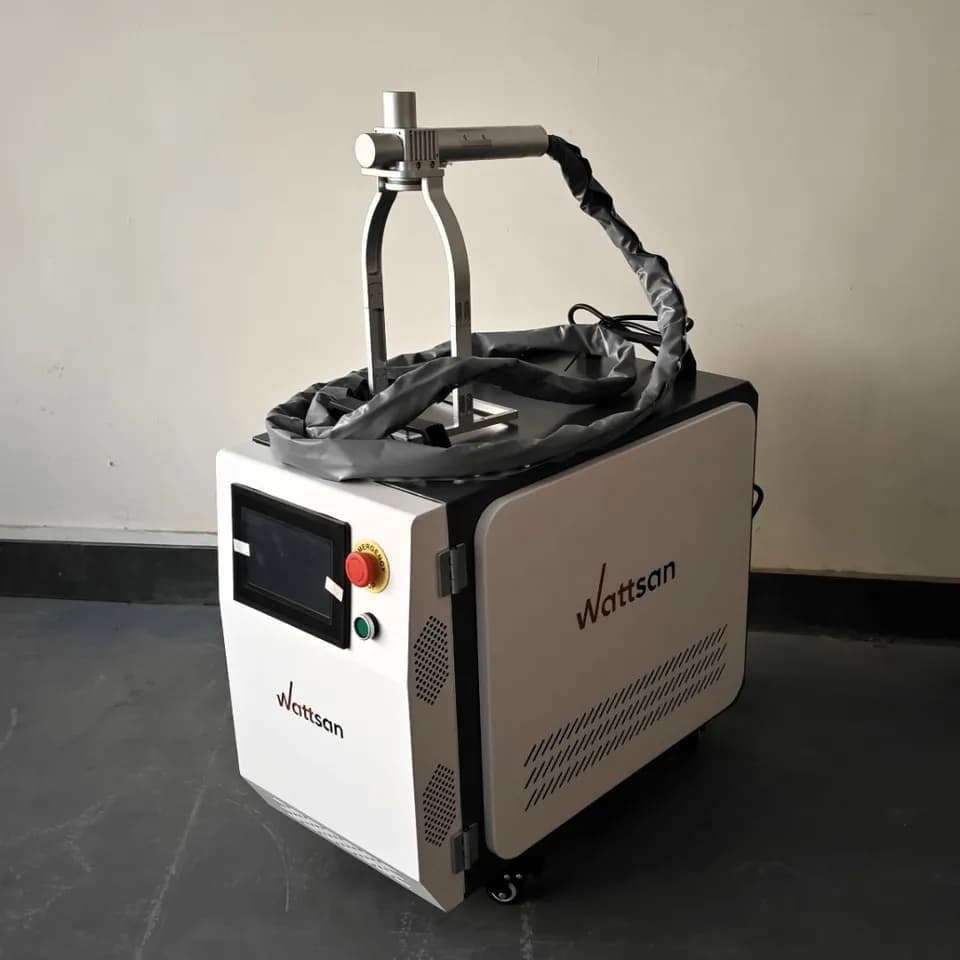
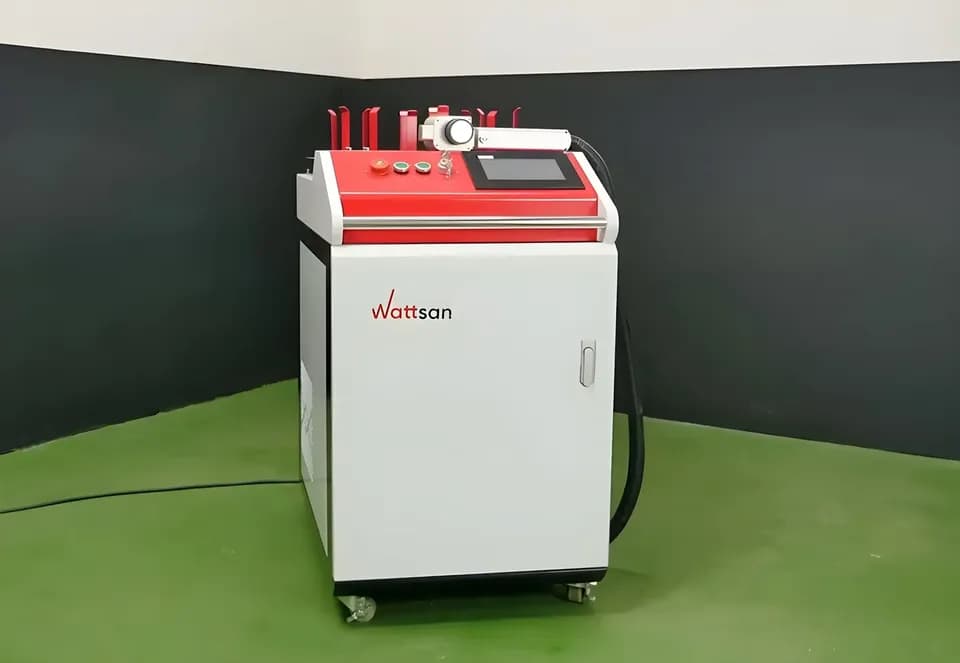
Под обе задачи у производителей есть готовые линейки. Так, у Wattsan импульсные PA выпускаются на 100, 200 и 300 Вт с воздушным охлаждением, а непрерывные CW — на 1500, 2000 и 3000 Вт с водяным. В описании производитель пишет, что непрерывная очистка примерно вдвое быстрее импульсной. Независимых замеров этого соотношения мы не нашли, так что цифру стоит принимать как заявление продавца. Параметры моделей приведены на сайте wattsan.com по состоянию на 3 октября 2026 года.
Скорость очистки в м²/ч
Независимых замеров производительности ручных аппаратов в открытых источниках почти нет: продавцы называют диапазоны, а статьи описывают лабораторные образцы. Зато можно посчитать самому. Если режим известен, площадь в час связана со средней мощностью так:
Площадь, м²/ч = 0,0036 × P ÷ Eс
где P — средняя мощность в ваттах, Eс — энергия, которую нужно вложить в 1 мм² за проход, в Дж/мм². Формула не учитывает, что оператор перекрывает дорожки и возвращается к непрочищенным местам, поэтому реальная цифра будет ниже.
Две публикации дают исходные значения Eс.
| Источник | Что снимали | Режим | Eс | Расчёт, м²/ч |
|---|---|---|---|---|
| Zhang и др., Materials, 2026 | Оксидная плёнка и ржавчина на высокопрочной стали | IPG, 600 Вт, 100 нс, 10 кГц, 5000 мм/с, шаг 0,1 мм, один проход, аргон | 1,2 Дж/мм² | 1,8 |
| Статья по судостроению, Materials, 2026 | Два слоя краски общей толщиной около 1 мм на стали KE36 | JPT CL-1000, 750 Вт, 500 нс, эллипс 6×30 мм, подача 1–8 мм/с | 4–5 Дж/мм² для полного снятия | 0,1–0,9 |
Пересчёт на другие мощности даёт сетку ориентиров. Это расчёт по двум публикациям, а не паспорт аппарата.
| Средняя мощность | Тонкая плёнка, 1,2 Дж/мм² | Толстое покрытие, 4,5 Дж/мм² |
|---|---|---|
| 100 Вт | 0,3 м²/ч | 0,08 м²/ч |
| 200 Вт | 0,6 м²/ч | 0,16 м²/ч |
| 500 Вт | 1,5 м²/ч | 0,4 м²/ч |
| 1000 Вт | 3,0 м²/ч | 0,8 м²/ч |
Рост мощности в пять раз даёт рост скорости в пять раз только на одинаковом слое. Покрытие, которому нужно в 3,75 раза больше энергии на квадрат, с запасом съедает выигрыш от удвоения мощности. Поэтому цифра «квадратов в час» без указания, что именно снимают, ничего не говорит.
Подготовка под сварку
Ржавчина на кромках вредит шву: вода из неё разлагается при сварке, водород не успевает выйти из остывающего металла и остаётся в шве порами (Wang и др., 2024). Оксидные плёнки на высокопрочных сталях удаляют по той же причине, и традиционно это делают шлифовкой.
В опыте Zhang и др. (Materials, 2026) высокопрочную сталь чистили наносекундным лазером IPG в аргоне. Лучший результат дала плотность энергии 7,64 Дж/см²: кислорода на поверхности осталось 2,11 % по массе, шероховатость составила 5,2 мкм. Швы электронно-лучевой сварки после такой очистки получились без пор, а прочность на разрыв достигла 881,4 МПа, больше, чем у шва по необработанной и по шлифованной поверхности. При более высокой плотности энергии рос слой вторичного оксида: металл не терпит перегрева.
Алюминий ведёт себя капризнее. В работе по сплаву 6005A наносекундная очистка на 150 Вт со скоростью 0,8 м/мин дала остаточную пористость шва 0,021 % (Zhang и др., Materials, 2022). Опыт с непрерывным источником 1,2–3,9 кВт на сплаве 6061 (Xiao и др., Materials, 2025) показал, что качество очистки сначала растёт с мощностью, а потом падает, потому что лишняя мощность даёт вторичные ожоги и окисление. Для алюминия, как и для стали, нужен пробный участок и контроль под сварку.
Сразу после очистки металл быстро окисляется снова, поэтому сварку планируют вслед за ней. Про сам процесс лазерной сварки и сравнение с TIG и MIG есть отдельная статья: ручная лазерная сварка или TIG и MIG.
Подготовка под покраску
Требования к подготовке металла под лакокрасочное покрытие задаёт ГОСТ 9.402-2004, он действует с 1 января 2006 года. Лазер вписывается в него как способ удалить окислы и загрязнения, но есть два нюанса.
Во-первых, шероховатость. После лазерной очистки сварных деталей корейская группа получила около 5 мкм и предположила, что такая поверхность лучше держит краску, чем гладкая после химической очистки (Kim и др., Applied Sciences, 2021). Пескоструй профиль задаёт в широких пределах, а лазер даёт ту шероховатость, которая получилась из режима. Если в проекте покрытия прописан профиль в микрометрах Rz, измеряйте его после очистки; параметры описаны в справочнике по шероховатости.
Во-вторых, защита. Чистая сталь начинает ржаветь снова, поэтому грунтовать её нужно сразу.
Ограничения
- Нагрев. Тонкий лист и мелкие детали непрерывный лазер ведёт; на них берут импульсный аппарат с мягким режимом.
- Язвы. Из глубоких каверн ржавчина снимается хуже: пятно идёт по поверхности, а не вглубь.
- Режим на пробе. Слишком высокая плотность энергии оставляет кратеры, слишком низкая не снимает слой. В опыте на шинных пресс-формах (500 Вт) трещины в хромовом покрытии появлялись при плотности энергии выше 10,2 Дж/см² и при более чем трёх импульсах в одну точку.
- Дым и пыль. Удалённый слой превращается в аэрозоль, а в старой краске бывают свинец и хром. Нужна местная вытяжка, о ней рассказано в статье про вытяжку и безопасность при лазерной резке.
- Класс 4. Ручной очиститель — лазер класса 4 с невидимым излучением 1064–1080 нм. Нужны очки под эту длину волны и ограждённая зона.
Частые вопросы
Какая мощность нужна, чтобы снять ржавчину?
Для тонкой ржавчины и окалины хватает 100–200 Вт импульсных, но скорость будет небольшой, порядка 0,3–0,6 м²/ч по расчёту. Для больших площадей берут 500–1000 Вт импульсных или непрерывные 1,5–3 кВт. Точнее скажет пробный квадрат на вашем металле.
Сколько проходов нужно на одно место?
Столько, сколько нужно для слоя. В опыте за проход снималось около 10 мкм оксида, а слой ржавчины на стали Q390 занимал 50–65 мкм, то есть 5–6 проходов. Тонкая плёнка уходит за один.
Заменяет ли лазер шлифовку перед сваркой?
В опыте на высокопрочной стали швы после лазерной очистки вышли без пор и прочнее, чем после шлифовки. Это лабораторная работа на образцах 30×40×2 мм. На производстве режим подтверждают испытанием сварного шва.
Чем отличается очистка ржавчины от очистки окалины?
Окалина — более плотная плёнка, ей нужна большая плотность энергии или больше проходов. Она же чаще образуется на кромках после термообработки, и её удаление перед сваркой важнее, чем снятие налёта.
Источники
- Wang G. и др. Multi-Objective Optimization of Laser Cleaning Quality of Q390 Steel Rust Layer ↗ — Materials, 2024
- Ren Y. и др. Stepwise Removal Process Analysis Based on Layered Corrosion Oxides ↗ — Materials, 2022
- Zhang D. и др. Nanosecond Laser Cleaning of 10CrNi2Mo3Cu2V Steel: Surface Cleaning, Oxidation Control and Welding Performance ↗ — Materials, 2026
- Effects of Nanosecond Pulsed Laser Cleaning Parameters on the Removal of Thick Paint Coatings from Shipbuilding Steel ↗ — Materials, 2026
- Zhang и др. Welding Defect and Mechanical Properties of Nanosecond Laser Cleaning 6005A Aluminum Alloy ↗ — Materials, 2022
- Xiao и др. In Situ Cleaning of Bead Surfaces by Utilizing Continuous High-Power Laser Scanning ↗ — Materials, 2025
- Kim J.-E. и др. A Study on the Application of Laser Cleaning on the Weld of the Gas Fuel Supply Pipe for DF Engine ↗ — Applied Sciences, 2021
- Ren и др. The Effect of Laser Cleaning on the Cr Coating on the Surface of Steel Tyre Moulds ↗ — Coatings, 2025
- JPT CL2 Air-Cooled Fiber Laser 200–300 W ↗ — и CL Water Cooled 500–1000 W — JPT, паспортные данные
- Laser Cleaning Machines ↗ — Wattsan, сайт производителя
- ГОСТ 9.402-2004. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию ↗ — Росстандарт
Фото: Kohei Sugisawa, U.S. Air Force / Wikimedia Commons, Public domain

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Удаление ржавчины и окалины
Все →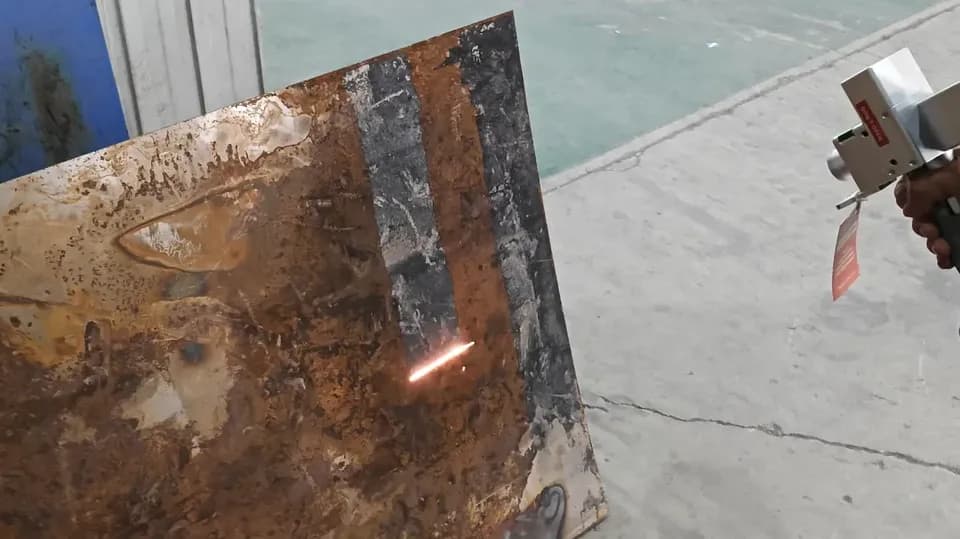
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий