Кратко
Лазер окупается на задачах, где ценна сама поверхность или время простоя: пресс-формы, швы на нержавейке, реставрация, подготовка под сварку и покраску, судоремонт с дорогой утилизацией отходов. На больших площадях толстого слоя он проигрывает, потому что час работы аппарата стоит одинаково, а квадратных метров в час получается мало.
- При верном режиме лазер снимает слой, почти не меняя геометрию детали. Пескоструй и шлифовка могут повредить основу, химия подтравливает её при передержке.
- У лазера мало расходников, но дорогой старт. У пескоструя и химии расходники и отходы идут в каждый квадратный метр.
- Цена квадратного метра у лазера равна цене часа, делённой на производительность. На тонкой плёнке 200-ваттный аппарат при часе в 3 000 ₽ (ориентир) даёт около 5 000 ₽/м², на миллиметровом слое краски около 19 000 ₽/м².
- Метод оправдан там, где заказчик платит за точность: формы, швы, реставрация.
Как сравниваются четыре способа
Таблица собрана по обзорам и статьям, указанным в источниках. Цен в ней нет: стоимость метра зависит от региона и объёма, а проверяемых цен на пескоструйную и химическую очистку мы не нашли.
| Лазер | Пескоструй | Химия | Шлифовка | |
|---|---|---|---|---|
| Расходники | Электричество, защитные стёкла головки | Абразив | Реагенты | Круги и щётки |
| Отходы | Тонкая пыль и аэрозоль, их собирает вытяжка | Отработанный абразив вместе с покрытием, в судоремонте большой и токсичный объём | Кислотные и щелочные стоки | Пыль и металлическая крошка |
| Влияние на основу | Почти нет при верном режиме, оплавление и кратеры при неверном | Меняет шероховатость, может повредить поверхность | Травит основу, если передержать | Снимает металл вместе с покрытием |
| Избирательность | Зона ограничена пятном, маски не нужны | Нужна защита соседних зон | Плохо для локальных участков | Ручная работа |
| Вложения | Высокие в начале | Ниже лазерных | Ниже лазерных | Низкие |
Оценки в строках «Расходники», «Отходы» и «Влияние на основу» взяты из обзора Zhou и др. (2022), из страницы IPG про сравнение методов, из обзора по отходам судоремонта (Qi и др., 2021) и из введения к работе по очистке судовой стали (2026). О шлифовке Zhang и др. (2026) пишут как о долгой, трудоёмкой и способной повредить основу.
Сколько стоит квадратный метр лазером
У лазера нет расходников, которые прибавляются к каждому метру, зато есть стоимость часа. Поэтому цену метра считают так:
Цена м² = цена часа ÷ производительность, м²/ч
Допустим, час работы аппарата с оператором стоит 3 000 ₽. Это ориентир для примера, подставьте свою цену. Производительность возьмём из расчёта для 200 Вт, в статье про мощность и скорость очистки ржавчины:
| Что снимают | Производительность | Цена м² при часе 3 000 ₽ |
|---|---|---|
| Тонкая оксидная плёнка, 1,2 Дж/мм² | 0,6 м²/ч | около 5 000 ₽ |
| Толстое покрытие, 4,5 Дж/мм² | 0,16 м²/ч | около 19 000 ₽ |
Электричество в этой цене почти ничего не весит. Паспорт воздушного импульсного аппарата на 200 Вт называет потребление 1,1 кВт, при тарифе 10 ₽/кВт·ч это 11 ₽ в час. А вот цена часа и скорость решают всё. Поэтому 200-ваттный аппарат не конкурирует с пескоструем на листах и швеллерах, но конкурирует там, где пескоструй просто не подходит.
Пресс-формы
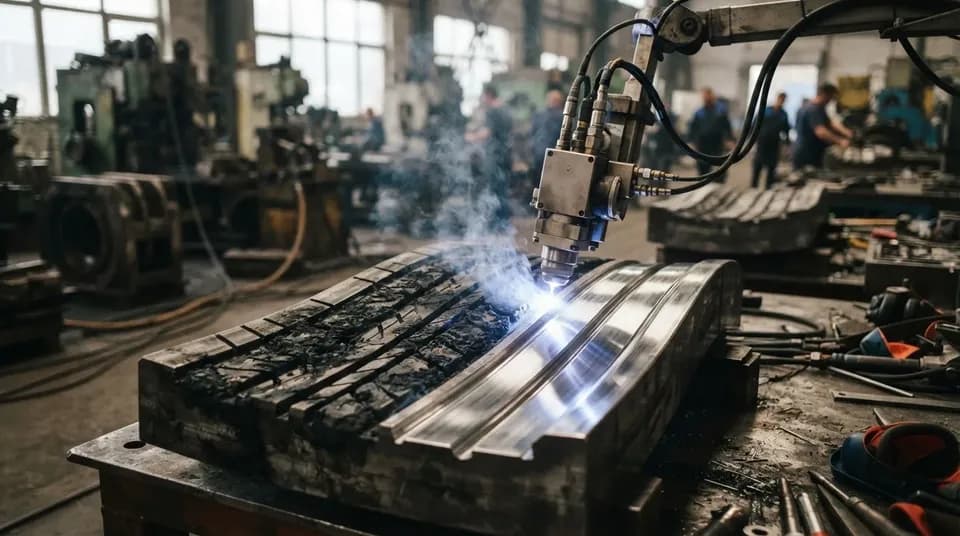
Нагар, остатки разделительной смазки и мелкие частицы на рабочей поверхности формы приходится убирать регулярно. Шлифовка здесь опасна, потому что снимает металл и уводит размеры; о том, как формы устроены, написано в статье про пресс-формы, штампы, матрицы и пуансоны. JPT в описании решения для чистки форм называет лазер способом убрать остатки разделительных составов и нагар без потери точности размеров и приводит пластиковые, резиновые и формы для литья под давлением.
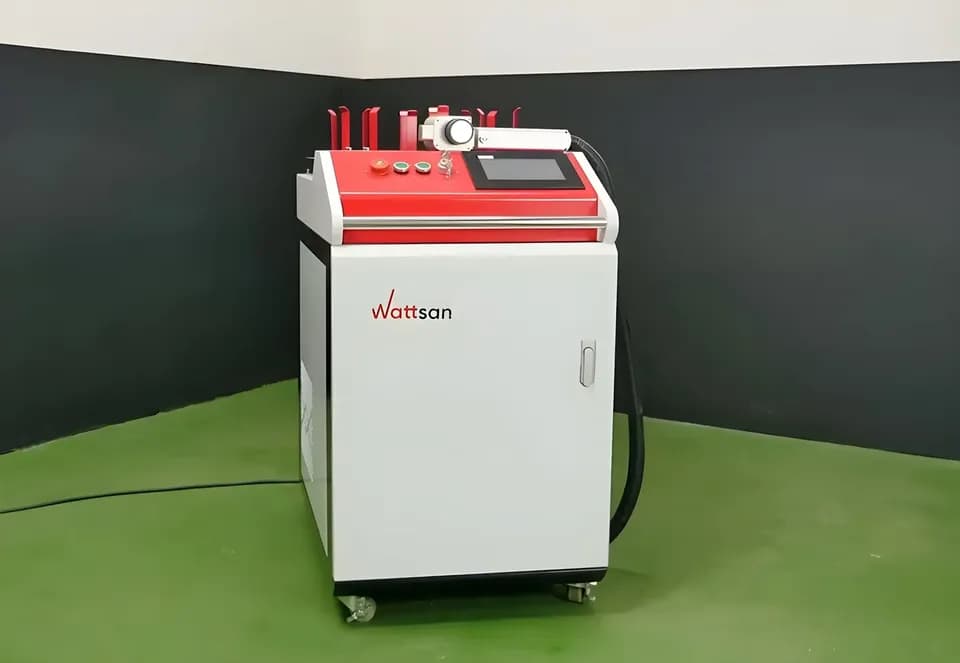
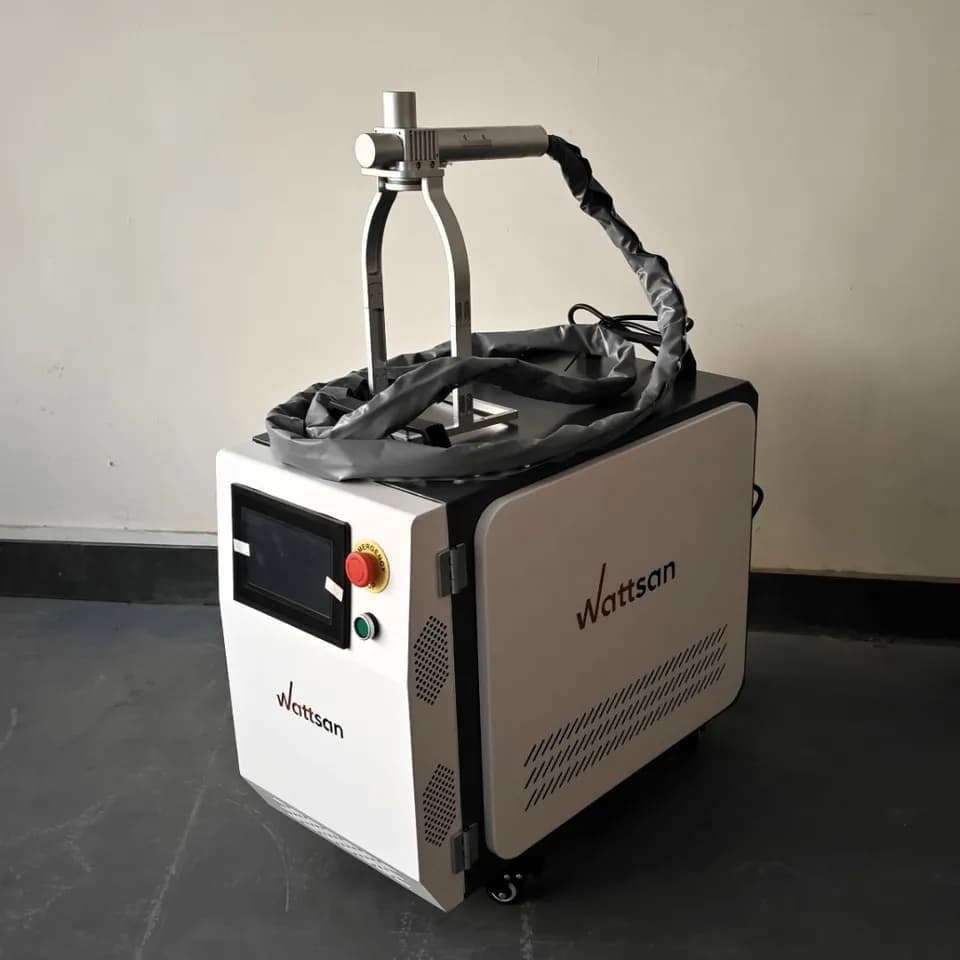
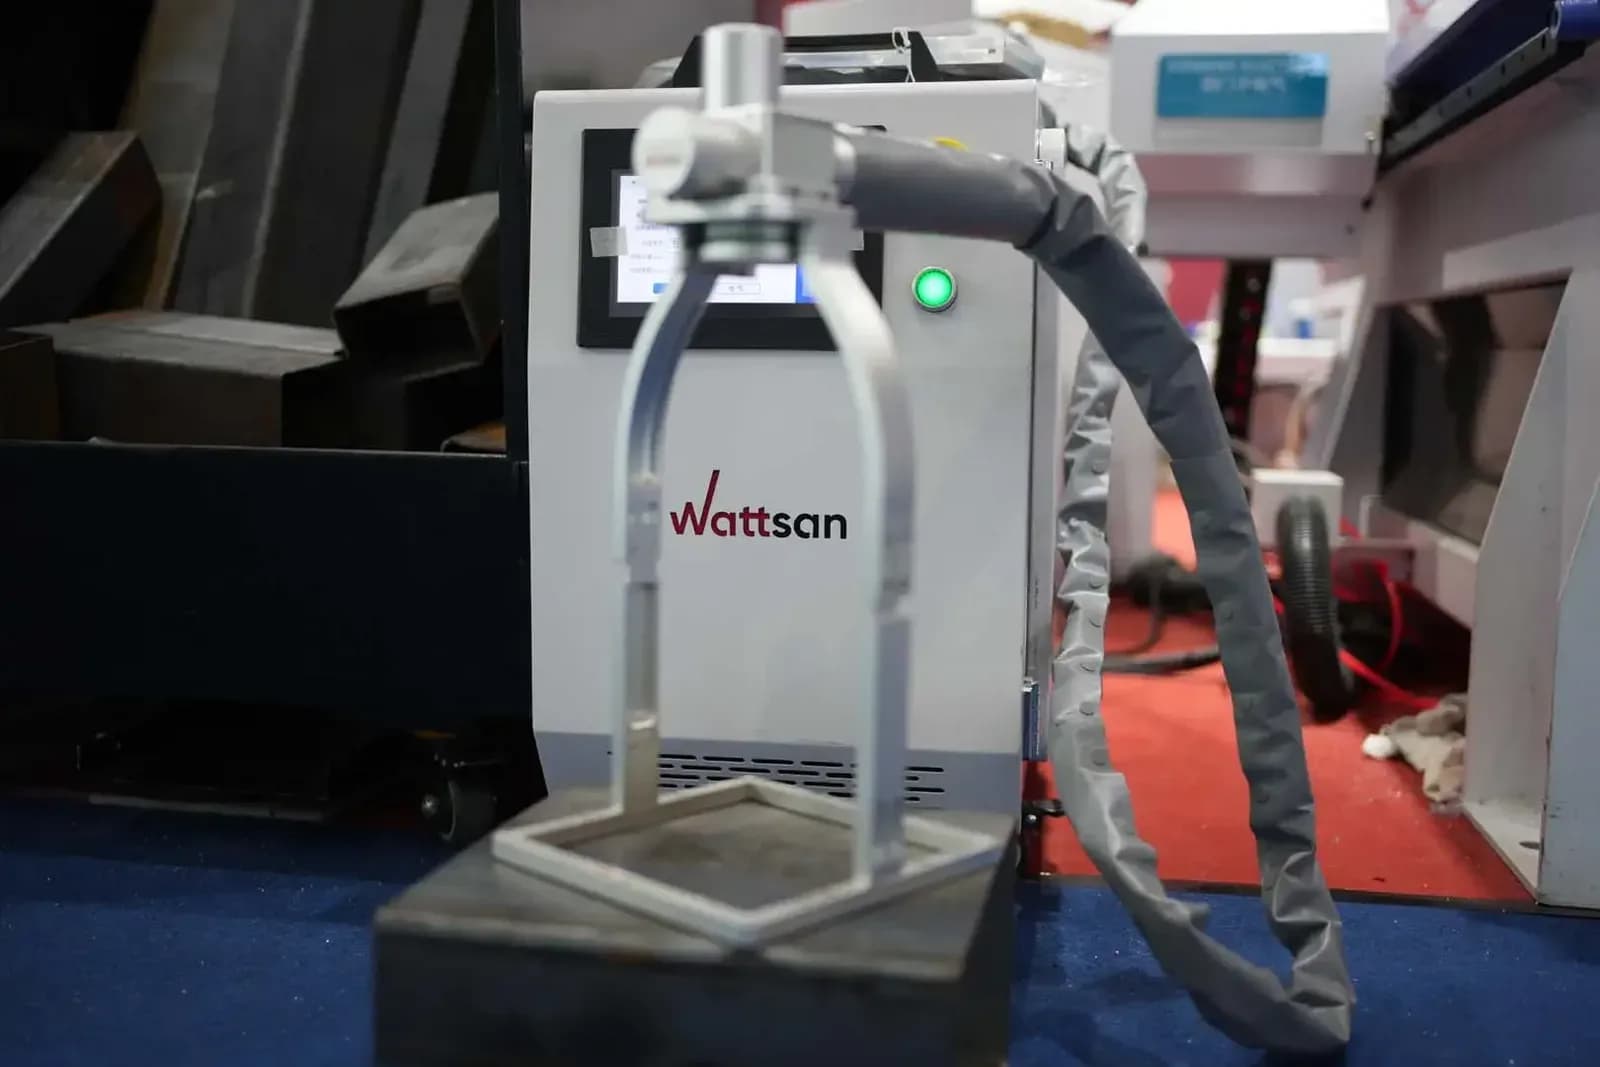
Производители аппаратов называют формы типовой задачей импульсного очистителя. Так, в описании линейки Wattsan PA сказано, что источник MOPA берут для деликатной очистки, например пресс-форм, а среди примеров на странице есть резина, ржавчина и сажа. Там же заявлена очистка неразборных деталей без остановки производства.
Предел у метода есть. В опыте на шинных пресс-формах 500-ваттным лазером трещины в хромовом покрытии пошли при плотности энергии выше 10,2 Дж/см² и при более чем трёх импульсах в одну точку (Coatings, 2025). Хромированные и текстурированные формы чистят мягким режимом и без возврата к одному месту.
Экономика простая: час простоя формовочной машины часто стоит дороже часа лазера. Посчитайте, сколько стоит ваш простой, и сравните с ценой разборки, ручной чистки и потерянной смены.
Сварные швы и цвета побежалости
После сварки нержавейки вокруг шва остаются цвета побежалости, то есть тонкая оксидная плёнка. Она портит вид и ухудшает стойкость к коррозии. Обычно её убирают проволочной щёткой или химическим травлением.
В работе Kumar и др. (Journal of Laser Applications, 2021) цвета побежалости после аргонодуговой сварки удаляли наносекундным волоконным лазером с импульсами от 20 до 1020 нс. Налёт уходил на всех режимах, если плотность энергии превышала порог, а порог рос с длительностью импульса. После лазера стойкость к питтинговой коррозии оказалась выше, чем после щётки и травления.
Этот же приём применяют перед сваркой: лазерная очистка кромок описана в статье удаление ржавчины и окалины, а сам процесс сравнивается с TIG и MIG в материале про ручную лазерную сварку. Порог очистки зависит от длительности импульса, поэтому для нержавейки удобнее источник, где её можно менять (MOPA). О марке стали см. AISI 304.
Реставрация камня и дерева
С камня лазер снимает копоть и чёрные гипсовые корки, которые ускоряют разрушение породы. В обзоре Zhou и др. (2022) приведены очистка статуй Юньганских пещер от копоти и снятие старого эпоксидного слоя, оставшегося от прежнего ремонта. Метод бесконтактный, избирательный и самоограничивающийся, сразу показывает результат и сохраняет тончайший рельеф вплоть до следа кисти (Marczak и др., Sensors, 2008).
Длительность импульса меняет и скорость, и вид камня. В сравнении лазеров с импульсами 90 мкс, 15 нс и 150 пс скорость абляции, степень очистки и вид поверхности оказались разными (Bartoli и др., Laser Chemistry, 2006). Реставратор выбирает режим на образце, а не по таблице.
С деревом осторожнее. Древесина горит и темнеет от нагрева, поэтому ей подходит импульсный лазер с мягким режимом, а непрерывный здесь слишком рискован. Проверенных режимов для дерева мы в открытых публикациях не нашли, поэтому работу с ним начинают со скрытого участка. Заказчику-реставратору важнее сохранить поверхность, чем скорость, и именно здесь пробный квадрат оправдывает потерянный час.
Подготовка под покраску
Лазер удаляет ржавчину и старое покрытие без абразива, оставляя поверхность сухой и чистой. Шероховатость около 5 мкм, которую получили корейские исследователи на сварных деталях, по их оценке, лучше держит краску, чем гладкая после химической чистки (Kim и др., Applied Sciences, 2021). Требования к подготовке под окраску задаёт ГОСТ 9.402-2004. Если по проекту нужен определённый профиль, проверяйте его после очистки; единицы описаны в справочнике по шероховатости.
На больших площадях лазер подготовку под покраску не выигрывает: считайте цену метра по формуле выше.
Судоремонт
Корпус судна периодически очищают от многослойной краски перед новой покраской. Абразивная обработка даёт отработанный абразив, пыль и риски для здоровья оператора. Обзор Qi и др. (2021) показал, что отходы абразивной очистки в судоремонте образуются в больших объёмах и/или токсичны, а сухая абразивная обработка всё сильнее ограничивается.
В работе 2026 года на судостроительной стали KE36 слой краски около 1 мм снимали импульсным лазером JPT CL-1000 мощностью 750 Вт, установленным на роботе. Полное снятие дало плотность энергии 4–5 Дж/мм², а скорость составила от 1 до 8 мм/с при ширине эллипса 30 мм, то есть примерно 0,1–0,9 м²/ч. На корпус целиком это медленно, но для сложных мест, где пескоструй неудобен, и для работ, где нельзя пускать абразив, это рабочая цифра.
Второй пример из судового машиностроения: газовые топливные трубы двухтопливных двигателей. Корейская группа заменила химическую очистку после сварки лазерной, потому что химия создавала токсичную рабочую среду и загрязняла окружающую среду (Kim и др., 2021).
Где лазер не окупается
- Большие площади толстого слоя. Метры листа или фермы при цене часа в тысячи рублей дают цену метра, с которой пескоструй не сравним.
- Редкий спрос. Один заказ в месяц не оплатит ни аппарат, ни вытяжку, ни очки.
- Если нужен заданный профиль. Анкерный профиль под толстое покрытие даёт абразив, а лазер оставляет шероховатость режима.
- Если нет вытяжки. Дым и аэрозоль от краски и ржавчины требуют местного отсоса; о нём рассказано в статье про вытяжку и безопасность.
Отдельная строка в расчёте окупаемости — простой аппарата. Если источник или голова встали, а запчасти едут из другого города, пескоструйщик за это время заберёт ваших заказчиков, поэтому до покупки выясняют, есть ли у продавца сервисная служба, склад запчастей и выезд инженера.
Сроки окупаемости считают отдельно, пример расчёта есть в статье как выбрать лазерный очиститель и посчитать окупаемость.
Частые вопросы
Что лучше, лазерная очистка или пескоструй?
Зависит от площади и результата. Пескоструй быстрее на больших площадях и задаёт профиль под покраску, но даёт отходы и может повредить поверхность. Лазер чище и точнее, но цена квадратного метра выше, поэтому его берут для форм, швов, реставрации и мест, куда абразив не пускают.
Можно ли чистить пресс-форму лазером без разборки?
Производители пишут, что можно: очистка неразборных деталей без остановки производства заявлена в описании аппаратов. Хромированные и текстурированные поверхности требуют мягкого режима: в опыте на шинных формах трещины в хроме появлялись при превышении плотности энергии и числа импульсов в одну точку.
Можно ли убрать лазером цвета побежалости на нержавейке?
Да. В лабораторной работе налёт после аргонодуговой сварки удаляли наносекундным лазером на разных длительностях импульса, а стойкость к питтинговой коррозии после этого оказалась выше, чем после щётки и травления.
Опасен ли дым при лазерной очистке?
Удалённый слой превращается в пыль и аэрозоль, в старой краске бывают свинец и хром. Нужны местная вытяжка, респиратор и очки под 1064 нм, ручной очиститель относится к классу 4.
Источники
- Zhou K. и др. Principle, application and development trend of laser cleaning ↗ — Journal of Physics: Conference Series, 2022
- Qi C.-P. и др. A review of blasting waste generation and management in the ship repair industry ↗ — Journal of Environmental Management, 2021
- Effects of Nanosecond Pulsed Laser Cleaning Parameters on the Removal of Thick Paint Coatings from Shipbuilding Steel ↗ — Materials, 2026
- Zhang D. и др. Nanosecond Laser Cleaning of 10CrNi2Mo3Cu2V Steel: Surface Cleaning, Oxidation Control and Welding Performance ↗ — Materials, 2026
- Kumar и др. Laser-assisted removal of weld heat tints from stainless steel surface ↗ — Journal of Laser Applications, 2021
- Kim J.-E. и др. A Study on the Application of Laser Cleaning on the Weld of the Gas Fuel Supply Pipe for DF Engine ↗ — Applied Sciences, 2021
- Ren и др. The Effect of Laser Cleaning on the Cr Coating on the Surface of Steel Tyre Moulds ↗ — Coatings, 2025
- Marczak J. и др. Characterization of Laser Cleaning of Artworks ↗ — Sensors, 2008
- Bartoli L. и др. Characterization of Stone Cleaning by Nd Lasers with Different Pulse Duration ↗ — Laser Chemistry, 2006
- Laser Cleaning Solutions ↗ — IPG Photonics
- Laser Cleaning Solutions: Mold Surface Cleaning ↗ — JPT
- Laser Cleaning PA ↗ — Wattsan, сайт производителя
- ГОСТ 9.402-2004. Покрытия лакокрасочные. Подготовка металлических поверхностей к окрашиванию ↗ — Росстандарт

Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Применение в промышленности и реставрации
Все →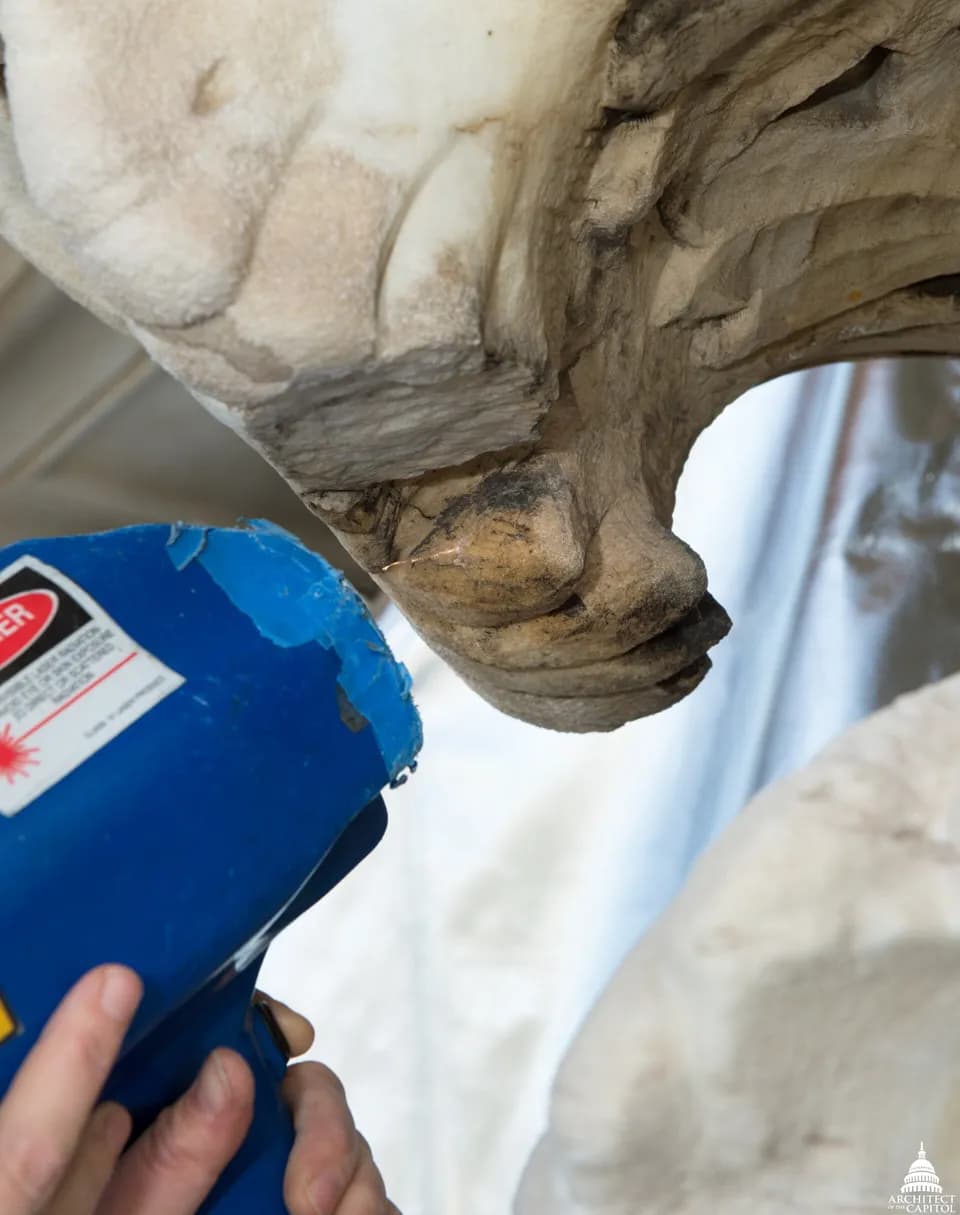
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий