Кратко
Импульсный источник выбирают для тонкого металла, форм, швов и деталей, где нельзя греть основу: он слабее по средней мощности, но даёт короткие импульсы с высокой пиковой мощностью. Непрерывный на 1,5–3 кВт нужен для больших стальных поверхностей и труб, где нагрев допустим. По заявлению производителя, он примерно вдвое быстрее, но тяжелее и потребляет в 8 раз больше.
- Пиковая мощность импульсного аппарата на 200 Вт при импульсе 5 мДж и 100 нс достигает 50 кВт, у непрерывного на 1500 Вт она равна 1,5 кВт. Средняя мощность при этом в 7,5 раза ниже.
- В опыте на стали Q235B непрерывный лазер на 2 кВт оставил менее шероховатую поверхность, чем импульсный на 200 Вт, но греет сильнее, поэтому непрерывным режимом чистят металл, который выдерживает нагрев.
- Время 100 м² окалины по расчёту: 167 часов на 200-ваттном импульсном аппарате и 83 часа, если принять заявление производителя «вдвое быстрее» для непрерывного. Электричество в стоимости работ почти не заметно, решает час оператора.
- Для тонкого листа, пресс-форм, дерева и камня берут импульсный. Для больших стальных конструкций и труб при допустимом нагреве непрерывный.
Как каждый источник снимает слой
В импульсном очистителе источник излучает короткие импульсы длительностью от наносекунд до сотен наносекунд. Энергия импульса поглощается слоем ржавчины или краски, тот быстро нагревается выше точки испарения и разрушается, а металл под ним отражает больше излучения и греется слабо. Какие параметры за это отвечают, разобрано в статье про частоту, энергию и длительность импульса.
Непрерывный источник излучает без пауз. Паспортная «частота до 20 кГц» у таких аппаратов обычно означает модуляцию мощности, а не импульсы с высокой пиковой мощностью. Луч обычно качают по кругу или по линии, и тогда слой нагревается, отслаивается и испаряется. В опыте с непрерывным волоконным лазером 1,2–3,9 кВт на алюминиевом сплаве 6061 луч вращали по кругу диаметром 5 мм с частотой 300 Гц на скорости 1,8–4,5 м/мин. Качество очистки сначала росло с мощностью, а потом падало: лишняя мощность давала вторичные ожоги и окисление (Xiao и др., Materials, 2025). Авторы рассматривают такой метод как дополнение там, где нет специализированного импульсного оборудования.
Сколько тепла получает металл
Простая оценка показывает разницу. Энергия на каждый квадратный миллиметр за проход равна мощности, делённой на скорость и ширину обработки. Для импульсной очистки тонкой плёнки в публикациях это порядка 1,2 Дж/мм², для толстой краски 4–5 Дж/мм². Для непрерывного режима в опыте Xiao ширина полосы около 5 мм (диаметр круга колебаний, расчёт приблизительный), скорость от 30 до 75 мм/с и мощность от 1200 до 3900 Вт. Это 3,2 Дж/мм² на нижней границе и 26 Дж/мм² на верхней.
| Режим | Энергия на 1 мм² за проход | Источник данных |
|---|---|---|
| Импульсная очистка, тонкая плёнка | 1,2 Дж/мм² | Zhang и др., 2026 |
| Импульсная очистка, краска около 1 мм | 4–5 Дж/мм² | судовая сталь KE36, 2026 |
| Непрерывная очистка алюминия, 1200 Вт, 75 мм/с | 3,2 Дж/мм² | расчёт по параметрам Xiao, 2025 |
| Непрерывная очистка алюминия, 3900 Вт, 30 мм/с | 26 Дж/мм² | расчёт по параметрам Xiao, 2025 |
Сравнение условное: материалы и загрязнения разные. Порядок величин при этом виден. Непрерывный режим вкладывает в поверхность в несколько раз больше энергии на единицу площади, до порядка на верхней границе. К тому же импульсный лазер приносит её за наносекунды, а непрерывный подаёт секундами, и тепло успевает уйти в глубину детали.
Это подтверждают и прямые сравнения на одной стали. В опыте на Q235B с оксидной плёнкой до 12 мкм использовали источники JPT на 200 Вт (импульсный) и MAX Photonics на 2000 Вт (непрерывный). Авторы со ссылкой на более ранние работы отмечают, что длительное облучение непрерывным лазером приводит к накоплению тепла и ухудшает шероховатость и свойства поверхности, а импульсный даёт кратеры от теплового удара (Zhang и др., Materials, 2025). По шероховатости импульсный режим оказался хуже непрерывного: лучшим стал комбинированный, где непрерывный луч проходил после импульсного и сглаживал кратеры. Он же снял 5,7 мг оксида против 3,7 мг у лучшего режима одиночного импульсного лазера.
Из этого следует честный вывод. Выражение «импульсный деликатнее» верно по тепловому воздействию на глубину, но не гарантирует гладкой поверхности. Если режим выбран с запасом по энергии, кратеры остаются и на импульсном аппарате. С другой стороны, непрерывный лазер на стали сглаживает рельеф переплавом, а на тонких деталях и покрытиях такой переплав означает деформацию и цвета побежалости.
На пробном участке всегда смотрю на обратную сторону листа. Если там проступили цвета побежалости или лист повело, непрерывный режим для этой детали не подходит, как бы быстро он ни снимал слой.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Два класса аппаратов рядом
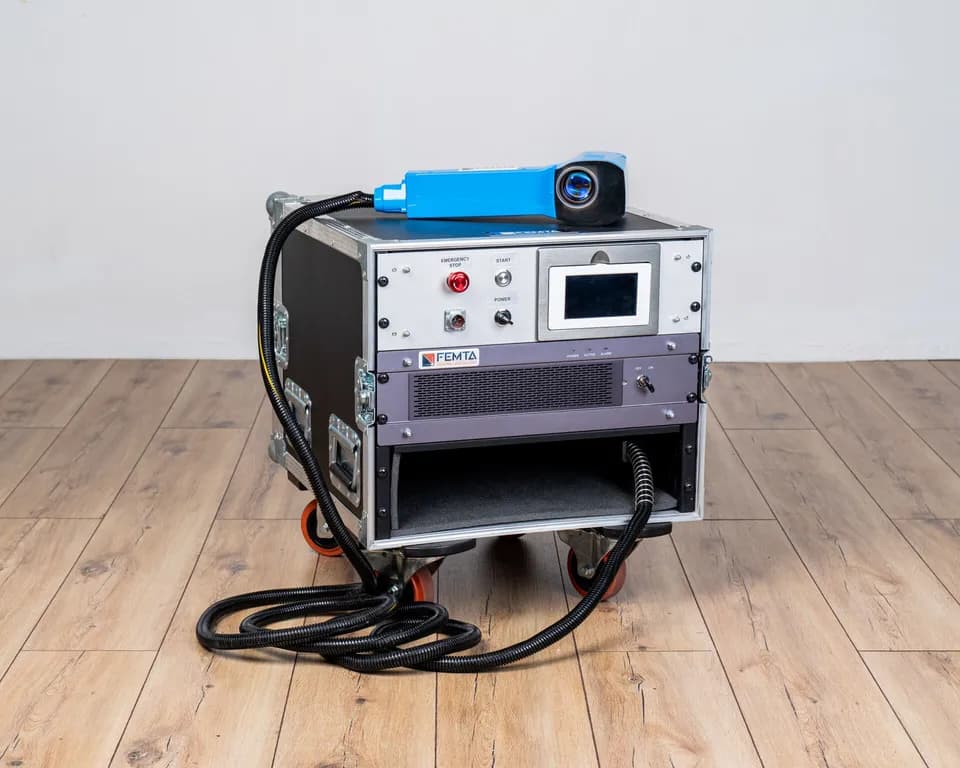
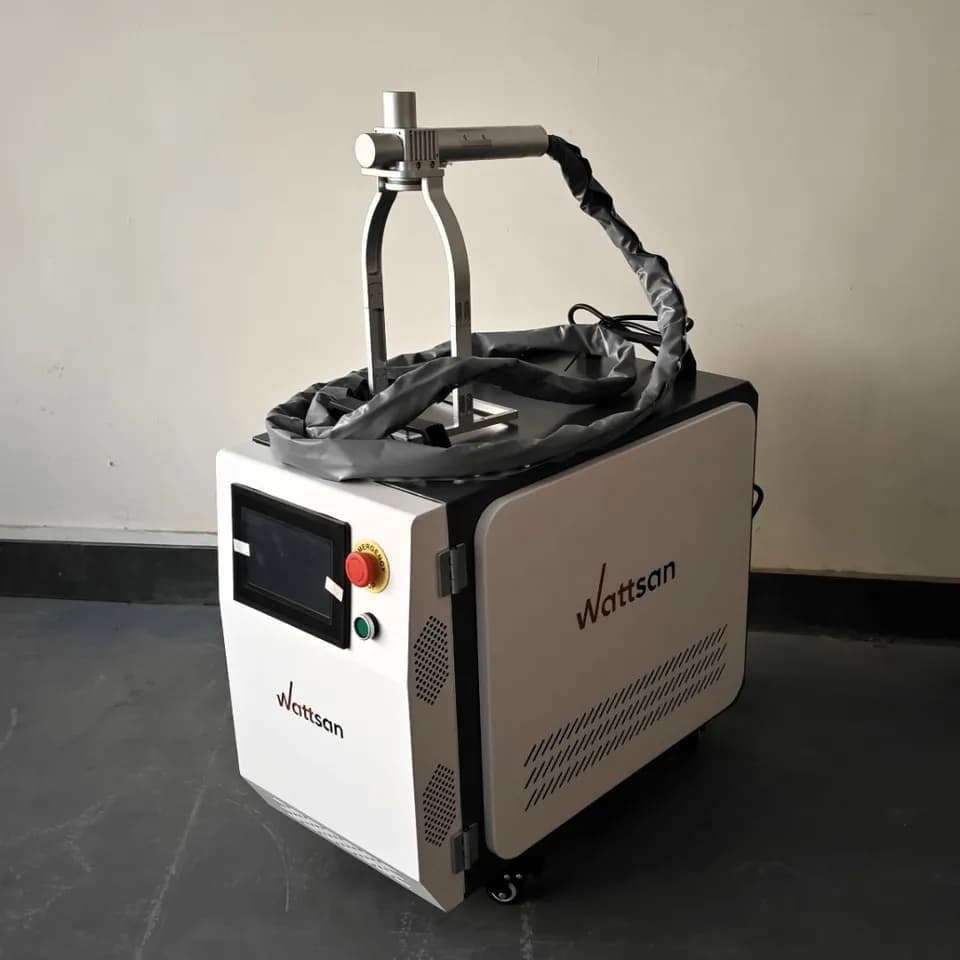
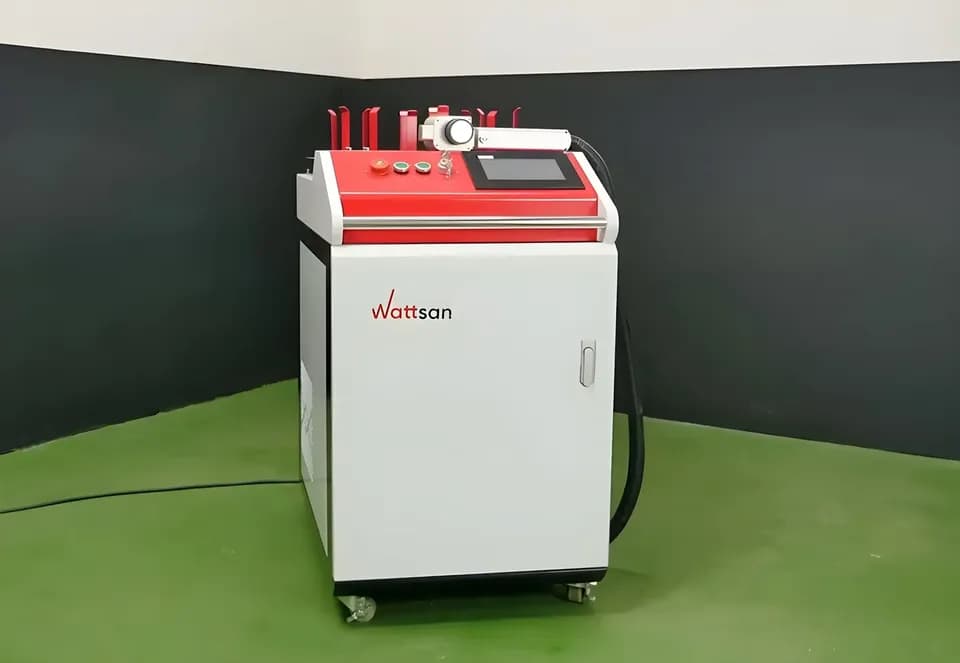
Из того, что встречается среди ручных очистителей, хорошо видна разница в классах по линейке Wattsan. Данные ниже из карточек производителя на 3 октября 2026 года, а столбец «Что это значит» наша оценка.
| Параметр | Импульсный PA, 100–300 Вт | Непрерывный CW Pro, 1500–3000 Вт | Что это значит |
|---|---|---|---|
| Охлаждение | Воздух | Вода, чиллер встроен (TEYU) | CW Pro нужен запас по месту и температуре |
| Масса в упаковке | 46 кг | 235 кг | PA проще везти на объект |
| Питание | 220 В | 220 В, для 3 кВт 380 В | Для 3 кВт нужна трёхфазная линия |
| Потребление | 0,9 / 1,1 / 1,8 кВт | 9 / 11 / 15 кВт | Разница в 8–10 раз |
| Развёртка | 100 мм | до 300 мм | CW Pro захватывает больше за проход |
| Фокус сканера | F254 мм | F800 мм | Рабочая дистанция CW Pro больше |
| Частота | 1–3000 кГц | до 20 кГц | У CW Pro модуляция, а не импульсный режим |
Для источников в карточках названы JPT и Raycus. У производителя на странице CW Pro сказано, что непрерывная очистка примерно вдвое быстрее импульсной и подходит для крупных стальных конструкций и труб, если допустим небольшой ущерб основе. Независимых измерений этого соотношения мы не нашли, поэтому считаем его заявлением продавца. Параметры и условия поставки подробнее собраны в статье как выбрать лазерный очиститель, а подробный разбор конкретной модели в обзоре PA 200.
Расчёт: очистка 100 м² окалины
Возьмём металлоконструкцию с тонкой окалиной на 100 м². Скорость импульсного аппарата на 200 Вт для тонкой плёнки 0,6 м²/ч, расчёт по формуле из статьи про ржавчину и окалину. Для непрерывного аппарата 1500 Вт оценим двумя способами. Первый: принять заявление «вдвое быстрее», то есть 1,2 м²/ч. Второй: подставить Eс = 3,2 Дж/мм² (нижняя граница Xiao) в ту же формулу: 0,0036 × 1500 ÷ 3,2 = 1,7 м²/ч. Это оценка сверху, поскольку формула не учитывает перекрытие и возвраты.
Цену часа с оператором возьмём 3 000 ₽, тариф электричества 10 ₽/кВт·ч. Это ориентиры для примера, подставьте свои.
| Импульсный 200 Вт | Непрерывный 1500 Вт, 1,2 м²/ч | Непрерывный 1500 Вт, 1,7 м²/ч | |
|---|---|---|---|
| Время на 100 м² | 167 ч | 83 ч | 59 ч |
| Оператор, ₽ | 500 000 | 250 000 | 176 000 |
| Электричество, ₽ | 1 840 (1,1 кВт) | 7 500 (9 кВт) | 5 300 (9 кВт) |
| Итого, ₽ | около 502 000 | около 257 000 | около 181 000 |
| На 1 м², ₽ | около 5 000 | около 2 600 | около 1 800 |
Электричество непрерывного аппарата почти в четыре раза дороже, но это 3 % от суммы. Значит, на больших площадях выбор определяет производительность. Если же объектов с допустимым нагревом нет, непрерывный аппарат простаивает, а пользы от него не больше, чем от неподходящего инструмента. Загрузку и срок окупаемости считают по схеме из статьи про окупаемость очистителя, а цену часа с оператором помогает определить калькулятор нормо-часа.
Выбор по задаче
| Задача | Выбор | Почему |
|---|---|---|
| Пресс-формы, текстурированные и хромированные поверхности | Импульсный | Трещины в хроме при превышении плотности энергии, нагрев недопустим |
| Тонкий лист до 2–3 мм, кузовные детали | Импульсный | Непрерывный греет и ведёт лист |
| Дерево, камень, гипс | Импульсный | Непрерывный прожигает и обугливает |
| Цвета побежалости на нержавейке после сварки | Импульсный MOPA | Порог очистки зависит от длительности импульса |
| Толстая ржавчина и краска на листах от 5 мм, трубы, фермы | Непрерывный | Нагрев допустим, нужна производительность |
| Подготовка кромок под сварку на толстом металле | Любой, подбирают пробой | Для алюминия нужен контроль мощности, у обоих есть окно |
| Выездные работы на высоте и в стеснённых местах | Импульсный 100–300 Вт | 46 кг и розетка 220 В против 235 кг и водяного контура |
Выездные работы упираются не только в вес аппарата: на объекте, где сломалась голова или встал источник, нужен инженер продавца, а не переписка с поставщиком. Перед покупкой уточните, есть ли у продавца своя сервисная служба и выезжает ли она в ваш регион.
Пара замечаний к таблице. Порог по мощности у алюминия узок: в публикации по сплаву 2024 порог снятия краски составил 138 Вт, а повреждения подложки 556 Вт (Qiu и др., по обзору в Materials, 2022). Для 3 кВт непрерывного питание по трём фазам и вытяжка с производительностью под большой объём аэрозоля обязательны, они описаны в статьях про вытяжку и безопасность и про электричество в цехе.
Импульсный очиститель
Плюсы
- Почти не греет основу, подходит для форм, тонкого металла, дерева и камня
- Воздушное охлаждение и питание 220 В у моделей до 300 Вт
- Параметры импульса можно менять под слой
Минусы
- Низкая производительность на больших площадях
- При избытке энергии оставляет кратеры, поверхность получается шероховатой
- Цена аппарата выше, чем у непрерывного на 1,5 кВт
Непрерывный очиститель
Плюсы
- Быстрее на толстой ржавчине и краске на крупных стальных поверхностях
- По заявлению производителя, очистка дешевле импульсной
- Переплав сглаживает рельеф на стали
Минусы
- Накапливает тепло, ведёт тонкие детали, оставляет цвета побежалости
- Весит в упаковке 235 кг, потребляет 9–15 кВт, для 3 кВт нужна трёхфазная сеть
- Не подходит для дерева, камня и хрупких покрытий
Частые вопросы
Можно ли непрерывным очистителем чистить тонкий металл?
Рискованно. Лист толщиной 1–2 мм прогревается по всей толщине, и его ведёт, а на нержавеющей стали проступают цвета побежалости. Если другого аппарата нет, ставят мягкий режим и меньшую мощность, но результат проверяют на пробном участке.
Что быстрее, импульсная или непрерывная очистка?
На больших площадях ржавчины и краски на стали быстрее непрерывная. Производитель заявляет разницу примерно вдвое между аппаратами из своей линейки, а расчёт по формуле энергии на мм² в нашем примере даёт в 2–3 раза. На деликатных поверхностях непрерывная очистка не применяется вовсе, поэтому сравнивать скорость там некорректно.
Почему нельзя сравнивать аппараты по цене за ватт?
В импульсном источнике MOPA платят за управляемый импульс: возможность менять длительность и частоту при сохранении пиковой мощности. Непрерывный источник такого управления не имеет, и ватты в нём не равны ваттам в импульсном. Поэтому сравнивают по задаче и по цене квадратного метра, как в расчёте выше.
Можно ли использовать оба типа вместе?
Лабораторные работы это показывают. В опыте на Q235B последовательность «импульсный, затем непрерывный» дала лучшую шероховатость и большее снятие оксида, чем каждый режим по отдельности. Серийных ручных аппаратов с таким режимом мы не нашли.
Источники
- Zhang W. и др. Oxide Removal Mechanism and Process Optimization During Integrated Pulsed-Continuous Laser Cleaning of Q235B Carbon Steel ↗ — Materials, 2025
- Xiao и др. In Situ Cleaning of Bead Surfaces by Utilizing Continuous High-Power Laser Scanning ↗ — Materials, 2025
- Research Progress and Challenges in Laser-Controlled Cleaning of Aluminum Alloy Surfaces ↗ — Materials, 2022
- Effects of Nanosecond Pulsed Laser Cleaning Parameters on the Removal of Thick Paint Coatings from Shipbuilding Steel ↗ — Materials, 2026
- Zhang D. и др. Nanosecond Laser Cleaning of 10CrNi2Mo3Cu2V Steel: Surface Cleaning, Oxidation Control and Welding Performance ↗ — Materials, 2026
- Ren и др. The Effect of Laser Cleaning on the Cr Coating on the Surface of Steel Tyre Moulds ↗ — Coatings, 2025
- Laser Cleaning PA ↗ — и Laser Cleaning CW Pro — Wattsan, карточки производителя

Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий