Кратко
Мягкие припои ПОС-61 и ПОС-40 плавятся при 183–238 °C и подходят для электроники, радиаторов и неответственных соединений. Твёрдые серебряные ПСр 45 (665–730 °C) и латунные припои паяют нагруженные узлы из меди, латуни и стали. Зазор под капиллярную пайку 0,05–0,2 мм, флюс подбирают под температуру: канифоль для электроники, бура для твёрдых припоев.
- Границу между мягкой и твёрдой пайкой проводят по температуре плавления припоя: 450 °C. Мягкая пайка даёт шов с прочностью порядка 30–50 МПа и теряет её уже около 100–120 °C, твёрдая — 150–350 МПа.
- Мягкие припои ПОС-61 (183 °C) и ПОС-40 (183–238 °C) нужны для электроники, радиаторов и герметизации. Твёрдые ПСр 45 (665–730 °C), ПСр 25 (740–775 °C) и латунные ПМЦ паяют нагруженные соединения.
- Флюс подбирают под температуру: канифоль и ЛТИ-120 для электроники, хлорид цинка (ЗИЛ-2) для стали и меди с обязательной промывкой, бура и фторбораты для твёрдых припоев.
- Зазор под капиллярную пайку 0,05–0,2 мм, греют массивную деталь, а припой подносят к уже нагретому месту.
Мягкая и твёрдая пайка
По определению пайка соединяет детали расплавленным припоем, температура которого ниже, чем у основного металла: припой смачивает кромки, затекает в узкий зазор и застывает, а сами детали остаются твёрдыми (Пайка). Припои делят по температуре плавления на мягкие, которые плавятся ниже 450 °C, и твёрдые, которые плавятся выше (Припой). Граница важна практически: от неё зависят и прочность шва, и нагрев, и оснастка.
| Параметр | Мягкая пайка | Твёрдая пайка |
|---|---|---|
| Припои | оловянно-свинцовые ПОС | серебряные ПСр, латунные ПМЦ, медно-фосфорные |
| Температура плавления | от 183 °C | выше 450 °C |
| Прочность шва на срез | порядка 30–50 МПа | порядка 150–350 МПа |
| Рабочая температура шва | до 100–120 °C | до 150–300 °C |
| Нагрев | паяльник, горячий воздух | горелка, индукция, печь |
Цифры прочности и рабочих температур взяты из обзора по пайке меди и латуни (Пайка меди и медных сплавов) и носят ориентировочный характер: реальная прочность зависит от зазора и подготовки.
Мягкие припои: что значат марки
Марки оловянно-свинцовых припоев заданы в ГОСТ 21930-76; в обозначении число показывает массовую долю олова: ПОС 61 содержит 59–61% олова, ПОС 40 — 39–41%, остальное свинец (ГОСТ 21930-76). Плавление таких припоев начинается при 183 °C (эвтектика олово-свинец), а заканчивается при температуре ликвидуса, которая растёт с уменьшением доли олова: для ПОС-61 около 183 °C (он эвтектический и плавится при одной температуре), для ПОС-40 около 238 °C, для ПОС-90 около 220 °C (Припой).
Отсюда практический вывод. ПОС-61 хорошо течёт и схватывается быстро, его берут для электроники и тонких деталей. ПОС-40 застывает в интервале, зато считается более прочным и прощает зазоры в радиаторах и кровельной работе; практики, которые чинили радиаторы, сообщают, что паять им труднее, чем ПОС-61, и нужен мощный паяльник. Марки ПОССу с сурьмой применяют для оцинкованных и цинковых изделий. Для питьевой воды и деталей, контактирующих с пищей, свинец нежелателен, там берут безсвинцовые припои. Для бытовой мягкой пайки меди и латуни хватает паяльника мощностью 60–100 Вт с припоем ПОС-61 или ПОС-40 и канифольным флюсом ЛТИ-120, кромки при этом зачищают до блеска (Пайка латуни). Массивную деталь, например клемму или бак радиатора, паяльником не прогреть, и тут берут газовую горелку.
Флюсы для мягкой пайки
Флюс растворяет оксидную плёнку и защищает металл от окисления, пока идёт пайка. Для мягкой пайки применяют три основные группы (Флюс (пайка)).
| Флюс | Для чего | Что нужно знать |
|---|---|---|
| Канифоль, ЛТИ-120, спиртовые растворы канифоли | электроника, провода, медь | остатки нейтральны, смывать необязательно |
| ЗИЛ-2 и другие на основе хлорида цинка («паяльная кислота») | сталь, медь, латунь, оцинковка | остатки гигроскопичны и коррозионны, шов промывают |
| Ортофосфорная кислота | мягкая пайка нержавеющих сталей | остатки смывают |
Хлорид цинка и соляную кислоту для электроники использовать нельзя: остатки со временем разъедают дорожки и выводы. Соляную кислоту «в чистом виде» как флюс практики используют, но она даёт пары и оставляет хлориды, которые продолжают работать после пайки. Если радиатор или бак паяли активным флюсом, его смывают водой с содой, иначе, как пишут участники обсуждений, через время придётся паять заново.
Твёрдые припои и их температуры
Серебряные припои стандартизованы в ГОСТ 19738-2015. В таблице ниже температуры из приложения А к стандарту: нижняя критическая точка (начало плавления) и верхняя (полное расплавление), в градусах Цельсия.
| Марка | Серебро, % | Плавление: начало — конец, °C | Для чего по ГОСТ |
|---|---|---|---|
| ПСр 72 | 71,5–72,5 | 779 (эвтектика) | пайка меди, стали с медью |
| ПСр 45 | 44,5–45,5 | 665–730 | медь, латунь, бронза, никель |
| ПСр 40 | 39–41 | 590–610 | медь и латунь с нержавеющими сталями |
| ПСр 25 | 24,7–25,3 | 740–775 | сталь с медью и никелем |
| ПСр 15 | 14,5–15,5 | 640–810 | самофлюсующийся для меди с бронзой (с фосфором) |
Данные по температурам сверены с ГОСТ 19738-2015 (ГОСТ 19738-2015). Из таблицы видно, что у разных марок интервал плавления отличается: у ПСр 40 он узкий, у ПСр 15 широкий, и при широком интервале шов дольше остаётся «кашей», пока деталь не остыла.
Латунные (медно-цинковые) припои ПМЦ дешевле серебряных и паяют сталь, чугун и твёрдый сплав. Для ПМЦ-36 в справочниках указан диапазон плавления около 825–950 °C, для ПМЦ-54 около 860–970 °C (Припой, марки по ГОСТ 23137-78). На латунном припое напаивают пластины на токарные резцы: практики советуют не греть пруток, а прогревать державку с пластиной, засыпать бурой и подносить припой к уже раскалённому месту, тогда он затекает сам. Если пруток греть в самом жару пламени, цинк выгорает и припой «стреляет» зелёным пламенем.
Медно-фосфорные припои типа МФ и ПМФ плавятся примерно при 700–850 °C и работают на меди без флюса, потому что фосфор сам восстанавливает оксид. На стали и на сплавах с никелем они дают хрупкие фосфиды, поэтому для стали их не берут (Пайка меди и медных сплавов).
Флюсы для твёрдой пайки
Для твёрдой пайки нужны высокотемпературные флюсы, потому что канифоль и хлорид цинка при 700 °C сгорают. Классика — бура (тетраборат натрия), плавится около 741 °C; для низкоплавких серебряных припоев её смешивают с борной кислотой. Фторборатные флюсы, например ПВ-209, активны уже с 450–550 °C (Пайка латуни). Борная кислота, бура и их смеси применяют при пайке железа и низкоуглеродистой стали медью, медно-цинковыми и серебряными припоями при 800–1150 °C, остатки флюса удаляют промывкой (Флюс (пайка)).
Таблица «материал — припой — флюс — температура»
| Материал | Припой | Флюс | Температура плавления припоя |
|---|---|---|---|
| Медь, провода, электроника | ПОС-61 | канифоль, ЛТИ-120 | 183 °C |
| Радиатор из меди и латуни, медные трубки малой нагрузки | ПОС-40 или ПОС-61 | ЗИЛ-2, шов промыть | 183–238 °C |
| Оцинкованная сталь, тонкая жесть | ПОС-40, ПОССу | ЗИЛ-2, промыть | 183–238 °C |
| Нержавеющая сталь, мягкая пайка | ПОС-40 | ортофосфорная кислота, промыть | 183–238 °C |
| Медь с латунью, нагруженные соединения | ПСр 45 | бура или фторборатный флюс | 665–730 °C |
| Сталь с медью | ПСр 25 или ПСр 72 | бура | 740–775 °C и 779 °C |
| Сталь, чугун, твёрдый сплав (напайка резцов) | латунный ПМЦ-36 или ПМЦ-54 | бура | примерно 825–970 °C |
| Медь с медью, трубы | медно-фосфорный МФ, ПМФ | без флюса | примерно 700–850 °C |
| Медь и латунь с нержавейкой | ПСр 40 | фторборатный флюс | 590–610 °C |
| Алюминий, низкотемпературная пайка | цинковые припои | активный флюс для алюминия | порядка 400 °C, ориентир |
| Алюминий, высокотемпературная пайка | припой 34А (алюминий-медь-кремний) | флюс Ф-34А | около 530–550 °C |
Температуру нагрева деталей держат на 30–50 °C выше точки плавления припоя, чтобы он полностью расплавился и растёкся, а перегрев испаряет цинк из латунных припоев и выжигает флюс (Пайка латуни).
Зазор и подготовка
Капиллярный зазор под твёрдую пайку выдерживают 0,05–0,2 мм, для мягкой берут нижнюю часть этого диапазона. В меньший зазор припой не заходит, в больший не удерживается капиллярными силами и шов получается рыхлым. Детали зачищают до блеска, обезжиривают и сразу флюсуют: окисел на кромке не даст припою смочить металл. Если зазора нет, как напоминают практики, припой не затечёт и пайка не получится.
Нагревают всю деталь равномерно, а массивную часть сильнее тонкой: тепло должно прийти к зазору от металла, а не от пламени через припой. Практики, которые паяли радиаторы и толстые узлы, добавляют, что у меди высокая теплопроводность, и маленькая горелка массивную клемму просто не прогреет.
Пайка алюминия
Алюминий покрыт прочной оксидной плёнкой, и обычный канифольный или цинковый флюс её не берёт. Низкотемпературная пайка идёт цинковыми припоями с активным флюсом для алюминия: деталь греют до плавления припоя, шов лучше растирать, чтобы разрушить плёнку. Практики, которые паяют соты радиаторов, называют главной трудностью контроль температуры: у алюминия граница между твёрдым и жидким почти не видна, а тонкие стенки легко прожечь. Припой 34А на основе алюминия, меди и кремния плавится около 530–550 °C и работает с флюсом Ф-34А (Припой 34А). Если алюминиевая деталь работает под нагрузкой, как правило, надёжнее сварка. О ней рассказано в статье про сварку алюминия TIG.
Пайка радиатора
Медно-латунный радиатор паяют мягким припоем ПОС-40 или ПОС-61 с активным флюсом. Порядок такой: очистить место до металла и снять старый припой, облудить обе детали, прогреть паяльником или горелкой и пропаять шов по всей длине. Практики, которые чинили радиаторы, часто описывают одну ошибку: корень соединения остался под старым припоем и грязью, и пустота вскрывается при повторном нагреве. Поэтому старое покрытие счищают полностью. После пайки радиатор промывают водой с содой и проверяют на герметичность. Заводскую пайку баков радиатора ведут медно-фосфорным припоем, а теплообменную фольгу паяют припоями типа ПОССу, но в мастерской чаще ограничиваются мягким.
Частые вопросы
Чем паять медь с медью в нагруженных узлах?
Серебряным припоем ПСр 45 с бурой или фторборатным флюсом, либо медно-фосфорным припоем на чистой меди без флюса. Температура нагрева 700–800 °C, зазор 0,05–0,2 мм.
Можно ли паять соляной кислотой?
Для электроники нельзя, остатки разъедают дорожки. Для меди и стали вне электроники кислота работает, но её остатки коррозионны, пары вредны, поэтому её заменяют флюсом на хлориде цинка и промывают шов.
Почему припой не растекается?
Три причины встречаются чаще всего: окисленная или грязная поверхность, недостаточный нагрев детали и неподходящий флюс. Греть нужно деталь, а не пруток, припой подносят к уже нагретому металлу.
Чем напаять твёрдый сплав на резец?
Латунным припоем с бурой: державку с пластиной греют до красного свечения, а припой подносят к раскалённому месту. Режимы и тип припоя берут из справочника по инструменту.
Источники
- ГОСТ 19738-2015. Припои серебряные. Марки ↗ — Межгосударственный стандарт, 2015
- ГОСТ 21930-76. Припои оловянно-свинцовые в чушках ↗ — Госстандарт СССР
- ГОСТ 23137-78. Припои медно-цинковые. Марки ↗ — Госстандарт СССР
- Припой ↗ — и Флюс (пайка) — Википедия
- Пайка меди и медных сплавов: припои и режимы ↗ — и Пайка латуни — Специальные материалы
- Припой 34А — состав, свойства, температура пайки алюминия ↗ — Русский металл
- Напайка резцов латунью ↗ — Пайка меди и стали, Пайка радиатора, Пайка алюминия — обсуждение практиков
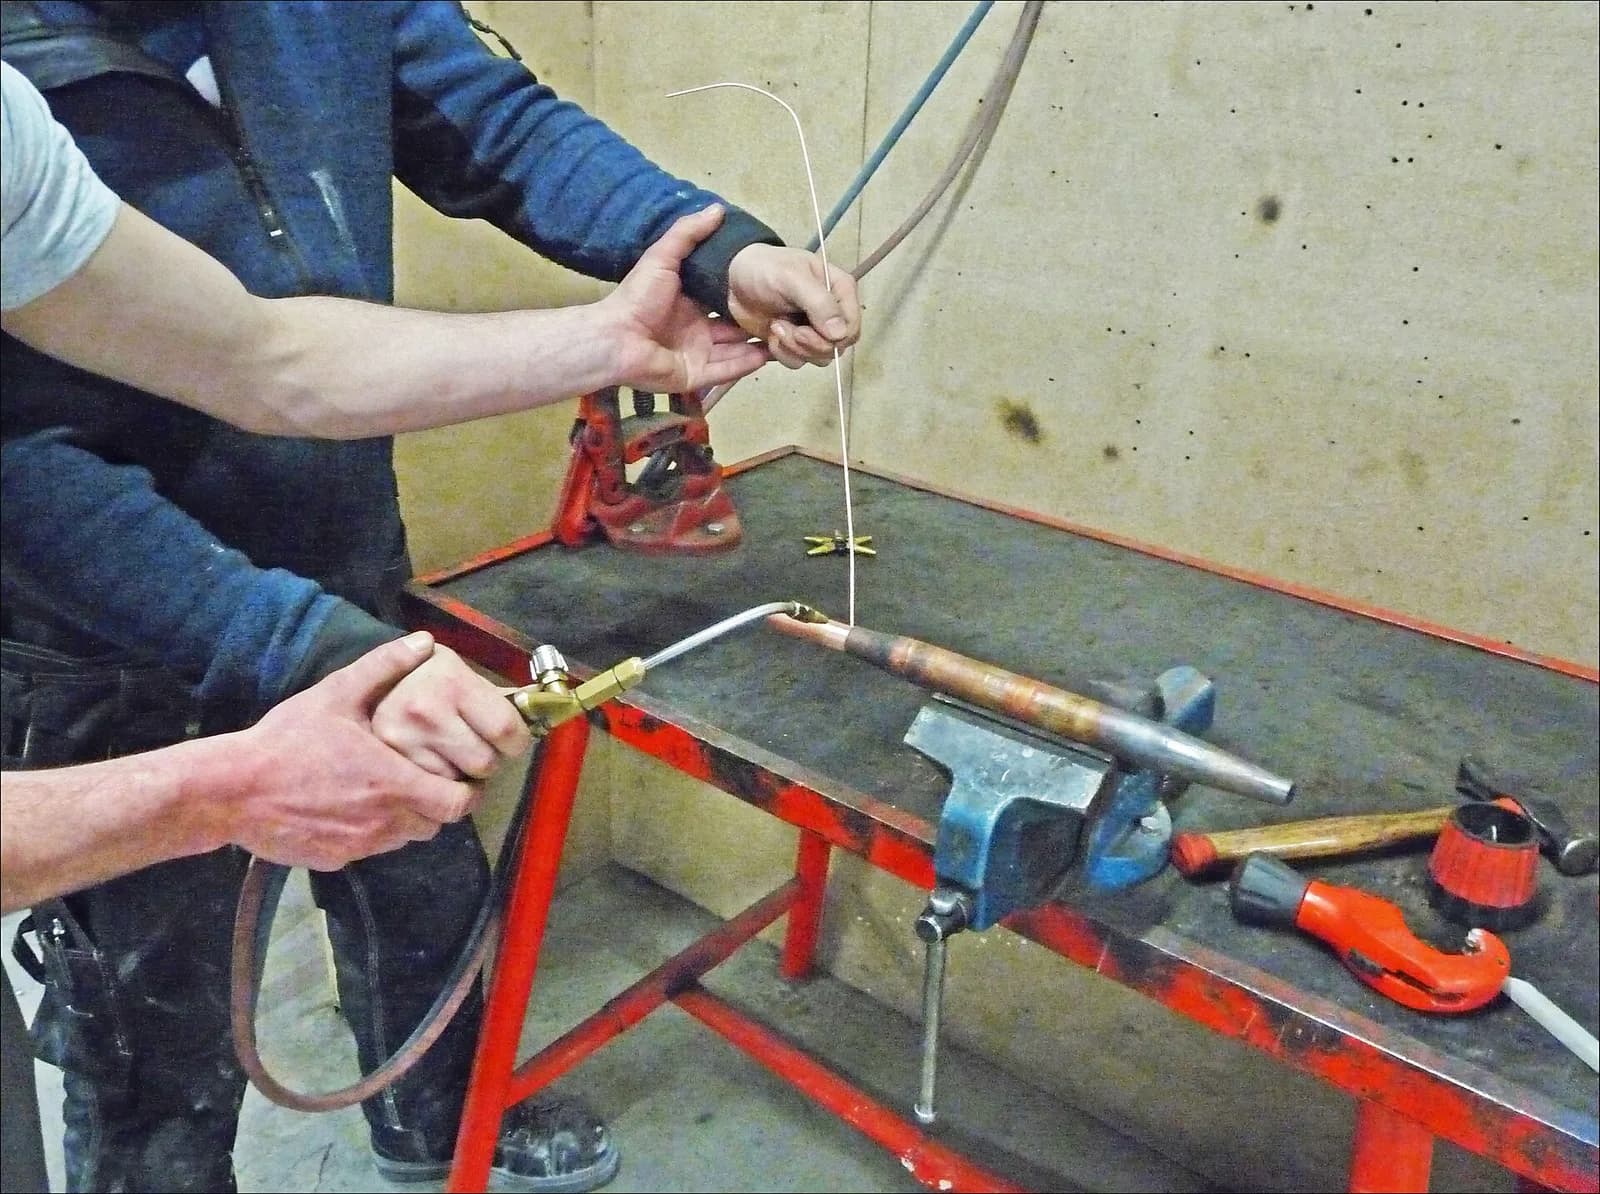
Фото: Le plombier du désert / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий