Кратко
Прочность точечного соединения задаёт диаметр литого ядра, то есть пятна металла, которое расплавилось между листами и застыло. Для низкоуглеродистой стали ориентир даёт ГОСТ 15878-79, а в зарубежной практике правило 5√t, где t — толщина листа в миллиметрах. Режим подбирают на образцах и проверяют разрушением, а не по таблице.
- Для листа 1 мм по ГОСТ 15878-79 (группа А) нужно ядро не меньше 4 мм, нахлёстка не меньше 11 мм и шаг точек не меньше 15 мм.
- Если ставить точки чаще, ток уходит через соседнюю точку, и новое ядро получается меньше. Сокращать шаг можно, только если диаметр ядра при этом не падает.
- Рабочий торец электрода зачищают по графику: когда он расплющивается, плотность тока падает и ядро мельчает при тех же настройках.
- Оцинкованному листу нужно на 10–20% больше усилие, заметно больший ток и более длинная сварка, чем голой стали той же толщины.
- Самая простая проверка — разорвать образец: правильная точка вырывается пробкой из одного листа, а не разделяется по плоскости стыка.
Как образуется точка и от чего зависит её размер
Два листа зажимают между медными электродами и пропускают через них ток в несколько килоампер в течение долей секунды. Сильнее всего греется место, где сопротивление выше всего, то есть контакт лист–лист, и там образуется линза расплава. Электроды из меди проводят ток и тепло гораздо лучше стали и водой охлаждаются изнутри, поэтому наружная поверхность листа не плавится, и под электродом остаётся только неглубокая вмятина.
Теплоту в точке описывают формулой Q = I²Rt: ток в квадрате, умноженный на сопротивление и время сварки (WorldAutoSteel). Из неё видно главное практическое правило: ток действует сильнее времени. Если при том же сопротивлении поднять ток на 10%, тепла станет на 21% больше (1,1² = 1,21, расчёт), а чтобы получить ту же прибавку временем, его придётся удлинить на 21%.
Сопротивление, в свою очередь, зависит от усилия сжатия. Слабо прижатые листы касаются друг друга несколькими выступами, сопротивление высокое, металл перегревается и брызжет. Сильно прижатые касаются по большой площади, сопротивление падает, и ядро растёт медленнее. Поэтому усилие, ток и время всегда настраивают вместе, и изменение одного параметра тянет за собой остальные.
Цикл сварки на машинах с программным управлением состоит из четырёх отрезков. Сначала сжатие: электроды сводятся и набирают усилие, ток ещё не идёт. Затем сварка: идёт ток. После неё проковка, или удержание (электроды ещё держат лист, пока ядро кристаллизуется под давлением). Последней идёт пауза перед следующей точкой. Время на отечественных машинах часто задают в периодах сети: при частоте 50 Гц один период равен 20 мс, значит, 8 периодов дают 160 мс.
Размеры соединения по ГОСТ 15878-79
ГОСТ 15878-79 «Контактная сварка. Соединения сварные. Конструктивные элементы и размеры» задаёт минимальные размеры точечных, рельефных и шовных соединений из сталей, никелевых, титановых, алюминиевых, магниевых и медных сплавов (ГОСТ 15878-79). В стандарте две группы соединений: группа А с большими размерами для ответственных конструкций и группа Б с меньшими. Какую группу брать, решает конструктор, исходя из требований к изделию и возможностей техпроцесса.
В таблице ниже выборка для однорядного шва группы А из стали. Нахлёстка — ширина перекрытия листов, шаг — расстояние между центрами соседних точек в ряду.
| Толщина листа, мм | Диаметр ядра d, не менее, мм | Нахлёстка B, не менее, мм | Шаг t, не менее, мм | Между рядами c, не менее, мм |
|---|---|---|---|---|
| св. 0,4 до 0,6 | 3,0 | 8 | 10 | 12,0 |
| св. 0,7 до 0,8 | 3,5 | 10 | 13 | 15,5 |
| св. 0,8 до 1,0 | 4,0 | 11 | 15 | 18,0 |
| св. 1,3 до 1,6 | 6,0 | 14 | 20 | 24,0 |
| св. 1,8 до 2,2 | 7,0 | 17 | 25 | 30,0 |
| св. 2,7 до 3,2 | 9,0 | 21 | 35 | 42,0 |
Для группы Б на листе 0,8–1,0 мм требования мягче: ядро от 3 мм, нахлёстка от 9 мм, шаг от 12 мм. У алюминиевых, магниевых и медных сплавов нахлёстка больше, чем у стали: для того же листа 0,8–1,0 мм в группе А это 14 мм.
Кроме таблиц, в стандарте есть несколько правил, которые полезно держать перед глазами при проектировании:
- центр точки должен отстоять от края нахлёстки не меньше чем на половину минимальной нахлёстки, то есть для листа 1 мм не ближе 5,5 мм;
- при разной толщине листов размеры берут по тонкому листу, а если один лист толще другого больше чем вдвое, нахлёстку, шаг и расстояние между рядами увеличивают в 1,2–1,3 раза;
- при сварке трёх и более листов диаметр ядра задают отдельно для каждой пары соседних листов;
- проплавление каждого листа должно составлять от 20 до 80% его толщины;
- глубина вмятины от электрода не больше 20% толщины, в отдельных случаях до 30%.
Отдельно оговорено, что шаг и расстояние между рядами можно уменьшить, но диаметр ядра при этом должен остаться не меньше табличного. Ограничение связано с шунтированием: часть тока идёт через уже сваренную соседнюю точку, и новое ядро получает меньше тепла. Если конструкция требует частых точек, режим для них подбирают отдельно и проверяют разрушением именно с таким шагом.
Сколько должно быть ядро: ГОСТ и правило 5√t
В зарубежной практике размер ядра считают от толщины. Британский институт сварки TWI называет целевым диаметром 5√t, а минимально допустимым 70–80% от этой величины в зависимости от отраслевого стандарта (TWI). При разрушающих испытаниях минимальный диаметр вырванной пробки обычно принимают 4√t (TWI, 2004).
| Толщина листа, мм | 4√t, мм (расчёт) | 5√t, мм (расчёт) | ГОСТ 15878-79, группа А, мм |
|---|---|---|---|
| 0,8 | 3,6 | 4,5 | 3,5 |
| 1,0 | 4,0 | 5,0 | 4,0 |
| 1,5 | 4,9 | 6,1 | 6,0 |
| 2,0 | 5,7 | 7,1 | 7,0 |
| 3,0 | 6,9 | 8,7 | 9,0 |
На тонком листе минимум по ГОСТ совпадает с нижней границей 4√t, на листе 1,5–3 мм он ближе к целевым 5√t. На практике удобно настраивать режим на 5√t: тогда износ электродов и колебания сети, которые уменьшают ядро, не выводят точку за минимум.
Электроды: материал, форма и зачистка
Электроды для сварки стали делают из хромциркониевой бронзы, которая по зарубежной классификации RWMA относится к классу 2 (CuCrZr, у нас — БрХЦр). Для оцинкованной стали TWI называет её самым распространённым выбором, а медь с цирконием и медь, упрочнённую частицами оксида алюминия, рекомендует там, где электроды налипают на цинк (TWI). Типы и размеры прямых электродов у нас задаёт ГОСТ 14111-90, он соответствует ISO 5184.
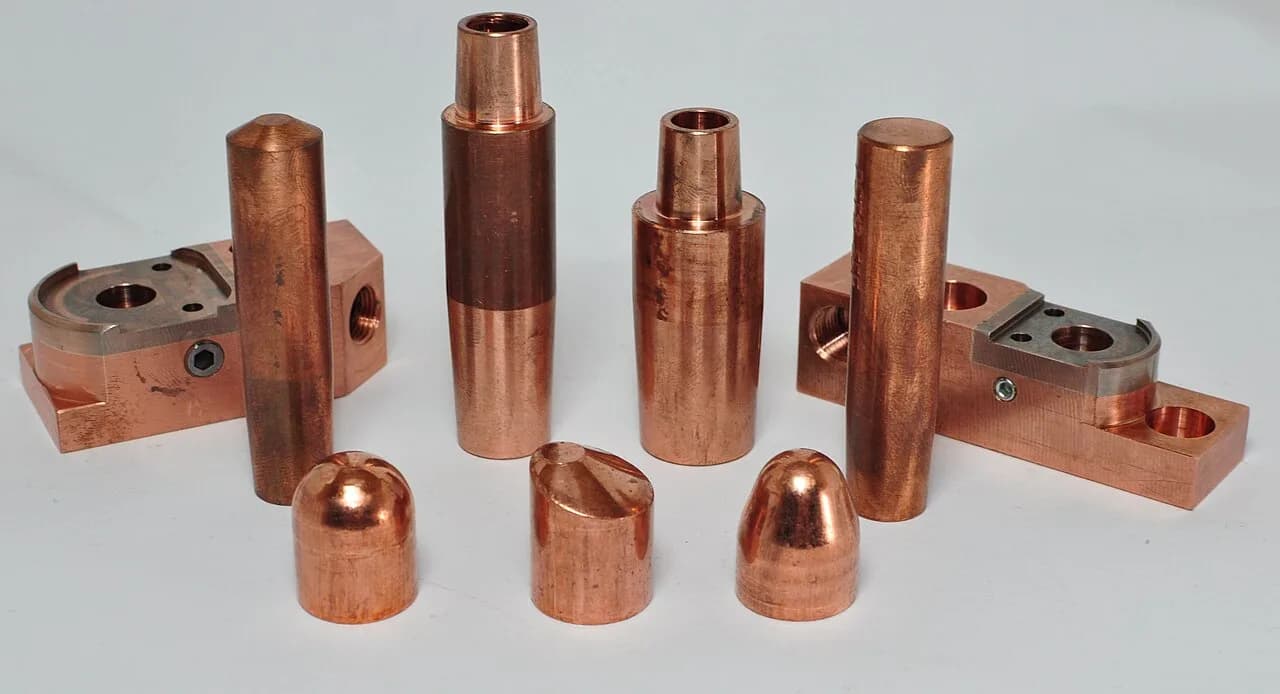
Диаметр рабочего торца выбирают чуть больше нужного ядра: ток проходит через площадь контакта, и ядро не может быть заметно шире пятна, на которое давит электрод. Для примера: в исследовании сварки высокопрочной стали толщиной 2 мм использовали электроды с торцом 8 мм при усилии 5 кН (Scientific Reports, 2025), а целевое ядро для такого листа по 5√t равно 7,1 мм. Чтобы торец не перегревался, TWI советует брать электрод с диаметром тела в 2,5–3 раза больше диаметра торца и не экономить на водяном охлаждении. Дольше всего служат электроды в форме усечённого конуса.
Электрод постепенно сминается, и его торец растёт в диаметре. Ток при этом распределяется по большей площади, плотность тока падает, и ядро получается меньше, хотя на машине ничего не меняли. В серийном производстве именно рост торца считают главной причиной постепенного ухудшения точек (TWI). С ним борются двумя способами:
- зачистка по графику. Торец восстанавливают, подрезая конус, и снимают ровно столько металла, сколько нужно, чтобы убрать раковины и налипший металл;
- ступенчатое повышение тока. Ток поднимают понемногу через заданное число точек, компенсируя рост торца. Шаг и интервал подбирают опытом под конкретное изделие.
Зачистку напильником «на глаз» лучше заменить специальной фрезой-зачистником или хотя бы шаблоном: торец должен остаться плоским, нужного диаметра и перпендикулярным оси. Перекошенные электроды касаются листа краем, и площадь контакта уменьшается, а это одна из причин выплесков.
Режим: жёсткий или мягкий
Точку одного и того же размера можно получить двумя путями. Жёсткий режим — большой ток и короткое время, мягкий — меньший ток и длинное время. Для двух листов низкоуглеродистой стали 18-го калибра (около 1,2 мм) The Fabricator приводит пример из американской классификации режимов (The Fabricator):
| Параметр | Жёсткий режим (класс A) | Мягкий режим (класс C) |
|---|---|---|
| Сварочный ток | 10 300 А | 6 100 А |
| Усилие на электродах | 650 фунтов, около 2,9 кН | 205 фунтов, около 0,9 кН |
| Время сварки | 8 периодов, около 133 мс при 60 Гц | 42 периода, около 700 мс при 60 Гц |
Жёсткий режим быстрее, меньше прогревает лист вокруг точки, меньше коробит деталь и меньше портит покрытие, но требует мощной машины с жёсткой станиной и хорошим подводом тока. Мягкий режим доступен маломощным аппаратам и клещам, но лист вокруг точки сильнее нагревается, а электроды горячее. Для мастерской с небольшим аппаратом или подвесными клещами мягкий режим часто оказывается единственным возможным, и тогда особенно важно не экономить на прижиме.
Подбирать режим удобно по одной переменной. Усилие и время фиксируют, ток поднимают ступенями от заведомо малого и после каждой ступени рвут образец. Нижняя граница — ток, при котором точка начинает вырываться пробкой нужного диаметра; верхняя — ток, при котором появляется выплеск. Рабочий ток выбирают ближе к верхней границе, но с запасом, чтобы колебания сети не давали брызг. Полученный диапазон токов между этими границами в зарубежной литературе называют лепестком свариваемости (weld lobe): чем он шире, тем устойчивее процесс.
Оцинковка и другие покрытия
Цинк проводит ток лучше стали и плавится при 420 °C, поэтому он сначала растекается между листами, снижает сопротивление контакта и мешает образованию ядра. Плюс к этому цинк сплавляется с медью электрода, торец растёт быстрее, чем на голой стали. TWI даёт для оцинкованного листа такие поправки к режиму (TWI):
- усилие на электродах на 10–20% больше, чем для голой стали той же толщины;
- ток заметно выше, точная прибавка зависит от покрытия и сочетания толщин;
- время сварки на 2–3 периода длиннее, чтобы цинк успел вытесниться из зоны контакта до начала роста ядра;
- обычно хватает одного импульса, но некоторые ставят двойной: первый, слабый, выдавливает покрытие, второй варит;
- электроды зачищают чаще, а охлаждение держат исправным.
Порядок величин виден по исследованию высокопрочной стали QP980 толщиной 2 мм: ток, при котором разрушение переходило от отрыва по плоскости стыка к вырыву пробки, составил 9,5 кА для голого листа и 9,0 кА для оцинкованного при четырёх импульсах по 9 периодов (Scientific Reports, 2025). Цифры относятся к конкретной стали и машине, их нельзя переносить на другой лист без проверки.
Выплески и непровары: причины
Выплеск — брызги расплавленного металла из зазора между листами или из-под электрода. Он не только портит вид, но и уносит металл из ядра, а в толстом листе приводит к порам и трещинам. TWI перечисляет такие причины (TWI):
| Причина | Что делать |
|---|---|
| Слишком большой ток или слишком долгая сварка | Вернуть режим к проверенным значениям |
| Маленькая площадь контакта: перекос электродов, торец не того размера, электрод не перпендикулярен листу | Выставить соосность, зачистить торец, поправить подход к детали |
| Листы плохо прилегают, и усилие уходит на то, чтобы закрыть зазор | Исправить гибку или штамповку, а не повышать ток |
| Точка у самого края фланца | Ставить центр точки не ближе 1,25 диаметра торца электрода от края |
| Ток включается раньше, чем электроды набрали усилие | Увеличить время сжатия, проверить усилие |
| Грязь, окалина, толстая пассивирующая плёнка | Зачистить или обезжирить лист |
Правило 1,25 диаметра торца согласуется с ГОСТом: при торце 6 мм центр точки должен быть не ближе 7,5 мм от края (расчёт), а по ГОСТ 15878-79 для листа 1,3–1,6 мм — не ближе половины нахлёстки, то есть 7 мм.
Непровар, или «склейка», обратная проблема: листы соединились по небольшому пятну без литого ядра. Такая точка может выдержать проверку на изгиб руками и разойтись от вибрации. Причины — малый ток, изношенный торец, сильное шунтирование через соседние точки и слишком большое усилие при маломощной машине.
Как проверить точку в мастерской
Международный стандарт ISO 10447 описывает два простых способа для листа толщиной 0,5–3 мм: испытание отрывом и испытание зубилом (ISO 10447). При отрыве образец из двух полос сваривают одной точкой и раздирают, например наматывая одну полосу на пруток. При испытании зубилом его забивают между листами рядом с точкой, пока металл не начнёт гнуться у самой точки. Зубило бывает и неразрушающим: его забивают неглубоко, чтобы только убедиться, что точка держит.
Оценивают результат по виду разрушения. Хорошая точка вырывается пробкой: ядро целиком остаётся на одном листе, а во втором остаётся отверстие. Диаметр пробки меряют штангенциркулем в двух направлениях и сравнивают с минимумом: по ГОСТ 15878-79 или по 4√t. Если же листы разошлись по плоскости стыка и на обоих видно плоское пятно, это сигнал искать причину. TWI называет пять основных: маленькое ядро, непровар, хрупкое ядро из-за закалки (чаще бывает на высокопрочных сталях), поры и трещины от недостаточного усилия или выплесков, а также нагрузка сдвигом или кручением, при которой даже хорошая точка может разрушиться по стыку (TWI).
В серии одних образцов мало. TWI советует регулярно, например ежедневно, проверять на машине хотя бы усилие и ток, вести журнал настроек и результатов разрушающих проверок, а при отклонениях искать причину, а не подкручивать режим (TWI). Удобный минимум для небольшого цеха такой: пара образцов в начале смены и после каждой зачистки электродов, запись тока, усилия и времени, а также диаметра пробки.
Чем точечная сварка отличается от лазерной и пайки и когда её стоит менять на шов, мы разбирали в сравнении методов, а как варят никелевую ленту на аккумуляторах малым аппаратом, рассказали в статье о споттере для 18650.
Частые вопросы
Какой шаг точек ставить на листе 1 мм?
По ГОСТ 15878-79 для стали 0,8–1,0 мм в группе А шаг не меньше 15 мм, нахлёстка не меньше 11 мм. Чаще ставить можно, но тогда ток частично уходит через соседнюю точку, и режим для такого шага нужно подобрать и проверить отрывом отдельно.
Какой диаметр должен быть у точки?
Для листа 1 мм минимум по ГОСТ 15878-79 равен 4 мм, целевой размер по правилу 5√t — 5 мм. Для листа 2 мм это 7 мм по ГОСТу и около 7,1 мм по 5√t. Удобно настраивать режим на целевой размер, чтобы износ электродов не выводил точку за минимум.
Почему точки стали хуже, хотя настройки не меняли?
Чаще всего расплющился торец электрода: площадь контакта выросла, плотность тока упала, и ядро уменьшилось. Зачистите электроды до исходного диаметра и проверьте образец. Другие причины — просадка напряжения в сети, плохой прижим и неисправное охлаждение.
Можно ли варить оцинковку той же машиной?
Можно, но режим другой: по рекомендациям TWI усилие на 10–20% больше, ток заметно выше, время сварки на 2–3 периода длиннее. Электроды на оцинковке изнашиваются быстрее, поэтому зачищать их приходится чаще.
Как проверить точку без лаборатории?
Сварите две полосы одной точкой и разорвите их, наматывая одну полосу на пруток или разжимая зубилом. Правильная точка вырывается пробкой из одного листа; диаметр пробки меряют штангенциркулем и сравнивают с минимумом по ГОСТу или по 4√t.
Источники
- ГОСТ 15878-79. Контактная сварка. Соединения сварные. Конструктивные элементы и размеры ↗ — текст стандарта
- FAQ: How do I resistance spot weld coated steels? ↗ — TWI
- FAQ: How can I avoid interface failures in resistance spot welds? ↗ — TWI
- FAQ: How can I minimise weld splash for resistance spot weld quality and safety reasons? ↗ — TWI
- FAQ: What must be done to ensure the quality and consistency of resistance spot welds? ↗ — TWI
- The resistance spot welding of high and ultra high strength steels ↗ — TWI, 2004
- RSW Parameter Guidelines ↗ — WorldAutoSteel, AHSS Guidelines
- ISO 10447. Resistance welding — Testing of welds — Peel and chisel testing of resistance spot and projection welds ↗ — ISO
- Factors affecting weld quality in resistance spot welding of advanced high strength steels ↗ — Scientific Reports, 2025
- Resistance spot welding and what to know about the technology ↗ — The Fabricator
Фото: Martink, Wikimedia Commons, общественное достояние
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Контактная сварка и пайка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий