Кратко
Программу проверяют по нарастающей: симуляция траектории в CAM, симуляция со станком и оснасткой, чтение готового G-кода глазами, прогон на стойке без движения осей, прогон по воздуху с поднятым нулём и, наконец, первая деталь в покадровом режиме с подачей, убранной ручкой коррекции. Каждая ступень ловит свои ошибки, и пропуск одной из них не закрывают другие.
- Симуляция в CAM проверяет траекторию, но не тот G-код, который получит станок. Ошибки постпроцессора она не видит.
- Симуляция со станком добавляет кинематику, патрон, тиски и пределы хода осей. Отдельные программы-верификаторы читают уже готовый G-код.
- Перед загрузкой файл читают глазами: единицы, система координат, номера инструментов и корректоров, первый ход по Z, конец программы.
- На стойке программу гоняют без движения осей, потом по воздуху с поднятым нулём и сниженной подачей.
- Первую деталь ведут покадрово, держа подачу ручкой коррекции и руку у кнопки останова подачи.
Управляющая программа (УП) — это текстовый файл с G-кодом, по которому стойка ЧПУ двигает оси, включает шпиндель и меняет инструмент. Между красивой траекторией на экране CAM-системы и этим файлом стоит постпроцессор, а между файлом и заготовкой — оператор с его привязкой, корректорами и тисками. Ошибиться можно на каждом стыке, поэтому проверка тоже идёт по ступеням: от безопасных и быстрых к медленным и тем, где уже вращается фреза.
Почему симуляции в CAM мало
CAM-система считает траекторию в собственном нейтральном формате: где центр фрезы, с какой подачей он идёт, где отвод. Эту траекторию она и показывает в симуляции, снимая материал с модели заготовки. G-код появляется позже, когда постпроцессор переводит траекторию на язык конкретной стойки. В CGTech, разработчике верификатора Vericut, прямо пишут, что встроенные в CAM симуляторы «не проверяют и не моделируют сам G-код». Если пост вывел дугу не в ту сторону, забыл отвод перед сменой инструмента или поставил другой номер корректора, в CAM всё будет выглядеть правильно.
Поэтому полезно разделить ошибки на три группы и помнить, где каждую можно поймать:
- Ошибки обработки. Зарез (фреза снимает металл там, где он должен остаться), недорез, удар державки о стенку кармана, врезание на ускоренном ходу в заготовку. Их ловит симуляция траектории.
- Ошибки машины и оснастки. Шпиндельная головка задевает тиски, поворотный стол упирается в колонну, ось выходит за предел хода. Их ловит только симуляция со станком.
- Ошибки кода и наладки. Не тот диалект, не та система координат, неверный корректор, пропущенная команда охлаждения, ноль детали не в том углу. Часть видна в тексте файла, часть только на самом станке.
Три уровня компьютерной симуляции
| Уровень | Что берёт на вход | Что показывает | Чего не видит |
|---|---|---|---|
| Симуляция траектории в CAM | Внутренние данные CAM | Снятие материала, зарезы, остаток, столкновения фрезы и державки с заготовкой | Станок, тиски вне модели, ошибки постпроцессора |
| Симуляция со станком в CAM | Траектория и модель станка | Движения осей, столкновения узлов станка с оснасткой, выход за пределы хода | Ошибки постпроцессора, если пост не совпадает с моделью |
| Верификация G-кода (Vericut и подобные) | Готовый файл УП и модель станка со стойкой | Всё перечисленное плюс работу циклов, подпрограмм и логики стойки | Ошибки наладки на реальном станке |
В Autodesk Fusion, например, есть оба первых режима: обычная симуляция и симуляция со станком. Во втором программа двигает модель станка вместе с инструментом и заготовкой, а столкновения проверяет между инструментом, державкой, приспособлением и заготовкой. Найденные проблемы Fusion собирает в окно Issues: ошибки на шкале времени отмечены красным, предупреждения оранжевым, а щелчок по записи ставит модель в то положение, где проблема случилась. Какие пары узлов проверять, задают в описании станка, на вкладке кинематики. Пара, которую исключили, в отчёт не попадёт, и об этом стоит помнить, когда описание станка взято чужое.
Учтите одну настройку Fusion: чтобы анимация шла быстрее, при простом проигрывании столкновения по умолчанию не проверяются, полная проверка выполняется на этапе верификации. Если смотреть только анимацию, можно пропустить удар.
Отдельные верификаторы, такие как Vericut, работают уже с готовым G-кодом и копией стойки. По описанию CGTech, они отмечают выход за пределы хода, столкновения инструмента с деталью, станком и приспособлением, а по модели снятого материала показывают зарезы и лишний припуск. Для простых трёхосевых работ это избыточно, а на пятиосевом станке и токарно-фрезерном центре такая проверка часто дешевле одной поломки.
Что прочитать в G-коде глазами
Файл стоит открыть в текстовом редакторе или просмотрщике до того, как он попадёт на станок. Несколько минут чтения закрывают многие ошибки третьей группы. Порядок такой:
- Шапка программы. Единицы (G21 миллиметры, G20 дюймы), рабочая плоскость (G17 для фрезерования в плоскости XY), абсолютные координаты (G90), отмена прошлых коррекций. Если программу писали в дюймах, а станок ждёт миллиметры, всё уменьшится в 25,4 раза.
- Система координат детали. Стоит та, что привязана на станке: G54, G55 или другая. Подробно про это — в статье о G54–G59 и корректорах инструмента.
- Инструменты и корректоры. Номер инструмента в T совпадает с номером в магазине, а корректор длины H (и радиуса D, если он есть) соответствует этому инструменту. Ошибка «T5 с корректором H3» на фрезерном станке — один из самых частых способов врезаться в стол.
- Первое движение после смены инструмента. Обычно сначала ход в плане на безопасной высоте, потом опускание по Z. Если первым идёт G0 сразу по трём осям вниз, траектория может пройти через тиски.
- Обороты и охлаждение. M3 или M4 с S до первого реза, M8 там, где нужна СОЖ, M9 и M5 в конце.
- Конец программы. Отвод по Z, M30 или M2. Без отвода фреза останется стоять в детали.
В просмотрщике G-кода (такой есть в LinuxCNC, Mach3 и как онлайн-сервис) видно, не ушла ли дуга в другую сторону и не ныряет ли инструмент при отводе. Как постпроцессор влияет на эти места и как его править, мы разбирали в статье о постпроцессоре.
Проверка на стойке без движения осей
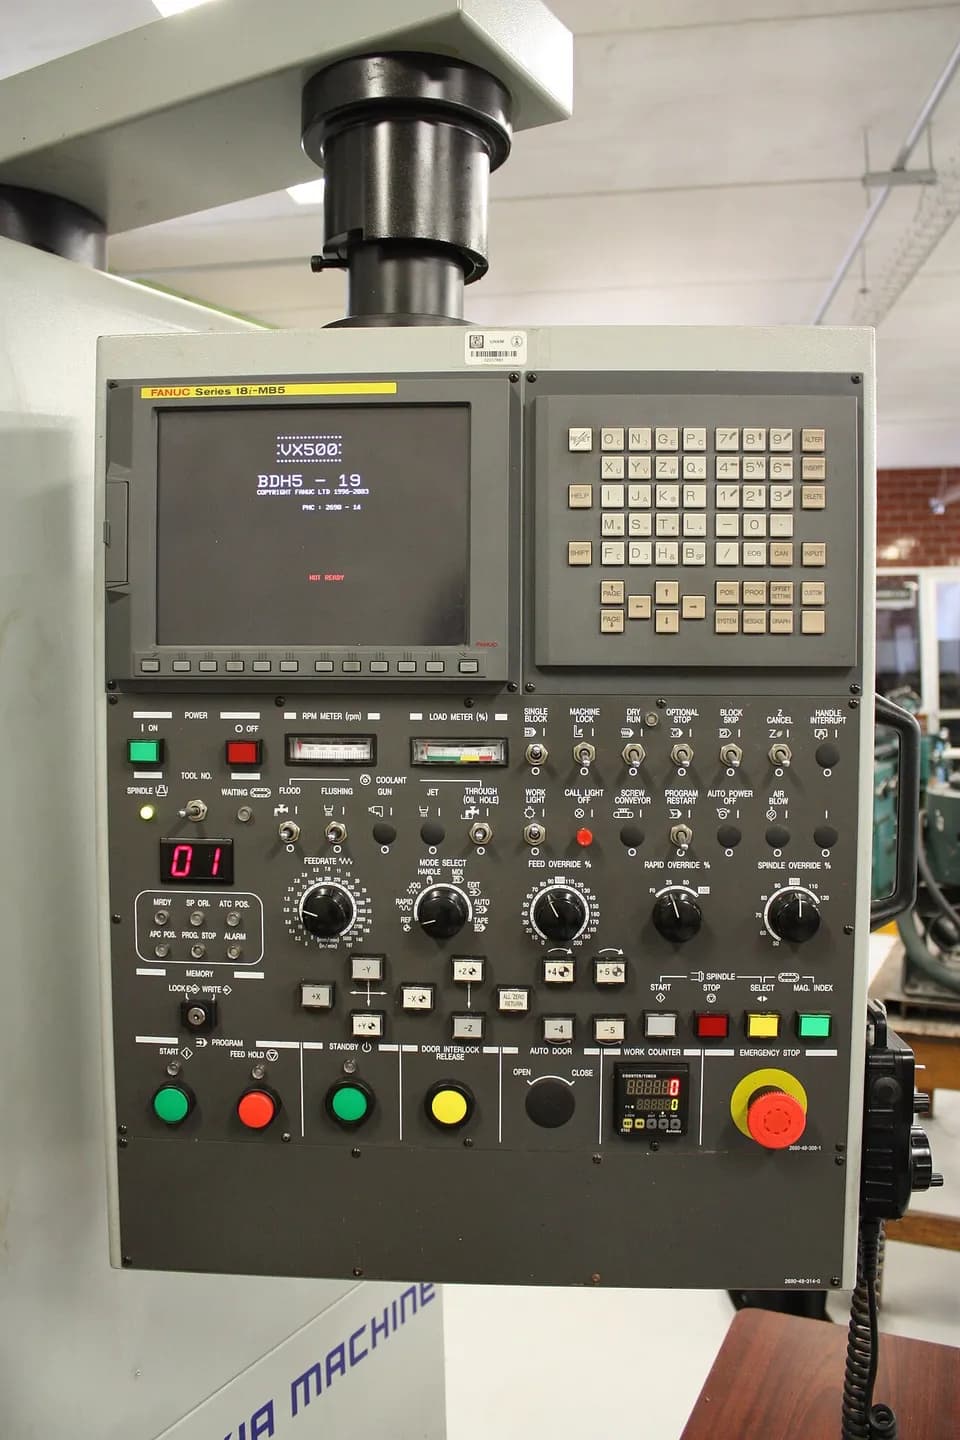
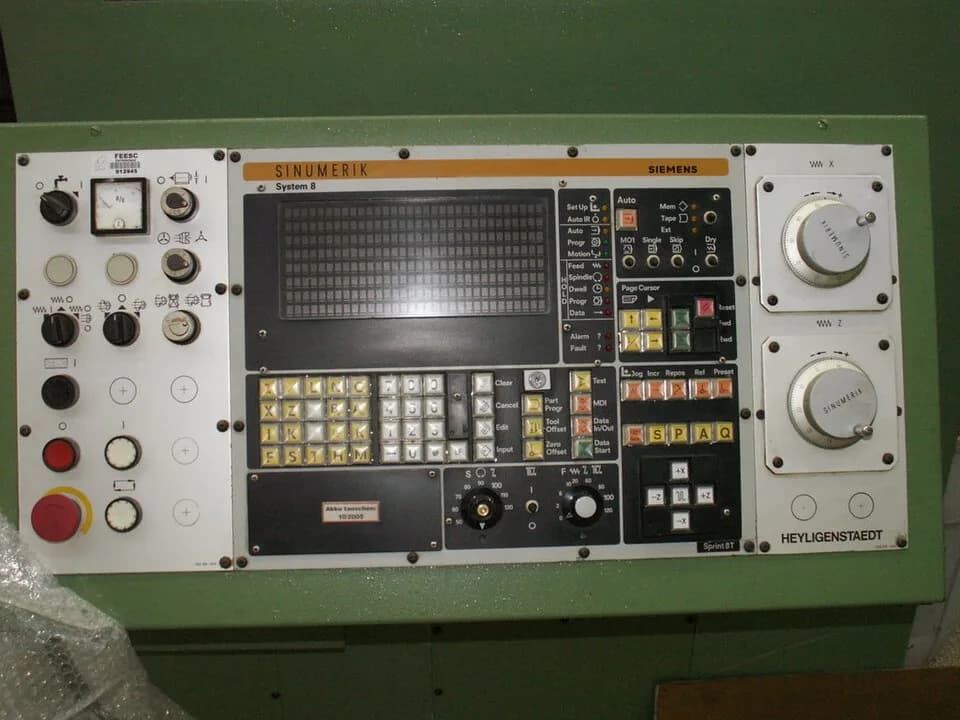
Большинство стоек умеет проиграть программу, не двигая станок. У Haas это графический режим, у Siemens Sinumerik — тест программы с отключением осей. В руководстве к Sinumerik 808D описаны три способа проверки до обработки, и их обозначения стоит знать, потому что они горят в строке состояния:
| Обозначение | Что делает | Зачем |
|---|---|---|
| PRT | Программа выполняется, но задания на оси и шпиндели не выдаются, вспомогательные функции подавлены | Проверить синтаксис, циклы и графику траектории на экране стойки |
| DRY | Все запрограммированные подачи заменяются одной подачей пробного хода, заданной в настройках ручного режима | Быстро пройти программу по воздуху |
| SBL | Покадровый режим: стойка останавливается после каждого кадра | Пройти опасные места по одной строке |
Тест на стойке ловит то, что CAM не видит: стойка сама разбирает циклы и подпрограммы, и если пост вывел команду, которую она не знает, ошибка всплывёт здесь, без риска для станка.
Прогон по воздуху
Прогон по воздуху — это выполнение программы с реальным движением осей, но так, чтобы инструмент заведомо не дошёл до заготовки и стола. Есть два способа:
- Снять заготовку. Надёжно, но не видно, проходит ли траектория мимо прижимов и тисков.
- Поднять ноль по Z. Заготовку оставляют, а в рабочее смещение по Z добавляют запас, например 50 мм. Поднимать ноль лучше через смещение системы координат (G54), а не через корректор длины инструмента: смещение одно на всю программу, а корректоров много, и один забытый вернёт фрезу в металл.
Режим DRY ускоряет прогон, но с ним осторожно. Siemens в руководстве к 808D прямо требует перед пробным ходом снять заготовку со станка: подача пробного хода заменяет рабочую, и если ноль не поднят, станок пойдёт в металл на чужой подаче. Там же сказано, что ручка коррекции подачи действует и на ускоренные ходы, если включён режим ROV, а перед запуском её нужно поставить на 0% и проверить, что в шпинделе тот инструмент.
Во время прогона смотрят не на экран, а на станок:
- куда идёт первый ускоренный ход после каждой смены инструмента;
- хватает ли отвода, чтобы пройти над прижимами и губками тисков;
- не подходит ли ось к пределу хода в крайних точках;
- в правильном ли месте идёт врезание (на поднятой высоте это видно по положению фрезы над заготовкой).
Первая деталь
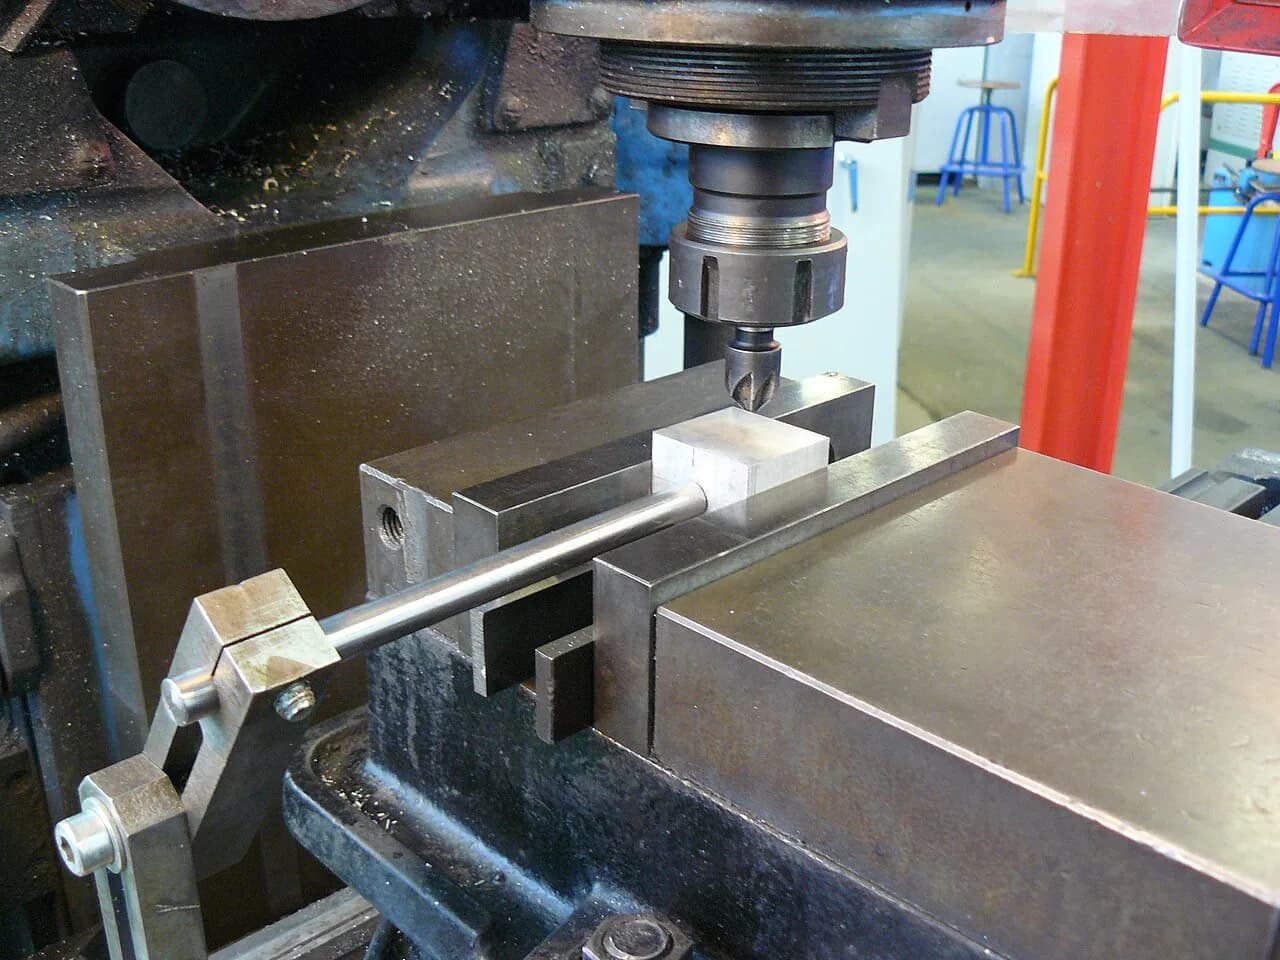
После прогона ноль возвращают на место, и начинается первая деталь. Здесь ошибка уже стоит фрезы, заготовки и иногда шпинделя, поэтому режим осторожный:
- Покадровый режим включён на подходе и первом врезании каждого инструмента. Дальше, когда инструмент вошёл в металл и идёт ровно, его можно отключить.
- Ускоренные ходы снижены ручкой коррекции, а подача сначала на нуле. Её поднимают постепенно, глядя, как фреза подходит к заготовке.
- Остаток хода на экране. Большинство стоек показывают, сколько оси осталось пройти в текущем кадре. Если фреза в 5 мм над деталью, а на экране осталось 30 мм по Z вниз, это повод остановиться.
- Рука у кнопки останова подачи. Она останавливает движение осей быстрее, чем любая другая реакция оператора. Аварийная кнопка нужна для настоящей аварии.
- Остановки по M01. Если пост выводит необязательный останов (M01) перед каждым инструментом, включите его на пульте: после каждого перехода станок будет ждать, и можно осмотреть деталь и инструмент.
- Дешёвая заготовка, если можно. Для деталей из дорогого металла первую иногда режут из алюминия, пластика или МДФ, чтобы проверить контур и привязку.
Первую деталь сразу меряют. Размер, ушедший на одинаковую величину на всех сторонах, обычно говорит о неверном радиусе фрезы в корректоре или в CAM. Смещение всей геометрии в одну сторону — о привязке нуля.
Какие ошибки где ловятся
| Ошибка | CAM | Станок в CAM / верификатор | Чтение кода | Стойка без осей | Прогон по воздуху | Первая деталь |
|---|---|---|---|---|---|---|
| Зарез или недорез по модели | да | да | нет | частично | нет | да |
| Удар державки о стенку | да | да | нет | нет | нет | да |
| Удар головки о тиски или стол | нет | да | нет | нет | да | да |
| Выход за предел хода | нет | да | нет | да | да | да |
| Ошибка постпроцессора | нет | только верификатор | да | да | да | да |
| Не тот корректор или система координат | нет | нет | да | нет | да | да |
| Ноль детали не в том месте | нет | нет | нет | нет | да | да |
| Неверный радиус фрезы в корректоре | нет | нет | нет | нет | нет | да |
Последний столбец ловит всё, но дороже всего. Смысл проверки по ступеням в том, чтобы к первой детали дошли только ошибки, которые иначе не найти.
Частые вопросы
Если программа уже работала, нужно ли проверять её снова?
Да, если что-то изменилось: другой станок, другая оснастка, новый инструмент другой длины, правка в постпроцессоре или ручная правка в файле. Повторный прогон по воздуху занимает минуты, а программу, которая годами работала на одном станке, на соседнем с другой стойкой могут понять иначе.
Можно ли обойтись без симуляции со станком на трёхосевом фрезере?
Для простых деталей в тисках обычно можно, если внимательно сделан прогон по воздуху и в CAM заданы модели тисков и прижимов. На пятиосевом станке и при обработке с поворотом стола симуляция со станком почти обязательна: там узлы станка движутся сложно, и на глаз столкновение не предугадать.
Почему ноль поднимают через G54, а не корректором длины?
Корректор длины свой у каждого инструмента. Если поднять его у одного, остальные пойдут на прежней высоте, а после прогона легко забыть вернуть значение. Смещение системы координат одно на всю программу, его проще поднять и вернуть.
Чем покадровый режим отличается от пробного хода?
Покадровый режим останавливает станок после каждой строки и ждёт нажатия пуска. Пробный ход (DRY) не останавливает программу, а меняет все подачи на одну заданную. Их можно включать вместе, но при пробном ходе заготовку снимают или поднимают ноль.
Где проверять программу, если у станка нет графики на стойке?
В просмотрщике G-кода на компьютере. Он не заменит симуляцию со станком, но покажет траекторию именно того файла, который вы загрузите, с теми же дугами и отводами.
Источники
Фото: EvasiveMobile, CC0, Wikimedia Commons
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: CAM-программы
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий