Кратко
Элементы ставьте на плоские грани: у профиля 40×40×2 по ГОСТ 30245 плоская часть около 32 мм, остальное занимают скругления. Отверстие делайте не меньше толщины стенки, зазор в шип-пазе закладывайте 0,05–0,18 мм на сторону в зависимости от толщины, размеры ведите от оси трубы, а в цех отправляйте 3D-модель в STEP вместе с чертежом, где указаны допуски, марка стали и положение шва.
- Грани. Отверстия и пазы ставят на плоскую часть грани. У профиля со стенкой до 6 мм радиус угла равен двум толщинам, поэтому у 40×40×2 под элементы остаётся около 32 мм.
- Отверстия. Диаметр не меньше толщины стенки, мелкие отверстия сверлят после резки.
- Шип-паз. Зазор 0,05–0,18 мм на сторону в зависимости от толщины, шип длиной 15–40 мм, шаг шипов 3–5 их длин.
- Седловина. Глубина выреза на патрубке считается по формуле h = R − √(R² − r²) и для трубы 40 на трубе 60 составляет 7,6 мм.
- V-вырез. Угол выреза равен 180° минус угол рамы, одну стенку оставляют целой и по ней гнут угол.
- Файлы. 3D-модель в STEP и чертёж с допусками, маркой стали и положением шва.
Почему трубу рисуют иначе, чем лист
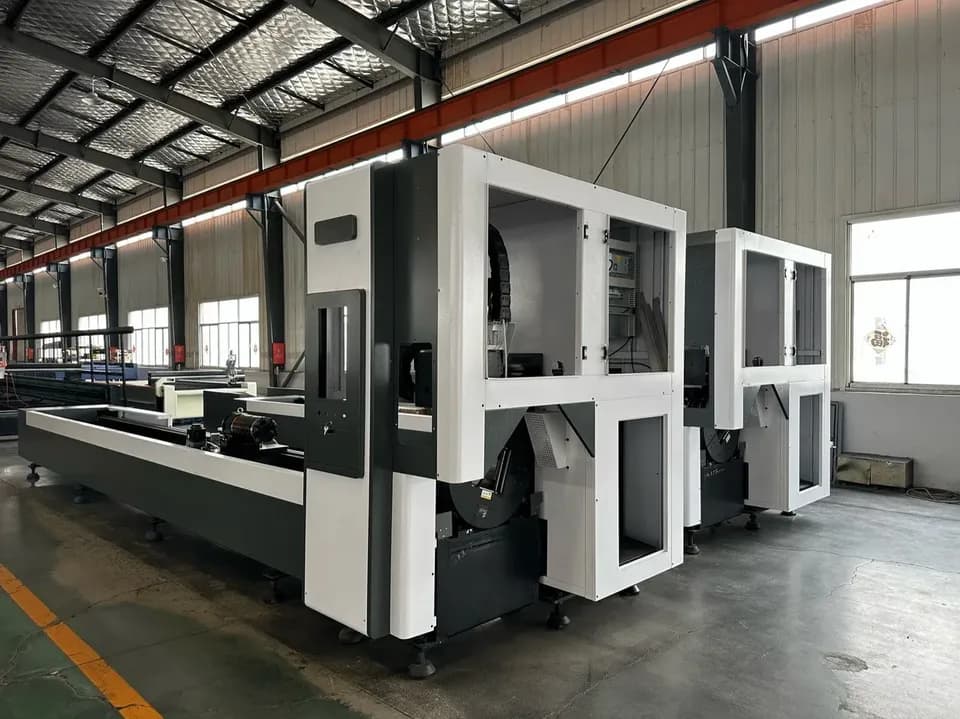
На листовом станке деталь лежит, а голова ходит над ней. На труборезе заготовка вращается в патронах, голова движется вдоль оси, и каждый элемент оказывается на своей грани или на своём участке окружности. Как устроен станок и почему у него остаётся хвост, разобрано в материале о труборезах и раскрое. Здесь речь о том, что нужно заложить в саму деталь.
Первое ограничение задаёт скругление углов. По ГОСТ 30245-2003 наружный радиус угла у гнутого замкнутого профиля равен 2t при стенке до 6 мм, 2,5t при стенке от 6 до 10 мм и 3t при более толстой стенке. Допуск на этот радиус широкий, у тонкостенного профиля от 1,6t до 2,4t. Отверстие или паз, которые заходят на скругление, станок вырежет, но держать их размер и снимать заусенец на кривой поверхности труднее, поэтому элементы стараются уместить на плоской части грани.
Плоская часть считается просто: ширина профиля минус два радиуса. Для запаса берут верхний допуск радиуса 2,4t.
| Профиль, мм | Радиус угла R = 2t, мм | Плоская часть B − 2R, мм | С запасом B − 4,8t, мм |
|---|---|---|---|
| 40×40×2 | 4 | 32 | 30,4 |
| 40×40×3 | 6 | 28 | 25,6 |
| 60×40×3 | 6 | 48 и 28 | 45,6 и 25,6 |
| 80×80×4 | 8 | 64 | 60,8 |
| 100×100×6 | 12 | 76 | 71,2 |
Расчёт по формулам ГОСТ 30245-2003, п. 3.5 и примечание к таблицам 1 и 2.
Из таблицы видно, где ошибаются чаще всего. Паз 30 мм под поперечину на стойке 40×40×3 не помещается на грани: плоской части там 28 мм, а с учётом допуска радиуса и того меньше. Либо паз сужают, либо берут профиль со стенкой 2 мм, либо стойку шире.
Второе ограничение задаёт сам прокат. По тому же ГОСТ ширина профиля до 100 мм может отличаться от номинала на ±1 %, но не меньше чем на ±0,5 мм, угол в сечении на ±1°30′, а хлыст допускается с кривизной до 1 мм на метр. Поэтому американский сервис Xometry в своём руководстве по резке труб советует отсчитывать размеры критичных элементов от оси трубы, а не от наружных граней. Отверстия под одну стойку удобно привязать к одной базе на одной грани, и тогда разброс ширины профиля на них почти не скажется.
Отверстия и пазы: минимальные размеры
Лазер режет тонкий канал, но маленькое отверстие в толстой стенке выходит неровным: металл не успевает выдуваться, и кромка получается с наплывом. Xometry и американский дистрибьютор металлопроката American Steel & Aluminum сходятся в одном правиле: диаметр отверстия не меньше толщины стенки. В трубе со стенкой 3 мм это отверстия от 3 мм, а всё, что меньше, проще просверлить после резки.
| Элемент | Правило | Источник |
|---|---|---|
| Отверстие | диаметр не меньше толщины стенки | Xometry, American Steel & Aluminum |
| Мелкое отверстие | сверлить после резки | American Steel & Aluminum |
| Положение | на плоской части грани, не на скруглении | American Steel & Aluminum |
| Допуск между элементами | не жёстче ±0,25 мм без доработки | Xometry |
| Внутренний угол паза под шип | разгрузочное отверстие на 0,2–0,4 мм больше толщины | «Эль Металл» |
Ширину реза, керф, на тонкой стенке измеряют десятыми долями миллиметра. Её компенсирует программа станка, смещая траекторию на половину ширины реза, поэтому в модели рисуют номинальный размер, а критичные посадки отмечают на чертеже отдельно.
Шип-паз: зазоры, длина и шаг шипов
Шип на конце поперечины входит в паз на стойке, и узел сам встаёт в нужное положение до прихватки. Чтобы шип входил рукой, а не кувалдой, в паз закладывают зазор. Минское конструкторское бюро «Эль Металл» в разборе сборки на шип-паз приводит такие значения:
| Толщина стенки, мм | Зазор на сторону, мм | Длина шипа, мм | Разгрузочное отверстие в углу паза |
|---|---|---|---|
| 1,0–1,5 | 0,05–0,08 | 15–20 | S + 0,2 мм |
| 2,0–3,0 | 0,08–0,12 | 25–30 | S + 0,3 мм |
| 4,0–6,0 | 0,12–0,18 | 35–40 | S + 0,4 мм |
Шаг между шипами там же рекомендуют брать в 3–5 длин шипа. Разгрузочное отверстие нужно потому, что лазер с пятном около 0,2 мм не прорезает острый внутренний угол, и шип с прямыми углами без такой выборки в паз не сядет. Высоту шипа делают равной толщине стенки или утапливают на 0,5 мм, тогда шов ложится заподлицо, без лишнего усиления.
Зазор из таблицы рассчитан на точность сборки и не заменяет сварочный зазор. Британский дилер станков Selmach в статье о резке труб под сварку отдельно предупреждает, что слишком плотная посадка может не оставить шву того зазора, который нужен по технологии сварки. Если узел несёт нагрузку, провар и разделку задают на чертеже, а посадку шипа подбирают под них.
Полезный приём из той же статьи: шипы и пазы делают несимметричными, например один шип шире другого. Тогда деталь входит в узел только в одном положении, и сварщик не перевернёт поперечину отверстиями вниз.
Седловина: стык круглых труб
Когда круглый патрубок приваривают к круглой трубе, его конец вырезают по поверхности основной трубы. Такой вырез называют седловиной. Без трубореза её размечают по шаблону и выпиливают, на труборезе это обычный контур, если он есть в модели. Глубину седловины при стыке под прямым углом считают по формуле:
h = R − √(R² − r²), где R — наружный радиус основной трубы, r — наружный радиус патрубка.
| Патрубок на трубе, мм | R, мм | r, мм | Глубина седловины h, мм |
|---|---|---|---|
| 20 на 60 | 30 | 10 | 1,7 |
| 32 на 57 | 28,5 | 16 | 4,9 |
| 40 на 60 | 30 | 20 | 7,6 |
| 57 на 57 | 28,5 | 28,5 | 28,5 |
Расчёт по формуле выше.
Из таблицы видно, когда седловину можно не рисовать. Тонкий патрубок на толстой трубе даёт зазор меньше 2 мм, и его закрывает шов. При равных диаметрах глубина выреза равна радиусу трубы, и простой прямой торец к трубе вообще не прилегает. В 3D-модели седловина получается сама, если патрубок обрезан по поверхности основной трубы. В 2D-чертеже её легко пропустить, и тогда станок вырежет прямой торец.
Рядом с седловиной стоит помнить о шве. По ГОСТ 30245 продольный шов профиля лежит не ближе 4t от грани, то есть на плоской части, а грат снимают только снаружи. Внутри трубы остаётся валик, который мешает вставить в неё другую трубу или втулку. American Steel & Aluminum советует указывать на чертеже, если элемент должен обходить шов, а Xometry предлагает проектировать с учётом шва или заказывать бесшовную трубу.
V-вырез: угол рамы из одного куска трубы
Прямоугольную раму можно сварить из четырёх отрезков с косыми торцами, а можно вырезать в одной трубе три V-образных выреза, согнуть её по ним и проварить сомкнувшиеся кромки и один замыкающий стык. American Steel & Aluminum описывает этот приём так: труба складывается в угол, и на каждый угол приходится один шов.
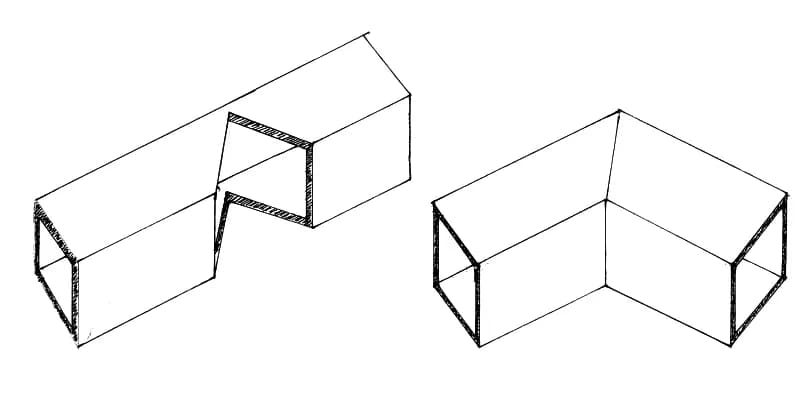
Геометрия выреза задаётся углом рамы. Если стороны рамы должны сойтись под углом θ, угол выреза равен 180° − θ: для прямого угла это 90°, для шестиугольной рамы с углами 120° это 60°. Вырез проходит через три стенки, а четвёртая, наружная, остаётся целой и гнётся по линии вершины выреза. Ширина выреза на внутренней грани равна 2 × (H − t) × tg((180° − θ) / 2), где H — высота профиля. У трубы 40×40×2 под прямой угол это 2 × 38 × tg 45° = 76 мм.
Расчёт по формулам выше.
Положение вырезов считают по наружному контуру рамы. Для рамы 600×400 мм из трубы 40×40 наружный периметр равен 2000 мм, вершины трёх вырезов стоят на 600, 1000 и 1600 мм от начала заготовки, а оба конца режут под 45° для замыкающего стыка. Наружная стенка при сгибе гнётся с небольшим радиусом, поэтому на первой партии стоит согнуть пробную раму и поправить разметку по факту. Selmach отдельно советует проверять гибкость такого узла на реальном материале, прежде чем запускать серию.
Фаска под сварку
Голова трубореза обычно режет перпендикулярно стенке. Xometry советует держаться таких резов везде, где это возможно: наклонный рез идёт медленнее и сильнее греет толстую стенку. Но для толстостенной трубы, которую варят встык с полным проваром, нужна разделка кромки, и её можно получить сразу на станке с наклонной головой. На таком станке режут V-, Y-, X- и K-образную разделку, косые торцы и седловины со скосом.
Наклонная голова есть не у каждого станка, и это стоит выяснить до того, как рисовать фаску в модели. Например, у трубореза Wattsan Core Pro она входит в список опций, а в базовой комплектации станок режет перпендикулярно стенке. Если в цехе такой головы нет, фаску оставляют на ручную разделку и пишут её на сварочном чертеже.
Скошенный рез сложнее прямого. При наклоне луч проходит в металле более длинный путь, верхняя и нижняя кромки фаски движутся по разным траекториям, и голова может задеть патрон или опору. Поэтому режим со скосом проверяют на нескольких трубах: прокат с кривизной и скручиванием даёт разный результат даже в одной партии.
Маркировка и номера деталей
Труборез может нанести номер детали тем же лучом на малой мощности. Для рам из десятков похожих отрезков это экономит время на сортировке: сварщик берёт поперечину № 7 и видит, куда она идёт. Метку ставят подальше от сварных швов, посадочных мест и поверхностей под покраску, а номер на детали должен совпадать с номером в чертеже той же ревизии. Selmach выделяет это в отдельное правило: при смене версии чертежа программу для станка обновляют вместе с ним.
Что отправить в цех
Комплект файлов для трубореза
- 01
3D-модель в STEP.
По ней CAM-система строит контуры на скруглениях и седловинах. Подойдут и IGES или родной файл SolidWorks, но STEP читают все. Одна деталь в одном файле, единицы в миллиметрах. Подробнее о форматах — в статье какой файл отправить в цех.
- 02
Чертёж той же ревизии.
На нём допуски на критичные размеры, марка стали, типоразмер и стандарт трубы, положение шва, место маркировки и покрытие. Как оформить чертёж по ЕСКД, разобрано отдельно.
- 03
Реалистичные допуски.
American Steel & Aluminum называет типичными ±0,13–0,25 мм между элементами и ±0,25–0,51 мм по длине отрезка. Xometry советует не ставить допуск между отверстиями жёстче ±0,25 мм: более точный размер потребует механической доработки.
- 04
Количество и раскрой.
Если деталей много, укажите тираж: цех разложит их на хлыстах так, чтобы хвост ушёл на короткие детали.
Допуск ±0,05 мм на размер, который зависит от ширины профиля, станок не выполнит, как бы точно он ни позиционировался: ширина профиля 40×40 по ГОСТ может отличаться от номинала на ±0,5 мм. Точность узла задаёт труба и то, от какой базы взяты размеры.
Частые вопросы
Можно ли ставить отверстие на скругление угла профиля?
Можно, станок его вырежет, но размер на кривой поверхности держится хуже, а заусенец снимать труднее. По возможности элементы ставят на плоскую часть грани: у профиля со стенкой до 6 мм это ширина минус четыре толщины стенки.
Какой зазор закладывать в шип-паз на трубе 40×40×2?
Для стенки 2–3 мм ориентир 0,08–0,12 мм на сторону. Точное значение зависит от станка и режима, поэтому на первой партии вырезают пробный шип и паз и подбирают зазор по факту.
Нужна ли седловина, если патрубок намного тоньше трубы?
Не всегда. При патрубке 20 мм на трубе 60 мм глубина седловины всего 1,7 мм, и такой зазор закрывает шов. При близких диаметрах седловина обязательна: у двух труб 57 мм её глубина 28,5 мм.
Почему размеры советуют вести от оси трубы?
Ширина профиля по ГОСТ гуляет на ±1 %, но не меньше ±0,5 мм. Размер от наружной грани несёт эту ошибку, а размер от оси и от одной базы на одной грани почти не зависит от разброса проката.
Сколько V-вырезов нужно на прямоугольную раму?
Три. Четвёртый угол замыкается стыком двух концов трубы, срезанных под 45°. Углы по V-вырезам тоже проваривают по сомкнувшимся кромкам, зато раму не нужно собирать из четырёх отдельных отрезков и выставлять их в кондукторе.
Источники
- ГОСТ 30245-2003. Профили стальные гнутые замкнутые сварные квадратные и прямоугольные для строительных конструкций. Технические условия ↗ — межгосударственный стандарт
- Top Design Tips for Laser Tube Cutting ↗ — Xometry, 2026
- Tube Laser Cutting: How It Works & When to Use It ↗ — American Steel & Aluminum
- Tube Laser Cutting for Welding and Assembly ↗ — Selmach Machinery, 2026
- Сборка на шип-паз деталей под лазерную резку ↗ — «Эль Металл», 2026
- Wattsan Core Pro ↗ — характеристики трубореза, wattsan.com
Фото: Metaveld BV / Wikimedia Commons, CC BY 3.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий