Кратко
Труборез вращает трубу в патронах, а голова режет её по профилю. Два патрона дешевле и оставляют необрезаемый хвост около 90 мм, три работают без остатка и держат тяжёлую трубу. Повторяемость позиционирования станка по паспорту ±0,02 мм, но у трубы по ГОСТ 30245 скручивание допускается до 5 мм на 6 м, поэтому размеры привязывают к одной грани.
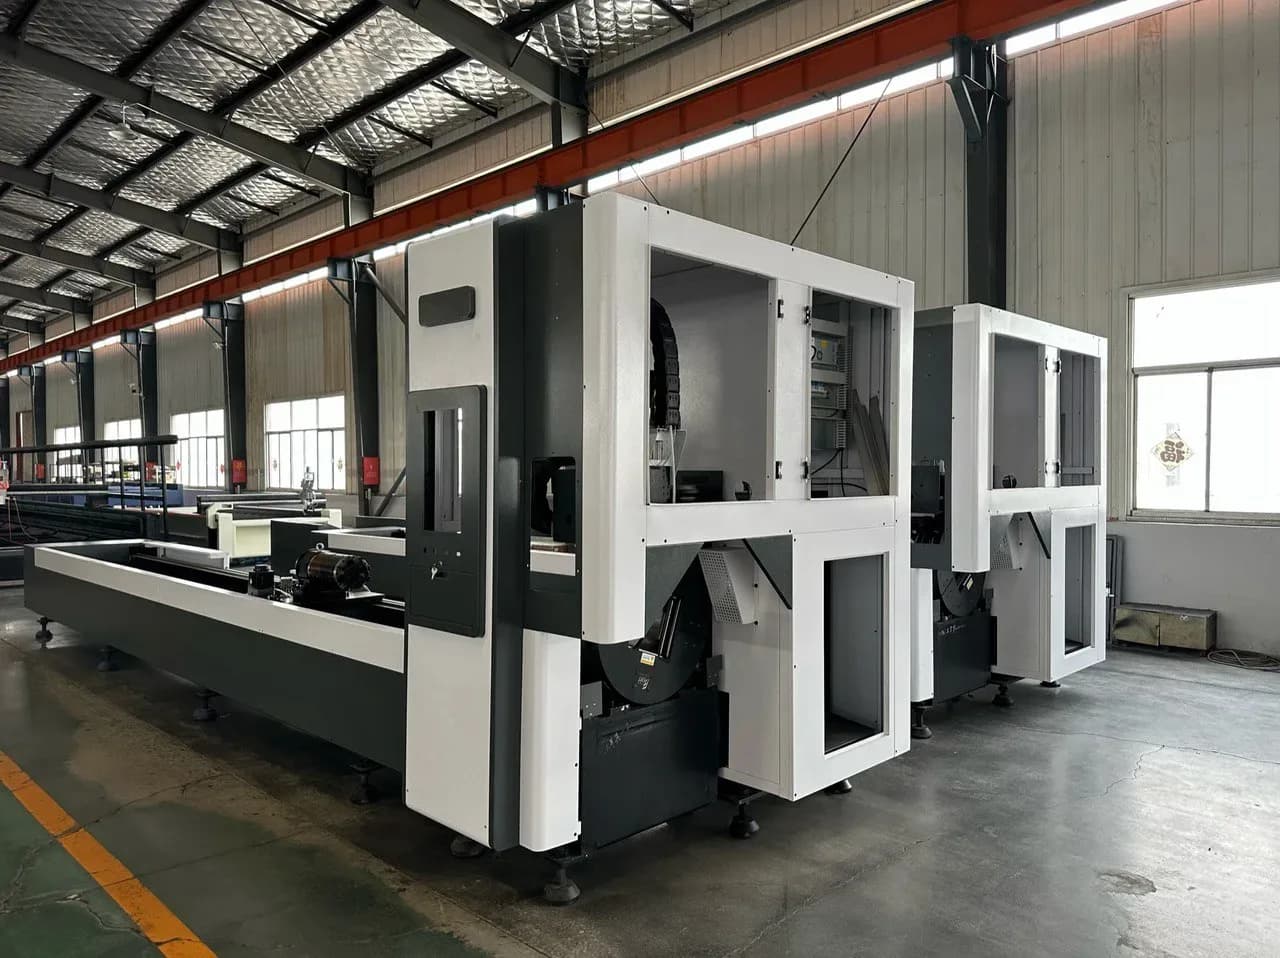
- Устройство. Заготовка лежит в двух или трёх патронах, патроны вращают её синхронно, а голова с ёмкостным датчиком идёт вдоль оси и держит сопло на постоянной высоте над стенкой.
- Остаток. У двухпатронного станка последние 90 мм трубы, зажатые задним патроном, не режутся. У трёхпатронного остаток нулевой.
- Раскрой. Деталь 595 мм из трубы 6 м даёт на двух патронах 9 штук, на трёх 10. На тысяче деталей разница около 12 труб и 166 кг стали.
- Точность. Станок повторяет позицию с отклонением до ±0,02 мм, а труба по ГОСТ 30245 допускает кривизну до 6 мм и скручивание до 5 мм на 6 м, поэтому узлы собирают от одной базы.
Как режут трубу
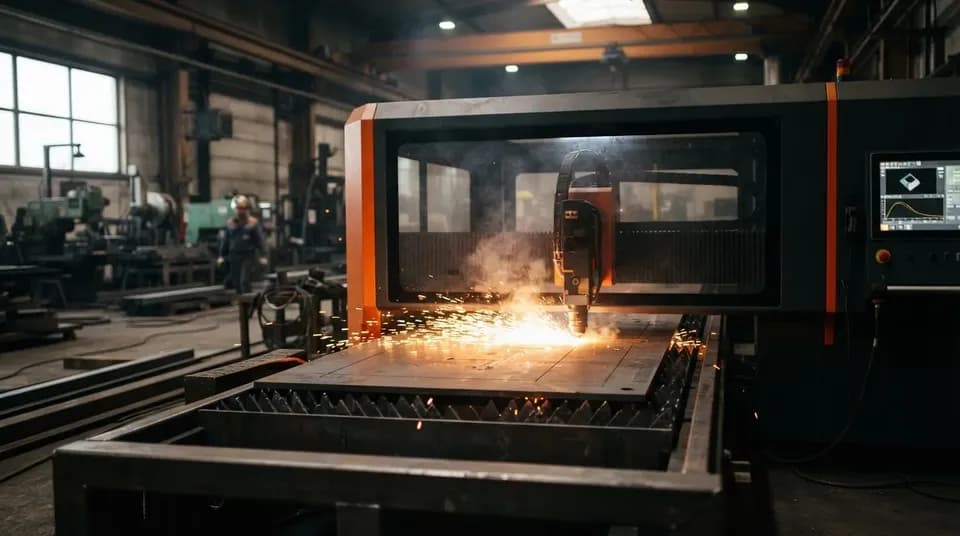
Лист лежит неподвижно и режет его портал. С трубой всё наоборот: она вращается в патронах, а голова движется вдоль оси и поперёк неё. Станок режет круглую и квадратную трубу, прямоугольный профиль, у тяжёлых серий ещё уголок и двутавр. За один установ получаются торцовые срезы под нужным углом, отверстия и пазы по граням, вырезы под стыковку с другой трубой и шипы, которые вставляются в пазы.
Здесь важны две системы. Ёмкостный датчик держит сопло на постоянном расстоянии от стенки: профильная труба имеет скругление граней и неровности, и датчику приходится следить за поверхностью, а не за номинальным размером. Автоцентрирование находит реальную ось заготовки, а не рассчитанную по чертежу, и без него труба с кривизной давала бы смещённые отверстия.
Отдельно стоит опора. Длинная тонкая труба провисает, пока вращается и режется, и точность перестаёт зависеть от станка. У серий Core Pro, Nova и Heavy Duty за заготовкой едет серво-опора, она движется вместе с трубой, а у базовой Core опора пневматическая.
Два патрона или три
Если смотреть на линейку Wattsan, то труборезов там четыре серии, и они хорошо показывают, чем серии вообще отличаются друг от друга. Данные взяты с сайта производителя wattsan.com.
| Параметр | Core | Core Pro | Nova | Heavy Duty |
|---|---|---|---|---|
| Число патронов | 2 | 2 | 3 | 3 |
| Диаметр патрона, мм | 160 / 240 / 350 | 160 / 240 / 350 | 240 / 360 | 360 / 550 / 640 |
| Масса трубы, кг | 200 / 500 / 600 | 200 / 500 / 600 (до 1100 по заказу) | 500 / 1100 / 1500 | 1500 / 3000 |
| Опора | Пневматическая | Серво | Серво | Серво |
| Остаток («хвост»), мм | 90 | 90 | 0 | 0 |
| Типы заготовок (по таблице серий) | Круглая, прямоугольная | Круглая, прямоугольная | Круглая, прямоугольная, двутавр, уголок | Круглая, прямоугольная, двутавр, уголок |
| Скос головы до 45° | Нет | По заказу | По заказу | По заказу |
| Система ЧПУ | FSCUT 3000DE | FSCUT 3000DE | FSCUT 5000A | FSCUT 5000A |
У Core Pro, Nova и Heavy Duty минимальный диаметр круглой и сторона прямоугольной трубы — 20 мм, а длина загрузки стандартно 6, 9 или 12 м. Максимальный диаметр круглой трубы у Core Pro 350 мм, у Heavy Duty 640 мм. Источник выбирают из диапазона производителя: у Core Pro это 1,5–30 кВт, у Nova от 12 до 30 кВт.
Что даёт третий патрон, видно по строке «остаток». Паспорт называет минимальную остаточную длину, «хвост»: у двухпатронных серий это 90 мм трубы, которые остаются в заднем патроне и идут в отход, у трёхпатронных остатка нет. Ещё производитель пишет, что средний патрон повышает устойчивость и точность на длинной и тяжёлой трубе, где заготовка провисает сильнее всего. Если детали короткие, а труба лёгкая и стандартной длины, лишний патрон не окупается: двухпатронная схема, по словам производителя, подходит для стандартных длин и небольших партий и обходится дешевле.
Длина заготовки и остаток
Раскрой трубы считают проще, чем раскрой листа: всё идёт вдоль одной оси. Число деталей длиной L из трубы длиной T на станке с остатком B равно целой части от (T − B) / (L + рез). Рез на тонкой стенке измеряется десятыми долями миллиметра, возьмём 0,3 мм с запасом.
Пример. Подстолье лофт: ножка из профильной трубы 40×40×2 мм, деталь 595 мм, труба 6 м. Масса такой трубы по ГОСТ 30245 — 2,31 кг на метр (справочник по профильной трубе), хлыст весит около 13,9 кг.
- Два патрона, остаток 90 мм: (6000 − 90) / 595,3 ≈ 9,93, значит 9 деталей. Остаётся 642 мм, это 10,7 % трубы.
- Три патрона, остаток 0: 6000 / 595,3 ≈ 10,08, значит 10 деталей. Остаётся 47 мм, это 0,8 %.
На 1000 ножек двухпатронному станку нужны 112 труб, трёхпатронному 100. Разница в 12 труб — около 166 кг металла. Пример намеренно взят на границе: при длине детали 600 мм обе схемы дали бы по 9 штук, а при 540 мм получилось бы 10 и 11. Остаток поэтому смотрят относительно длины детали, а не сам по себе.
В реальном заказе остаток не выбрасывают, а добивают короткими деталями. Раскрой трубы ведёт CAM-система станка (в паспорте производителя это TubePro), как и раскрой листа: программа смешивает длины, чтобы свести отход к минимуму. Помогает и общий рез, когда одна линия отделяет сразу две соседние детали и экономит и ширину реза, и время. Для длинных готовых деталей важна длина стола разгрузки: у Core Pro она 2000 мм, по заказу 3000 или 4000 мм.
Точность: что даёт станок, что даёт труба
Станок по паспорту повторяет позицию с отклонением ±0,02 мм. Но труба сама куда менее точна, чем лазер, и этот разрыв определяет брак. Вот что допускает ГОСТ 30245-2003 для гнутых замкнутых профилей:
| Показатель | Допуск по ГОСТ 30245-2003 |
|---|---|
| Высота и ширина профиля до 100 мм | ±1,0 %, но не менее ±0,5 мм |
| Угол в сечении | ±1°30′ |
| Наружный радиус скругления угла при стенке меньше 6 мм | 2,0 толщины стенки, допуск от 1,6 до 2,4 толщины |
| Местная кривизна | не более 1 мм на 1 м |
| Скручивание вокруг оси | не более 2,0 мм плюс 0,5 мм на каждый метр |
| Длина | 6,0–12,0 м, по согласованию 4,0–13,0 м; для мерной длины допуск до +60 мм |
Допуски приведены для строительного профиля. У труб общего назначения по ГОСТ 8639 и 8645 свои допуски, их проверяйте по стандарту. Для хлыста 6 м это означает скручивание до 5 мм и общую кривизну до 6 мм. Автоцентрирование и следящая опора компенсируют это при резке, но не отменяют вывод для конструктора: размеры между элементами на одной грани и на одной стороне трубы держатся точнее, чем размеры через сечение или между противоположными гранями. Привязывайте отверстия под стойки и пазы к одной базе и не пишите на чертеже допуск ±0,05 мм на размер, который зависит от допуска ширины профиля в полмиллиметра.
Отдельно о скруглении. Наружный радиус угла у профиля — две толщины стенки, то есть 4 мм у стенки 2 мм. Вырез, который заходит на угол, идёт по дуге, и CAM-система должна строить его по реальному профилю, а не по прямоугольнику. Поэтому в цех отправляют 3D-модель, а не плоский эскиз (в каком формате лучше отправить модель).
Что режут из трубы
Мебель лофт. Подстолья, рамы, каркасы стеллажей, стойки, ножки. Труборез делает торцы под нужным углом, паз под полку и отверстия под фурнитуру за один проход, а детали собираются в шип-паз без разметки. С этим связана экономика: в материале о мебели лофт разобрано, где остаётся маржа, а на странице полки и стеллажи лофт показаны сами изделия.
Металлоконструкции. Каркасы навесов, ограждения, рамы, лавки и мангалы, торговое оборудование. Для сварки встык и стыковки скошенных труб нужна голова со скосом: производитель называет возможность резать под углом до 45° незаменимой для таких соединений. Идеи изделий — на страницах уличной мебели и МАФ и разборных мангалов.
Рамы и корпуса. Трубные рамы оборудования, тележки и стойки, для которых без трубореза нужны пила, сверлильный станок и разметка. Труборез заменяет все три операции.
Если половина заказов — труба, а лист нужен реже, стоит смотреть на станок с ротатором. У листового 1530 S Rotary той же линейки ротатор предназначен для резки круглой и квадратной трубы. Максимальные диаметр и длину трубы для этого исполнения на странице производителя не указаны, поэтому их уточняют в паспорте. Ротатор заменяет труборез не полностью, потому что портал и опоры рассчитаны на лист, и для длинной тяжёлой трубы остаётся отдельный станок.
Что проверить при выборе
Пять вопросов перед покупкой трубореза
- 01
Сечение и длина
какие диаметры и стороны вы режете чаще всего и какую длину хлыста берёте. Для Core Pro это от 20 до 350 мм и 6, 9 или 12 м.
- 02
Масса хлыста
длинная труба большого сечения весит сотни килограммов. Проверьте предел станка и то, как труба будет подаваться.
- 03
Остаток
длина детали к хвосту в 90 мм или нулевому. Считайте по формуле выше на своих деталях.
- 04
Загрузка
у Core Pro и Nova есть полуавтоматическая боковая подача на пять заготовок (цепная для лёгких труб, рельсовая до 1500 кг) и автоматическая вертикальная загрузка партий до 1500 кг для труб от 20 до 80 мм. Для единичных заказов хватает ручной загрузки.
- 05
Мощность
для стенки до 3–4 мм подойдёт 3 кВт. По таблице Raycus такой источник режет на листе нержавейку 4 мм со скоростью 6,5 м/мин. На трубе скорость ниже из-за вращения и ускорений, а подробности о выборе источника — в статье о мощности волоконного станка.
К этим пяти вопросам добавьте шестой, к продавцу: кто привезёт и запустит станок. Труборез сложнее листового, у него патроны, загрузка и центровка, и если их выставляет приглашённый мастер без опыта, биение трубы потом видно на каждой детали. Спросите, есть ли у компании свои инженеры и склад запчастей на патроны и приводы. Так работает, например, Lasercut: пусконаладку станков по металлу, по данным компании, делает собственная сервисная служба.
Частые вопросы
Какую минимальную трубу режет труборез?
У Core Pro, Nova и Heavy Duty минимальный диаметр круглой трубы и сторона прямоугольной — 20 мм. Трубы тоньше режут на станках другого класса.
Нужен ли третий патрон?
Нужен для тяжёлой и длинной трубы и когда важен нулевой остаток. Для коротких деталей из лёгкой трубы стандартных длин хватает двух патронов, и они дешевле.
Какая точность реза у трубореза?
Повторяемость позиционирования по паспорту ±0,02 мм. На готовой детали точность определяется ещё и трубой: у профиля по ГОСТ 30245 допуск на размер ±1 % при минимуме ±0,5 мм, скручивание до 2 мм плюс 0,5 мм на метр.
Можно ли резать трубу на листовом станке?
Можно, если станок оснащён ротатором. Для длинной тяжёлой трубы и серийной работы выбирают отдельный труборез с патронами и опорой.
Какой файл нужен для резки трубы?
3D-модель в STEP с трубой и вырезами. Плоский DXF не передаёт ни сечение, ни скругление углов.
Источники
- ГОСТ 30245-2003. Профили стальные гнутые замкнутые сварные квадратные и прямоугольные для строительных конструкций. Технические условия ↗ — копия стандарта на сайте поставщика металлопроката
- Wattsan Core Pro ↗ — и Wattsan Nova и Heavy Duty — характеристики и сравнение серий, wattsan.com
- Wattsan 1530 S Rotary ↗ — листовой станок с ротатором, wattsan.com
- Параметры резки для волоконных лазеров RAYCUS 1,5–20 кВт ↗ — Raycus, публикация PureLogic
- Труба профильная: масса 1 метра по ГОСТ 8639, 8645 и 30245 ↗ — справочник Далото

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий