Кратко
Для улицы и металлоконструкций берут горячее цинкование: по ISO 1461 на стали толще 6 мм это не меньше 85 мкм цинка в среднем. Для крепежа и мелких деталей в помещении хватает гальванического цинка 6–12 мкм. Порошковая краска даёт 60–80 мкм и цвет, но плохо держится на кромке после резки кислородом. Анодирование подходит только алюминию.
- Горячее цинкование идёт при 430–460 °C, слой на стали толще 6 мм по ISO 1461 не меньше 85 мкм в среднем. Полые профили обязательно получают отверстия для выхода воздуха и слива цинка.
- Гальванический цинк тонкий, 6–12 мкм, и на улице без краски держится несколько лет. Стали с пределом прочности выше 1380 МПа по ГОСТ 9.303-84 гальванически не цинкуют из-за наводороживания.
- Порошковая краска ложится слоем 60–80 мкм и запекается около 10–20 минут при 170–180 °C. Окалина на кромке после резки кислородом мешает сцеплению, и краска с таких кромок откалывается.
- На острой кромке любое покрытие тоньше, чем на плоскости. ISO 12944-3 считает правильным скругление кромки радиусом от 2 мм.
- Анодирование работает только на алюминии и его сплавах, на стали оно невозможно.
Сначала среда, потом покрытие
Скорость коррозии зависит от воздуха вокруг детали сильнее, чем от марки стали. Стандарт ISO 9223 делит атмосферу на категории коррозионной агрессивности от C1 (сухое отапливаемое помещение) до CX (морские платформы, тропики). Категорию определяют по тому, сколько металла теряет стандартный образец за первый год. Для цинка эти потери такие.
| Категория | Типичное место | Потеря цинка за первый год, мкм |
|---|---|---|
| C1 | отапливаемые помещения | до 0,1 |
| C2 | неотапливаемые склады, сельская местность | 0,1–0,7 |
| C3 | город, лёгкая промышленность, побережье с низкой солёностью | 0,7–2,1 |
| C4 | промышленные зоны, побережье | 2,1–4,2 |
| C5 | агрессивная промышленная атмосфера, морское побережье | 4,2–8,4 |
| CX | морские сооружения, экстремальные условия | 8,4–25 |
Из таблицы получается грубая оценка срока службы цинкового покрытия: толщину слоя делят на годовую потерю. Это расчёт по формуле «срок = толщина / скорость», и он не учитывает, что в первый год металл корродирует быстрее, чем потом, поэтому реальный срок обычно больше.
| Покрытие | Толщина, мкм | C3 | C4 | C5 |
|---|---|---|---|---|
| Гальванический цинк | 9 | 4–13 лет | 2–4 года | 1–2 года |
| Горячий цинк на листе 1,5–3 мм | 55 | 26–79 лет | 13–26 лет | 7–13 лет |
| Горячий цинк на стали толще 6 мм | 85 | 40–121 год | 20–40 лет | 10–20 лет |
Разница в порядке величины между гальваникой и горячим цинком объясняет, почему уличные ограждения, опоры и кронштейны не цинкуют гальванически. Для деталей внутри станка, шкафа или отапливаемого цеха (категория C1–C2) тонкого слоя хватает с запасом.
Горячее цинкование
Деталь после обезжиривания, травления в кислоте и флюсования опускают в расплав цинка. ГОСТ 9.307-2021 распространяется на покрытия, нанесённые при 430–460 °C. Цинк сплавляется с поверхностью стали и образует слой из нескольких железоцинковых фаз, поэтому покрытие не отслаивается, как краска, и защищает сталь даже на небольших царапинах: цинк корродирует первым.
Минимальную толщину задаёт ISO 1461, и она зависит от толщины стали.
| Толщина стали | Местная толщина, мкм | Средняя толщина, мкм |
|---|---|---|
| больше 6 мм | 70 | 85 |
| больше 3 до 6 мм | 55 | 70 |
| от 1,5 до 3 мм | 45 | 55 |
| меньше 1,5 мм | 35 | 45 |
Местная толщина означает минимум в любой точке замера, средняя считается по всем замерам на изделии. На практике слой часто выходит толще минимума, особенно на сталях с повышенным содержанием кремния: при обычных 450 °C толщина цинка сильно зависит от химического состава стали.
Что заложить в чертёж
Главная ошибка при подготовке деталей к цинкованию касается полых профилей и замкнутых объёмов. Воздух внутри закрытой трубы не даёт ей погрузиться и мешает растворам и цинку пройти внутрь, а влага в замкнутом объёме при 450 °C превращается в пар. Австралийская ассоциация горячего цинкования (GAA) даёт такие правила по отверстиям.
| Конструкция | Требование GAA |
|---|---|
| Любое технологическое отверстие | диаметр не меньше 10 мм, если цинковальщик не согласовал иное |
| Труба, квадратный и прямоугольный профиль | минимум одно отверстие для воздуха и одно для слива, каждое диаметром 25% от диагонали сечения; лучше всего оставить концы открытыми |
| Большая закрытая ёмкость | отверстие 50 мм на каждые 0,5 м³ объёма |
| Нахлёст листов, обваренный по контуру, 10 000–40 000 мм² | отверстие от 10 мм |
| Нахлёст больше 40 000 мм² | отверстие от 12 мм |
| Нахлёст около 250 000 мм² | отверстие от 20 мм и далее по одному на каждые 250 000 мм² |
Отверстия ставят по диагонали друг напротив друга, в верхней и нижней точках детали в том положении, в котором её подвешивают в ванну. Для профиля 40×40 мм диагональ сечения около 57 мм, и 25% от неё дают отверстие диаметром 14 мм. Для лазерного станка или трубореза такие отверстия ничего не стоят, если их нарисовать в раскрое, а сверлить их по готовой сварной раме долго и неудобно.
Второе ограничение связано с нагревом. Тонкий лист и несимметричные сварные конструкции при 450 °C могут повести: в ГОСТ 9.307-2021 есть отдельное приложение с мерами по снижению внутренних напряжений. Если деталь из листа 1–2 мм должна остаться плоской, лучше заранее обсудить её с цинковальщиком или выбрать другое покрытие.
Третье ограничение касается размеров. Длина и высота детали ограничены размерами ванны конкретного цинковального завода, и это стоит уточнить до того, как варить раму целиком.
Гальваническое цинкование
Здесь цинк осаждают из раствора электрическим током при комнатной температуре. Деталь не греется и не ведёт, резьба и мелкие отверстия не заплывают, поверхность получается гладкой и ровной, а сверху обычно наносят хроматную или бесхроматную пассивацию разных цветов. Цена этого удобства в толщине: ГОСТ 9.303-84 для цинка на углеродистой стали задаёт минимальную толщину цинка на углеродистой стали по условиям эксплуатации: 6 мкм для самых лёгких, 9 мкм и больше для более жёстких.
Для деталей с внутренней резьбой ГОСТ 9.303-84 ограничивает толщину: 6–9 мкм при шаге резьбы до 1,75 мм и 9–15 мкм при шаге 2–6 мм. Иначе гайка после покрытия просто не наворачивается.
Второе ограничение важнее для конструктора. При электрохимическом цинковании в сталь проникает водород, и она теряет пластичность (это называют наводороживанием или водородной хрупкостью). По приложению 3 к ГОСТ 9.303-84 стали с пределом прочности выше 1380 МПа гальваническому цинкованию не подлежат. Для пружин, высокопрочного крепежа и закалённых деталей гальваника либо требует обезводороживающего отжига после покрытия, либо не применяется вовсе.
Для лазерной резки гальваника хороша тем, что ей всё равно, каким газом резали: травление перед покрытием снимает тонкий оксид с кромки. Но на острой кромке после лазера слой цинка получается неравномерным, поэтому заусенцы и грат лучше убрать до покрытия.
Порошковая окраска
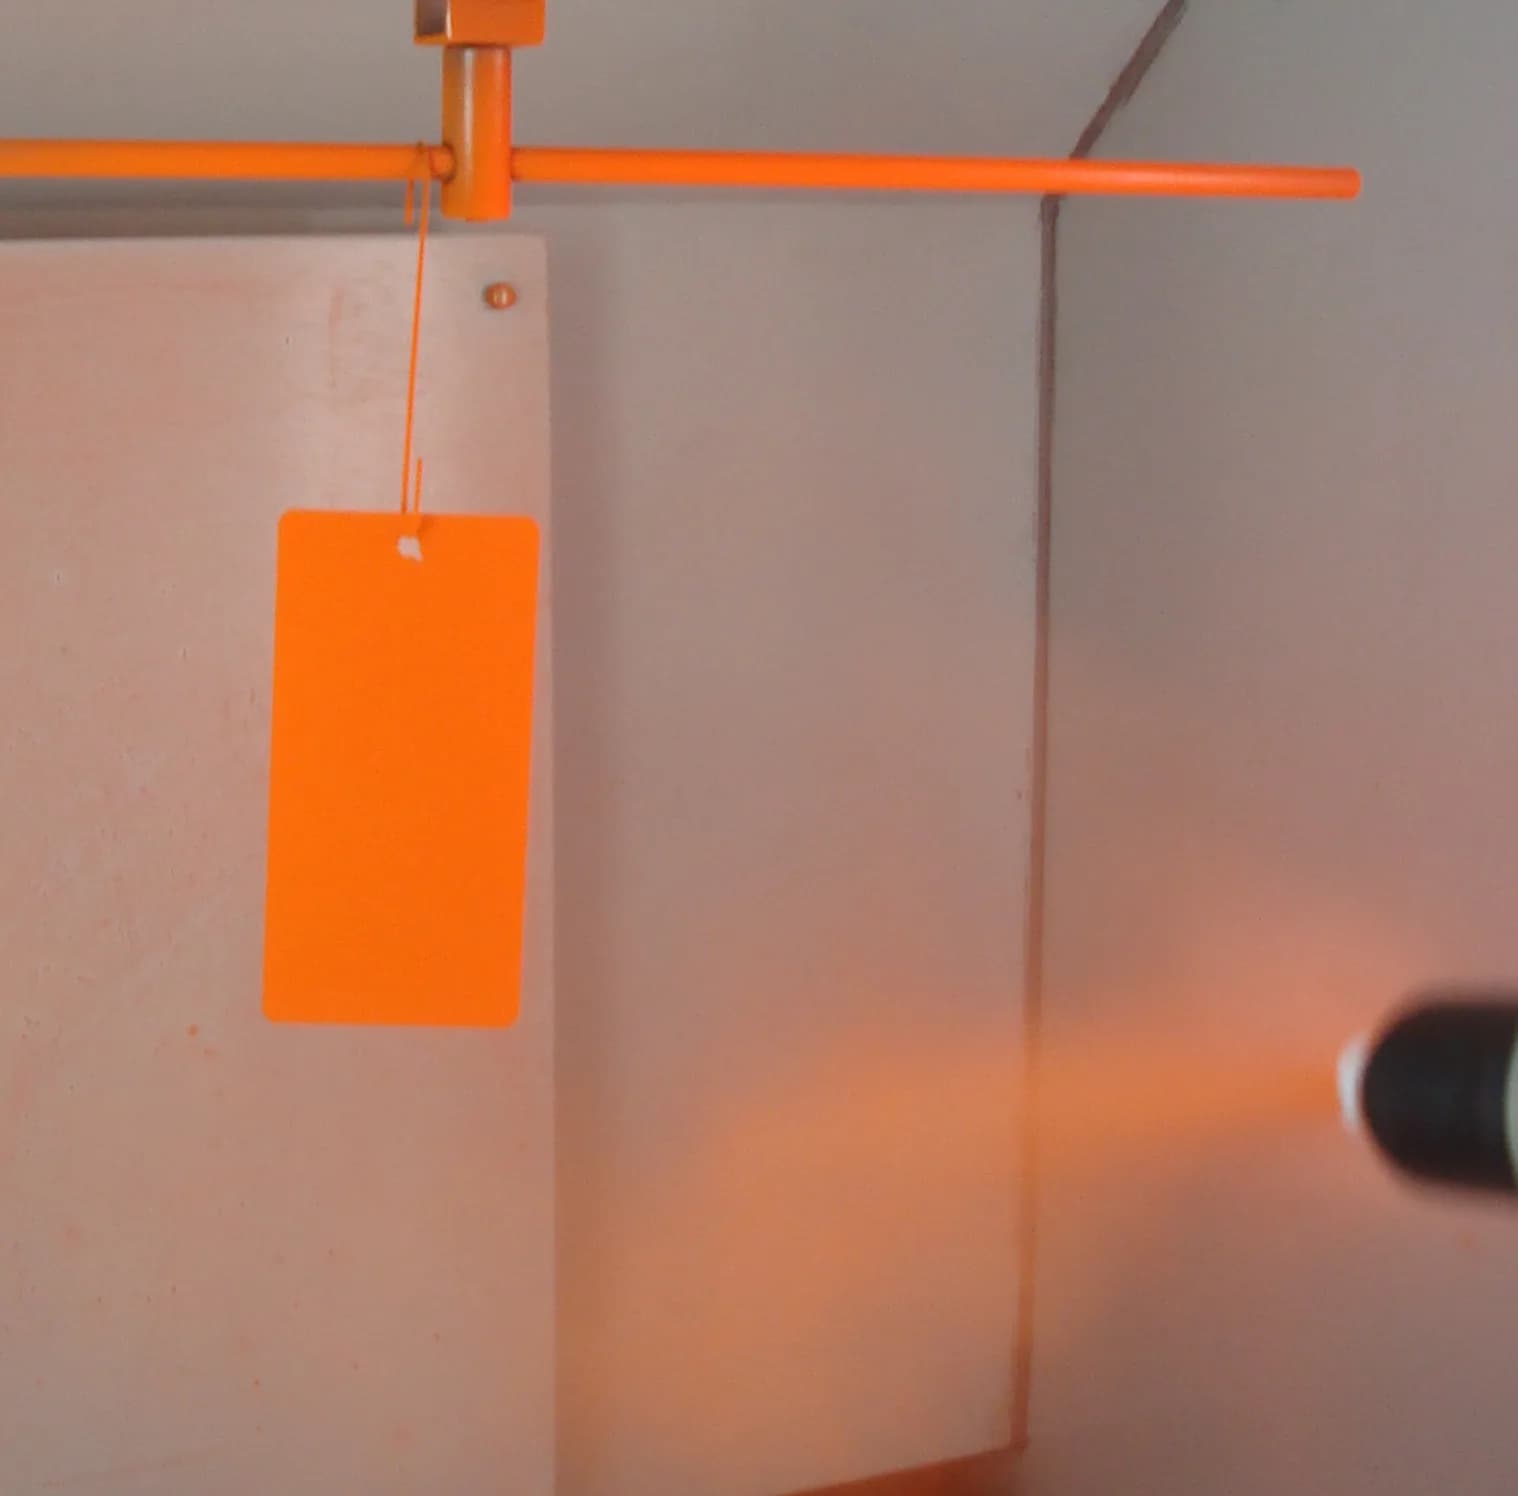
Сухой порошок заряжают в пистолете и распыляют на заземлённую деталь, после чего её запекают в печи, и порошок оплавляется в сплошную плёнку. В технических листах производителей типичная толщина плёнки 60–80 мкм, режим отверждения зависит от состава: например, для одной из полиэфирных красок IGP указано 10–20 минут при 180 °C температуры самой детали, для другой 170 °C. Под порошок сталь готовят фосфатированием или другой химической обработкой, без неё краска на улице быстро отслаивается.
Кромка после кислорода
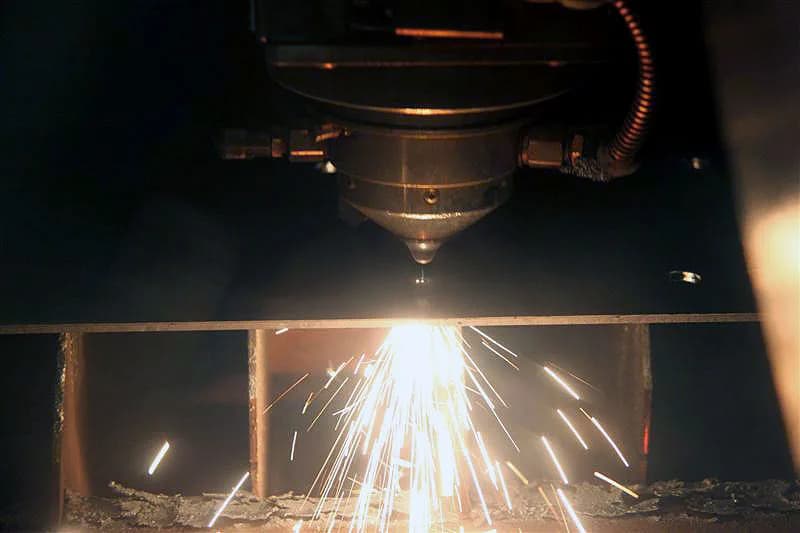
При резке углеродистой стали кислородом на кромке остаётся плотный оксидный слой (окалина). Он держится на металле слабо, а обычное фосфатирование через него не проходит. В результате порошок на плоскости держится, а на кромках откалывается, как только детали стукаются друг о друга при сборке или перевозке. Об этой проблеме пишет журнал Products Finishing: инженер-консультант Ник Либерто предлагает три выхода.
| Способ | Что делают | Что стоит учесть |
|---|---|---|
| Резка азотом | азот не окисляет кромку, оксида нет | газ дороже, на толстом листе резка медленнее |
| Механическая зачистка | дробеструй, шлифовка, щётка по кромке | лишняя операция, сложные контуры чистят вручную |
| Кислотное травление | травление перед фосфатированием | нужна перенастройка линии подготовки и согласование химии с поставщиком |
Если детали заведомо пойдут под порошок, газ стоит выбрать ещё при заказе резки. Подробно о том, как газ влияет на скорость и кромку, мы писали в статье о газах при лазерной резке металла.
Острые кромки
Жидкая и порошковая краска при оплавлении стекает с острой кромки, и слой на ребре получается заметно тоньше, чем на плоскости. Поэтому ISO 12944-3 показывает три варианта кромки: острая оценена как плохая, со снятой фаской как лучше, скруглённая радиусом не меньше 2 мм как хорошая. После лазера кромка прямая и острая, и для уличных деталей её притупляют фаской или скруглением. На мелких деталях это делают в галтовке или на кромкоскругляющем станке.
Цинк плюс краска
Для уличных деталей, которым нужен и цвет, и долгий срок, используют так называемую дуплекс-систему: сначала цинк, потом краска. Краска закрывает цинк от атмосферы, а цинк защищает сталь там, где краску поцарапали. ГОСТ 9.303-84 при этом разрешает уменьшать толщину металлического слоя, если поверх него наносят лакокрасочное покрытие. Порошок на горячеоцинкованную поверхность наносят по отдельной технологии подготовки, поэтому окрасчику нужно заранее сказать, что деталь оцинкована.
Анодирование алюминия
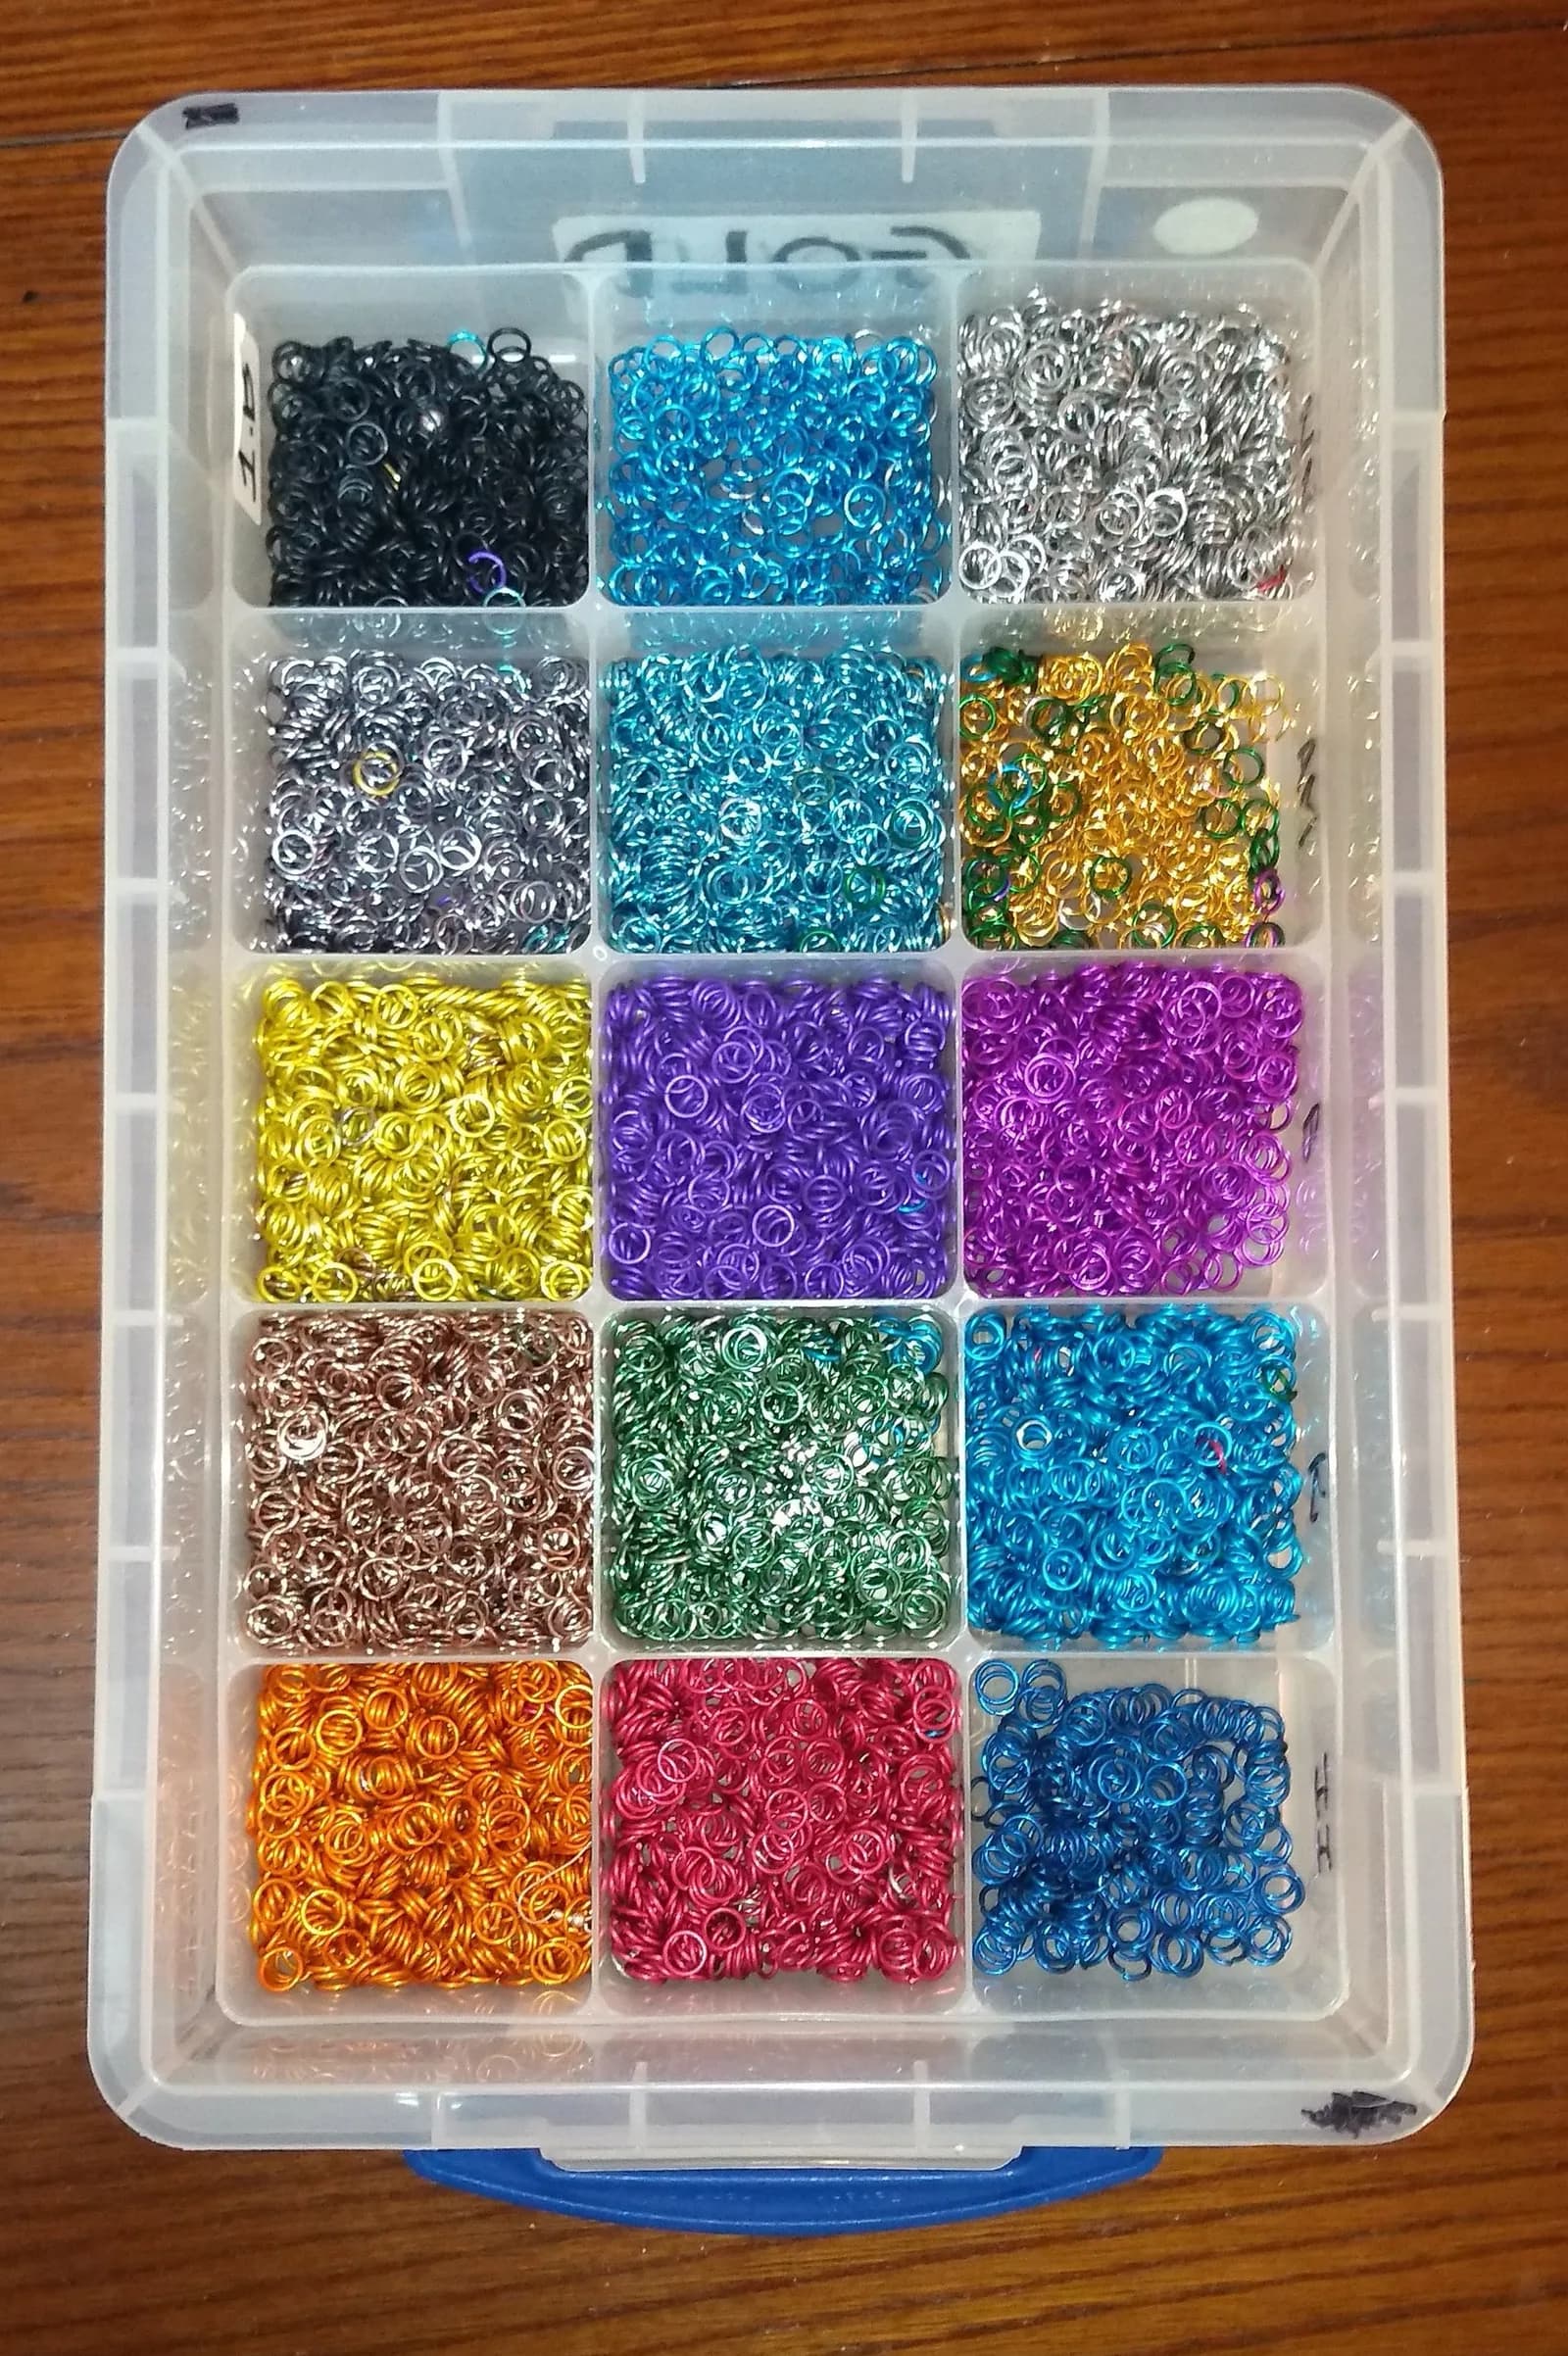
Анодирование не наносит слой сверху, а превращает поверхность самого алюминия в оксид. Деталь в кислотном электролите делают анодом, и на ней растёт пористая плёнка оксида алюминия. Поры можно заполнить красителем, после чего их закрывают (уплотняют), и цвет оказывается внутри плёнки, а не поверх неё. Плёнка твёрдая и не отслаивается, но она диэлектрик, поэтому места под заземление и электрический контакт закрывают при анодировании или зачищают после него.
Для лазерной резки здесь важны два момента. Во-первых, анодирование работает только на алюминии и его сплавах, нержавейку и сталь так не покрыть. Во-вторых, сплав влияет на результат: на разных марках алюминия одна и та же технология даёт разный оттенок, поэтому детали одного изделия лучше резать из листа одной марки и одной партии. Толщину плёнки задают классом по требованиям к условиям эксплуатации: для наружных деталей её берут толще, чем для деталей в помещении.
Кромка после резки алюминия азотом или воздухом чистая, но шероховатая, и после анодирования риски на ней видны отчётливо. Если торец лицевой, его шлифуют до анодирования.
Оксидирование и воронение стали
Химическое оксидирование (в быту его называют воронением) даёт на стали тонкую чёрную оксидную плёнку. Размеры детали почти не меняются, поэтому его применяют для инструмента, оснастки и точных деталей. Защищает такая плёнка слабо и только вместе с маслом, которым её пропитывают: в ГОСТ 9.306-85 это обозначают как «Хим.Окс.прм» (химическое оксидирование с пропиткой маслом). Для улицы оксидирование не подходит.
Сводная таблица
| Покрытие | Материал | Толщина | Нагрев детали | Где применять | О чём помнить |
|---|---|---|---|---|---|
| Горячее цинкование | сталь | 45–85 мкм и больше | 430–460 °C | улица, металлоконструкции, ограждения, опоры | отверстия в полостях, поводка тонкого листа, размеры ванны |
| Гальванический цинк | сталь | 6–12 мкм | нет | крепёж, мелкие детали, помещения | водородная хрупкость высокопрочных сталей, ограничение по резьбе |
| Порошковая окраска | сталь, алюминий, оцинковка | 60–80 мкм | 170–180 °C | видимые детали, корпуса, мебель | кромка после кислорода, острые рёбра |
| Цинк + порошок | сталь | цинк + 60–80 мкм | дважды | улица, когда нужен цвет | предупредить окрасчика об оцинковке |
| Анодирование | алюминий | зависит от класса | нет | корпуса, панели, декоративные детали | только алюминий, оттенок зависит от сплава |
| Оксидирование с маслом | сталь | очень тонкая плёнка | зависит от процесса | оснастка, инструмент, точные детали | только для помещений |
Как выбрать за пять минут
- Деталь из алюминия: анодирование для внешнего вида и твёрдости поверхности, порошок, если нужен конкретный цвет по RAL.
- Стальная деталь на улице, внешний вид не важен: горячее цинкование. Проверьте отверстия в полостях и размеры ванны.
- Стальная деталь на улице, нужен цвет: горячий цинк плюс порошок.
- Стальная деталь в помещении, видимая: порошок, кромки после азота или после зачистки.
- Крепёж, резьбовые и мелкие детали: гальванический цинк с пассивацией, кроме высокопрочных сталей.
Частые вопросы
Можно ли красить порошком деталь, порезанную кислородом?
Можно, если перед окраской снять оксид с кромки дробеструем, шлифовкой или кислотным травлением. Без этого краска на кромках откалывается при ударах, хотя на плоскости держится хорошо.
Какой диаметр отверстия делать в трубе под горячее цинкование?
По рекомендации GAA минимум 10 мм, а для полых профилей по 25% от диагонали сечения, одно для воздуха и одно для слива, по диагонали друг напротив друга. Точные размеры лучше согласовать с цинковальным заводом, у каждого свои подвесы и ванны.
Почему у оцинкованных деталей разный цвет и узор?
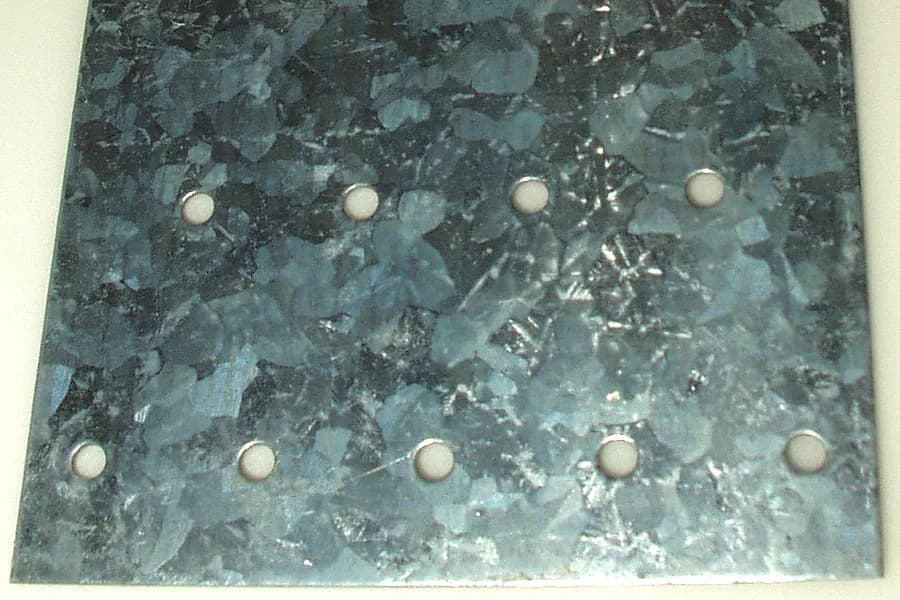
Толщина и внешний вид горячего цинка зависят от химического состава стали, прежде всего от кремния. На одной стали получается блестящий слой с кристаллическим узором, на другой матовый серый. На защиту это не влияет, а для лицевых деталей детали одного изделия лучше резать из одной партии металла.
Нужно ли скруглять кромки после лазерной резки?
Для деталей под окраску на улице нужно: на острой кромке краска тоньше и разрушается первой. ISO 12944-3 считает хорошей кромку со скруглением радиусом от 2 мм. Для деталей внутри помещений достаточно убрать заусенцы.
Сколько прослужит гальванический цинк на улице?
По расчёту из скорости коррозии цинка по ISO 9223 слой 9 мкм в городской атмосфере (категория C3) теряется за 4–13 лет, в промышленной зоне (C4) за 2–4 года. Поэтому без краски гальванику на улице применяют редко.
Источники
- EN ISO 1461: минимальные толщины горячего цинкового покрытия ↗ — Galvanizers Association (Великобритания)
- Venting and draining guide ↗ — Galvanizers Association of Australia
- ГОСТ 9.307-2021. Покрытия цинковые горячие. Общие требования и методы контроля ↗ — межгосударственный стандарт, 2021
- ГОСТ 9.303-84. Покрытия металлические и неметаллические неорганические. Общие требования к выбору ↗ — межгосударственный стандарт
- Таблица категорий коррозионной агрессивности по ISO 9223 ↗ — Materials, MDPI, 2021
- Pretreating Laser Cut Parts ↗ — Nick Liberto, Products Finishing
- Технический лист порошковой краски IGP-DURA®pol 6409D-H3 ↗ — IGP Pulvertechnik
- Impact of edge preparation on surface finishing properties ↗ — MM Science Journal, 2024
Фото: Splarka / Wikimedia Commons, общественное достояние
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий