Кратко
Ручной очиститель относится к классу 4: опасен прямой и рассеянный луч, возможен пожар. Кроме луча опасен аэрозоль. При снятии ржавчины над пятном измерили около 7000 мкг/м³ PM10, в пыли было около 14 % железа, а также хром, марганец и алюминий. Нужны очки на длину волны источника, ограждение, местная вытяжка у пятна и респиратор класса FFP3, если на металле старая краска или цинк.
- Ручной очиститель относится к классу 4. Опасен не только прямой, но и рассеянный луч от металла, а ещё лазер может поджечь краску, дерево и ветошь.
- Над пятном при снятии ржавчины измерили в среднем около 7000 мкг/м³ PM10, при снятии масла около 400 мкг/м³ PM10, зато суммарные летучие вещества выросли почти вдвое против фона.
- В пыли от ржавчины около 14 % железа, а также хром, марганец, алюминий и кобальт. Старая краска может добавить свинец и шестивалентный хром, цинковое покрытие даёт оксид цинка.
- Минимум для участка: очки с маркировкой на длину волны источника, ограждение, местная вытяжка у пятна, респиратор FFP3 на работах с краской и цинком.
Две опасности вместо одной
Паспорт аппарата описывает первую: излучение класса 4. Для нового участка этого мало, потому что вторая опасность создаётся самой очисткой. Лазер превращает слой на поверхности в пар, частицы и газы, и всё это поднимается на уровень лица оператора. Поэтому подготовка участка делится на защиту от луча и защиту от аэрозоля, и у них разные инструменты.
Про общие положения лазерной безопасности, ограждение и стандарты уже есть статья про вытяжку и безопасность при лазерной резке и раздел о безопасности в материале про выбор очистителя. Здесь больше внимания очистке: что именно выбивается с каждой поверхности и как это учесть.
Луч: класс 4 и отражения
В техническом руководстве американского управления по охране труда OSHA лазеры класса IV названы опасными «при любом наблюдении, прямом или рассеянным светом», а ещё потенциальной причиной пожара и опасными для кожи. В России класс задаёт ГОСТ IEC 60825-1-2023, порядок эксплуатации лазерных изделий определяет ГОСТ 31581-2012.
Для очистки это означает три вещи.
- Рассеянный свет тоже опасен. Оператор держит пистолет в руке, луч сканирует участок до 100 мм и более. Металл, с которого сняли ржавчину, блестит и отражает лучше ржавого, поэтому рядом с зоной работы не должно быть людей без очков и открытых проёмов.
- Огонь. Старая краска, масло, дерево, ветошь и деревянные поддоны рядом с зоной очистки загораются. Рабочее место очищают от горючего, а огнетушитель держат под рукой.
- Кожа. Класс IV отмечен и как опасный для кожи. Перчатки и закрытая одежда нужны так же, как очки.
Очки
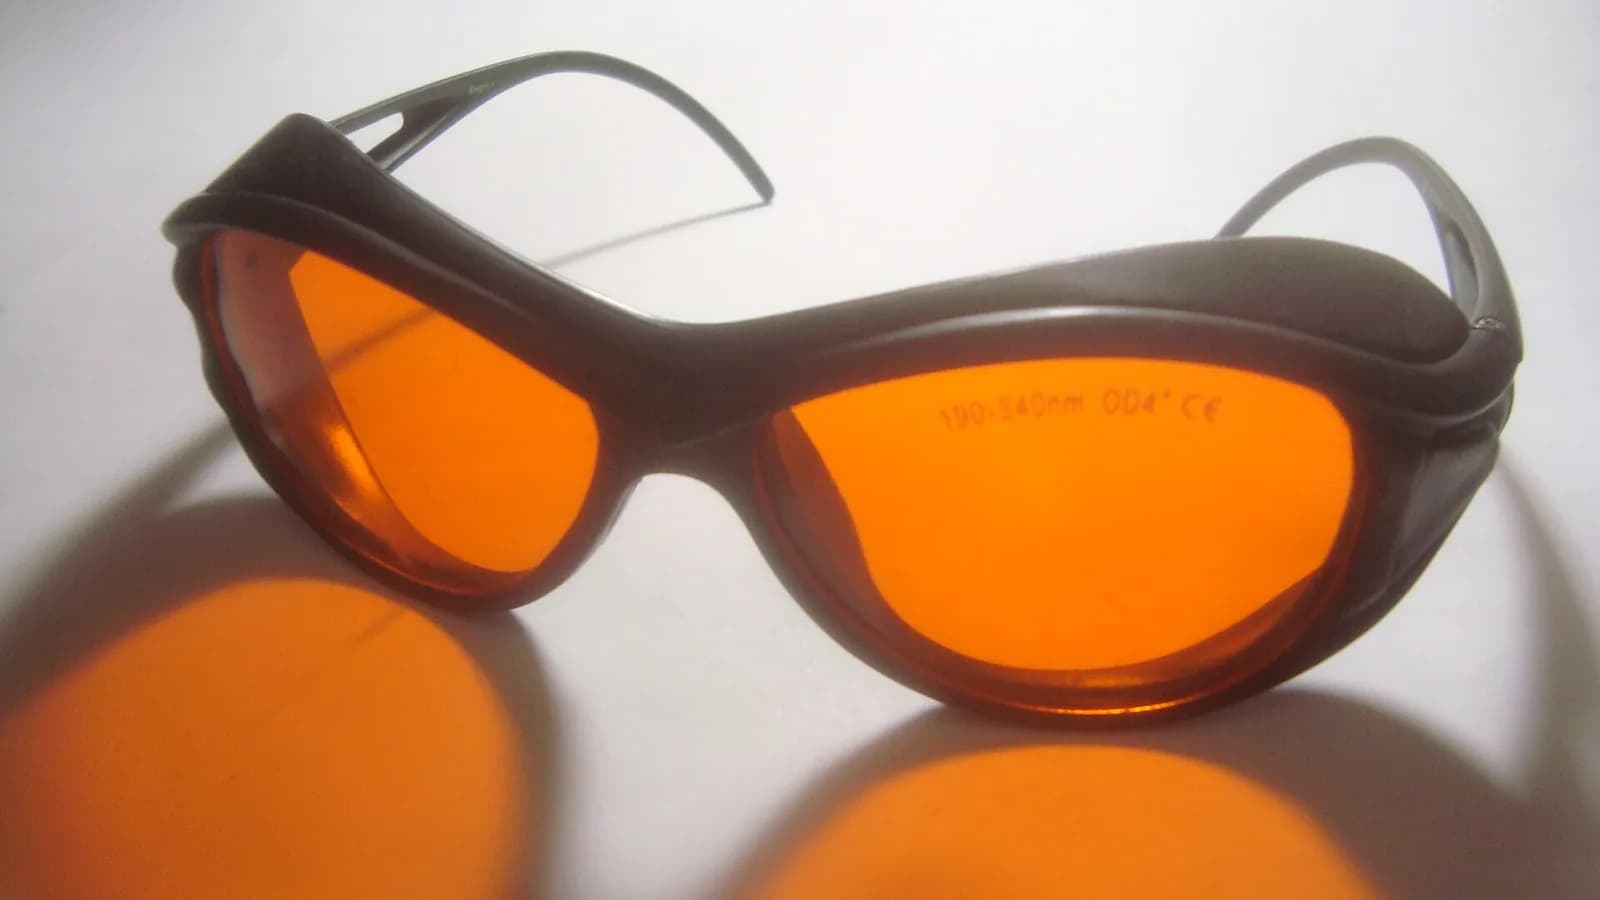
По руководству OSHA, все лазерные очки должны быть чётко помечены значениями оптической плотности и длинами волн, для которых они защищают, и несчастные случаи чаще всего случаются, когда очки были, но их не надели. Для очистителя на 1064 нм подходят очки с маркировкой именно на 1064 нм, для непрерывного источника на 1080 нм маркировка должна охватывать эту длину волны. Режим работы (непрерывный или импульсный) тоже указывается в маркировке по ГОСТ EN 207-2021, поэтому очки от непрерывного лазера для импульсного аппарата сверяют отдельно по паспорту очков и паспорту аппарата. Очки для диодного гравера и для зелёного лазера излучение очистителя не остановят.
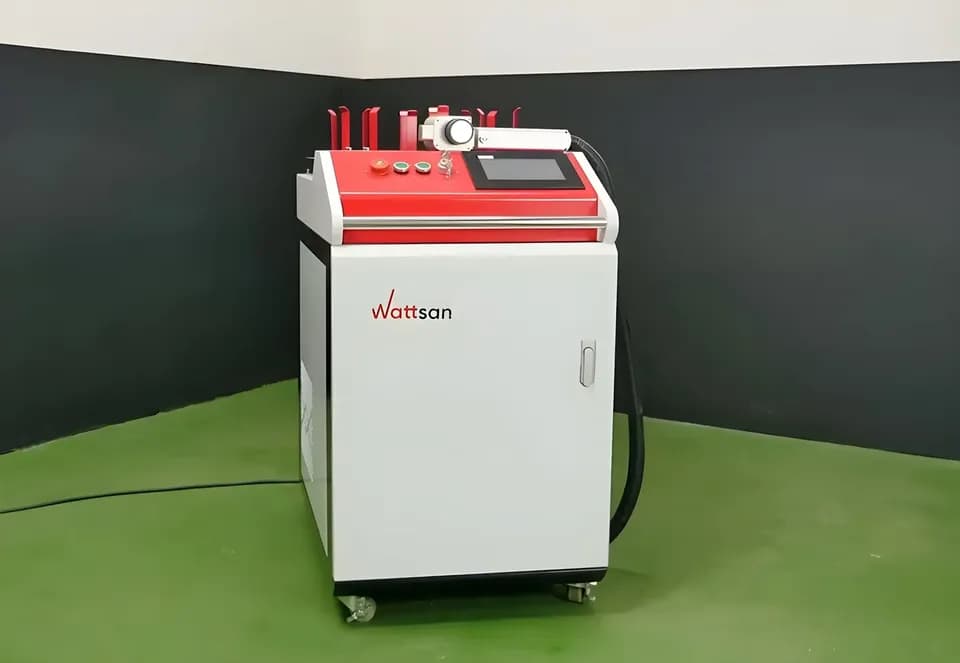
Производители по-разному относятся к комплектации. Например, в упаковочном листе импульсного Wattsan PA, по данным производителя, указаны очки с футляром, набор защитных линз и шланг для подключения воздуха, а на панели есть аварийная кнопка. Комплект очков один, а людей в зоне может быть больше, поэтому запас очков и ограждение закладывают отдельно.
Что выбивается с поверхности
Вторую опасность измерила китайская группа Шанхайского университета Цзяотун (Wang и др., Fundamental Research, 2025). Лазер до 3 кВт чистил в закрытом помещении детали утилизируемых автомобилей, пробоотборники стояли в 30 см над пятном. Результаты по трём видам загрязнения собраны в таблице.
| Загрязнение | PM10, средняя | PM2,5, средняя | Летучие вещества | Что в частицах |
|---|---|---|---|---|
| Ржавчина | около 7000 мкг/м³ | около 800 мкг/м³ | в источнике не приведены | Железо до 140 033 ppm в PM10, также Cr, Mn, Al, Co |
| Отработанное масло | около 400 мкг/м³ | около 300 мкг/м³ | 2568 мкг/м³ при фоне 1348 | Капли конденсата масла, свыше 99 % масла испаряется при нагреве до 550 °C |
| Масляный шлам | около 5000 мкг/м³ | около 1000 мкг/м³ | 2462 мкг/м³ | Алюминий, силикаты, сажа от органики |
Из таблицы следуют практические выводы.
Ржавчина даёт крупную пыль. Отношение PM2,5 к PM10 около 0,11, то есть большая часть частиц крупнее 2,5 мкм: ржавчина откалывается кусочками. Крупные частицы тяжелее и оседают рядом, но железо в них составляет около 14 %. Для оценки: 7000 мкг/м³ × 0,14 даёт около 980 мкг/м³ железа в воздухе над пятном. Это измерение в 30 см от пятна, а не на уровне лица оператора, и оно не равно предельному значению для рабочей зоны, но порядок величины показывает, что без вытяжки работать нельзя.
Масло даёт мелкие частицы и пары. Капли масла в PM2,5 мельче, они глубже уходят в лёгкие, а летучие вещества в этом опыте выросли с 1348 до 2568 мкг/м³. Авторы считают, что лазер может порождать новые органические вещества, такие как алкены, алкины и альдегиды, и концентрации алкенов и алкинов в опыте заметно выросли. Поэтому масляные детали чистят под вытяжкой, а не только в респираторе от пыли.
Чистый металл тоже даёт частицы. Если лазер продолжает идти по уже очищенному месту, он начинает испарять саму основу и образует на ней слой оксида. Это ещё один источник частиц, и поэтому лишние проходы вредны не только для детали.
Старая краска и цинк
Работа выше посвящена ржавчине и маслу. Старые покрытия ведут себя иначе, и цифр по ним в проверенных нами работах нет. Но опасность видна из состава. В краске десятилетней давности встречаются свинец и шестивалентный хром. Предел воздействия по стандарту США OSHA составляет 50 мкг/м³ для свинца и 5 мкг/м³ для шестивалентного хрома, оба в среднем за восьмичасовую смену.
Приведу условный расчёт, чтобы понять масштаб. Если над пятном пыль 7000 мкг/м³, как при снятии ржавчины, и в ней всего 0,1 % шестивалентного хрома, получится 7 мкг/м³, то есть выше предела. Реальный состав надо измерять, а пока его не знают, считать покрытие содержащим вредные металлы.
Цинк на оцинкованной стали при нагреве даёт оксид цинка, а его вдыхание вызывает «литейную лихорадку» (metal fume fever): повышение температуры и ломоту через несколько часов после смены. У сварщиков это известное профессиональное заболевание (Sci. Rep., 2023).
Вытяжка и респиратор
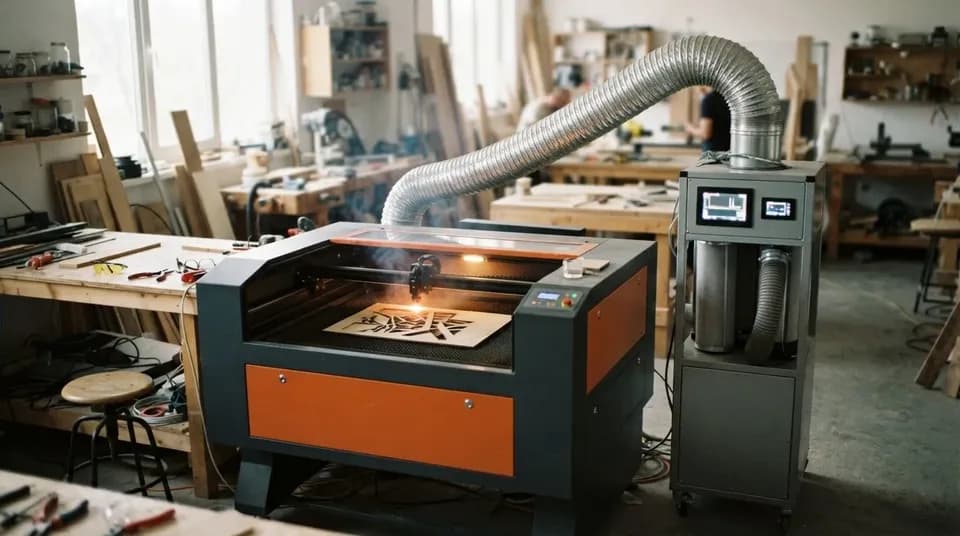
Руководство OSHA формулирует правило так: вентиляция должна снижать вредные пары и дымы, образующиеся при лазерной сварке, резке и другом воздействии на цель, до уровней ниже пороговых значений. Для очистителя вытяжку ставят у пятна, а не в углу цеха.
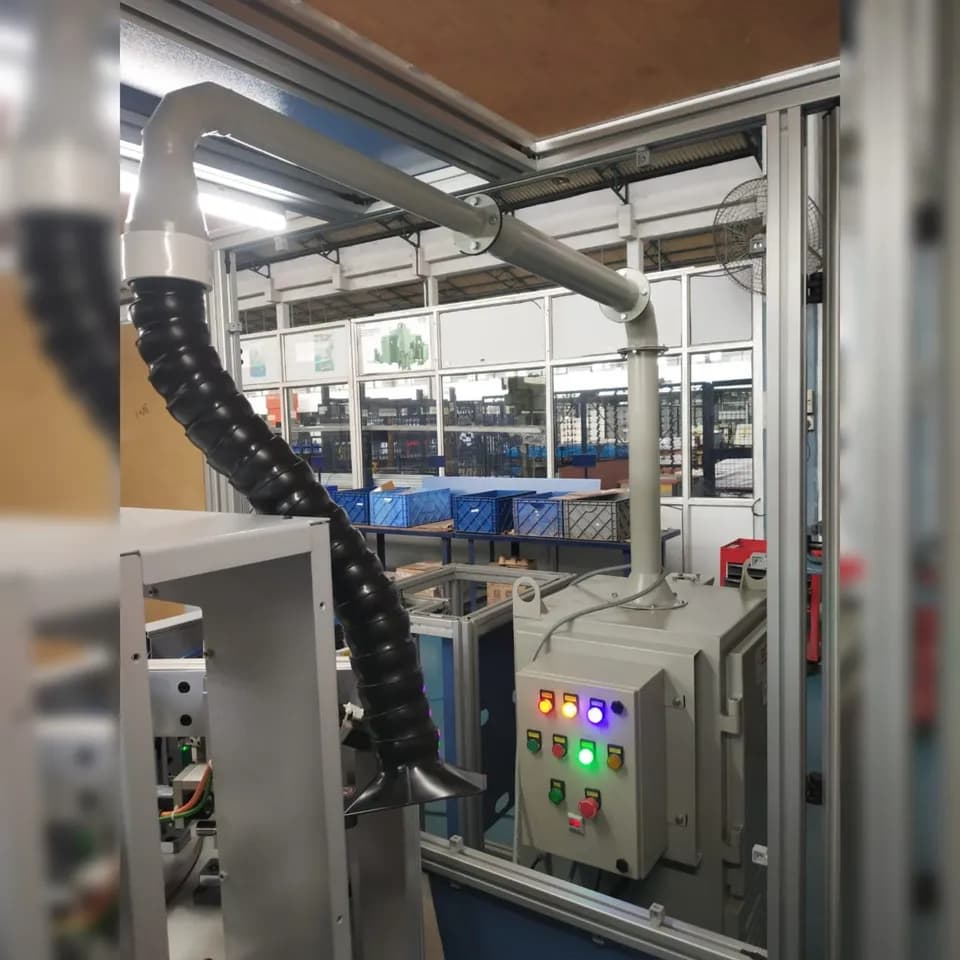
- Забор у пятна. Сопло или раструб ставят как можно ближе к зоне очистки, на практике 10–20 см (ориентир, точное расстояние даёт поставщик вытяжки). У IPG, например, у ручного CL 500iM, по странице производителя, вытяжка интегрирована в систему. Для аппаратов без такого узла вытяжку делают отдельно, расчёт производительности есть в статье про вытяжку и фильтрацию.
- Фильтр. Для частиц нужен фильтр тонкой очистки, для паров масла добавляют угольный блок. Параметры берут у поставщика вытяжки по составу загрязнения, универсального значения нет.
- Респиратор. Фильтрующая полумаска класса FFP3 задерживает не менее 99 % частиц по стандарту EN 149, для работ с маслом нужен ещё фильтр от органических паров. Респиратор страхует вытяжку, а не заменяет её.
- Утилизация. Пыль из фильтров и сама ржавчина с краской на полу попадают в отходы, и если в покрытии был свинец или хром, это отдельная категория отходов.
Что сделать до первого включения
- 01
Проверьте класс и длину волны
по паспорту аппарата и подберите очки на эту длину волны, на каждого в зоне.
- 02
Огородите участок
непрозрачными экранами, повесьте предупреждающие знаки, уберите горючее.
- 03
Поставьте вытяжку
с забором у пятна и проверьте тягу дымовой шашкой или бумажной лентой.
- 04
Узнайте состав покрытия
и выберите респиратор по самому плохому варианту.
- 05
Проверьте аварийную кнопку
и блокировку, у аппарата и у двери зоны.
- 06
Проведите инструктаж
и запишите его, оператор должен знать, куда смотреть и как выключать.
Первый пункт и последний удобно закрыть при пусконаладке: спросите продавца, кто вводит аппарат в работу, штатный инженер или фрилансер, и будет ли обучение оператора с правилами безопасности. Хорошо, когда это делают инженеры самой компании, как у Lasercut.
Чек-лист участка
| Опасность | Мера | Что проверить |
|---|---|---|
| Прямой и рассеянный луч | Очки на длину волны, экраны, знаки | Маркировка очков, режим работы, количество комплектов |
| Пожар | Свободная зона, огнетушитель | Нет ветоши, дерева, растворителей рядом с зоной |
| Пыль от ржавчины | Вытяжка у пятна, FFP3 | Тяга у сопла, состояние фильтра |
| Пары масла | Вытяжка с угольным фильтром | Запах у оператора, срок замены угольного блока |
| Свинец, хром в краске | Респиратор, спецодежда, анализ покрытия | Результат экспресс-теста до начала |
| Оксид цинка | Вытяжка, FFP3 | Тип покрытия детали |
| Отражение от очищенного металла | Экраны, запрет на присутствие | Нет людей в зоне без очков |
Что мы не знаем
Измерения Wang и др. сделаны над пятном в закрытом помещении на мощном аппарате 3 кВт и на деталях автомобилей, они не заменяют замера в вашем цеху. Работ с измерением воздуха при очистке старой краски и цинка среди найденных нами открытых публикаций мы не нашли, поэтому по ним говорим только о составе покрытия. Для вашего участка точный ответ даёт замер воздуха рабочей зоны силами аккредитованной лаборатории.
Оператор видит луч и бережёт глаза, а дым не видит и не чувствует. Лазерная очистка кажется чистой, потому что нет абразива и химии, а то, что уходит в воздух, никуда не исчезает. Вытяжка в этом деле нужна не для порядка, а потому что именно она держит пыль от лёгких.
 Игорь БеловСервисный инженер по лазерным источникам и оптике
Частые вопросы
Вредна ли лазерная очистка?
Луч класса 4 опасен для глаз и кожи, а пыль и пары вредны для лёгких. При соблюдении мер (очки, ограждение, вытяжка у пятна, респиратор на краске и цинке) работа считается допустимой. Без вытяжки пыль от ржавчины в опыте достигала в среднем 7000 мкг/м³ PM10 над пятном.
Достаточно ли обычных очков?
Нет. Нужны лазерные очки с маркировкой на длину волны источника (1064 нм у импульсных волоконных, около 1080 нм у непрерывных) и на режим работы. Тёмные солнцезащитные и сварочные очки излучение не остановят.
Нужна ли вытяжка при очистке на улице?
Ветер не заменяет вытяжку: пыль уходит в сторону, но не исчезает, и оператор оказывается рядом с источником. Респиратор FFP3 при работе на улице всё равно нужен, особенно на старой краске.
Нужен ли респиратор, если есть вытяжка?
На ржавчине без краски вытяжка у пятна обычно закрывает основную часть риска, но респиратор остаётся страховкой. На старой краске, оцинкованной стали и масле респиратор обязателен, пока состав покрытия не изучен.
Источники
- Wang R. и др. Characteristic and mechanism of pollution by laser cleaning high-value vehicle parts with a complex structure in remanufacturing industry ↗ — Fundamental Research, 2025
- OSHA Technical Manual, Section III, Chapter 6: Laser Hazards ↗ — OSHA
- 29 CFR 1910.1025, Lead ↗ — и 29 CFR, 1910
- Immune response to zinc oxide inhalation in metal fume fever, and the possible role of IL-17f ↗ — Scientific Reports, 2023
- ГОСТ IEC 60825-1-2023. Безопасность лазерной аппаратуры. Часть 1 ↗ — МГС
- ГОСТ 31581-2012. Лазерная безопасность. Общие требования безопасности при разработке и эксплуатации лазерных изделий ↗ — МГС
- ГОСТ EN 207-2021. Очки для защиты от лазерного излучения ↗ — Росстандарт
- Laser Cleaning PA ↗ — Wattsan, сайт производителя
Фото: Карма2 / Wikimedia Commons, CC BY-SA 4.0
Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Выбор и окупаемость
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий