Кратко
Светодиод на датчике показывает состояние его выхода, а не сигнал в контроллере, поэтому проверяют сигнал на входе платы в окне входов или мультиметром. Тип датчика (NPN или PNP, нормально открытый или нормально закрытый) должен совпадать с настройкой входа. Датчик нуля по Z работает как контакт «фреза–таблетка–корпус»: в параметры вводят измеренную толщину таблетки, первую проверку делают без фрезы с поднятым шпинделем. Аварийную кнопку делают нормально замкнутой, с фиксацией, и разрывают ею питание, а не подключают на входы датчиков.
- Светодиод на датчике ничего не доказывает. Сигнал проверяют там, где его читает контроллер: в окне состояния входов или мультиметром на клемме платы.
- Тип датчика и настройка входа должны совпадать: NPN или PNP, нормально открытый или нормально закрытый. Датчики разных типов параллельно не соединяют.
- Концевики безопасности делают нормально замкнутыми и включают последовательно: обрыв провода сразу выглядит как срабатывание, и станок не поедет.
- Датчик нуля по Z замыкает цепь через фрезу. На диэлектрике и на шпинделе с керамическими подшипниками он не работает, а толщину таблетки вводят измеренной.
- Кнопка аварийного останова нормально замкнута, с фиксацией, и разрывает питание. Кнопка STOP на пульте её не заменяет.
Что за датчики стоят на станке
Путаница начинается с того, что разные датчики называют одним словом «концевик». Их роли отличаются.
| Датчик | Что делает | Сколько нужно |
|---|---|---|
| Датчик дома (Home) | задаёт машинный ноль после включения | один на ось |
| Лимит (Limit) | останавливает ось у края хода | по одному с каждой стороны или общая цепь |
| Датчик нуля по Z (таблетка) | определяет высоту поверхности или длину инструмента | один на станок |
| Аварийный останов (E-Stop) | отключает станок при опасности | одна или несколько кнопок |
Датчик дома и концевик-ограничитель это не одно и то же, хотя на простых станках они могут быть одним устройством. Про поиск дома и ошибки Limit написано в статье про калибровку и дом.
Индуктивные и механические датчики
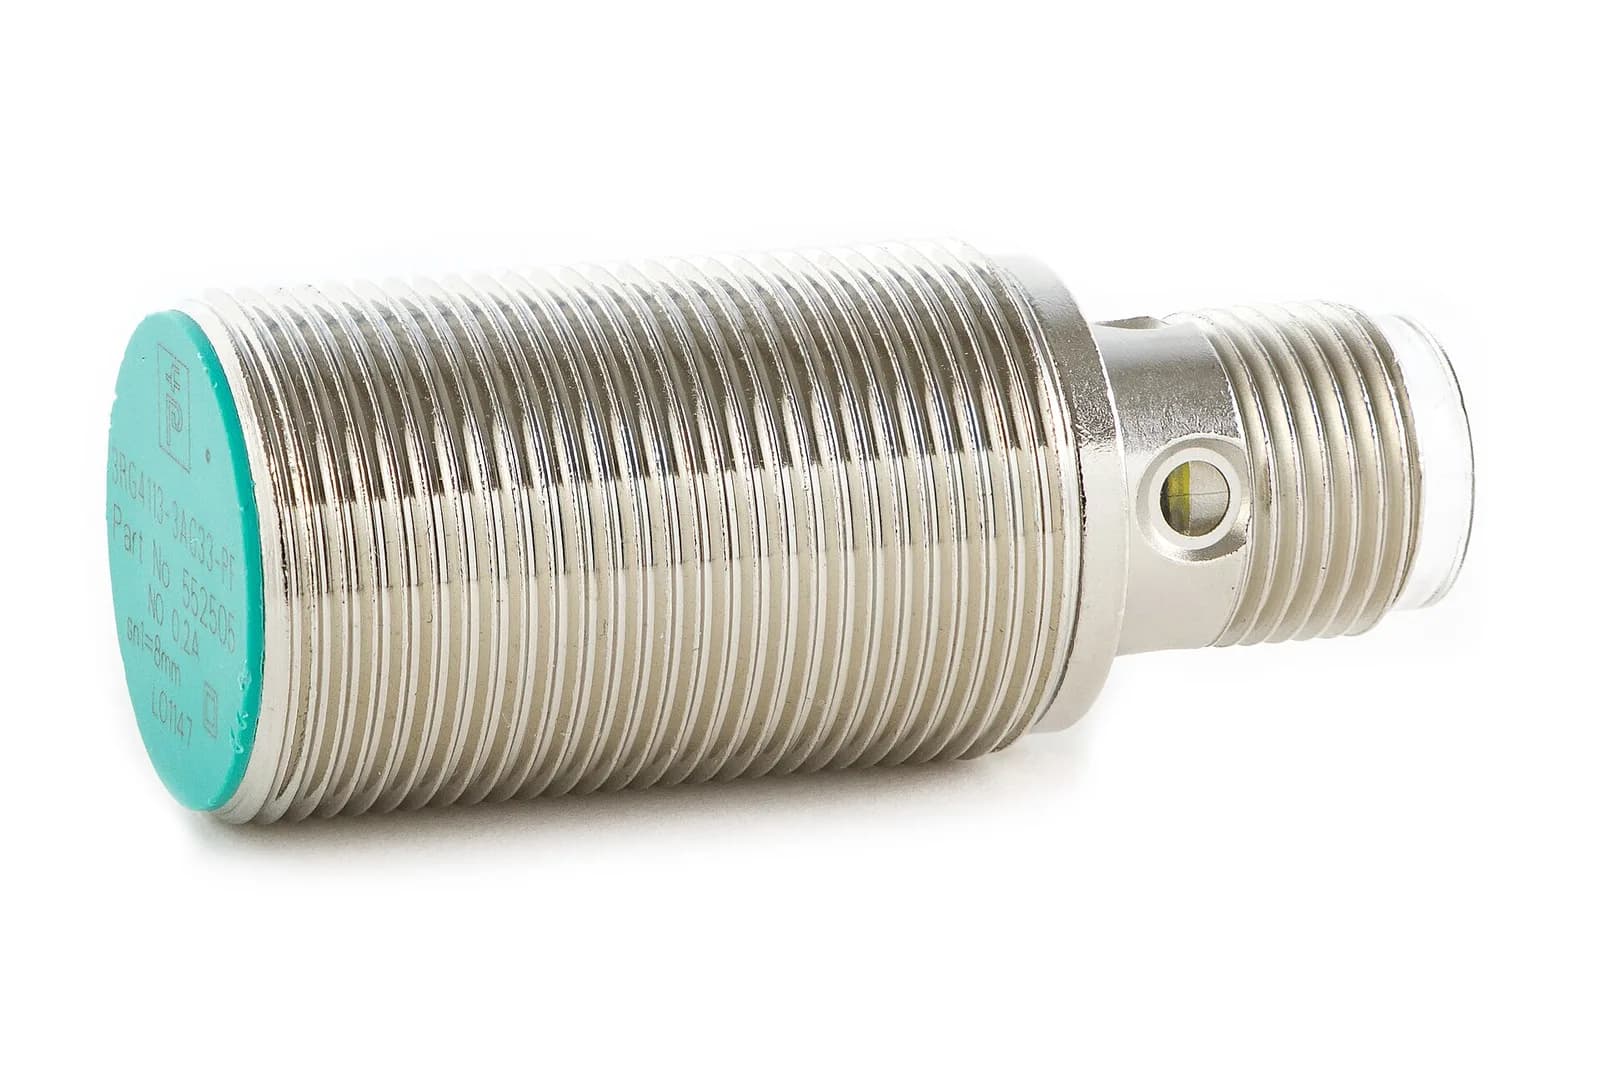
Индуктивный датчик срабатывает на металл без касания. Он стоит тихо, не изнашивается, зато чувствителен к пыли, СОЖ и наводкам. Рабочий зазор зависит от металла: стальная цель даёт максимальную дальность, а цветные металлы вроде алюминия и меди могут сократить её, по данным справочных источников, до 60 %. Практики добавляют: при низком питании датчика (5 В) цветные металлы он может не видеть совсем, нужны 10–30 В.
Механический концевик (микровыключатель) срабатывает от касания. На плохих платах и при сильных помехах он надёжнее индуктивного. Многие операторы заменяли вышедшие из строя индуктивные датчики и герконы обычными микровыключателями.
NPN, PNP, NO и NC
Тип выхода определяет, как датчик связан с платой. У датчика NPN выход подтягивает сигнал к нулю (к минусу) при срабатывании, у датчика PNP к плюсу питания. Выход NPN с открытым коллектором при срабатывании замыкает сигнал на низкий уровень: это следует из устройства транзистора с открытым коллектором. Рекомендации практиков, подтверждённые многими случаями.
- Платы с оптической развязкой и общим минусом ждут датчики NPN.
- PNP на такую плату ставят через оптрон (например, PC817) с ограничением тока 5–10 мА.
- Датчики разных типов параллельно не соединяют.
- Если датчик питается отдельным блоком (например, 12 В), его минус соединяют с минусом платы. Без общего минуса сигнал не доходит.
- NO (нормально открытый) замыкается при срабатывании, NC (нормально закрытый) размыкается. Настройка входа в пульте или в Mach3 (Active Low, инверсия) должна совпадать с типом.
Питание датчика не должно превышать допустимое: подача от более мощного блока 24 В без токоограничения опасна для датчиков, это встречается при замене контроллера на станке со старыми датчиками.
Как проверить, что сигнал дошёл
Проверка датчика по цепочке
- 01
Откройте окно состояния входов.
В NC Studio это I/O State, в Mach3 Diagnostics, на пультах RichAuto есть диагностика входов. В норме лимиты показываются одним цветом, срабатывание другим.
- 02
Поднесите металл к каждому датчику по очереди.
Следите, переворачивается ли индикатор входа на экране.
- 03
Если не переворачивается, измерьте на входе платы.
У датчика с открытым коллектором при срабатывании напряжение на сигнальном проводе должно упасть почти до нуля.
- 04
Проверьте провода.
Оборванный сигнальный провод или общий минус даёт ровно такую картину: индикатор на датчике горит, на входе сигнала нет.
- 05
Проверьте пыль и контакты.
Забитый пылью датчик и окисленный разъём пульта мешают так же, как обрыв.
Типичные причины, из-за которых «светится, а станок не видит»: нет питания или общего минуса у платы развязки, оборван сигнальный провод, два датчика на одном входе, несовпадение NPN или PNP, NO или NC с настройкой входа. Отдельный случай: при замене контроллера мощный блок питания 24 В оплавил провода и сжёг датчик.
Ось, которая уезжает до упора вместо остановки на датчике, подсказывает обрыв провода у нормально замкнутого датчика или неверную полярность.
Ложные срабатывания при пуске шпинделя
Если концевики срабатывают только с пуском шпинделя, это наводки на кабель датчика. Лечат так же, как другие помехи: экран кабеля датчика заземляют только со стороны шкафа, на частотник ставят сетевой фильтр, кабель датчика разносят с кабелем шпинделя. Полный разбор в статье про помехи и заземление. Входы без гальванической развязки защищают оптопарами или реле: статика от рукава аспирации их выжигает. Один оператор заметил, что при обрыве земли в разъёме кабеля шпинделя концевики срабатывали при каждом пуске, а после возврата земли перестали.
Лимиты безопасности делают нормально замкнутыми и включают последовательно. Тогда обрыв любого провода сразу виден как срабатывание. Для датчика дома достаточно одного на ось, каждый вешают на свой вход. Отключать проверку концевиков, чтобы «перестало ругаться», нельзя.
Если при поиске дома ось едет не в ту сторону, сначала проверьте в настройках направление поиска дома и полярность датчика, и только потом лезьте в прошивку пульта или в провода двигателя: обычно направление правят программно, а не перепайкой обмоток. После сброса настроек или форматирования пульта эти параметры слетают, а у многих китайских станков датчики нормально замкнутые. Заново задайте направление дома и тип датчиков до первого пуска, а первый поиск дома проведите на малой скорости, держа руку у аварийной кнопки. Отключение лимитов защиту не заменяет.
Датчик нуля по Z
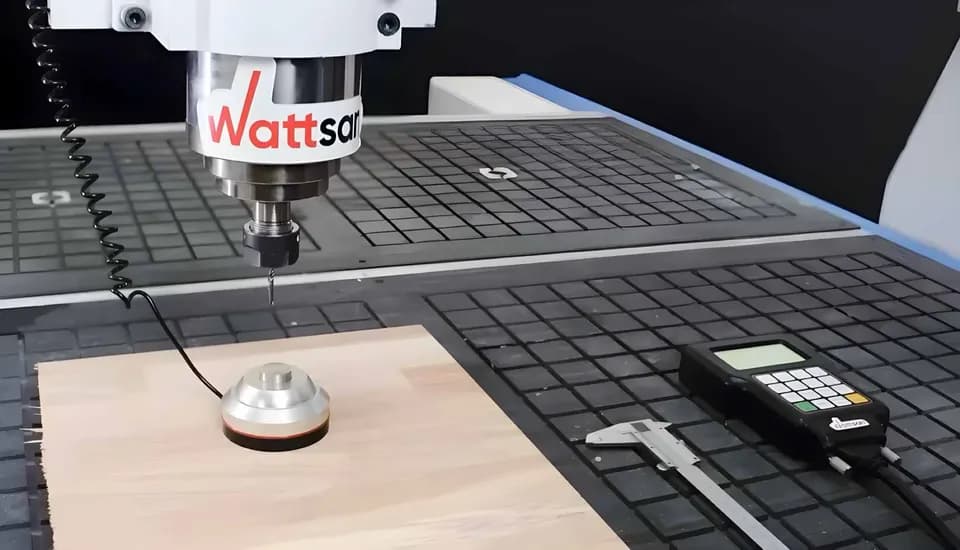
Датчик нуля по Z (таблетка, калибратор длины инструмента) работает как контакт. Один вывод идёт на плату, второй на корпус станка. Когда фреза касается таблетки, цепь «фреза, цанга, шпиндель, корпус станка, таблетка» замыкается, и стойка запоминает высоту. Отсюда все типичные неисправности.
| Симптом | Причина |
|---|---|
| Датчик не срабатывает | обрыв провода, плохой контакт, нет общей точки с корпусом, шпиндель на керамических подшипниках, алмазная фреза не проводит ток |
| Срабатывает сразу, до касания | таблетка касается корпуса станка или заготовка с проводящей стороной замыкает цепь на корпус |
| Ошибка по Z около 0,5–1 мм | неверная толщина таблетки в параметрах |
| Ложные срабатывания | касание рукой, влага на таблетке, слишком медленные оптопары на входе, помехи |
Как подключать и использовать, рекомендуют практики.
- Измеряют толщину таблетки штангенциркулем и вводят в параметры именно её, а не высоту стола.
- Первую проверку делают с поднятым шпинделем и без хрупкой фрезы: касаются гайкой шпинделя.
- Цепь «фреза и таблетка» проверяют тестером. Индикатор входа, который горит сразу, означает замыкание на корпус.
- Таблетку изолируют от станка.
- Алюминиевую таблетку заменяют латунной: оксидная плёнка на алюминии плохо проводит.
- Таблетку кладут на заготовку или на стол, но не подключают цепью через саму заготовку: схемы, где ток идёт через материал (фольга на заготовке, зажим на фрезе), не работают на диэлектриках.
Предупреждения практиков: датчик под напряжением может дать искру на острой кромке; обрыв провода или плохой контакт приводит к тому, что станок не получает сигнал касания и вдавливает фрезу в таблетку. Поэтому в программе автоматической привязки сначала проверяют сигнал отдельным тестом. Для ручной привязки на дереве хватает листа бумаги или фольги.
Кромкоискатель проверяют индикатором на центровку со шпинделем: у одного оператора щуп за два месяца ушёл на 0,09 мм, и после правки вернулся к 0,01 мм. Поиск кромки повторяют и сравнивают машинные координаты G53. О привязке детали и коррекции на длину инструмента подробно в статье про G54–G59.
Аварийный останов
Правила, которые сходятся у практиков.
- Кнопку берут красную, «грибок», с фиксацией. Цепь нормально замкнутая, провода и кнопки прозванивают тестером.
- Если на плате или пульте нет отдельного входа E-Stop (NC Studio, пульты 0501), аварию делают разрывом общего питания, а не подключением кнопки к входам датчиков. На пультах, у которых такой вход есть (по сообщениям практиков, он есть, например, у RichAuto A11), кнопку подключают к нему.
- Аварийный выход частотника (реле или OK) и сигнал ALM серво- и замкнутых шаговых драйверов заводят на аварийный вход станка: иначе пропущенные шаги остаются незамеченными.
- Контроль пускателя (блок-контакт или реле контроля фаз) тоже ведут на аварийный вход.
- Паузу программы на аварийный вход не выводят: программа теряется.
- Термопрерыватель без фиксации опасен: после остывания станок может поехать.
- Обходные перемычки фазы и нуля автоматом опасны. Древесная пыль в шкафу пожароопасна.
Если на станке при включении «Check E-Stop» не снимается, ищут нажатый грибок, залипшую кнопку, замок двери или оборванную цепь, а также неверную полярность (NC и NO) и инверсию Active Low во входе. Опцию «есть кнопка E-Stop» в настройках пульта включают только вместе с реально подключённой кнопкой: иначе пульт будет сообщать об аварии.
Когда нужен инженер
Аварийная цепь, питание датчиков и первое включение станка требуют проверки специалистом. У продавцов с собственным сервисом, вроде Lasercut, пусконаладка включает проверку электроники и механики, а базовое обучение оператора начинается с инструктажа по технике безопасности.
Частые вопросы
Почему индикатор на датчике горит, а станок его не видит?
Светодиод показывает выход датчика, а не сигнал в контроллере. Проверьте окно состояния входов, общий минус платы развязки, целостность сигнального провода, совпадение NPN и PNP, NO и NC с настройкой входа.
Чем NPN отличается от PNP?
NPN при срабатывании подтягивает сигнал к минусу, PNP к плюсу. Платы с общим минусом на оптопарах ждут NPN, PNP подключают через оптрон с ограничением тока 5–10 мА.
Почему датчик Z срабатывает сразу или не срабатывает вообще?
Сразу срабатывает при замыкании таблетки на корпус или через заготовку. Не срабатывает при обрыве провода, плохой общей точке, керамических подшипниках шпинделя или фрезе, не проводящей ток.
Куда подключить кнопку аварийного останова, если на плате нет входа?
Разрывом общего питания станка через контактор или автомат, по схеме электрика. На входы датчиков кнопку не заводят.
Источники
- Mach3 CNC Controller, Software Installation and Configuration ↗ — ArtSoft USA, раздел 4.5 про концевики и дом
- Подключение индуктивного датчика ↗ — обсуждение практиков
- Подключение кнопки аварийного отключения RZNC D5416 и 0501 ↗ — обсуждение практиков
Фото: Lucasbosch / Wikimedia Commons, CC BY-SA 3.0
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Электрика станка: заземление, помехи, датчики
Все →
Руководство
Заземление станка ЧПУ в цеху
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий