Кратко
Станок режет не в размер, когда число импульсов на миллиметр не совпадает с механикой. Пропорциональную ошибку (100 мм превращаются в 96,8) лечат пересчётом: новое число импульсов на мм равно старому, умноженному на заданную длину и делённому на реально пройденную. Постоянную ошибку одной величины на любых размерах импульсами не исправить, её ищут в диаметре фрезы и люфте. Потерю нуля и ошибки лимитов лечат порядком действий: после включения всегда отправлять станок в дом, потом в ноль заготовки, а полярность датчиков и направление дома проверять после любого сброса настроек.
- Ошибка, которая растёт вместе с длиной, лечится импульсами на миллиметр. Постоянная ошибка (например, +0,2 мм на сторону на любых размерах) импульсами не лечится: виноват диаметр фрезы в траектории или люфт.
- Формула поправки зависит от того, как хранится параметр. Для «импульсов на мм» новое значение равно старому × заданное ÷ пройденное. Для «мм на импульс» (NC Studio) наоборот: × пройденное ÷ заданное.
- Ошибка ровно в 25,4 раза означает путаницу дюймов и миллиметров. Подача 76 мм/с это 4560 мм/мин, а не 76 мм/мин.
- После включения станок сначала идёт в дом по датчикам, потом в ноль заготовки. Эти точки не совпадают: если Home и ноль заготовки сходятся, по Z нет хода.
- После сброса или форматирования пульта направление дома и полярность датчиков возвращаются к заводским. Первый запуск делают медленно и с рукой у аварийной кнопки.
Часть первая. Станок режет не в размер
Как определить, какая это ошибка
Прежде чем править параметры, определите тип ошибки. Измерьте квадрат или длинный ход по каждой оси отдельно и сравните с заданным.
| Что видно | Вероятная причина | Чем лечить |
|---|---|---|
| Ошибка растёт с длиной, в процентах постоянная (100 мм дают 96,8, 1000 мм дают 968) | неверное число импульсов на миллиметр | пересчёт по замеру |
| Ошибка одинаковая на любых размерах (+0,2 мм на сторону) | диаметр фрезы в траектории, люфт | поправка диаметра фрезы, проверка люфта индикатором |
| Размер ровно в 25,4 раза больше или меньше | перепутаны дюймы и миллиметры | единицы в программе и в настройках |
| Размеры «уплыли» после форматирования или переустановки | параметр сброшен к заводскому | загрузить копию настроек |
| Ошибка то есть, то нет, ось не возвращается в ноль | пропуск шагов, а не масштаб | тест по индикатору, статья про потерю шагов |
| Диагонали квадрата различаются на миллиметры | перекос портала, проскальзывание шкива | проверка механики |
Пропорциональную ошибку операторы описывают одинаково: станок рисует квадрат 10 см как 9,5 или 31 см, а после форматирования пульта размеры увеличиваются в несколько раз. Это не неисправность, а потерянный параметр.
Как считают импульсы на миллиметр
Формула одна и та же для всех систем: число импульсов на оборот двигателя делят на то, сколько миллиметров проходит ось за один оборот.
- Шаговый двигатель на ШВП. Шагов на оборот 200, микрошаг драйвера 8, шаг винта 5 мм: 200 × 8 / 5 = 320 импульсов на мм. При микрошаге 10 получится 400.
- Серводвигатель с энкодером. Для ШВП 5 мм и 2500 импульсов на оборот на валу: 2500 / 5 = 500 импульсов на мм.
- Редуктор или ремень. Подачу за оборот меняет передаточное число: на ремне 1 мотор делает три оборота на один оборот винта, и расчёт идёт через число оборотов двигателя на миллиметр.
Параметр хранится по-разному. В Mach3 и на пультах RichAuto задаётся число импульсов на миллиметр. В NC Studio и на пультах Weihong NK105 хранится обратная величина: миллиметры на импульс. Для 320 имп/мм это 1/320 = 0,003125 мм на импульс.
Как поправить по замеру
Расчёт ошибается легко: путают микрошаг и передачу, не знают точного шага винта. Поэтому после ввода значения его проверяют измерением.
Калибровка по замеру
- 01
Выберите ось и длину.
Для обычного хода 100 мм, для длинной оси лучше 800–1000 мм: чем длиннее ход, тем точнее измерение.
- 02
Подведите к метке с одной стороны.
Подойдите к нулю всегда в одном направлении, чтобы люфт не вошёл в замер. Закрепите индикатор или отметьте нулевую точку.
- 03
Пошлите ось на заданную длину
командой в ручном режиме, например G0 X1000 на подаче без нагрузки.
- 04
Измерьте реальный ход
рулеткой, индикатором или линейкой, смотря на длину.
- 05
Пересчитайте параметр
по формуле ниже, введите новое значение и перезапустите программу управления.
- 06
Повторите замер
и сверьтесь. Затем проверьте квадратом 100 × 100 мм с вписанным кругом.
Формулы для двух способов хранения.
| Что хранится | Новое значение |
|---|---|
| Импульсов на мм (Mach3, RichAuto) | старое × заданное ÷ реально пройденное |
| Миллиметров на импульс (NC Studio, NK105) | старое × реально пройденное ÷ заданное |
Пример. Ось X отправили на 100 мм, измерили 96,8. В NC Studio хранилось 0,00625 мм на импульс. Новое значение: 0,00625 × 96,8 / 100 = 0,006050. Проверка в импульсах на миллиметр: было 160, станет 160 × 100 / 96,8 = 165,29, это 1/165,29 = 0,006050 мм на импульс. Оба расчёта дали одно число.
Второй пример для длинной оси. Хода по Y задано 1000 мм, реально получилось 997,4. Параметр в Mach3 был 320 имп/мм: 320 × 1000 / 997,4 = 320,834. Mach3 принимает дробные значения, поэтому точность можно получить высокую. Знаков после запятой оставляйте достаточно: оператор, поставивший 0,006 вместо 0,00625, получил ошибку 4 % или примерно 4 мм на каждые 100 мм хода.
Mach3 может сама рассчитать значение: на вкладке Settings Alt6 есть кнопка Set Steps per Unit. Станок делает пробное перемещение, оператор вводит реальное расстояние, программа подставляет итог. Производитель советует сначала посчитать значение вручную и только потом использовать автоматическую подгонку. Перед испытаниями рядом должен стоять человек у аварийной кнопки: с неверными исходными параметрами ось может уйти слишком далеко.
Постоянная ошибка и единицы
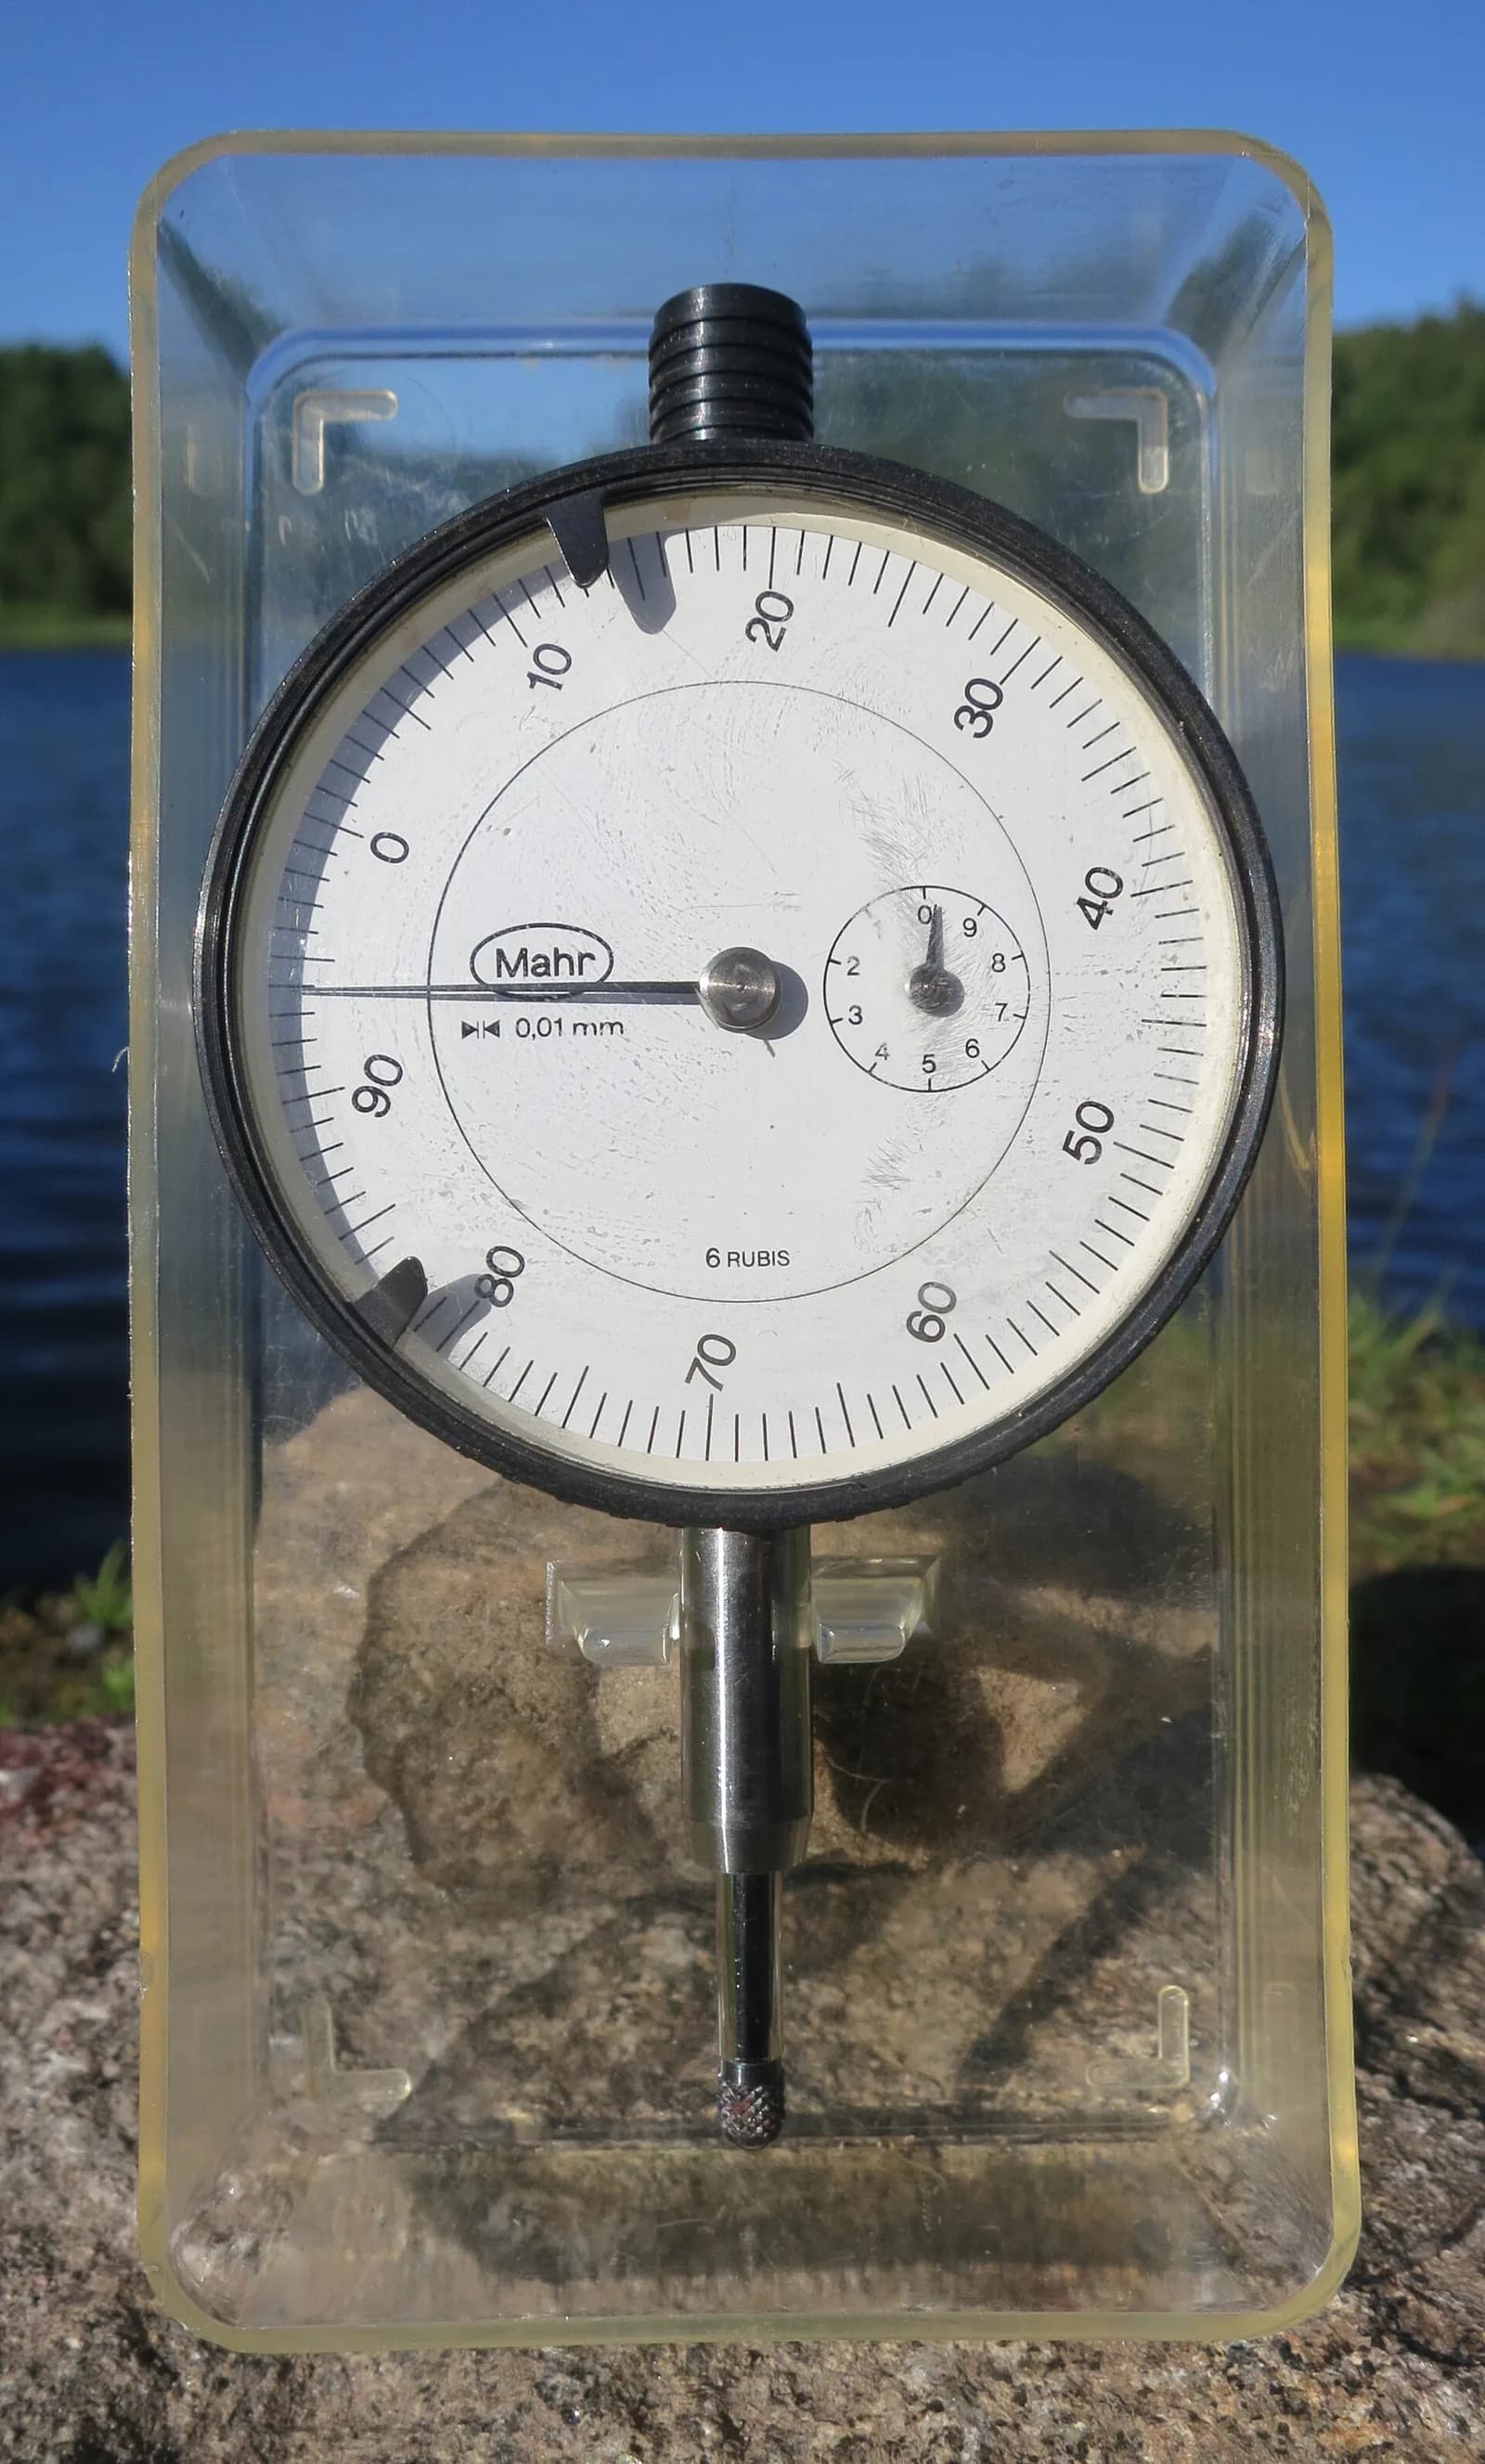
Если на любых размерах получается лишний 0,2 мм на сторону, дело не в импульсах. Постоянная величина не растёт с длиной, и подгонять под неё импульсы нельзя. Один из операторов пробовал подогнать импульсы под постоянный перебор и получил неверный масштаб. Сначала смотрят диаметр фрезы в профиле инструмента: бывает, что в траектории задана фреза 3 мм, а стоит 1/8 дюйма, то есть 3,175 мм. Затем люфт, который проверяют индикатором с ценой деления 0,01 мм при реверсе оси.
Единицы. Когда станок едет в 25,4 раза больше или меньше, смотрят G20 и G21, настройку единиц в пульте, единицы в CAM. Подача в профиле инструмента: 76 мм/с равны 4560 мм/мин, и если CAM выдал подачу в одних единицах, а стойка прочитала в других, станок «летит».
Разрешение шага не равно точности. Мелкое дробление не убирает люфт: если в оси зазор 0,1 мм, то 256 микрошагов вместо 8 точности не добавят.
Часть вторая. Дом, концевики и потеря нуля
Три точки, которые нельзя путать
На станке есть машинный ноль (дом, Home), нулевая точка заготовки (Work Origin, Original) и ноль инструмента по Z. Подробнее об этом в статье про нули G54–G59 и коррекции. Для китайских пультов важно следующее.
- Дом определяется датчиками, и станок находит его после включения. В NC Studio без поиска дома программа не стартует.
- Ноль заготовки удобно ставить в левый ближний угол. Он запоминается относительно дома.
- Если дом и ноль заготовки совпадают по оси Z, ходу по Z вниз просто нет, и NC Studio сообщает о выходе за лимит.
Порядок после каждого включения один: сначала в дом, потом в ноль заготовки.
Станок идёт не в ту сторону
| Симптом | Причина | Что делать |
|---|---|---|
| При поиске дома ось едет от датчика | неверное направление дома | поменять Home Direction в параметрах пульта; в Mach3 галочка Home Neg или Reversed в Homing/Limits |
| Пульт пишет Over limit или Hard limit при старте | сбилась полярность датчиков или размеры стола | задать заново размеры стола и тип датчиков |
| «Back to mechanical origin is not completed» | не выполнен поиск дома | Move to Reference Point по всем осям |
| Ось уезжает до упора | оборван провод у нормально замкнутого датчика, неверная полярность | проверить сигнал на входе |
| Ось идёт зеркально | направление оси | сменить знак в параметрах оси |
Типичные направления для китайских пультов: X и Y в минус, Z в плюс. После форматирования пульта Home Direction сбрасывается, и станок может поехать в упор на скорости поиска дома. Поэтому после любого сброса сначала заново задают направление дома и полярность датчиков (у многих китайских станков датчики нормально замкнутые), а лишь потом всё остальное. Направление оси меняют в параметрах: знак, Axis Direction или Dir Low Active. В Mach3 есть и третий способ: переставить пару проводов двигателя, но только при выключенном питании. Практики считают этот путь крайним.
Смена осей X и Y местами требует переставить не только двигатели, но и датчики и направления.
Как отвести каретку с концевика
Если станок встал на датчике, ось нельзя просто потянуть: стойка заблокирована лимитом.
- NC Studio. В меню операций отключают механические лимиты, не закрывая окно, отводят каретку вручную или с пульта, затем снова включают. Если пульт на Hard limit не пускает в меню, отключить лимит можно с компьютера по кабелю.
- Mach3. В руководстве описаны два способа: при включённой кнопке Auto Limit Override можно нажать Reset и отъехать от датчика, либо разовая кнопка Override Limits. После этого станок обязательно заново привязывают к дому. Производитель предупреждает: ничто не мешает дальше загнать ось на датчик и ударить в механический упор. Выбор направления остаётся за оператором.
Отключать лимиты навсегда нельзя. Практики сами называют это костылём: защита от наезда на упор пропадает.
Софтлимиты и скорость поиска дома
Программные лимиты включаются только после поиска дома, когда станок знает свои координаты. Их ставят на 0,5–1 мм меньше механических значений. Скорость поиска дома делают небольшой: быстрый поиск пролетает датчик. В Mach3 скорость задаёт столбец Speed % в Homing/Limits, в LinuxCNC за поиск и точное определение отвечают отдельные параметры скорости (HOME_SEARCH_VEL и HOME_LATCH_VEL), причём вторая должна быть медленнее для точности. Если на оси портала два двигателя, нужен датчик с каждой стороны: при поиске дома портал выравнивается по обоим.
Потеря нуля
Станок теряет привязку в трёх случаях.
- Отключили питание во время работы. Станок не помнит точку остановки.
- Слишком быстрые холостые ходы G00 и забитые пылью подшипники. Нули «убегают» на 5–20 мм. Операторы лечат это снижением холостого хода (например, до 5000 мм/мин), смазкой и заземлением.
- Ремень или муфта проскальзывают после ремонта или замены.
Нужная последовательность после отключения света такая. Включают станок, находят дом, заново привязывают инструмент по Z и возобновляют программу чуть раньше точки остановки. В пультах серии 0501, D5416 и A11 в конфигурации функций есть пункт сохранения при потере питания: его включают заранее. В Mach3 запуск с нужной строки делают так: вводят номер строки, нажимают Run From Here, указывают безопасную высоту по Z и запускают цикл. Шапку программы при обрезке сохраняют. В NC Studio такой функции нет, вместо неё сохраняют и загружают нулевую точку заготовки и стартуют на несколько строк раньше. Какой ИБП ставить и на что, разобрано в статье про помехи, заземление и ИБП.
После механического ремонта портала или замены ремня снимают мотор или ремень, выставляют ноль, затем ставят обратно.
Частые вопросы
Как пересчитать импульсы на миллиметр, если станок режет меньше?
Отправьте ось на 100 мм, измерьте и пересчитайте. Если параметр хранится в имп/мм, умножьте его на заданное и разделите на пройденное. Если в мм на импульс, умножьте на пройденное и разделите на заданное. Для длинной оси используйте ход 800–1000 мм.
Почему станок режет ровно в 25,4 раза больше или меньше?
Перепутаны дюймы и миллиметры. Проверьте G20 и G21, единицы в пульте и в программе подготовки.
Что делать, если пульт выдаёт Hard limit и не пускает в меню?
Подключить пульт кабелем к компьютеру и снять лимит из утилиты, отвести каретку и вернуть лимит. Потом проверить полярность датчиков и размеры стола.
Нужно ли каждый раз искать дом после включения?
Да. Ноль заготовки запоминается относительно дома, и без поиска дома координаты неизвестны.
Источники
- Mach3 CNC Controller, Software Installation and Configuration ↗ — ArtSoft USA, руководство, разделы 4.5, 5.5 и 5.6
- Homing Configuration ↗ — документация LinuxCNC
- Станок делает рисунок меньшего размера ↗ — обсуждение практиков
- Пульт выдаёт сообщение Over limit ↗ — обсуждение практиков
- Запуск обработки с нужного места после аварийного отключения ↗ — обсуждение практиков
Фото: R. Henrik Nilsson / Wikimedia Commons, CC BY 4.0

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Китайские пульты и платы управления
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий