Кратко
Насос поднимает давление воды до 4000 бар и больше, струя проходит через сопло диаметром 0,2–0,35 мм, в смесительной камере захватывает гранатовый песок и выходит из твердосплавной трубки шириной около 1 мм. Расход граната на типичной голове 0,25–0,45 кг в минуту. Нагрева нет, берёт металл до 150 мм, камень, стекло и композиты, но не закалённое стекло.
- Давление воды 4000 бар и выше (60 000 psi у распространённых насосов KMT) даёт струю со скоростью порядка 800–1000 м/с. Режет абразив, который она несёт, а не сама вода.
- Сопло 0,3 мм при 4000 бар пропускает около 2,5 л воды в минуту, гидравлическая мощность струи около 16 кВт. Гранат добавляет примерно седьмую часть к массе потока: 0,35 кг на 2,5 кг воды.
- Рез шириной 1,0–1,3 мм, зоны термического влияния нет, на большинстве резов скос стенки меньше 1°. Точность по каталогам станков 0,13 мм, повторяемость 0,025 мм.
- Металл берут до 150 мм, большинство других материалов до 460 мм. Скорость в нержавейке падает с 450 мм/мин на 1 мм до 20 мм/мин на 30 мм.
- Не режется закалённое стекло (разлетается при врезке) и всё твёрже граната (около 7,5–8 по Моосу): алмаз, корунд, карбид кремния режутся очень медленно или не режутся.
Из чего состоит станок
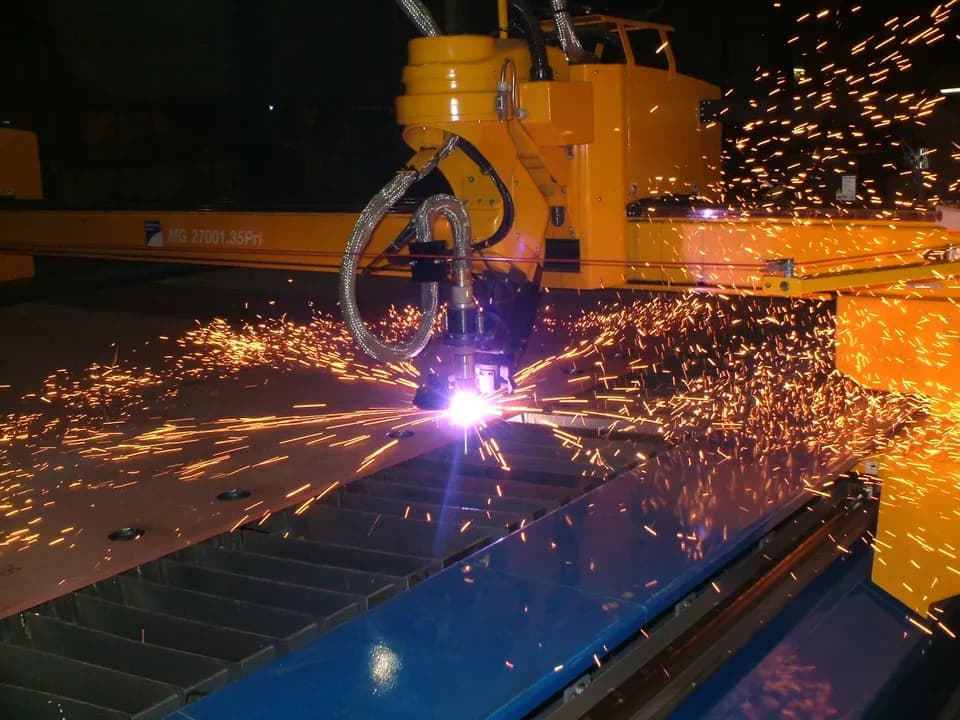
Снаружи гидроабразивный станок похож на портальный станок плазменной резки: рама, ванна с водой, портал с ЧПУ. Принципиальное отличие стоит рядом с ним, это насос высокого давления. Он сжимает воду в десятки раз сильнее, чем любой гидропривод цеха, и от него зависит всё остальное.
Узлов пять, и у каждого свой ресурс.
- Насос. Чаще всего мультипликатор: масляный цилиндр большого диаметра толкает плунжер малого, и давление растёт примерно во столько раз, во сколько отличаются площади поршней. У линейки KMT Streamline SL-VI на 60 000 psi (4137 бар) насосы идут на 15, 50, 100 и 200 л. с. (11, 37, 75 и 149 кВт), максимальный расход при полном давлении у модели на 50 л. с. 3,78 л/мин.
- Трубопровод. Тонкие трубки из нержавеющей стали с коническими соединениями. Обычные гидравлические шланги такое давление не держат.
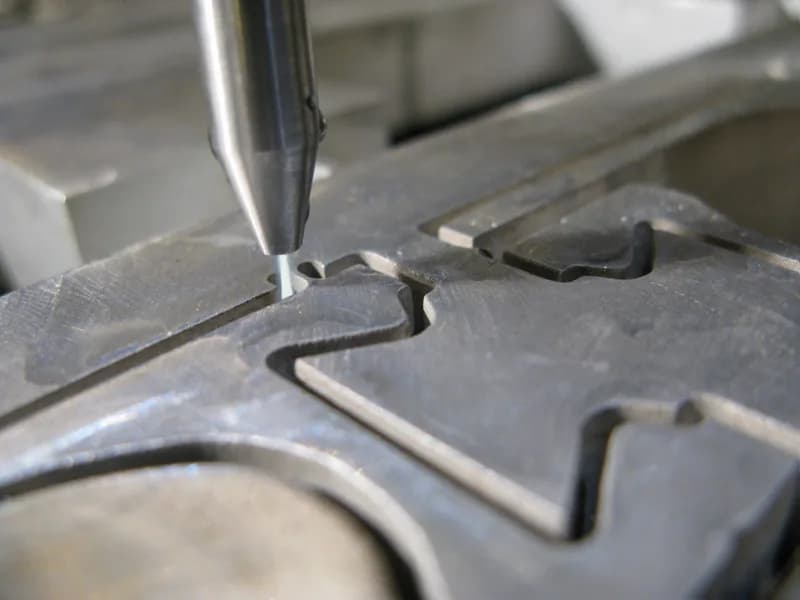
- Режущая головка. Водяное сопло (алмазная или сапфировая вставка), камера смешивания и смесительная трубка из карбида вольфрама.
- Система подачи абразива. Бункер, дозатор и пневмотранспорт. Провал подачи сразу виден на кромке: рез не доходит до низа листа.
- Ванна. Слой воды гасит струю после прохода сквозь заготовку. Отработанный гранат и шлам оседают на дне, их периодически откачивают.
Воду для насоса умягчают и фильтруют: соли жёсткости быстро убивают уплотнения плунжера и забивают сопло.
Что происходит в головке: расчёт на сопле 0,3 мм
Вода под давлением проходит через отверстие диаметром 0,2–0,35 мм. Дальше все цифры считаются по формуле истечения. Возьмём типичный вариант:
- Скорость струи: √(2·4·10⁸ / 1000) ≈ 894 м/с. В справочниках встречается около 1000 м/с на выходе из смесительной трубки, у производителей чаще 800–900 м/с. Все цифры в одном порядке, втрое выше скорости звука в воздухе.
- Расход воды: 0,65 · π/4 · (0,3·10⁻³)² · 894 ≈ 4,1·10⁻⁵ м³/с, то есть около 2,5 л/мин. Для рабочих голов обычно называют 1,9–3,8 л/мин, цеховые расчёты дают 3,7 л/мин на сопло покрупнее.
- Гидравлическая мощность струи: расход на давление, 4,1·10⁻⁵ · 4·10⁸ ≈ 16 кВт. Насос 37 кВт с таким соплом работает с запасом, а две головки с соплом 0,3 мм на него уже не поставить: воды не хватит.
- Доля абразива: при 0,35 кг граната в минуту на 2,5 кг воды его масса составляет около 14 % потока.
Из этого следует практический вывод: цена воды в расчёте ничтожна, а вот мощность насоса и абразив определяют, сколько головок можно запитать и сколько стоит час. Как эти цифры превращаются в рубли за метр, разобрано в статье о стоимости часа и метра гидроабразивной резки.
| Узел головки | Типичный размер | Что меняется при износе |
|---|---|---|
| Водяное сопло | 0,2–0,35 мм | Струя расходится, рез становится шире и грубее |
| Смесительная трубка | Внутренний диаметр 0,76–1,2 мм, длина 70–100 мм | Рез расширяется, растёт скос стенки |
| Рабочий ресурс трубки | 80–150 ч у одних цехов, 120–300 ч у других | Заменяют по качеству реза, а не по календарю |
| Высота головки над деталью | около 3 мм | Больше зазор: шире рез и сильнее скос |
Ширина реза задаётся диаметром трубки, она на 0,1–0,2 мм уже реального пропила. Типичный рез шириной 1,0–1,3 мм, у цехов, которые указывают разброс сопел, 0,8–1,5 мм.
Абразив: почему гранат и сколько его уходит
В струе работает гранат (альмандин) твёрдостью около 7,5–8 по шкале Мооса и плотностью 4,1 г/см³. Он твёрже стали, при ударе раскалывается на острые зёрна и не рассыпается в пыль. Стандартная фракция 80 меш используется с 1980-х годов, по оценке OMAX в типичной работе уходит около фунта (0,45 кг) в минуту. Мелкий гранат 120 меш даёт более чистую кромку, но режет медленнее, крупный 50 меш быстрее и грубее.
Расход задаёт связка сопло плюс трубка. Для насоса на 60 000 psi производитель абразива приводит такие заводские значения:
| Сопло, дюймы | Трубка, дюймы | Гранат, кг/мин | Гранат, кг/ч |
|---|---|---|---|
| 0,010 | 0,030 | 0,14 | 8,2 |
| 0,014 | 0,040 | 0,23 | 13,6 |
| 0,017 | 0,050 | 0,45 | 27,2 |
| 0,020 | 0,060 | 0,59 | 35,4 |
Данные собраны по сайту поставщика граната и подтверждены только вторым источником по порядку величины (OMAX, около 0,45 кг/мин). Кварцевый песок вместо граната брать нельзя: он режет хуже, быстрее изнашивает трубку, а его пыль вызывает силикоз.
Что режет гидроабразив и с какой скоростью
Максимальная толщина: до 150 мм по металлу и до 460 мм по большинству материалов. Отечественные описания называют диапазон 0,1–300 мм. Скорости при давлении 2300–2500 бар и сопле 0,25 мм с трубкой 0,8 мм приводит российский поставщик оборудования, это ориентир для оценки времени:
| Материал | Толщина, мм | Скорость, мм/мин |
|---|---|---|
| Нержавеющая сталь | 1–30 | 450–20 |
| Стекло | 5–20 | 1000–200 |
| Керамика | 10–30 | 800–150 |
| Камень (гранит, мрамор) | 10–30 | 500–120 |
| Пластик | 10–30 | 500–150 |
Керамогранит режут по шаблонам для столешниц, подоконников и плитки с вырезами под розетки: ему хватает скорости на уровне камня, а стоимость метра у цехов начинается примерно с 270 рублей. Лазер такие материалы либо не режет, либо оставляет трещины от нагрева. Для металла выбор между лазером, плазмой и водой подробно разобран в статье о сравнении трёх способов резки, здесь отмечу главное: вода выигрывает у металла, который нельзя греть. Это закалённые стали после термообработки, титан, жаропрочные сплавы, толстая медь и алюминий.
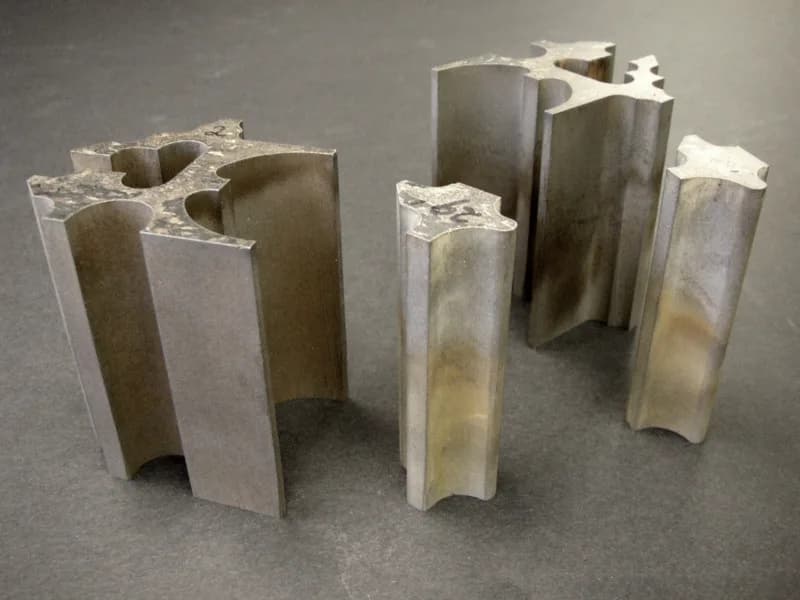
Деталь выходит без окалины и без зоны термического влияния. Кромка матовая, слегка шероховатая, грата почти нет, она принимает краску и идёт под сварку без зачистки. Шероховатость зависит от скорости: на быстром разделительном режиме Ra заметно выше, чем на медленном чистовом.
Что нельзя или плохо резать
Отдельно бывают материалы, которые режутся, но с оговорками.
- Хрупкие и слоистые (стекло, камень, композиты, многослойные пакеты). Пробивка в теле детали сеет трещины и расслаивает слои, поэтому врезку выносят в отходы на подводе или делают на низком давлении. Это практика цехов, жёсткого числового правила здесь нет.
- Тонкая фольга и мягкие материалы, которые подхватывает вихрь струи: их прижимают, подкладывают жертвенную подложку.
- Сталь, которая после реза мокрая: без сушки на кромке за часы появляется ржавчина.
- Внутренние углы. Острый угол в 90° струёй не получить: останется радиус не меньше половины ширины реза, то есть около 0,5 мм.
- Мелкие отверстия. Практика цехов: диаметр не меньше толщины листа, надёжно от 1,5 толщины. Меньше отверстие либо не прорежется чисто, либо выйдет с сильным конусом.
Точность и конусность
Струя расходится и теряет энергию по мере углубления, поэтому рез получается V-образным: сверху шире, снизу уже. Скос на большинстве резов меньше 1°, и его можно уменьшить или убрать совсем: замедлить подачу или наклонить струю. Точность по описаниям станков 0,13 мм, повторяемость 0,025 мм, российские каталоги называют ±0,1 мм на раскрое.
Что даёт скос стенки 1° (верхняя оценка для обычного режима), посчитаем сами: смещение стенки равно толщине, умноженной на тангенс угла.
| Толщина, мм | Смещение стенки при 1° |
|---|---|
| 5 | 0,09 мм |
| 10 | 0,17 мм |
| 20 | 0,35 мм |
| 50 | 0,87 мм |
| 100 | 1,75 мм |
На листе 5–10 мм скос меньше допуска на раскрой, на плите 50 мм доходит до миллиметра, и его приходится снимать фрезой либо компенсировать наклоном головки. Класс качества реза Q1–Q5 решает, сколько времени вы за это точность платите: на тонком материале режим Q1 может быть втрое быстрее Q5, на толстом до шести раз, а для алюминия 100 мм это 110 мм/мин против 18 мм/мин. Как это превращается в деньги, посчитано в статье о стоимости. Для сравнения конусности лазерного реза есть материал про точность лазерной резки листа.
Посадочные отверстия под подшипники и резьбовые места гидроабразивом не делают. Контур вырезают с припуском 0,5–1 мм по ответственным поверхностям и отдают деталь на фрезеровку.
Заказчики часто спрашивают, почему отверстие на толстой плите чуть конусное, хотя «станок точный». Станок точный, а струя не цилиндр. Если размер важен на всю глубину, я прошу писать это в заявке: тогда цех режет медленнее или берёт наклонную головку и закладывает припуск.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Что такое гидроабразивная резка?
Это резка струёй воды под давлением 3000–6000 бар с гранатовым песком. Песок размывает материал, нагрева почти нет, поэтому металл не окисляется и не коробится. Подходит для металла, камня, стекла, керамики и композитов.
Какую толщину режет гидроабразив?
Обычно до 150 мм по металлу и до 460 мм по большинству материалов, в отечественных источниках называют до 300 мм. Чем толще заготовка, тем медленнее рез: сталь 25 мм идёт десятками миллиметров в минуту, подробнее в сравнении с лазером и плазмой.
Режет ли гидроабразив керамогранит?
Да, это один из самых частых заказов: керамогранит мягче граната, и рез идёт без сколов и с контуром любой формы. Цены у цехов начинаются примерно с 270 рублей за погонный метр, но точная сумма зависит от толщины плитки и сложности рисунка.
Почему кромка после гидроабразива матовая?
Поверхность формируют абразивные зёрна, а не плавление, поэтому на ней видна мелкая рябь. Чем ниже скорость, тем кромка глаже. В нижней части реза рябь сильнее, потому что струя к этому месту уже расширилась и ослабла.
Источники
- The Gem That Makes the Cut: Garnet's Role in Abrasive Waterjet ↗ — OMAX
- STREAMLINE SL-VI 60,000 PSI pumps ↗ — KMT Waterjet
- Garnet waterjet consumption calculator and guide ↗ — ShengHeng Abrasives, 2026
- Таблица скоростей гидроабразивной резки ↗ — КИТ-КОМПЛЕКТ
- Как работает гидроабразивная резка металла: давление, абразив, точность ↗ — Деталмет
Фото: WARDJet / Wikimedia Commons, CC BY-SA 2.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий