Кратко
Титан сваривают в аргоне, азот исключён. По опыту на титане ТС4 серебристый шов означает защиту до 480 °C, жёлтый и синий говорят о перегреве выше 520–700 °C. Разнородные пары варят со смещением луча на более тугоплавкий металл, с проволокой или прослойкой: у пары титан и сталь молибденовая вставка подняла нагрузку разрушения на 31 %, у меди с нержавейкой никелевая проволока дала 88–91 % прочности меди.
- Выше 500–600 °C титан жадно забирает кислород, азот и водород и становится хрупким. Поэтому аргоном закрывают ванну, остывающий хвост шва и корень, а азот не применяют: он образует нитриды титана.
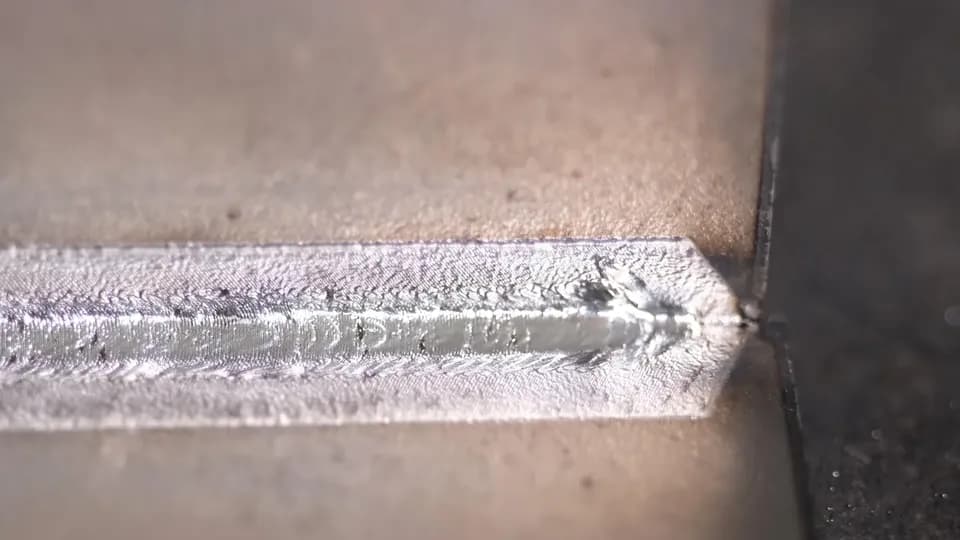
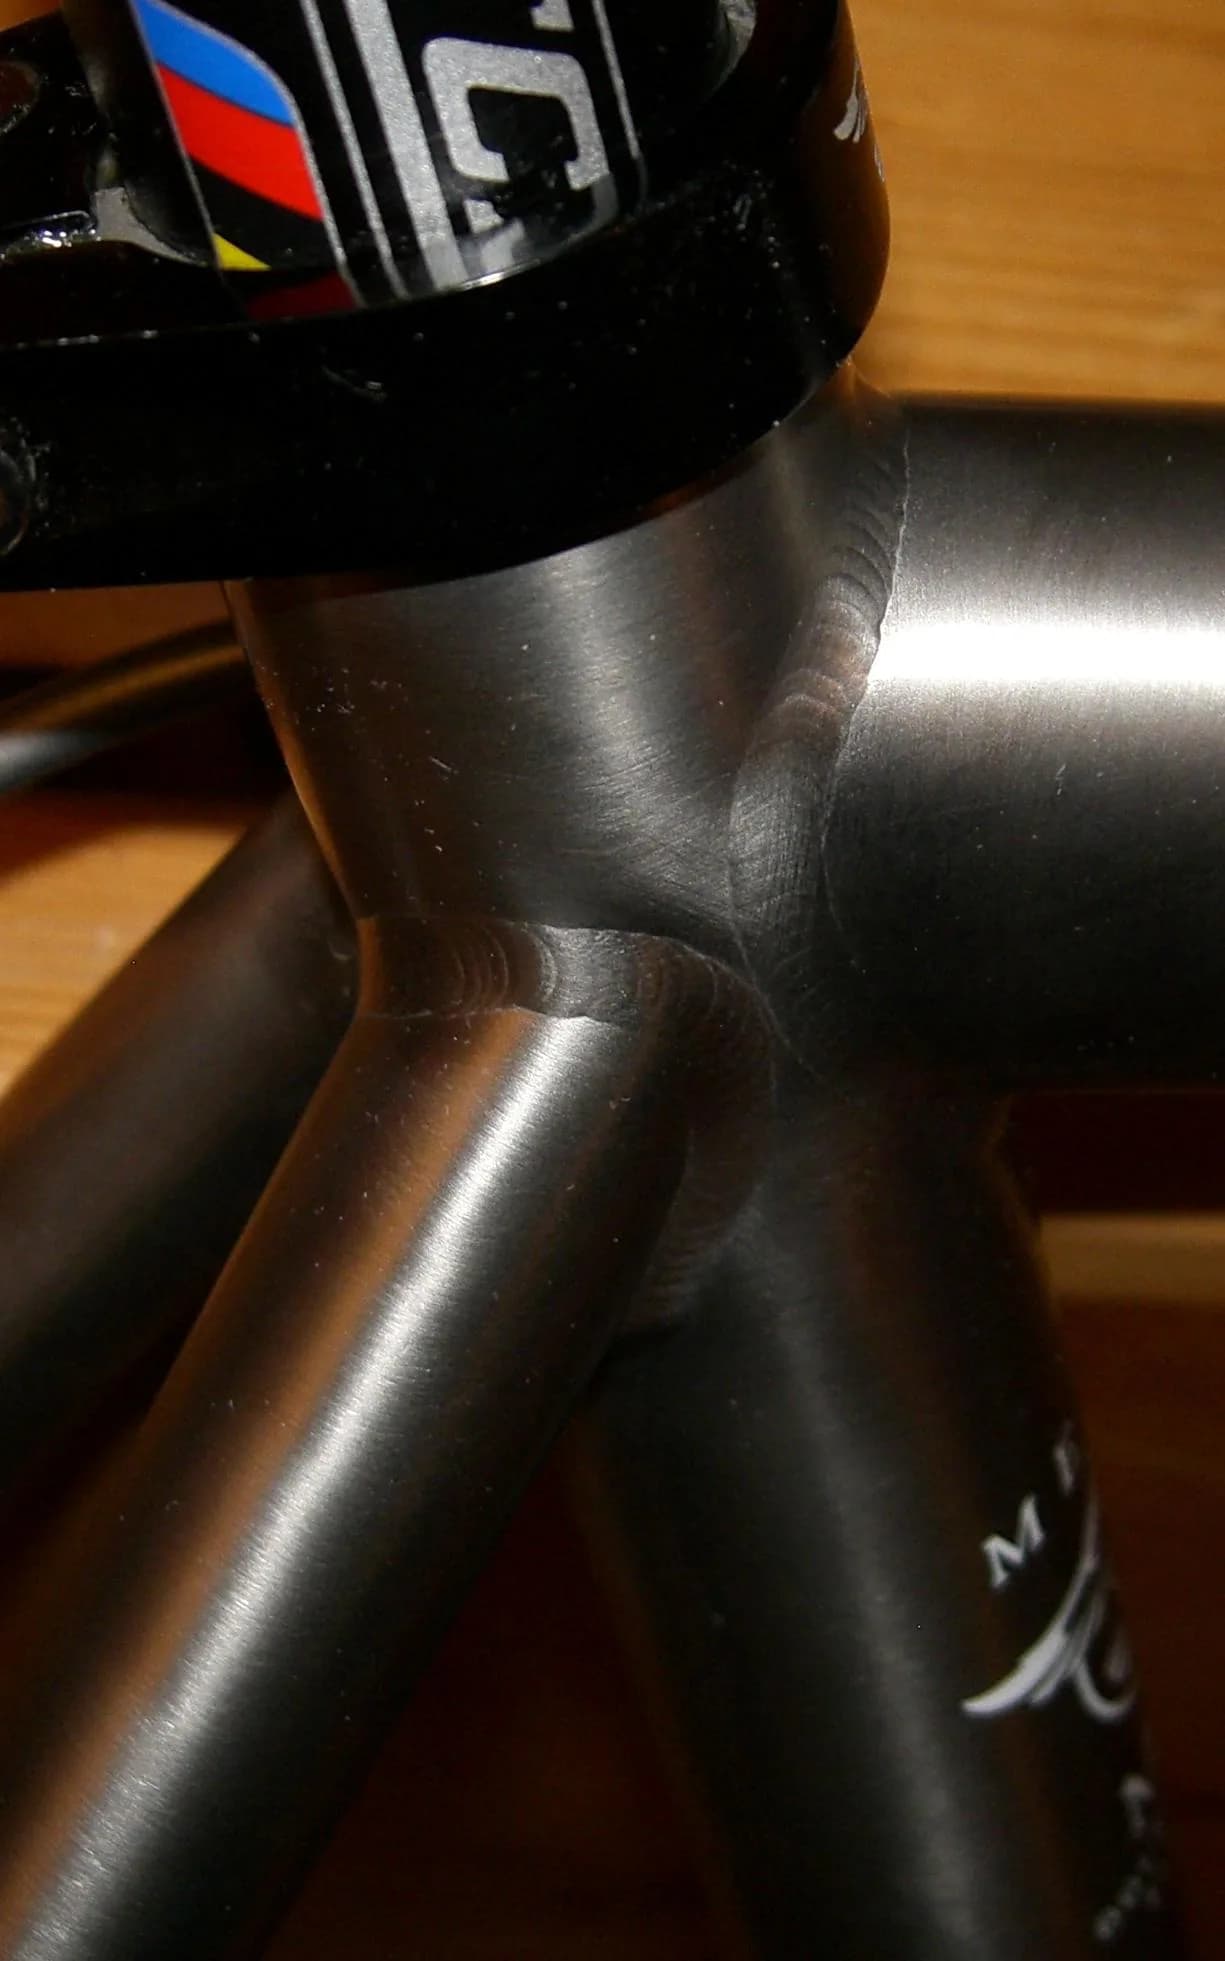
- Цвет шва выдаёт защиту: серебристый означает, что металл остыл ниже 480 °C под газом, жёлтый и фиолетовый с синим соответствуют воздействию от 520 до 760 °C.
- В паре с алюминием или сталью на границе растут интерметаллиды. Для пары сталь и алюминий в обзоре называют удачным слой около 10 мкм.
- Пары с большой разницей по температуре плавления варят смещением луча на тугоплавкий металл, тонкой прослойкой или присадкой. Без этого получается хрупкий шов с твёрдостью до 869 HV.
- Пары алюминий с медью и алюминий с нержавейкой дополнительно создают гальваническую пару, и в сырой среде шов разъедает коррозия.
Титан: почему нужна защита с трёх сторон
Титан реагирует с кислородом, азотом и водородом задолго до плавления. Справочные данные о ВТ1-0 на сайте сходятся с опытом: при нагреве выше 500–600 °C металл поглощает эти газы и теряет пластичность, поэтому защищают не только ванну, но и остывающий шов, а иногда и обратную сторону. Температура плавления титана 1668 °C, ВТ1-0 проводит тепло примерно в 20 раз хуже меди (около 19 Вт/(м·К) против 387), так что хвост шва остаётся горячим дольше, чем на стали.
Авторы работы о защите титанового сплава ТС4 (Ti-6Al-4V) при лазерной сварке нашли температурный порог 480 °C и сопоставили его с цветом поверхности шва.
| Цвет шва | Что произошло | Оценка |
|---|---|---|
| Серебристый | металл остыл ниже 480 °C под защитой | годится |
| Жёлтый | прогрев не ниже 520 °C без защиты | допустим для неответственных деталей |
| Фиолетовый, синий | прогрев до 700–760 °C без защиты | брак, поверхность хрупкая |
Цвет удобно смотреть сразу после шва, но для ответственных деталей к нему добавляют контроль излома или твёрдости на образце.
Какой газ и как его подавать
Аргон подходит, азот нет: титан поглощает азот так же, как кислород и водород, и шов становится хрупким. Для хвоста шва нужна отдельная трубка или козырёк, направленные на горячий металл за ванной. В опыте на титане Gr.2 толщиной 7 мм аргоновое устройство закрывало шов и спереди, и сзади, и все образцы на растяжение разорвались по основному металлу, то есть шов оказался прочнее листа.
Расход газа играет меньшую роль, чем форма сопла. В опыте на ТС4 (1800 Вт, скорость 1,2, 1,8 и 3,6 м/мин) расход аргона 10, 15, 20 и 25 л/мин почти не менял размер защищённой зоны. Лучше всего защищало сопло внутренним диаметром 16 мм на высоте 5 мм, а угол от 30° до 75° большой разницы не давал. Из этого следует практический вывод: если шов синеет, сначала приблизьте сопло и расширьте его, а потом добавляйте газ.
Режим и толщина
Опыты на титане Gr.2 показывают, как резко меняется глубина при росте мощности и скорости. Источник на 6 кВт, для режима 4080 Вт авторы указывают зазор 0,2 мм и расфокусировку −2 мм.
| Мощность | Скорость | Проплавление |
|---|---|---|
| 3300–3420 Вт | 1,2 м/мин | 4,8–5,1 мм |
| 4020 Вт | 1,8 м/мин | 4,8 мм |
| 4080 Вт | 1,8 м/мин | 6,0 мм, ширина шва 3,2 мм |
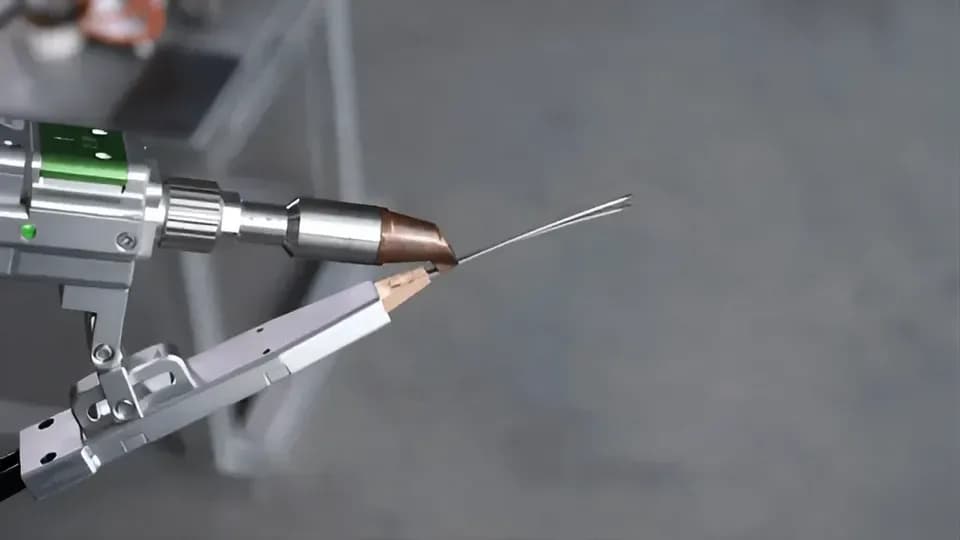
Ручной аппарат IPG LightWELD на 1500 Вт заявляет до 5,2 мм титана, на 2000 Вт до 5,9 мм. Но у ручного пистолета нет хвостового козырька, поэтому на ответственных деталях без доработки защиты не обойтись. Больше о том, как мощность связана с толщиной, в статье про максимальную толщину лазерной сварки.
Разнородные металлы: что мешает
Две беды у любой пары: металлы плавятся при разной температуре и расширяются по-разному. По обзору разнородной лазерной сварки, алюминий плавится при 660 °C, титан при 1668 °C, а коэффициент линейного расширения у алюминия 23,1·10⁻⁶ 1/К, у титана 8,4·10⁻⁶, у стали 9–15·10⁻⁶. При остывании шов тянут в разные стороны, и вместе с хрупкой фазой это даёт трещину.
Хрупкую фазу называют интерметаллидом. Он растёт на границе, когда два металла смешались в ванне. У стали с алюминием это соединения AlFe, Al3Fe, Al5Fe2, Al13Fe4, чем больше в них алюминия, тем они твёрже и хрупче. У титана со сталью TiFe, TiFe2 и Ti2Fe. У алюминия с медью Al2Cu, AlCu и Al4Cu9.
Для практики есть три рычага:
- Смещение луча. Луч направляют на более тугоплавкий металл, а легкоплавкий плавится от тепла ванны. В обзоре для пары сталь и алюминий называют смещение 0,4–0,6 мм, для стали с титаном 0,35–0,45 мм.
- Режим. Высокая скорость уменьшает интерметаллидный слой, потому что ванна быстрее застывает, а избыток мощности наоборот утолщает его.
- Прослойка или присадка. Фольга или проволока между металлами не пускает их в прямой контакт.
Что известно по парам
| Пара | Режим из опыта | Результат |
|---|---|---|
| Титан ТС4 и нержавейка 304, листы 0,5 мм | 2,4 кВт, 30 мм/с, колебание 2 мм, 50 Гц | слой TiFe около 20 мкм, твёрдость 869 HV, нагрузка среза 859 Н |
| То же с молибденовой прослойкой 0,2 мм | 3,0 кВт, 28 мм/с, колебание 300 Гц | 1130 Н, твёрдость шва ниже 400 HV, интерметаллиды Ti-Fe подавлены |
| То же с ниобиевой прослойкой 0,2 мм | 2,76 кВт, 28 мм/с | 1004 Н |
| Титан и сталь, встык | прослойка ванадиевой фольги, два прохода | 367 МПа, по обзору |
| Медь Т2 и нержавейка 301, листы 1 мм | 1,4–1,5 кВт, 18–20 мм/с, проволока Ni 1,2 мм, зазор 0,3 мм, смещение 0,1 мм на сталь, аргон 10 л/мин | 231–239 МПа, 88,5–91,2 % прочности меди |
| Алюминий 1060 и медь Т2, нахлёст 2 мм | 3,8 кВт, 1,2 м/мин, аргон по 25 л/мин с двух сторон | максимум 1561 Н на срез |
Из таблицы видно, как действуют рычаги. Молибденовая вставка подняла нагрузку разрушения на пару титан с нержавейкой с 859 до 1130 Н, то есть на 31 %. У пары с медью из-за её высокой отражательной способности луч сдвинули на 0,1 мм в сторону стали, а проволоки на основе никеля и никеля с медью дали шов без дефектов.
Расчёт: окно режима для алюминия с медью
В опыте на алюминии 1060 и меди Т2 толщиной по 2 мм мощность менялась от 3,6 до 4,0 кВт, скорость от 0,9 до 1,5 м/мин. Посчитаем погонную энергию по краям окна и в оптимуме.
- Минимум. 3600 Вт / 25 мм/с = 144 Дж/мм (1,5 м/мин равны 25 мм/с).
- Оптимум. 3800 Вт / 20 мм/с = 190 Дж/мм (1,2 м/мин равны 20 мм/с).
- Максимум. 4000 Вт / 15 мм/с = 267 Дж/мм (0,9 м/мин равны 15 мм/с).
Авторы пишут, что при избытке мощности появляются поперечные трещины, при слишком малой скорости поры, а при 3,8 кВт и 1,2 м/мин получился тонкий и равномерный интерметаллидный слой и лучший результат. Окно по погонной энергии получилось от 144 до 267 Дж/мм, а оптимум лежит ближе к середине. Для другой толщины его придётся искать заново пробными швами.
Коррозия на границе
Разнородный шов остаётся гальванической парой. По таблице потенциалов в Wikipedia нержавейка 18 % хрома стоит около −0,50 В, медь около −0,35 В, алюминиевые сплавы от −0,90 до −0,95 В. Разность для пары нержавейка и медь 0,15 В, для нержавейки и алюминия 0,40–0,45 В, для меди и алюминия 0,55–0,60 В. Для агрессивной и уличной среды в той же статье приводят допуск не более 0,15 В, для обычных помещений 0,25 В, для условий с контролем температуры и влажности 0,50 В. Значит, пара алюминий с медью не проходит даже самый мягкий порог, и шов защищают герметизацией и покрытием.
Из этой же логики следует правило про площадь: если покрыта только анодная часть, при царапине образуется большая катодная площадь и маленькая анодная, и разрушение идёт быстро. Покрывают благородный металл или обе стороны.
Когда разнородную сварку лучше не делать
Если пара даёт хрупкий интерметаллид, а работа идёт на удар или вибрацию, надёжнее механическое соединение: заклёпка, болт, прессовая посадка. Для стали с алюминием в обзоре лучший результат нахлёстки без прослойки составил 130 МПа, и это опытный режим, а не серийная технология. Сталь с нержавейкой ведёт себя иначе: у обоих металлов железная основа, и такого слоя интерметаллидов там нет. Для общего знакомства с отличиями лазера от дуги есть статья виды сварки металлов.
Частые вопросы
Можно ли варить титан ручным лазерным аппаратом?
Можно на тонком листе: IPG заявляет до 5,2 мм при 1500 Вт и до 5,9 мм при 2000 Вт. Условие одно, защита аргоном должна закрывать не только ванну, но и остывающий шов. Без хвостового козырька или камеры шов получит цвета побежалости и станет хрупким.
Какой газ нужен для лазерной сварки титана?
Аргон. Азот образует нитриды титана, а кислород и водород из воздуха делают шов хрупким. Контролируйте цвет: серебристый шов означает, что металл остыл ниже 480 °C под газом.
Можно ли сварить алюминий с медью лазером?
Можно, на нахлёстке получали шов с нагрузкой среза до 1561 Н на листах по 2 мм при 3,8 кВт и 1,2 м/мин. Но шов хрупкий из-за Al2Cu, AlCu и Al4Cu9, а гальваническая пара разрушается в сырой среде. Для деталей под нагрузкой и во влажности лучше выбирать другой способ соединения.
Зачем нужна прослойка между титаном и сталью?
Без неё на границе растёт хрупкий слой TiFe около 20 мкм с твёрдостью до 869 HV. Молибден и ниобий образуют с титаном твёрдый раствор и подавляют хрупкие соединения титана с железом, а нагрузка среза растёт на 17–31 %.
Источники
- Welding Characteristics of Medium Titanium Plates with Autogenous Laser Welding and Narrow-Gap Laser Filling Welding Modes ↗ — Materials (Basel), 2024
- Experimental and Numerical Investigation of Shielding Gas Behaviors in Laser Welding of TC4 Alloy ↗ — Materials (Basel), 2023
- Oscillating Laser Welding of TC4-304SS Dissimilar Joints: Regulating Microstructure and Mechanical Properties via Cu, Mo, and Nb Interlayers ↗ — Materials (Basel), 2025
- Progressive developments and challenges in dissimilar laser welding of steel to various other light alloys (Al/Ti/Mg): A comprehensive review ↗ — Heliyon, 2022
- Wire-Feeding Laser Welding of Copper/Stainless Steel Using Different Filler Metals ↗ — Materials (Basel), 2021
- Effect of Heat Input on Interface Microstructure and Mechanical Properties of Al/Cu Laser Lap Welded Joints for Medium-Thickness Plates ↗ — Materials (Basel), 2026
- Galvanic corrosion ↗ — Wikipedia, таблица потенциалов и допуски по среде
Фото: Keanu / Wikimedia Commons, CC BY-SA 3.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий