Кратко
Типовая цепочка для нержавейки: P80 снимает грат и оксид, P120 и P180 убирают риски, P240–P320 дают сатин с Ra около 0,4–0,5 мкм, дальше идут войлок и паста до зеркала (Ra ниже 0,1 мкм). Направление движения на каждом шаге меняют на 90°, а абразив для нержавейки не используют на углеродистой стали.
- После резки на кромке нержавейки бывает грат, оксидная плёнка (при кислороде и воздухе) или ровный матовый рез (азот, гидроабразив). От этого зависит, с какой зернистости начинать: с P80 для грата и оксида, со P120 для чистой кромки.
- Рабочая цепочка для сатина: P80, P120, P180, P240, P320. Лента P180 даёт Ra 0,6–0,9 мкм (по брошюре производителя листа), нетканый круг даёт Ra 0,1–0,4 мкм, а EN 10088-2 требует для финиша 2K Ra меньше 0,5 мкм.
- Нержавейка проводит тепло почти в четыре раза хуже углеродистой стали (14,4 против 54 Вт/(м·К)), а цвета побежалости появляются около 250 °C. Давление на круг и скорость подбирают так, чтобы металл не перегревался.
- Абразив для нержавейки нельзя использовать на обычной стали: частицы железа остаются в поверхности и дают ржавые точки через несколько недель.
- Выше Ra 0,5 мкм коррозионная стойкость нержавейки падает, поэтому после грубой шлифовки наружные поверхности доводят и при необходимости пассивируют.
Оборудование
- угловая шлифмашина с регулятором оборотов
- ленточный напильник или шлифовальная лента
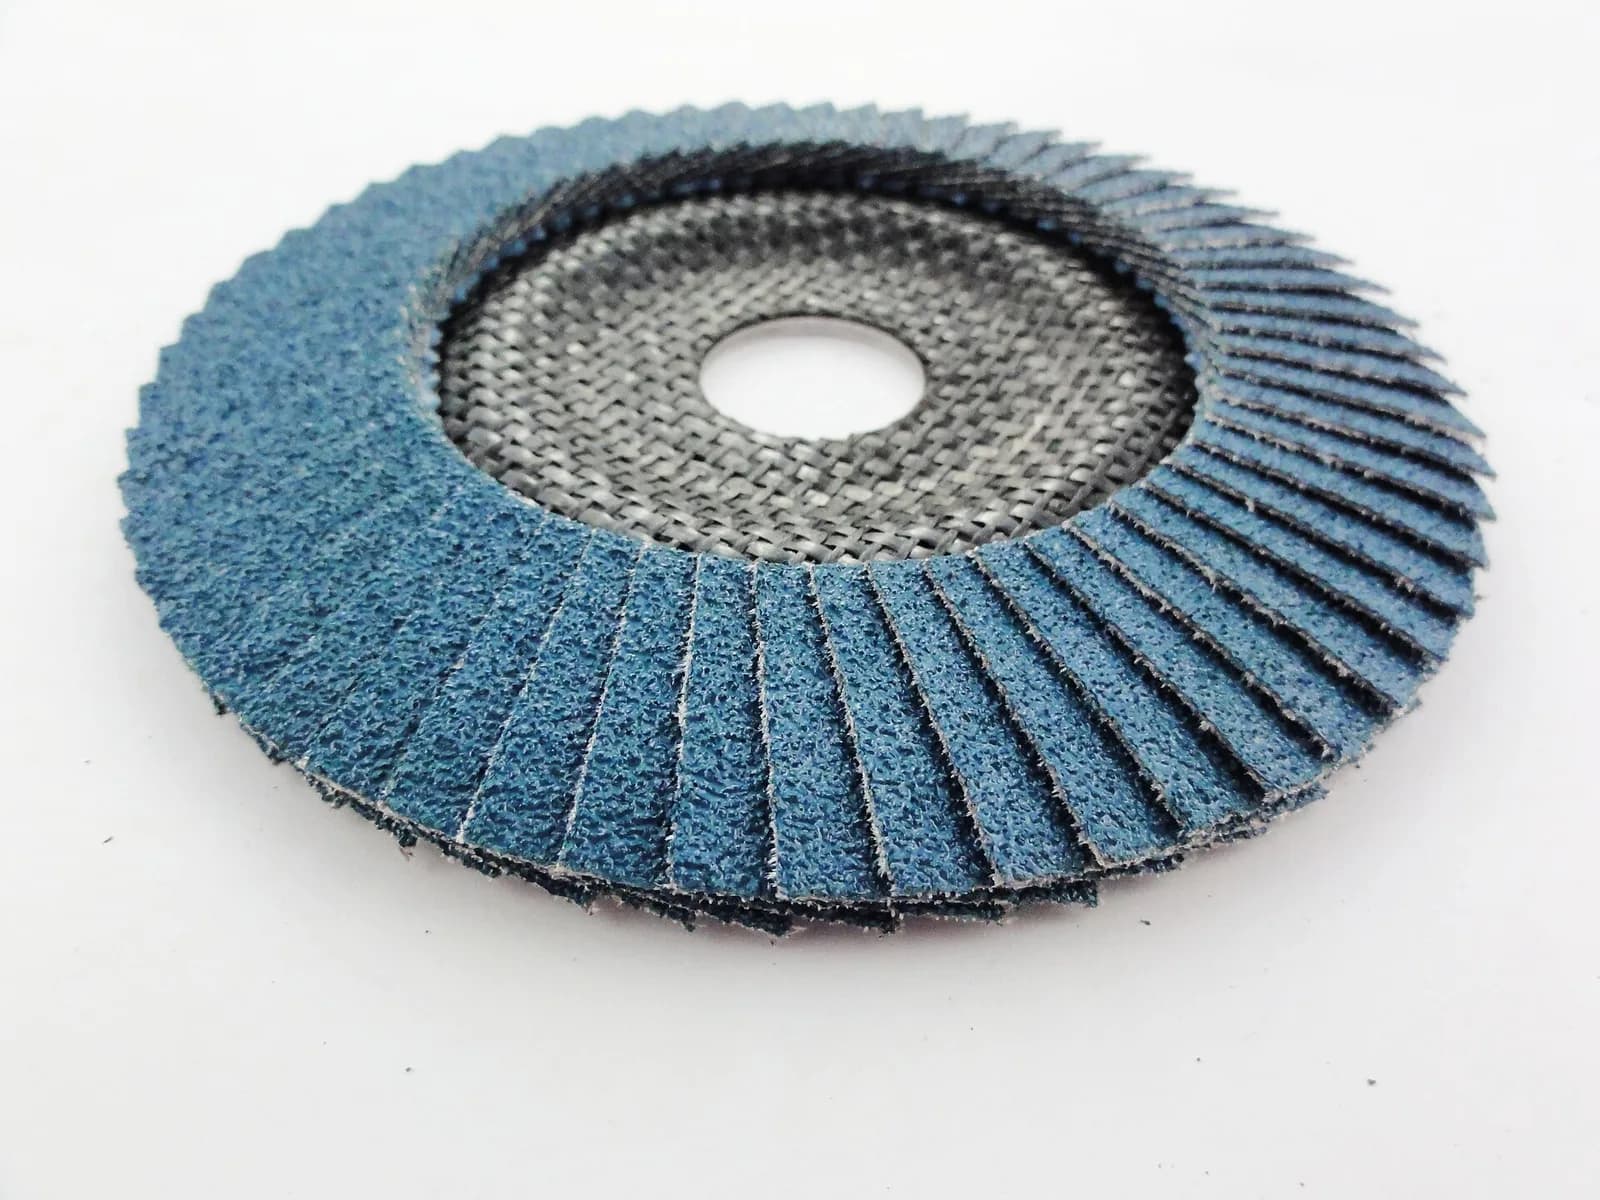
- лепестковые круги P80–P180
- нетканые круги Scotch-Brite
- войлочный круг
- профилометр или образец шероховатости
Материалы
- абразив только для нержавейки
- паста для полировки нержавеющей стали
- обезжириватель
- паста или раствор для пассивации
Время
≈ 45 мин
Как выбор вспомогательного газа влияет на кромку, мы разбирали в статье про газы при лазерной резке, а выбор самого круга и его маркировку в материале как выбрать шлифовальный круг. Здесь о другом: что делать с деталью из нержавеющего листа после станка, по каким ступеням идти и чем заканчивать.
Что остаётся на кромке после резки
Состояние кромки определяет способ резки. Азот при лазерной резке даёт светлую кромку без оксидов, но на толстом листе возможны грат и мелкая шероховатость. Кислород и сжатый воздух оставляют оксидную плёнку: на нержавейке это потемнение или цвета побежалости в зоне термического влияния. Для сварки, покраски и тем более для видимых мест плёнку снимают. Подготовку поверхности перед покраской и сваркой мы разбирали в статье про лазерную очистку, а о том, как лист потом гнут, в материале про детали из листового металла.
Гидроабразивная кромка термического слоя не имеет, но матовая и шероховатая, а после плазмы на кромке остаётся плёнка, которую нужно убирать до чистого металла. В любом случае первая ступень задача одна: снять грат и плёнку, не перегрев деталь и не оставив глубоких рисок, которые придётся выводить следующими номерами.
Чем нержавейка отличается от углеродистой стали при шлифовке
Ассоциация ASSDA в рекомендациях по финишной обработке называет пять свойств, из-за которых привычный подход к конструкционной стали здесь не работает.
- Высокая прочность. На съём металла нужна большая мощность, чем на обычной стали.
- Высокая твёрдость поверхности. Она определяет выбор абразива и поведение круга в резе.
- Низкая теплопроводность. У нержавеющей стали типа 304 она около 14,4 Вт/(м·К) при 20 °C, у углеродистой с 0,5 % углерода около 54 (по Engineering ToolBox). Тепло остаётся в зоне шлифования, цвета побежалости становятся заметны при 250 °C, а тонкий лист коробится.
- Быстрое упрочнение. Аустенитные марки наклёпываются: затупленный абразив не режет, а мнёт поверхность, а остаточные напряжения в слое могут повлиять на стойкость к коррозии.
- Чувствительность к загрязнению железом. Круги и ленты нельзя использовать на другой стали: частицы железа остаются на нержавейке и серьёзно снижают коррозионную стойкость.
Магнит марку нержавейки не доказывает: аустенитная сталь становится слабомагнитной после наклёпа (гибка, штамповка), а мартенситные и ферритные марки магнитятся всегда. Для спора берут сертификат, химический тест или рентгенофлуоресцентный анализ. Термообработкой аустенитная сталь вроде 12Х18Н10Т или 304 не упрочняется, только наклёпом.
Какую шероховатость можно получить
Стандарты задают финиши не только внешним видом, но и значением Ra. Типичные значения из таблицы BSSA по EN 10088-2 и из брошюры производителя листа Outokumpu:
| Финиш | Что это | Ra, мкм |
|---|---|---|
| 2B | Холодный прокат, термообработка, травление, дрессировка | 0,1–0,5 |
| 2D | Холодный прокат, термообработка, травление | 0,4–1,0 |
| 2J | Щёточная или матовая полировка | 0,2–1,5 |
| 2K | Сатиновая полировка с требованием коррозионной стойкости | меньше 0,5 |
| 2P | Блестящая механическая полировка, до зеркала | меньше 0,1 |
| 2R | Яркий отжиг | 0,05–0,1 |
| No. 4 (ASTM A480) | Линейная текстура, обычная полировка | до 0,64 (типичный лист около 0,41) |
Для сравнения: типичная поверхность 2B на трассировке ASSDA даёт Ra 0,20, а лента P180 у Outokumpu даёт Ra 0,6–0,9 мкм. Нетканый круг типа Scotch-Brite на листе 2B оставляет Ra 0,1–0,4 мкм. Но соответствие зернистости и Ra не жёсткое: влажная полировка даёт более гладкую поверхность, чем сухая при той же зернистости, а метод и давление меняют результат сильнее, чем одна ступень номера.
Планку 0,5 мкм стоит запомнить отдельно. ASSDA приводит электрохимические испытания, по которым при Ra выше 0,5 мкм коррозия поверхности заметно ускоряется. Для наружных деталей и пищевой посуды это означает, что хорошо смотреться недостаточно: нужен ещё и результат по Ra, а не только по блеску. Сам ASSDA оговаривает, что Ra умеренно связана с видом, поэтому для видимых деталей согласуют образец, а не только число. Перевести Ra в Rz можно в калькуляторе, а как выглядят и где нужны Ra 0,4 и Ra 0,2, написано в справочнике.
Цепочка зернистости: от грата до сатина и зеркала
Зернистость указана по шкале P (лепестковые круги, ленты, шкурка). Правило ASSDA: идти ступенями и менять направление движения на 90° на каждом номере, чтобы было видно, остались ли риски предыдущей ступени. Начальную ступень берут такой, чтобы за один-два прохода убрать главный дефект.
| Ступень | Зернистость | Инструмент | Что делает | Ra после шага (ориентир) |
|---|---|---|---|---|
| 1 | P60–P80 | Лепестковый круг или лента | Снимает грат и оксидную плёнку, выравнивает шов | выше 1 мкм |
| 2 | P120 | Лепестковый круг, лента | Выводит риски P80 | около 1 мкм |
| 3 | P180 | Лента, лепестковый круг | Выводит риски P120 | 0,6–0,9 мкм (Outokumpu) |
| 4 | P240–P320 | Лента, шкурка на подложке | Сатин, подготовка под полировку | 0,3–0,5 мкм |
| 5 | Нетканый круг средней и тонкой жёсткости | Нетканый круг, щётка | Однородный сатин без заметных рисок | 0,1–0,4 мкм (Outokumpu) |
| 6 | Паста с абразивом порядка 300 | Войлочный или матерчатый круг | Убирает мелкие риски до зеркала | до 0,1 мкм (финиш 2P) |
| 7 | Паста для доводки | Мягкий круг | Блеск | меньше 0,1 мкм |
В колонке Ra значения без ссылки на производителя приблизительные: соотношение зависит от давления, скорости и состояния абразива, а паспортов на конкретный круг у нас нет. Для зеркала ASSDA описывает двухстадийную полировку войлоком: сначала паста с очень мелким абразивом (порядка 300 по размеру зерна) на круге без приклеенного абразива, затем цветная паста.
Если лист уже матовый после проката, ASSDA советует стартовать с P80–P100, а для предварительно шлифованной поверхности взять зернистость примерно на 20 номеров мельче последней шлифовальной. В цепочке для сварного шва ASSDA приводит такой порядок: шов зачищают кругом, затем P80 и P120, при необходимости P150, двигая круг вдоль шва, чтобы риски легли в направлении исходной полировки листа.
Как зачистить и отполировать кромку
- 01
Осмотрите кромку
определите, что на ней осталось (грат, цвета побежалости, оксидная корка), и снимите крупный грат напильником.
- 02
Подготовьте инструмент
возьмите круги и ленты, которые работали только по нержавейке, и обезжирьте деталь.
- 03
Пройдите P80 один-два раза
давление умеренное, круг двигайте, не задерживаясь на одном месте.
- 04
Перейдите на P120 и P180
на каждой ступени поворачивайте направление на 90° до исчезновения прежних рисков.
- 05
Дойдите до P240–P320 или нетканого круга
получится ровный сатин, а последний проход ведите вдоль текстуры соседних поверхностей.
- 06
Для зеркала возьмите войлочный круг
сначала паста с мелким абразивом, затем цветная.
- 07
Очистите и пассивируйте при необходимости
протрите деталь и проверьте шероховатость профилометром или по образцу.
Расчёт: какие обороты ставить на шлифмашину
Допущения: угловая шлифмашина с кругом 125 мм и паспортными оборотами 11 000 об/мин, лепестковый круг; зачистка кромки нержавеющего листа. Окружная скорость равна π·D·n / 60. Для 11 000 об/мин: 3,1416 · 0,125 · 11 000 / 60 = 72 м/с, или 4320 м/мин.
ASSDA называет для сплошных кругов, которыми шлифуют нержавейку, окружные скорости порядка 1500–2000 м/мин (25–33 м/с), а для полировки до 2500 м/мин. Подставим 2000 м/мин (33,3 м/с): n = 2000 / (π · 0,125) ≈ 5093 об/мин. Для 1500 м/мин получаем около 3820 об/мин. То есть привычные 11 000 об/мин в 2,2 раза выше верхней границы рекомендованного ASSDA диапазона. Эти значения относятся к кругам на связке; для лепестковых и лент производители указывают свои пределы, поэтому берут ту скорость, которая не даёт перегрева на вашем материале. Если появились синие пятна, первым делом снижают обороты и давление.
Для войлочного круга диаметром 250 мм при 2500 м/мин: n = 2500 / (π · 0,25) ≈ 3183 об/мин. Для таких режимов нужна шлифмашина с регулятором оборотов.
Типичные дефекты и причины
| Дефект | Причина | Что делать |
|---|---|---|
| Синие и жёлтые пятна на поверхности | Перегрев: тепло плохо уходит из зоны шлифования, цвета заметны около 250 °C | Меньше давление и обороты, не задерживаться на одном месте, пятно снять шлифовкой или травящей пастой |
| Ржавые точки через несколько недель | В поверхности остались частицы железа от абразива, которым шлифовали обычную сталь | Отдельные круги и ленты для нержавейки, после шлифовки пассивация |
| Видны полосы от предыдущей зернистости | Пропущена ступень или не сменили направление | Вернуться на ступень назад, шлифовать поперёк прежних рисков |
| Лист «повело» | Нагрев тонкого листа | Короткие проходы, остужать, укреплять деталь на подложке |
| Круг блестит и перестаёт резать | Засаливание нержавейкой | Круг с открытой структурой или лепестковый, сменить абразив |
| Разные оттенки на соседних деталях | Новый круг режет иначе, чем изношенный; разное направление текстуры | Делать пробный образец, шлифовать все детали в одном направлении, брать листы из одной пачки |
Шлифовка сама по себе защитный слой нержавейки не уничтожает, если не вносить постороннее железо. Для усиления стойкости применяют пассивацию в азотной кислоте (она растворяет сульфидные включения и не меняет вид) или травление, которое сильнее и матирует поверхность. Практически в мастерской чаще используют пассивацию по ASTM A967; о том, что это за процесс, написано в словаре, статья про пассивацию.
Чаще всего заказчик недоволен не рисками, а ржавыми точками через месяц после отгрузки. Причина обычно одна: тот же круг до этого лежал на столе рядом с чёрной сталью. Я держу для нержавейки отдельный набор с красной меткой и никогда не смешиваю.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Какой зернистостью шлифовать нержавейку после резки?
Если на кромке грат или оксид, начинают с P60–P80. Чистую кромку можно сразу брать P120. Дальше идут P180 и P240–P320 для сатина. Каждый номер должен убрать риски предыдущего, поэтому направление меняют на 90°.
Как отполировать нержавейку до зеркала?
После P320 переходят на войлочный круг: сначала паста с очень мелким абразивом, затем цветная паста. Финиш 2P по EN 10088-2 имеет Ra ниже 0,1 мкм. Зеркало делают после того, как все риски выведены, потому что полировка не прячет дефекты, а усиливает их.
Почему нержавейка ржавеет после шлифовки?
Чаще всего виноваты частицы железа с абразива, которым ранее обрабатывали углеродистую сталь. Вторая причина в Ra выше 0,5 мкм: грубая поверхность легче коррозирует. Помогают отдельные круги и пассивация.
Можно ли использовать обычный круг по металлу для нержавейки?
Нет, если его использовали на углеродистой стали: ASSDA требует, чтобы инструмент для нержавейки не применялся на других материалах. Подходящие абразивы: белый электрокорунд, монокорунд, для обдирки циркониевый электрокорунд.
Источники
- Fabrication and Special Finishing Methods ↗ — ASSDA, Australian Stainless Steel Development Association
- No 4: The Workhorse Finish ↗ — ASSDA, 2006
- Specifying finishes for stainless steel flat products ↗ — British Stainless Steel Association
- Outokumpu Surface Finishes ↗ — Outokumpu, брошюра
- Thermal Conductivity of common Metals ↗ — Engineering ToolBox
- Таблица зернистости абразивов: FEPA F, FEPA P и ГОСТ 3647-80 ↗ — ukrabraziv.com, 2026
Фото: Scieramy / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий