Термин · CAD и файлы
Компенсация радиуса инструмента
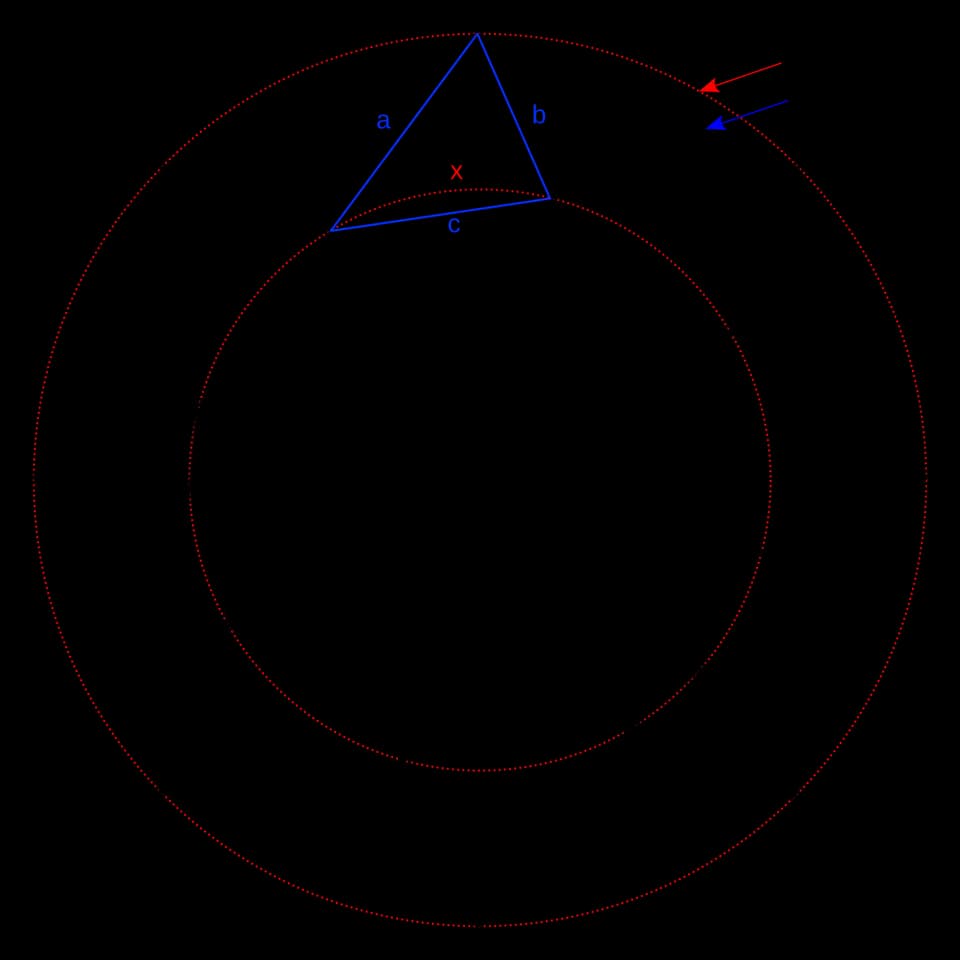
Компенсация радиуса инструмента — это смещение траектории в сторону от контура на величину радиуса фрезы, режущего луча или другого инструмента. Благодаря ей в программе можно писать размеры по чертежу, а центр инструмента уйдёт от контура на нужное расстояние.
Другие названия: Cutter radius compensation (G41/G42), коррекция радиуса, коррекция на радиус инструмента, cutter radius compensation, компенсации радиуса
В G-коде компенсацию включают командами G41 (инструмент слева от контура по направлению движения) и G42 (справа), а отключают командой G40. Номер корректора с радиусом задаётся в этом же кадре (в Fanuc, например, G41 D01). При вращении шпинделя по часовой стрелке G41 даёт попутное фрезерование, а G42 встречное. Включать и выключать компенсацию нужно на отдельном подводе, длина которого не меньше радиуса, не на самой детали, иначе в точке подхода останется зарез.
Главное достоинство в том, что износ или замену фрезы можно учесть, изменив число в таблице инструментов без перепрограммирования. После чистового прохода деталь измеряют и правят значение радиуса на разницу размера. Если радиус фрезы больше радиуса внутреннего угла или ширины паза, контроллер выдаёт ошибку или оставляет зарез, и это нужно проверять заранее.
Для лазера и плазмы работает та же идея, только вместо радиуса фрезы учитывается половина ширины реза. Многие CAM применяют смещение на этапе расчёта траектории и выдают в код уже скорректированные координаты, тогда G41 и G42 не нужны.
Материалы по теме