Кратко
Электроэрозия выгоднее, когда закалка выше 55 HRC, внутренний радиус меньше половины возможного диаметра фрезы, полость глубже трёх диаметров инструмента или стенка тоньше миллиметра. Фрезеровка дешевле на открытых поверхностях и больших объёмах. Цена реза растёт с площадью, числом чистовых проходов и обрывами проволоки.
- Фрезеровка закалённой стали возможна: по классификации ISO 513 группа H охватывает стали 45–65 HRC, а при 58 HRC и выше для чистовых проходов чаще берут CBN. Но в углу всегда остаётся радиус фрезы, а глубокая узкая полость требует длинного хрупкого инструмента.
- Проволока 0,25 мм после чистовых проходов даёт внутренний радиус около 0,13 мм, проволока 0,05 мм по каталогу Mitsubishi около 30 мкм.
- В расчёте ниже вырезка окна матрицы 60 × 40 мм в плите 30 мм (площадь реза 6 000 мм²) занимает 2,1 часа станка и стоит около 7 900 ₽ при четырёх проходах. Один черновой проход обошёлся бы в 5 100 ₽.
- Рост толщины с 30 до 100 мм увеличивает время на тот же контур в 7,5 раза: по ориентирам производителей скорость падает со 180 до 80 мм²/мин.
- Проволоку рвут плохая промывка, избыток тока и грязь в зазоре. Цену реза определяют допуск и Ra, а не только площадь.
Когда фреза не справляется
Закалённая сталь на 58–62 HRC фрезеруется, но с оговорками. Техническая справка по группе H (ISO 513) определяет её как стали и сплавы 45–65 HRC, для которых при чистовой обработке с 58 HRC обычно берут инструмент из CBN, а для 45–55 HRC твердосплавные фрезы с покрытием. Сама же справка отмечает, что фрезеровка закалённых деталей лишь частично вытесняет электроэрозию и шлифовку, потому что требует жёсткого станка, короткого вылета и мелких проходов. Подробнее о подборе фрез по металлу написано в статье про фрезы по металлу для ЧПУ.
Электроэрозию выбирают по трём геометрическим признакам и одному материальному.
| Признак | Что даёт фреза | Что даёт электроэрозия | Кто выигрывает |
|---|---|---|---|
| Закалка 55–65 HRC | Малая глубина резания, CBN или твердый сплав с покрытием, быстрый износ | Твёрдость не влияет на процесс | Электроэрозия при сложном контуре, фреза при открытой поверхности |
| Внутренний угол | Радиус не меньше радиуса фрезы | Радиус проволоки плюс зазор: около 0,13 мм при проволоке 0,25 мм | Электроэрозия |
| Глубокая узкая полость | Вылет инструмента больше трёх-четырёх диаметров делает его хрупким (ориентир) | Проволока режет насквозь любую высоту станка, электрод прошивает глубокие карманы | Электроэрозия |
| Тонкая стенка, ребро | Усилие резания гнёт и ломает стенку | Усилия нет | Электроэрозия |
| Большой съём объёма | Высокая производительность, особенно до закалки | Скорость обычно в сотни мм²/мин, объёмный съём низкий | Фреза |
| Свободная пространственная поверхность | Пятиосевая обработка коротким инструментом | Только электродом, который сам нужно изготовить | Фреза |
Решает здесь не лозунг, а размер самого узкого места. Окно глубиной 30 мм с внутренним радиусом 0,3 мм фрезой с вылетом в четыре диаметра сделать невозможно: инструмент должен быть не тоньше 7,5 мм, а значит и радиус угла не меньше 3,75 мм. Правило «вылет в три-четыре диаметра» дано здесь как ориентир: точные значения зависят от станка, шпинделя и сплава. Если заказчик согласен на радиус 4–5 мм, как советуют при подготовке 3D-модели для фрезеровки, стоимость падает: электроэрозия там не нужна. Острый угол выбирают тогда, когда он нужен по функции, а не по привычке.
Как посчитать время и стоимость вырезки
Скорость проволочных станков паспорта и каталоги измеряют в мм²/мин: это произведение пройденной длины контура на высоту заготовки за минуту. GF AgieCharmilles указывает для CUT P максимум 400 мм²/мин, Mitsubishi в каталоге MV-R говорит о повышении скорости по сравнению с предыдущей серией. Но справочник Reliable EDM предупреждает: производители измеряют скорость на стали D2 высотой около 57 мм при идеальной промывке, а реальная скорость зависит от материала, высоты и требуемой точности.
Задача. Вырезать окно 60 × 40 мм в плите матрицы вырубного штампа из Х12МФ (58–60 HRC), толщина 30 мм. Нужны Ra около 0,3 мкм и допуск ±5 мкм.
Допущения, которые вы подставляете под свой станок и прайс:
| Параметр | Значение | Откуда |
|---|---|---|
| Периметр контура | 200 мм (2 × (60 + 40), радиусы углов малы) | геометрия детали |
| Площадь реза за проход | 200 × 30 = 6 000 мм² | периметр на высоту |
| Скорость чернового прохода | 150 мм²/мин | допущение; ориентир для стали D2 30 мм около 180 мм²/мин (блог WSM Technology) |
| Число проходов | 4 (черновой и три чистовых) | для Ra около 0,3 мкм у Mitsubishi MV-R 4 прохода дают Ra 0,28 мкм |
| Время чистового прохода | 40 % от чернового | допущение |
| Вспомогательное время | 40 мин (прошивка стартового отверстия 10, заправка проволоки и углы 5, установка и привязка 25) | допущение |
| Ставка станка | 3 000 ₽/ч с электричеством, смолой, фильтрами, амортизацией и оператором | допущение, подставьте свою |
| Расход проволоки | 8 м/мин, латунь 0,25 мм, 2 500 ₽/кг | допущение |
| Программирование | 0,5 ч по 1 500 ₽/ч | допущение |
Расчёт.
- Черновой проход. 6 000 / 150 = 40 мин.
- Три чистовых. Каждый по 0,4 × 40 = 16 мин, всего 48 мин.
- Время резания. 40 + 48 = 88 мин.
- Время станка. 88 + 40 = 128 мин, или 2,13 ч. По ставке 3 000 ₽/ч это 6 400 ₽.
- Проволока. 88 мин × 8 м/мин = 704 м. Масса: сечение π × 0,125² = 0,0491 мм², объём 0,0491 × 704 000 = 34 560 мм³ = 34,6 см³, при плотности латуни около 8,4 г/см³ это 290 г. По 2 500 ₽/кг получается около 730 ₽.
- Программирование. 0,5 × 1 500 = 750 ₽.
- Итого. 6 400 + 730 + 750 = 7 880 ₽, или около 131 ₽ за каждый квадратный сантиметр реза.
Те же размеры одним черновым проходом (Ra ориентировочно 0,8–3 мкм, допуск 20–36 мкм по справочнику Reliable EDM): время станка (40 + 40) / 60 = 1,33 ч, то есть 4 000 ₽, проволока 320 м около 130 г и 330 ₽, программирование 750 ₽. Итого 5 080 ₽. Три чистовых прохода добавляют 2 800 ₽, то есть 55 %. Если на чертеже стоят Ra 0,1 мкм и ±2 мкм, понадобятся шесть проходов, термостатированное помещение и контроль на измерительной машине, и цена вырастет ещё.
Допуск и шероховатость на каждой поверхности стоят по-разному. Сопрягаемые кромки матрицы и пуансона оплачивайте чистовыми проходами, а плиту под ними оставьте на одном черновом. В нашем примере это разница между 7 900 и 5 100 ₽ на одной плите.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Как высота плиты бьёт по цене
Те же 200 мм контура в плите 100 мм вместо 30 мм. По тем же ориентирам из блога WSM Technology скорость на 30 мм около 180 мм²/мин, на 100 мм около 80 мм²/мин. Черновой проход 30 мм занимает 6 000 / 180 ≈ 33 мин, а проход 100 мм 20 000 / 80 = 250 мин. Толщина выросла в 3,3 раза, время в 7,5 раза: площадь растёт втрое, а скорость падает ещё вдвое из-за промывки. Справочник Reliable EDM подтверждает, что высокие заготовки режутся «существенно медленнее» заявленного.
Чем электроэрозия отличается от фрезы по себестоимости
Фреза считается по времени и стойкости инструмента: ставка станка плюс износ фрез (в расчёте режимов помогает калькулятор режимов резания). Электроэрозия считается по площади реза и числу проходов, а инструментом служит проволока, которую нельзя использовать повторно. Для расчёта цены удобнее всего калькулятор станко-часа и калькулятор себестоимости изделия: подставляйте в них своё время вырезки, а не табличное. Полный перечень статей затрат на ЧПУ-деталь разобран в материале из чего складывается цена детали на ЧПУ, а ставку станка помогает определить статья сколько стоит нормо-час станка с ЧПУ.
Проволока, смола и диэлектрик в цене
Расходники составляют заметную долю цены, и производители станков это знают. В каталоге MV-R Mitsubishi заявляет, что у новой серии расход проволоки ниже до 46 %, ионообменной смолы до 25 %, фильтров до 45 % и электроэнергии до 69 % по сравнению с предыдущей линейкой. Эти цифры показывают, из чего состоит расход: проволока, смола, фильтры и ток.
Проволока. Диаметр 0,25 и 0,30 мм остаются стандартом: справочник Reliable EDM советует не заказывать более тонкую без необходимости, потому что она режет медленнее и рвётся чаще. По данным блога WSM, катушка латунной проволоки 0,25 мм хватает примерно на 20 часов при подаче 10 м/мин: это 12 000 м, или около 5 кг (π × 0,125² × 12·10⁶ мм × 8,4 г/см³ ≈ 4,95 кг). Проволока с покрытием, по заявлениям производителей, режет на 10–50 % быстрее латуни, но стоит дороже, и сравнивать надо итоговую цену детали, а не килограмма проволоки.
Диэлектрик. В проволочных станках это деионизованная вода. Водопроводная содержит минералы и слишком хорошо проводит ток, поэтому воду пропускают через смолу, которая убирает ионы, а через фильтры, которые собирают шлам. Чиллер держит постоянную температуру воды, иначе плывёт точность. Когда проводимость растёт, насос автоматически гонит воду через смолу. В прошивных станках диэлектриком служит масло, у которого есть свои требования к температуре и пожарной безопасности.
Электроды для прошивки. Электрод из графита или меди нужно сначала сделать на фрезерном станке. Графит приходит пылью: справочник Reliable EDM советует обрабатывать его твердосплавным инструментом и ставить вытяжку, а в отдельных цехах под графит выделяют целую комнату. Это стоимость, которой нет в проволочной вырезке.
Из-за чего обрывается проволока
Обрыв останавливает станок. После него нужно заново заправить проволоку, а иногда повторить проход. По статье Cutting Tool Engineering, проволока рвётся не из-за малой прочности на разрыв: пороговое значение лежит в пределах 60 000–90 000 psi (414–621 МПа), и всё, что выше, на резание уже не влияет. Причина в трещинах: каждый разряд оставляет на проволоке кратер, и если он превысил критический размер, проволока ломается.
| Причина | Как проявляется | Что делают |
|---|---|---|
| Плохая промывка | Сопло далеко от заготовки, воздух в зазоре при входе в металл | Подвести сопла к детали, увеличить расход воды |
| Слишком большая плотность тока | Высокая заготовка, большая длина контакта | Увеличить паузу между импульсами, смирившись с потерей скорости |
| Грязь в зазоре | Дуговые разряды вместо точечных, прижоги | Проверить фильтры и смолу, снизить энергию |
| Износ направляющих и токоподводов | Вибрация проволоки, задиры на ней | Заменить изношенные детали |
| Непроводящие включения | Окалина, шлак после сварки, краска между листами пакета | Зачистить, при сварке выбирать TIG |
| Тонкая проволока | Меньше сечение, меньше запас | Брать стандартные 0,25–0,30 мм |
Что ещё может пойти не так
- Белый слой. Подробно о нём в статье о принципе работы электроэрозии. На рабочих кромках штампа его убирают чистовыми проходами или полировкой.
- Движение металла. Закалённая сталь хранит внутренние напряжения, и при вырезке крупного окна деталь может «повести». Справочник Reliable EDM советует оставлять рамку 6,5–13 мм по периметру, высверливать и выпиливать лишнее ленточной пилой и брать чистовые проходы, чтобы вернуть размер в допуск. Справочник советует закаливать сталь до вырезки: так коробление от закалки не попадает в готовый контур.
- Питтинг. В справочнике описано, что на штамповых сталях с малым содержанием хрома (H13, S7) иногда появляются точечные поры, тогда как на D2 с 12 % хрома их не было. Причиной нашли остаточный магнетизм заготовки и даже направляющих станка.
- Заусенцы и неровный вход. При входе проволоки под углом, а не по нормали, образуется неровная кромка. Стартовое отверстие советуют ставить на прямом участке контура, а не в радиусе или углу.
- Лишние стружки. Если вырезаются несколько отходов, станок делает несколько заправок и простаивает. Справочник рекомендует оставлять материал так, чтобы вырезался один отход.
Частые вопросы
Что выгоднее: электроэрозия или фрезеровка закалённой стали?
Электроэрозия выгоднее, если нужны острые внутренние углы, узкие глубокие пазы, тонкие стенки или сталь твёрже 55 HRC. Фрезеровка закалённой стали выгоднее на открытых поверхностях и там, где нужно снять большой объём металла.
Сколько стоит электроэрозионная резка?
Цена складывается из площади реза (длина контура на высоту), числа проходов, ставки станка и расхода проволоки. В расчёте выше окно 60 × 40 мм в плите 30 мм при четырёх проходах получилось около 7 900 ₽, а при одном проходе около 5 100 ₽. Это иллюстрация с допущениями, а не прайс.
Можно ли закаливать сталь после электроэрозии?
Можно, но закалка меняет размеры и коробит деталь, и вырезанный контур уйдёт из допуска. Поэтому штамповые стали обычно закаливают до вырезки, а проволока доводит размер после коробления.
Почему электроэрозия такая медленная?
Каждый разряд удаляет микроскопический объём металла, а чистовые проходы снимают слой в сотые доли миллиметра при малой энергии. Скорость измеряют в сотнях мм²/мин в лучшем случае, а на высоких заготовках в десятках.
Как не допустить обрыва проволоки?
Держите сопла на детали, следите за смолой и фильтрами, не задирайте ток на высоких заготовках, зачищайте окалину и берите стандартный диаметр 0,25–0,30 мм. Лучшая мера: оставлять рамку материала вокруг контура, чтобы промывка не терялась.
Источники
- Complete EDM Handbook, глава 5: Understanding the Wire EDM Process ↗ — Reliable EDM
- Mitsubishi Electric. Wire-cut EDM MV-R / MV-S: каталог ↗ — Mitsubishi Electric, PDF
- AgieCharmilles CUT P 350/550/800/1250: брошюра ↗ — GF Machining Solutions, PDF
- Why Do EDM Wires Break? ↗ — Cutting Tool Engineering, 1998
- Wire EDM Cut Time Calculator: Complete Guide ↗ — WSM Technology
- H-Group Hardened Steel Machining Guide: Hard Milling ↗ — CNC57
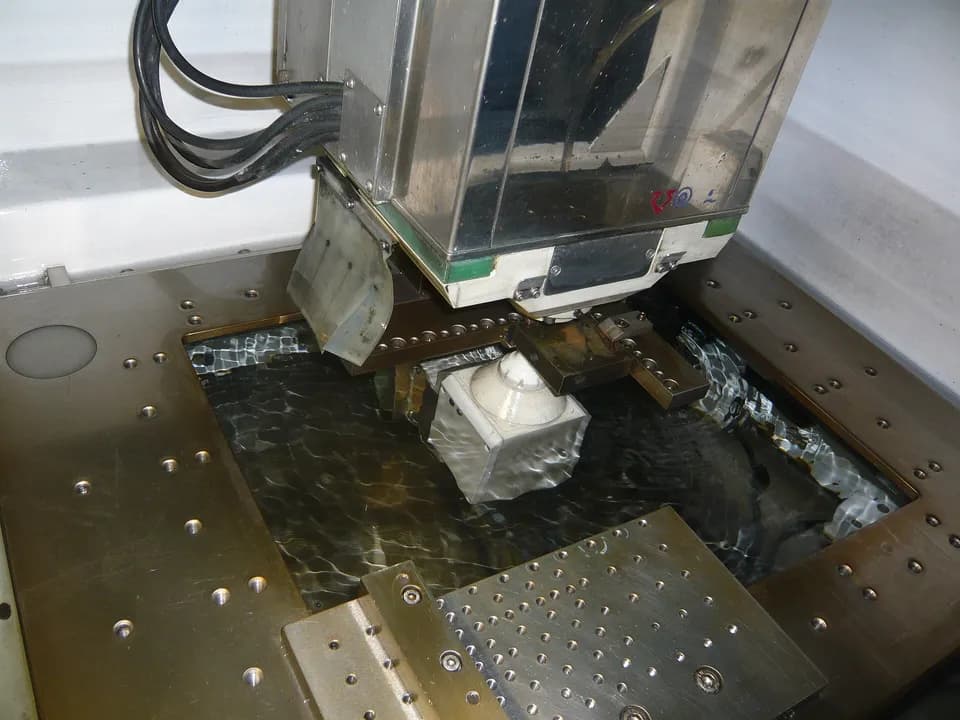
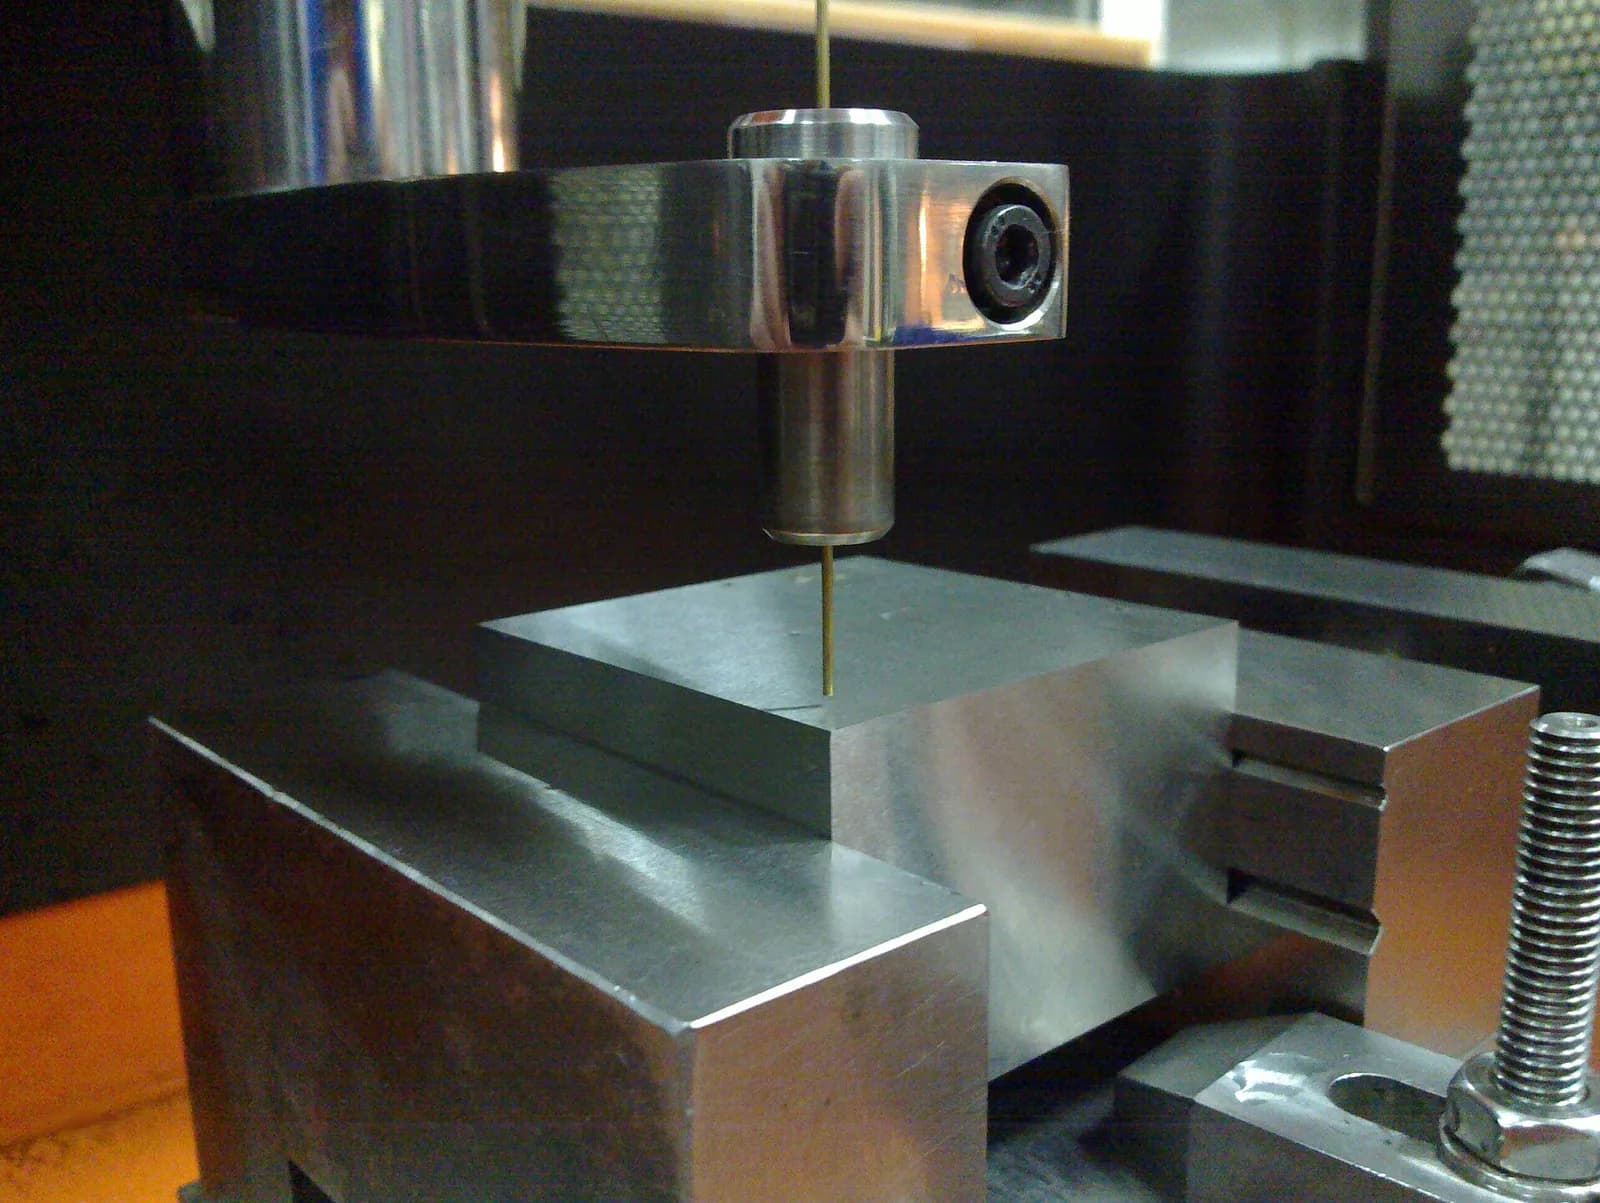
Фото: Qw5646 / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий