Кратко
Электрод и заготовка сближаются в жидкости до зазора около 0,05 мм, между ними проскакивают разряды, и каждый выплавляет микроскопический кратер. Проволока вырезает контуры насквозь, графитовый или медный электрод прошивает глухие полости. Проволочные станки по каталогам держат ±2 мкм и Ra 0,1–0,3 мкм, но ценой нескольких чистовых проходов.
- Разряд в зазоре около 0,05–0,08 мм доводит металл до плавления и испарения: по справочнику Reliable EDM температура плазмы достигает 8000–12 000 °C. Инструмент не касается заготовки, поэтому сила резания равна нулю, а твёрдость материала ни на что не влияет.
- Проволока (латунь, диаметр чаще 0,25 мм) вырезает сквозные контуры, электрод из графита или меди прошивает глухие полости и острые внутренние углы.
- Каталоги медленных проволочных станков обещают позиционирование ±2 мкм и Ra от 0,08 мкм (GF AgieCharmilles), Mitsubishi для стали 20 мм приводит Ra 0,32 мкм и шаг ±2 мкм. Быстрые станки с молибденовой проволокой дают ориентировочно ±0,015–0,02 мм.
- Чем ниже Ra, тем больше проходов: для Ra 0,45 мкм Mitsubishi называет 3 прохода, для Ra 0,28 мкм четыре, GF для Ra 0,1 мкм шесть.
- Каждый разряд оставляет переплавленный слой. После чернового прохода зона термического влияния достигает около 38 мкм, после второго чистового около 2,5 мкм (данные Reliable EDM).
Что происходит в зазоре
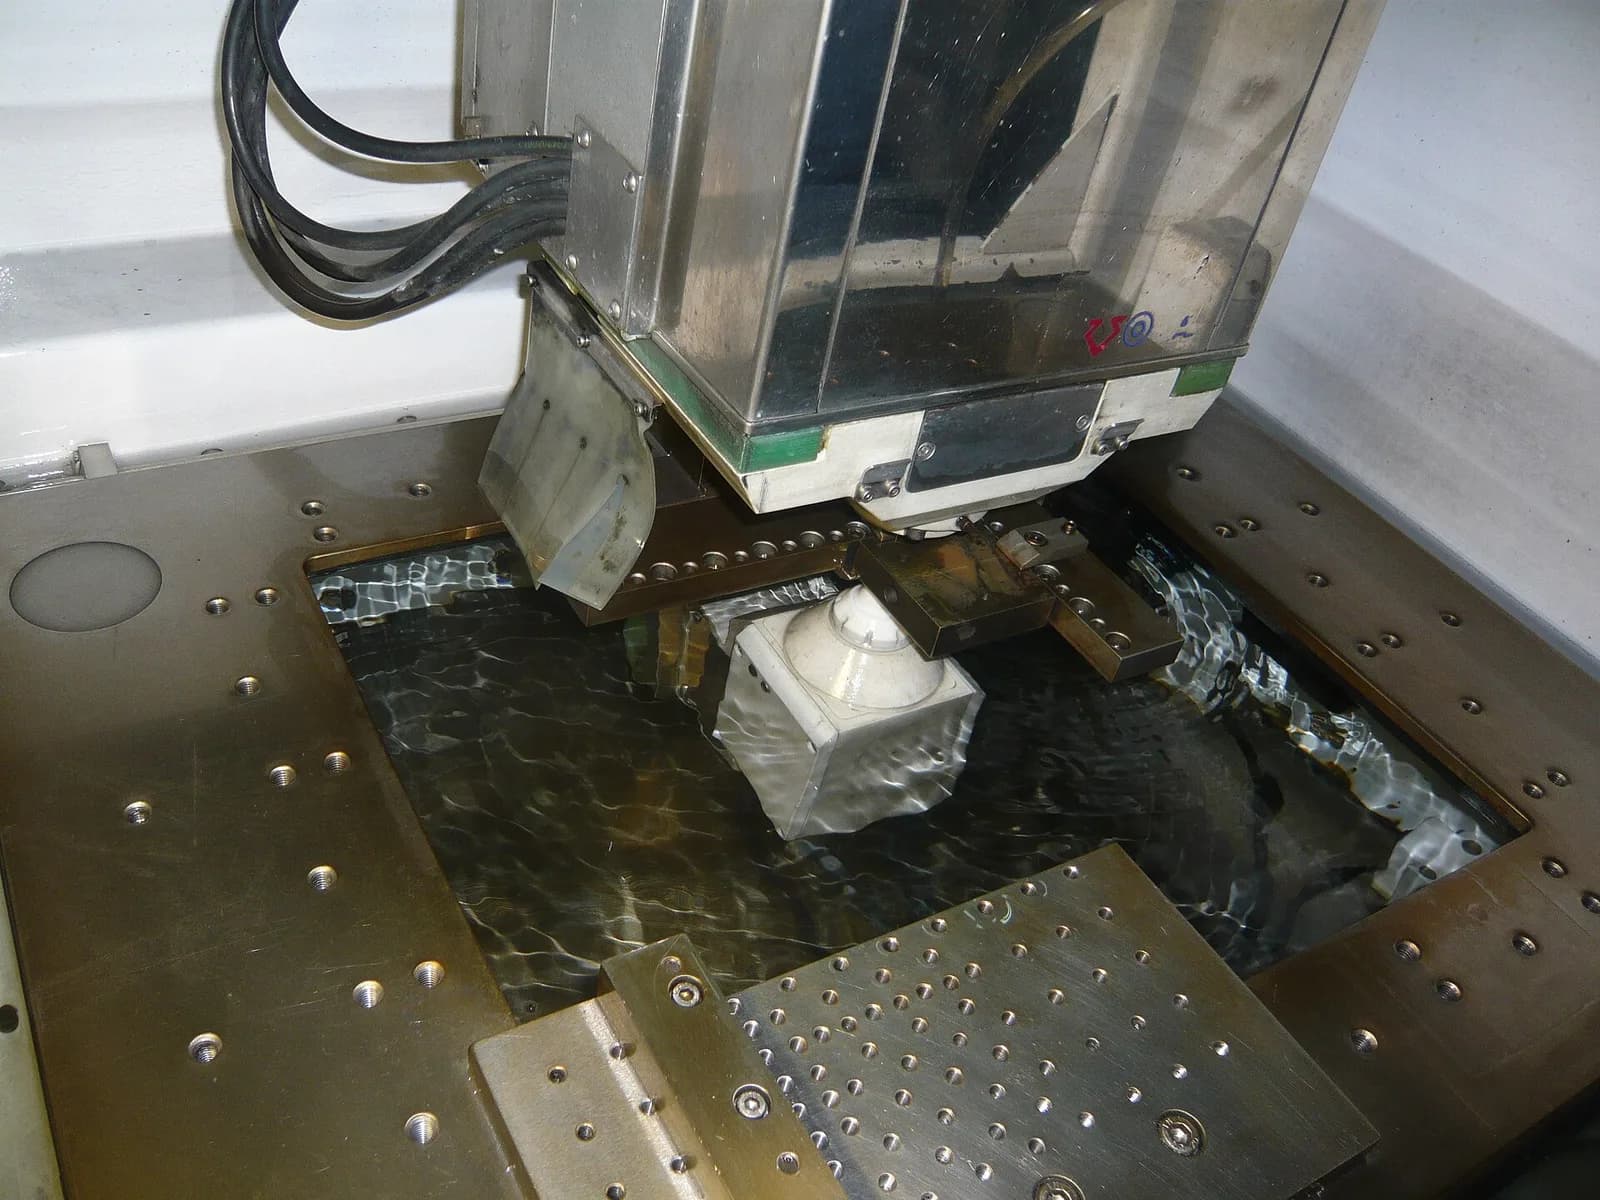
Станок подводит электрод к заготовке на 0,05–0,08 мм: так принято у проволочных машин, справочник Reliable EDM даёт 0,051–0,076 мм. Пространство между ними залито диэлектриком, то есть жидкостью, которая в обычном состоянии ток не проводит. Когда напряжение на электродах достаточно велико, жидкость в самом узком месте пробивается, и между электродом и заготовкой проскакивает разряд. В канале образуется плазма, металл под ней плавится и частично испаряется, а давление плазмы выбрасывает расплав из лунки. Диэлектрик тут же охлаждает капли, превращает их в мелкий шлам и уносит из зазора. По русскоязычной энциклопедии, частота импульсов лежит в пределах 5–500 кГц, и чем короче импульс, тем лучше поверхность.
Электроды не касаются друг друга. Если бы они коснулись, получилось бы короткое замыкание, и резания не было бы. Привод следит за зазором и подаёт электрод вперёд ровно настолько, насколько расходуется металл. Поэтому на закалённой заготовке нет ни деформации от усилия резания, ни вибрации, а тонкая стенка 0,3 мм вырезается так же, как толстая.
Какие материалы режет электроэрозия
Подходит любой материал, который проводит ток: закалённые и незакалённые стали, твёрдые сплавы, алюминий, медь, латунь, титан, инконель, графит, поликристаллический алмаз. Граница по твёрдости не действует: штамповую сталь Х12МФ на 58–62 HRC (её зарубежные аналоги D2 и SKD11) вырезают проволокой так же, как мягкую.
Скорость зависит не от твёрдости, а от электро- и теплопроводности. Алюминий, хороший проводник с низкой температурой плавления, режется быстрее стали. Твёрдый сплав медленнее: ток разрушает кобальтовую связку (6–15 % по справочнику), и зёрна карбида вываливаются, так что скорость определяется долей кобальта. Керамика ток не проводит и не режется, кроме специальных марок с проводящими добавками.
Из практических ограничений два. Окалина после закалки не проводит ток, поэтому места, где проволока входит в металл или где станок ищет центр отверстия, зачищают дробеструйкой. У материалов, содержащих бор и бериллий, например карбида бора, при эрозии выделяются ядовитые пары, и нужна вытяжка.
Проволочная и прошивная электроэрозия
В русской терминологии слово «прошивная» путает: имеют в виду то копировально-прошивной станок, то прошивку малых отверстий. Разберём три схемы.
| Схема | Инструмент | Диэлектрик | Что делает |
|---|---|---|---|
| Проволочная (вырезная) | Проволока 0,025–0,36 мм, чаще латунная 0,25 или 0,30 мм | Деионизованная вода, реже масло | Вырезает сквозной контур любой формы, в том числе с конусом |
| Копировально-прошивная | Электрод из графита или меди, отражающий форму полости | Масло | Копирует форму электрода в заготовке: глухие полости, рёбра, надписи |
| Прошивка малых отверстий | Полая трубка (латунь, медь) с прокачкой жидкости | Обычно вода | Сверлит отверстия в закалённом металле, в том числе стартовые под проволоку |
Проволока тянется с катушки, сквозь заготовку проходит по заданной траектории и после реза уходит в отход. Поэтому её износ не влияет на точность: в зону реза всё время подаётся новая. Ширина реза больше диаметра проволоки: справочник приводит пример проволоки 0,30 мм, оставляющей рез 0,41 мм. Из этого следует, что зазор на сторону около (0,41 − 0,30) / 2 = 0,055 мм. Деталь вырезают целиком, оставляя внутри контура отверстие под начало реза. Проволока режет только по прямой линии сквозь высоту, поэтому глухую полость ей не сделать.
У копировально-прошивного станка электрод изнашивается вместе с заготовкой, и это главная его особенность. По справочнику Reliable EDM около 85 % американских электродов делают из графита: он легко обрабатывается и даёт хорошее отношение съёма к износу. Медь хуже режет, но лучше держит форму при чистовых режимах и допускает автоматическую подгонку по калибровочной плите. При положительной полярности электрода, длинных импульсах и коротких паузах износ графита падает ниже 1 %, но при таком режиме на электроде могут вырасти наплывы металла, которые меняют его форму. Сильнее всего изнашиваются углы электрода, поэтому для острого угла делают отдельный электрод на чистовой проход.
Быстрая и медленная проволока
В России и Китае много станков с молибденовой проволокой, которая бежит со скоростью несколько сотен метров в минуту туда и обратно. Зарубежные каталоги (Mitsubishi, GF AgieCharmilles, Sodick) описывают другое: тонкую латунную проволоку, которая проходит один раз. Разница в точности большая, поэтому цифры из каталога нельзя переносить на любой станок.
| Параметр | Быстрая проволока (WEDM-HS) | Медленная проволока (WEDM-LS) |
|---|---|---|
| Проволока | Молибден, вольфрам-молибден, 0,12–0,2 мм | Латунь и латунь с покрытием, чаще 0,25 мм |
| Скорость проволоки | 300–700 м/мин, реверс | 3–15 м/мин, один проход |
| Диэлектрик | Эмульсия | Деионизованная вода |
| Точность | Ориентировочно ±0,015–0,02 мм | ±0,002 мм у лучших станков |
| Износ проволоки | Накапливается, проволоку перематывают много раз | Не влияет, проволоку не используют повторно |
Цифры быстрой и медленной схем даны по описанию производителя станков Sans Machining и носят характер ориентира: у конкретной модели они могут сильно отличаться. Для слесарных заготовок, пластин и вырезки под последующую шлифовку хватает быстрой проволоки. Вырубной штамп с зазором 0,02 мм на сторону, твердосплавная матрица или пресс-форма с прецизионными вставками требуют медленной.
Какая точность достижима
Точность контура у каталожных машин определяют три вещи: линейные направляющие, термостабилизация и количество чистовых проходов. Приведём цифры из документов производителей.
| Источник | Что вырезали | Условия | Результат |
|---|---|---|---|
| Mitsubishi MV2400R | Сталь PD613, 20 мм | Проволока 0,2 мм, латунь | Ra 0,32 мкм, шаг позиционирования ±2 мкм |
| Mitsubishi MV1200R | Сталь SKD11, 20 мм | Проволока 0,2 мм | Ra 0,32 мкм, ±3 мкм |
| GF AgieCharmilles CUT P | Сталь, Ø42 × 40 мм | Проволока 0,25 мм | Ra 0,5 мкм, контур лучше ±5 мкм |
| GF AgieCharmilles CUT P | Сталь, 60 × 60 × 20 мм | Проволока 0,2 мм | Ra 0,3 мкм, ±2 мкм |
| GF AgieCharmilles CUT P | Сталь и карбид, Ø16 × 50 мм | Проволока 0,1 мм | Ra 0,2 мкм, лучше ±2 мкм |
| Справочник Reliable EDM | Любой материал | Чистовые проходы | Около ±2,5 мкм, но только после чистовых проходов |
Это цифры производителей на лучших образцах в термостатированном помещении, и в цеху они не повторяются автоматически. Справочник Reliable EDM даёт ориентир для обычного рабочего прохода: допуск 20–36 мкм в зависимости от толщины, после чистовых проходов 10 и 5 мкм.
На размер влияют ещё три эффекта. Бочкообразность: давление разрядов и газов слегка выедает середину высокой заготовки. На углах проволока задерживается внутри и ускоряется снаружи, поэтому внутренний угол немного срезается, а наружный остаётся с недорезом. Внутренний угол всегда имеет радиус: он равен радиусу проволоки плюс зазор, то есть для проволоки 0,25 мм после чистовых проходов около 0,13 мм (справочник Reliable EDM), а у проволоки 0,05 мм Mitsubishi называет минимальный внутренний радиус 30 мкм.
Пример: как станок смещает траекторию
Нужно вырезать окно шириной 20,000 мм проволокой 0,30 мм черновым проходом. Зазор на сторону 0,055 мм, поэтому центр проволоки идёт на расстоянии 0,150 + 0,055 = 0,205 мм от линии контура. Траектория по ширине окна равна 20,000 − 2 × 0,205 = 19,590 мм. Чистовые проходы подводят проволоку ближе, и станок пересчитывает смещение сам. Оператору важно только задать правильный диаметр проволоки и номер технологического режима.
Пример: температура съедает допуск
Стальная плита длиной 250 мм нагрелась от рук на 5,6 °C. Коэффициент линейного расширения стали 11,3·10⁻⁶ 1/°C, поэтому длина выросла на 250 × 11,3·10⁻⁶ × 5,6 ≈ 0,016 мм, то есть на 16 мкм. Допуск ±2 мкм на такой плите без выдержки в помещении станка и термостатированной ванны не получить, как бы ни старались проходы.
Допуск ±0,002 мм в чертеже ставят по привычке, а проверяют микрометром с ценой деления 0,01 мм. Сначала выясните, чем будете мерить, а потом решайте, сколько проходов оплачивать.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Шероховатость: проходы против Ra
Чем тоньше слой снимает проход, тем меньше кратеры и ниже Ra. Первый, черновой проход режет сильным током и оставляет грубую поверхность. Каждый следующий снимает лишь 0,01–0,1 мм при меньшей энергии и идёт медленнее. Для сравнения: в начале 1970-х станки резали около 21 мм²/мин, а современные каталожные модели обещают сотни. GF указывает для CUT P максимальную скорость 400 мм²/мин, но достигается она на проходе наименьшего качества.
| Число проходов | Ra по каталогу | Что соответствует |
|---|---|---|
| 1 (чистовой не нужен) | Ra 0,8–3 мкм ориентировочно, зависит от станка | Заготовки под доводку, слесарные детали |
| 3 | Ra 0,45 мкм, Rz 3,5 мкм (Mitsubishi MV-R) | Оснастка общего назначения |
| 4 | Ra 0,28 мкм, Rz 2,0 мкм (Mitsubishi MV-R) | Матрицы, направляющие |
| 6 | Ra 0,1 мкм (GF AgieCharmilles CUT P 350) | Прецизионные вставки |
| Оптимум станка | Ra 0,12 мкм для стали, 0,05 мкм для твёрдого сплава (Mitsubishi MV-R), 0,08 мкм (GF CUT P 350/550/800) | Только на лучших режимах и малых толщинах |
Для сопоставления с чертежом таблицу значений и перевод в Rz есть в справочнике шероховатости и в калькуляторе Ra и Rz. Копировальная электроэрозия по каталогу GF даёт зеркальную поверхность Ra 0,1 мкм, но это самый медленный режим, где затраты на электрод и время несоизмеримы с обычной фрезеровкой.
Стабильный размер на нескольких проходах держится, пока температура станка и рабочей жидкости не уходит. Жидкость на воде, подготовленной обратным осмосом, дольше сохраняет проводимость в норме, а вместе с ней дольше служат сама жидкость и проволока. Отрезаемую часть заготовки перед последним проходом фиксируют магнитом или струбциной: без этого она проседает или смещается, и на чистой кромке остаётся ступенька.
Белый слой и зона термического влияния
Разряд плавит металл, а диэлектрик быстро его остужает, и часть расплава остаётся на поверхности. Так образуется белый слой, или рекаст: твёрдый хрупкий слой с иной структурой, с микротрещинами и пористостью, часто обогащённый углеродом. Под ним лежит зона термического влияния, где металл не плавился, но нагрелся настолько, что структура изменилась.
По данным лаборатории MSI Lab, белый слой обычно имеет толщину 0,0001–0,002 дюйма, то есть примерно 2,5–50 мкм. Справочник Reliable EDM приводит глубину зоны термического влияния для одной из современных машин: 0,0015 дюйма (около 38 мкм) после чернового прохода, 0,0003 дюйма (около 7,6 мкм) после первого чистового и 0,0001 дюйма (около 2,5 мкм) после второго. Цифры для разных станков и источников тока будут разными, но порядок зависимости тот же: чем меньше энергия последнего прохода, тем тоньше слой.
Опасность не косметическая. Трещины в белом слое концентрируют напряжения и становятся очагами усталостного разрушения, поэтому авиационные и медицинские заказчики ограничивают толщину слоя и требуют металлографические шлифы. Для штамповой оснастки вывод проще: острая рабочая кромка вырубного штампа после чернового прохода крошится раньше срока, и чистовые проходы здесь не роскошь, а часть технологии. О том, как слой связан с ресурсом пуансона, мы писали в статье о штампах для вырубки, а общий маршрут изготовления оснастки описан в материале о пресс-формах и штампах.
Сравнение с другими способами резки металла приведено в обзоре лазерной, плазменной и гидроабразивной резки. Для закалённой детали, у которой нельзя менять свойства кромки, этот материал упоминает как раз проволочную электроэрозию и гидроабразив. Точность лазера и допуски на лист описаны отдельно, в статье о точности лазерной резки.
Частые вопросы
Как работает электроэрозионный станок простыми словами?
Электрод и заготовка не касаются друг друга, между ними залит диэлектрик. Станок подаёт короткие электрические импульсы, в жидкости пробивается канал, и каждый разряд выплавляет микроскопическую лунку. Тысячи разрядов в секунду удаляют металл, а жидкость уносит шлам. Привод держит зазор около 0,05 мм.
Что режет электроэрозия, а что нет?
Режет любой проводящий материал: стали любой твёрдости, твёрдый сплав, титан, алюминий, медь. Не режет диэлектрики: дерево, пластик, стекло, большинство керамики. Не режет и металл под слоем окалины, если слой не снять.
Какая точность у проволочной электроэрозии?
По каталогам медленных проволочных станков (Mitsubishi, GF AgieCharmilles) позиционирование ±2–3 мкм, контур у лучших образцов тоже около ±2 мкм. У быстрых станков с молибденовой проволокой, по описаниям производителей, ориентировочно ±0,015–0,02 мм. Результат зависит от числа проходов и температуры в цехе.
Какую шероховатость Ra даёт электроэрозия?
Каталоги указывают Ra 0,28–0,45 мкм для 3–4 проходов, Ra 0,1 мкм для шести проходов и оптимум Ra 0,05 мкм на твёрдом сплаве. Ориентир для одного чернового прохода зависит от станка и составляет примерно 0,8–3 мкм.
Нужно ли убирать белый слой после эрозии?
Для рабочих кромок штампов и деталей под циклическую нагрузку лучше да: чистовыми проходами, шлифовкой или полировкой. Для корпусных деталей, плит и слесарных заготовок слой обычно оставляют. Решение принимают по чертежу и условиям работы детали.
Источники
- Mitsubishi Electric. Wire-cut EDM MV-R / MV-S: каталог ↗ — Mitsubishi Electric, PDF
- AgieCharmilles CUT P 350/550/800/1250: брошюра ↗ — GF Machining Solutions, PDF
- AgieCharmilles CUT P 350, 600, 800, 1250 ↗ — GF Machining Solutions
- Complete EDM Handbook, глава 5: Understanding the Wire EDM Process ↗ — Reliable EDM
- EDM Recast Layer: How MSI Lab Helps Manufacturers Identify and Eliminate Critical Defects ↗ — MSI Lab
- What's the Difference Between WEDM-LS, WEDM-MS and WEDM-HS ↗ — Sans Machining
Фото: Ricard1990 / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Электроэрозионная обработка
Все →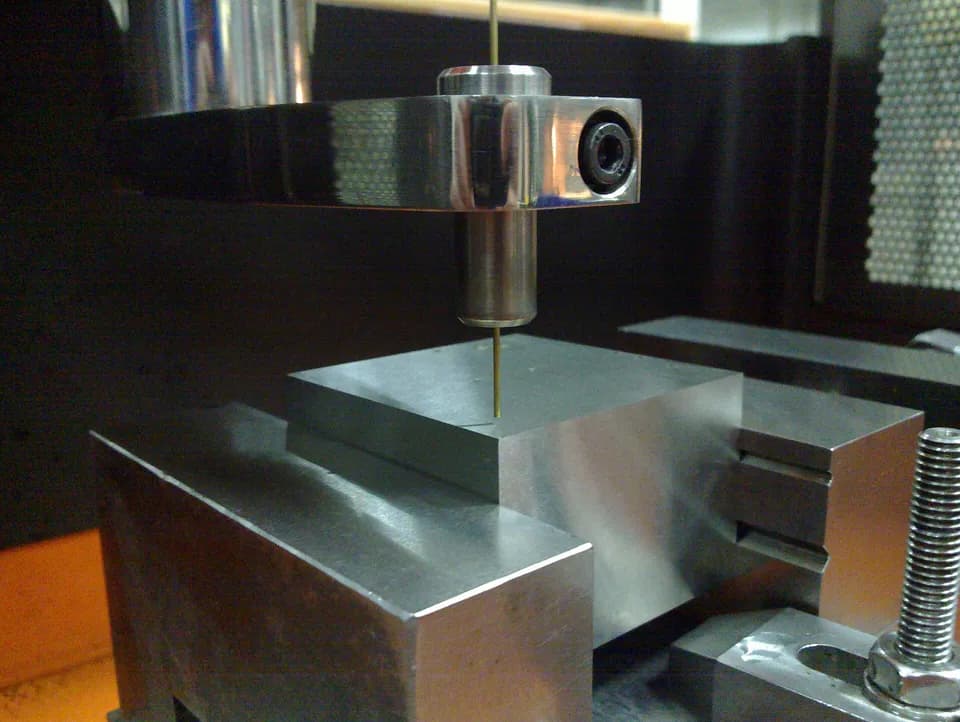
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий