Кратко
Акрил мягкий для гибки выше 105 °C, формуют его при 150–190 °C (литой) и 150–170 °C (экструзионный). Пузыри дают влага в листе и перегрев, «сабля» возникает от неравномерного нагрева и остывания не в оснастке, трещины при склейке — от внутренних напряжений после лазера и фрезера. ПВХ выше 110–120 °C начинает выделять хлороводород, поэтому его греют мягко и с вытяжкой.
- Гнуть акрил можно после нагрева выше температуры стеклования, около 105 °C. Для термоформовки лист греют сильнее: литой акрил формуют при 150–190 °C, экструзионный при 150–170 °C.
- Пузыри внутри листа почти всегда означают влагу или перегрев. Операторы, которые формуют оргстекло, сначала сушат лист, а потом греют, и греют ровно, без пятен.
- «Сабля», то есть изгиб изделия вдоль линии гиба, получается от узкого нагрева с одной стороны и остывания без фиксации. Помогают равномерный прогрев и оснастка, в которой деталь остывает.
- Лазерный рез оставляет в акриле внутренние напряжения. Растворитель на такой кромке даёт сетку микротрещин, поэтому детали перед склейкой отжигают или режут фрезером.
- ПВХ выше 110–120 °C разлагается с выделением хлороводорода. Его гнут мягким нагревом и с вытяжкой, а лазером не режут совсем.
Оборудование
- нагреватель-струна для линейной гибки
- шаблон-упор
- перчатки
- вытяжка
- шпатель
Материалы
- литой акрил
- клей-растворитель или полимеризационный клей
- защитная плёнка
- ветошь
Время
≈ 30 мин
С чем вы работаете
В мастерской под названием «оргстекло» продают два разных листа, и поведение у них разное. Литой акрил получают заливкой между стёклами, он однороднее, лучше полируется и спокойнее переносит формование. Экструзионный дешевле, у него другой разброс свойств, и при нагреве он усаживается заметно сильнее. Справочники дают усадку при нагреве: у литого около 2 %, у экструзионного до 6 %, и это сразу видно на термоформовке: размер матрицы нужно закладывать с поправкой.
| Параметр | Литой акрил | Экструзионный акрил | ПВХ (жёсткий лист) |
|---|---|---|---|
| Размягчение, ориентир | около 105 °C (температура стеклования) | около 95–105 °C | около 75–80 °C (стеклование) |
| Формование | 150–190 °C | 150–170 °C | в нижней части диапазона, без перегрева |
| Усадка при нагреве | около 2 % | до 6 % | зависит от марки |
| Что нельзя | горелка с открытым пламенем | то же | перегрев выше 110–120 °C |
Температуры стеклования и формования взяты из справочных статей о полиметилметакрилате и поливинилхлориде, они одинаковы по порядку величин у разных поставщиков. Точный режим для вашего листа лежит в паспорте производителя, и для коммерческого заказа его лучше сверить.
Линейная гибка по струне
Самый частый вопрос практиков: как согнуть акрил по радиусу или под прямым углом, не испортив лицевую сторону. На рекламных производствах для этого стоит нагреватель с нихромовой струной или ТЭНом, под которым лист лежит на опорах.
Линейная гибка листа
- 01
Снимите защитную плёнку
вдоль линии гиба, если она не рассчитана на нагрев. Остальную плёнку оставьте: она защищает от царапин.
- 02
Разметьте линию
маркером по плёнке и положите лист так, чтобы линия легла точно над нагревателем.
- 03
Греть нужно обе стороны.
Лист толщиной 3 мм прогревается порядка минуты-двух, толстый лист переворачивают и греют с другой стороны, иначе внутри остаётся холодный слой, и сгиб идёт неровно. Это ориентир, и ваш нагреватель покажет своё время на обрезках.
- 04
Проверьте мягкость.
Лист гнётся от собственного веса или лёгкого нажима, на поверхности нет пузырей. Если пошли пузырики, нагрев был слишком долгим или лист сырой.
- 05
Согните в шаблоне.
Уголок, упор или радиусная оправка держат нужный угол. Рукой на глаз получается «сабля».
- 06
Держите, пока лист не остынет.
Остывание под нагрузкой в оправке снимает напряжения и фиксирует угол. Снимать раньше времени значит получить пружинение.
Радиус зависит от ширины полосы нагрева. Узкая полоса даёт острый сгиб, но высокую концентрацию напряжения, и на толстом листе рискуете трещиной. Широкая полоса даёт плавный радиус. Ориентир операторов: внутренний радиус не мельче двух-трёх толщин листа, мельче лист белеет в зоне сгиба и трескается. Пропановую горелку и открытое пламя для гибки не берут: операторы на форумах отдельно предупреждают, что пропан не полирует, а плавит.
Почему получается «сабля»
«Саблей» называют изгиб готового изделия вдоль линии гиба: короб или буква выгнуты по длине, хотя сам угол выдержан. Причины по частоте, как их называют практики:
| Причина | Как проверить | Что сделать |
|---|---|---|
| Нагрев неравномерный по длине линии | Пятна на поверхности, по краям лист мягче или жёстче | Греть ровным нагревателем, края не недогревать, лист класть строго по струне |
| Нагрев только с одной стороны | Лист толстый, сгиб идёт с трещиной внутри угла | Переворачивать лист, греть обе стороны |
| Остывание вне оснастки | Угол «ушёл» после снятия | Держать в шаблоне, пока лист не остынет полностью |
| Внутренние напряжения листа | Дефект повторяется на разных деталях из одной партии | Отжиг, смена партии, литой акрил |
| Узкая полоса нагрева на длинной детали | Сабля тем больше, чем длиннее гиб | Шире полоса, меньше скорость гибки |
Если сабля уже появилась, на детали из толстого листа иногда помогает повторный локальный нагрев в оснастке с небольшим обратным изгибом. Это не всегда срабатывает, и на нескольких деталях подряд дешевле поменять технологию, чем исправлять.
Пузыри в листе
Влага в акриле при нагреве выше 100 °C превращается в пар, и в толще листа появляются круглые пузырьки. Другая причина пузырей — перегрев поверхности, когда лист греют слишком быстро и сильно, чтобы сэкономить минуту. Операторы, которые формуют акрил на вакуумных формовочных столах, пишут одно и то же: лист сушат до нагрева, нагревают равномерно и без горячих пятен, а температуру проверяют на обрезке.
Режим сушки зависит от толщины и производителя листа. Обычно используют сушильный шкаф около 80 °C, время растёт с толщиной, а точные цифры смотрят в паспорте на ваш акрил. Домашняя духовка с нагревом сверху и снизу и без термостата для этого не годится: температура гуляет, и лист выходит из неё в пузырях. Отжиг в кипятке и духовке операторы называют рискованным, потому что температуру нельзя удержать, а лист ведёт.
Термоформовка: матрица, температура, сушка
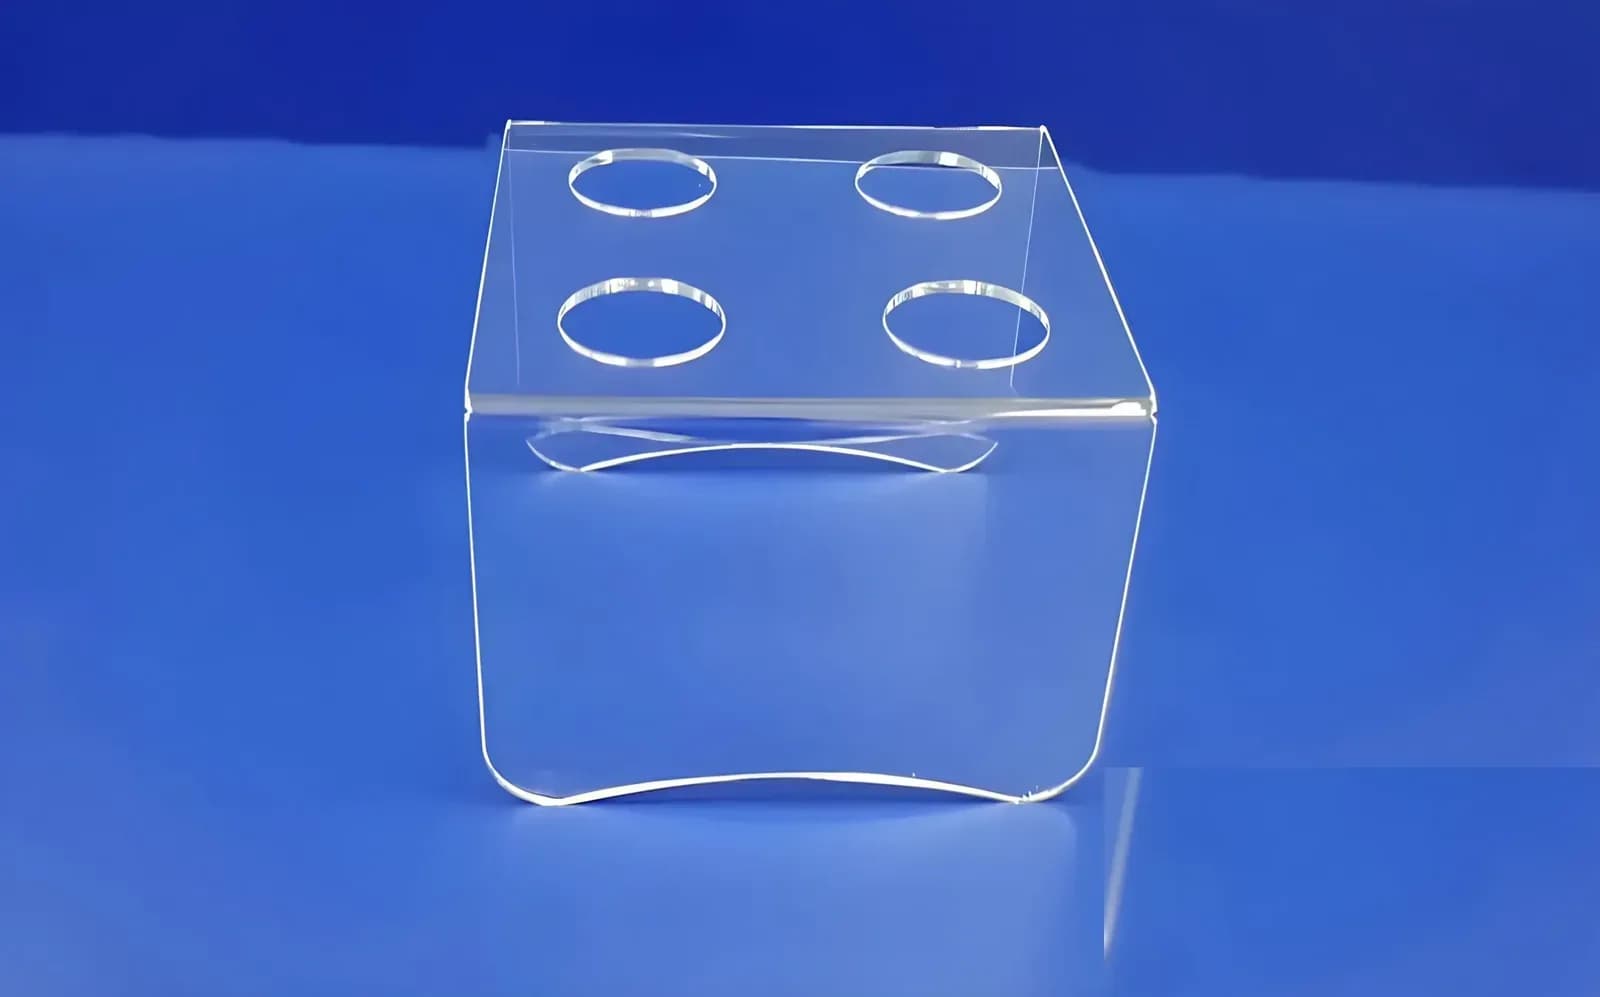
Вакуумная формовка листа по матрице нужна для объёмных деталей: колпаков, лотков, витринных стоек, букв с глубоким объёмом. Практики описывают порядок так:
- Мастер-модель (МДФ, ППУ, дерево) с уклоном стенок, чтобы деталь снималась; поры модели закрывают воском или нитрокраской.
- Лист сухой, в зажимной раме по периметру.
- Нагрев до температуры формовки, при этом лист провисает равномерно.
- Предварительный раздув воздухом (так формуют ПЭТ и акрил при глубокой вытяжке), чтобы стенка получилась ровной.
- Подача вакуума, остывание на матрице, снятие.
Для ПЭТ-листа практики называют температуру формовки около 130–140 °C. Для акрила ориентируйтесь на 150–190 °C для литого. Усадку листа при остывании закладывайте в размер: у экструзионного акрила она в несколько раз выше, чем у литого, и матрица «с запасом» для него обязательна.
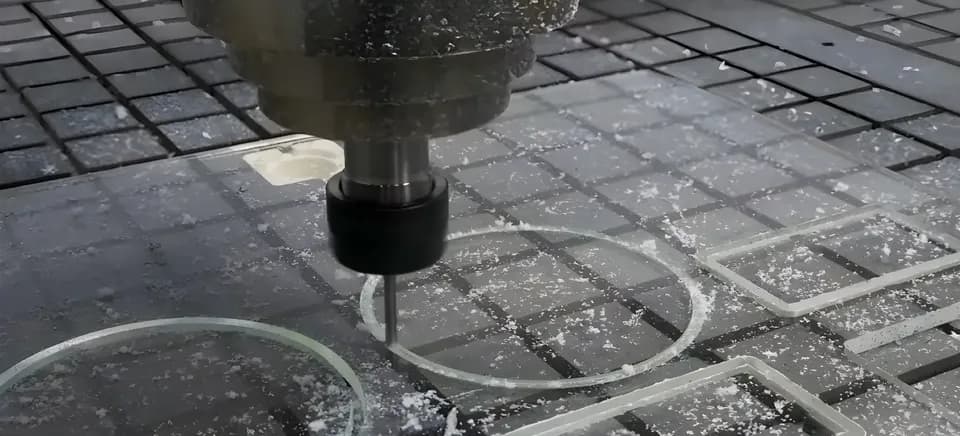
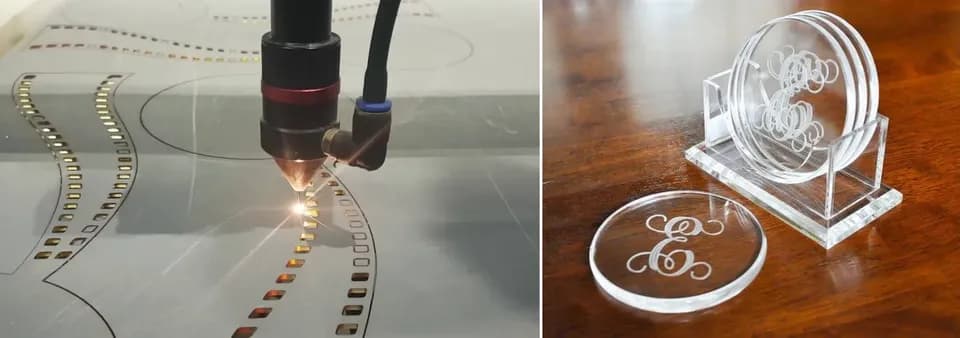
Заготовки под гибку и формовку режут либо лазером, либо фрезером. Лазером удобно на листе 1300×900 мм, например на станках этого класса Wattsan NC-C1390, а когда нужен лист 1220×2440 мм целиком, берут фрезер формата 1325. Но кромку после лазера нужно отжигать, если деталь потом клеится растворителем, и об этом речь дальше.
Склейка
Оргстекло клеят двумя способами. Растворители (дихлорэтан, дихлорметан, хлороформ) размягчают поверхность стыка, и детали сплавляются. Полимеризационные клеи (двухкомпонентные или УФ-отверждаемые) заполняют зазор и затвердевают сами, шов получается прозрачнее.
| Способ | Что даёт | Минусы |
|---|---|---|
| Растворитель, капиллярная подача в стык | Тонкий прозрачный шов у идеально подогнанных кромок | Ядовитый, пары вредны, трещины на напряжённой кромке |
| Полимеризационный клей | Заполняет зазор, шов прочный | Дороже, нужно время отверждения |
| Цианоакрилат | Быстро, мелкие детали | Белый налёт вокруг шва, хрупкий шов |
Практики называют типичные ошибки склейки: стык неплотный (растворитель не заполняет зазор), поверхность не обезжирена, лишний растворитель стекает на лицевую сторону и оставляет матовые разводы, а сам лист не отожжён.
Остановимся на последнем подробнее. Справочники отмечают, что лазерная резка создаёт внутренние напряжения, и при контакте с растворителем кромка покрывается сеткой микротрещин. Отжиг деталей перед химической склейкой лазерных деталей называют обязательным шагом. Режимы отжига берут из паспорта листа: нагрев ниже температуры размягчения и медленное остывание. Фрезерованные детали напряжения несут меньше, но при перегреве фрезы на кромке остаётся оплавление, которое тоже нужно зачистить.
ПВХ: гнуть можно, лазером нельзя
ПВХ в рекламе чаще всего вспененный лист (его называют «пенокартон ПВХ» или «форекс») и жёсткий лист. Греют его мягко: у стеклования ПВХ около 75–80 °C, а выше 110–120 °C материал начинает разлагаться с выделением хлороводорода. Поэтому режим один: нагреть до мягкости, согнуть в шаблоне, держать до остывания, а помещение проветрить. Подробнее о том, почему ПВХ не кладут в лазерный станок, написано в материале о материалах, которые нельзя резать лазером: хлор разрушает оптику и опасен оператору.
У вспененного ПВХ на нагретой поверхности остаются следы и «вмятины» от опор. Кладите лист на ровную ткань или фторопластовую плёнку, а не на голую решётку. Резку и V-канавку под сгиб в ПВХ и композите на фрезере разбирает статья о фрезеровке ПВХ, поликарбоната и АКП. Склеивают ПВХ специальными клеями для ПВХ или двусторонним скотчем, акриловые растворители для него не подходят.
Частые дефекты и причины
| Дефект | Вероятная причина | Исправление |
|---|---|---|
| Пузыри в толще листа | Влага или перегрев | Сушка, ровный нагрев, обрезок для проверки |
| Белёсая зона на сгибе | Мелкий радиус или недогрев | Шире полоса, больше нагрев, радиус не менее двух-трёх толщин |
| «Сабля» | Неравномерный нагрев, остывание без оснастки | Шаблон, нагрев обеих сторон |
| Трещины на кромке после клея | Напряжения после лазера | Отжиг до склейки, подача растворителя с меньшим объёмом |
| Матовые разводы у шва | Лишний растворитель | Меньше подача, зачистка кромки |
| Тонкие стенки на колпаке | Неравномерная вытяжка | Предварительный раздув, равномерный нагрев |
Когда проще заказать на стороне
Если нужен единичный объёмный колпак или короб большого размера, формовочный стол ради него не покупают: такие заказы отдают на производство с оснасткой. Для серии из пары десятков изделий оснастку из МДФ и ППУ делают самим, а вакуумный стол собирают из вакуумного насоса и ресивера. В любом случае первую партию стоит делать на обрезках: режим для вашего листа и вашего нагревателя нельзя вычитать из статьи, его подбирают руками.
Частые вопросы
Можно ли гнуть акрил строительным феном?
Феном гнут тонкие листы и небольшие участки, но нагрев получается неравномерным, а это прямой путь к «сабле» и белым зонам. Для длинной линии нужен линейный нагреватель.
Чем склеить оргстекло без запаха и яда?
Полимеризационными двухкомпонентными или УФ-клеями: они не требуют такой вытяжки, как дихлорэтан, и дают прозрачный шов. Требуют тщательной подгонки и времени на отверждение.
Почему акрил трескается после склейки через несколько дней?
Растворитель оставляет в шве напряжения, а если кромка была после лазера и не отожжена, напряжения складываются. Отжиг до склейки и умеренное количество растворителя уменьшают риск.
Можно ли гнуть ПВХ нагревом так же, как акрил?
Можно, но температуру держат ниже и нагрев короче: выше 110–120 °C ПВХ начинает выделять хлороводород. Работать нужно с вытяжкой, лист при этом не должен темнеть.
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Вывески и декор
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий