Кратко
Начинайте со станины: износ направляющих у патрона, ступенька под ногтем и ход каретки по всей длине решают, нужен ли станок. Затем проверяют люфты суппорта, пиноли и шпинделя, гитару, подачу масла, электрику и делают пробную проточку. Единой нормы допустимого износа нет, поэтому сравнивайте состояние с ценой восстановления и берите станок, который не требует капремонта.
- Смотрите станину раньше всего остального. Износ направляющих у патрона, ступенька под ногтем и плавность хода каретки по всей длине показывают, сколько станок проработал и как.
- Люфты поперечной подачи, пиноли и шпинделя, зубья гитары и работа маслонасоса проверяются руками за 15–20 минут и без измерительного инструмента.
- Допустимого износа единой нормы нет. ГОСТ 18097-93 задаёт допуски для нового станка, а для б/у вы сами решаете, во что обойдётся приведение к нужной точности.
- Не берите станок без задней бабки, без гитары или с выработанными втулками шпинделя: восстановление дороже, чем разница в цене с целым экземпляром.
- Заранее проверьте перекрытие под станок и наличие трёх фаз 380 В: вес 1К62 или 16К20 от 2 до 3 т.
Что покупаете на самом деле
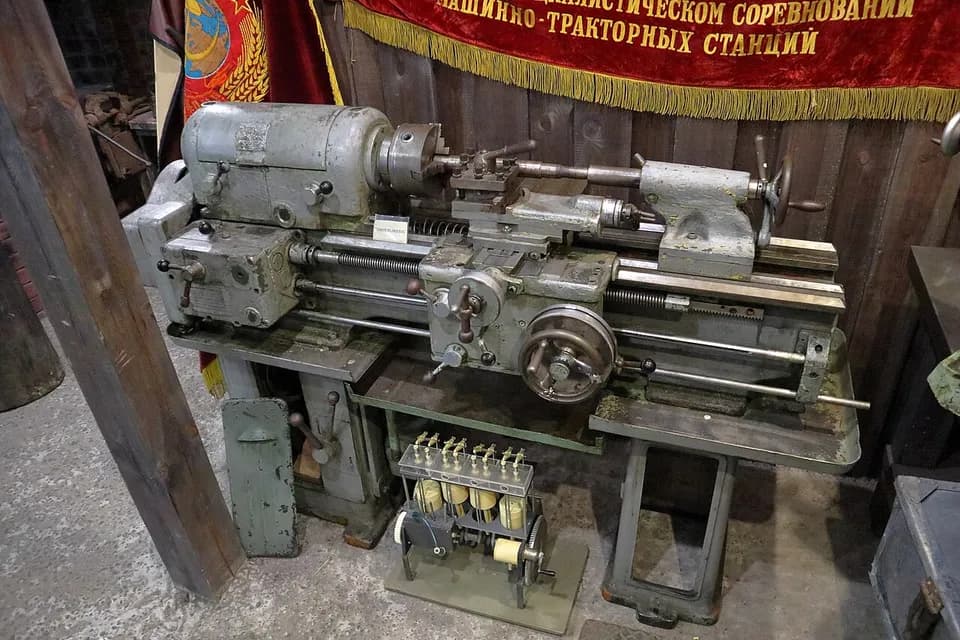
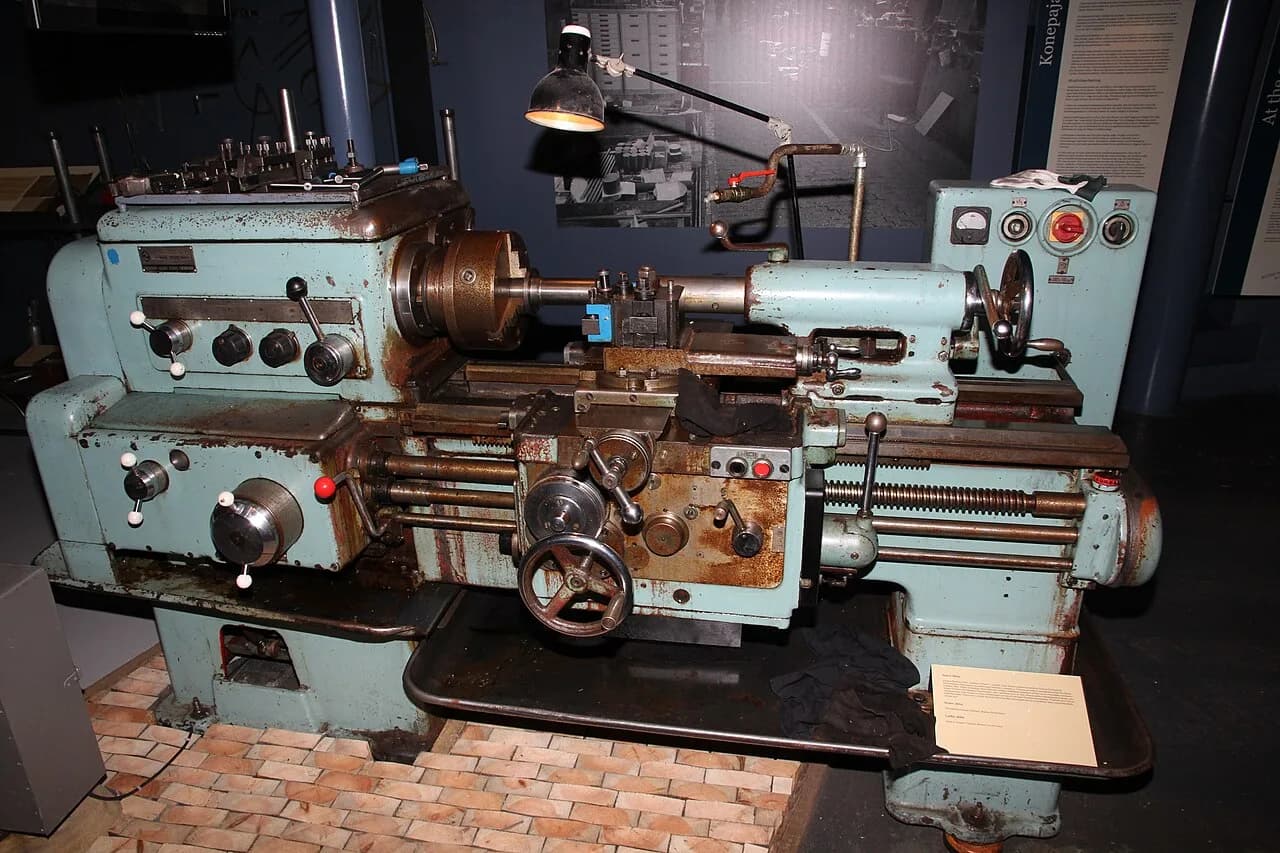
Станки 1К62, 16К20, 1Е61, ИЖ-250 и 1И611, ТВ-16 когда-то делали с большим запасом, но старыми они выглядят одинаково: слой масла и краски скрывает, где износ, а где нет. По отзывам практиков, станок почти всегда продают в том состоянии, в котором он дорабатывал свой срок. Значит, важно не «какая модель», а где и как на нём точили. Станок, на котором годами делали одну и ту же деталь у патрона, может быть почти новым в дальней части станины. Станок, который гоняли по всей длине, изношен равномерно, но предсказуемо.
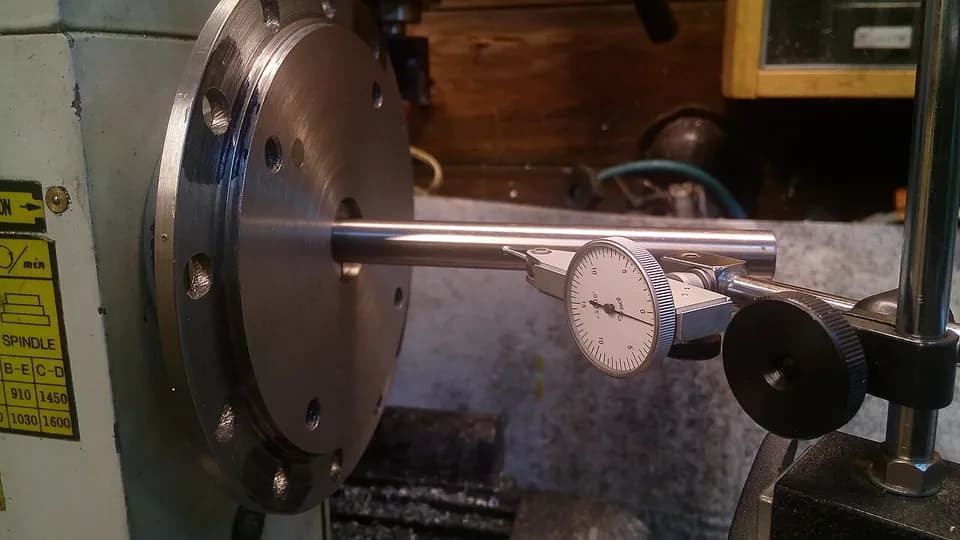
Поэтому приезжайте с минимальным набором: индикатор с ценой деления 0,01 мм на магнитной стойке, щупы, пруток или заготовка хотя бы 30 мм, рулетка, фонарь и чистая ветошь. Скалку с конусом Морзе возить необязательно: геометрию по ней проверяют уже дома. Индикатор на магнитной стойке нужен, чтобы оценить провал станины и биение шпинделя на месте.
Станина: смотрят первой
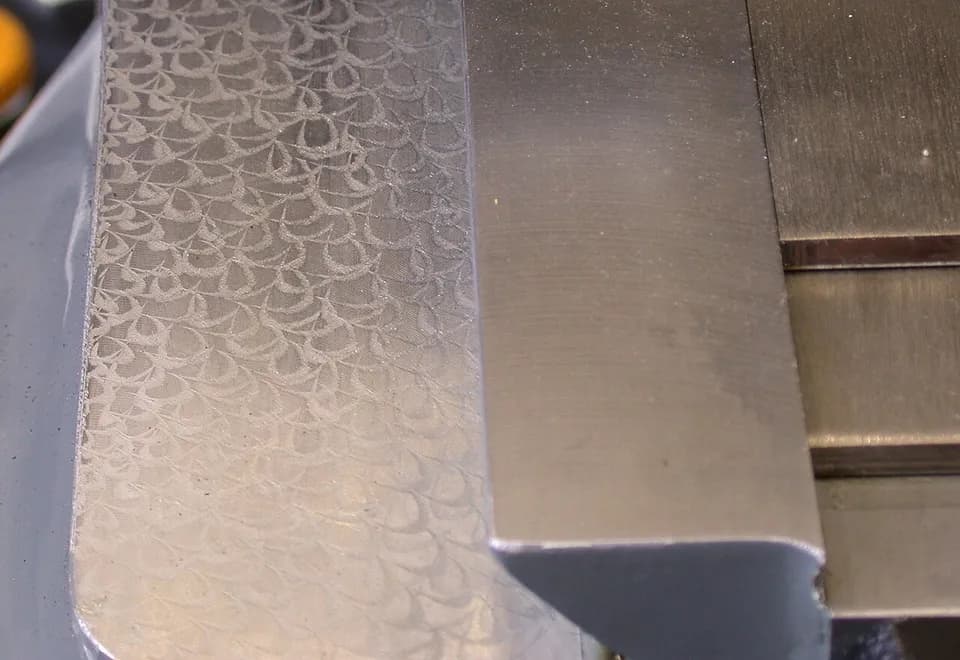
Износ направляющих лечится шлифовкой, накладками или шабрением (подробности в статье про ремонт направляющих), и стоит это ощутимо. Поэтому осмотр начинают отсюда.
- Отгоните суппорт к задней бабке и посмотрите направляющие у патрона: здесь изнашивается больше всего, потому что большинство деталей точат ближе к шпинделю. Поверхность должна быть ровной, без задиров и глубоких царапин.
- Проведите ногтем поперёк призмы. Ступенька, которую едва чувствует ноготь, у практиков соответствует износу примерно 0,02–0,05 мм, отчётливая ступенька говорит о 0,1 мм и больше. Это ощущения, а не измерение, и их нужно подтвердить индикатором.
- Поставьте стойку с индикатором на заднюю бабку (или на каретку), подведите наконечник к призме у патрона, обнулите и прокатите узел по всей длине. Показания дают относительный провал, а не точный износ, потому что бабка тоже изнашивается. Но разница в 0,1 мм и более между патроном и серединой уже повод для торга или отказа.
- Не ограничивайтесь одним участком. На станках встречается износ 0,03–0,05 мм у патрона и почти идеальная дальняя часть, а бывает наоборот. Если детали будут мелкие, этого достаточно.
- Прогоните каретку по всей станине и проверьте плавность. Подклинивание на краях говорит о выработке в середине, тугой ход в одном месте о том, что прижимные планки неправильно отрегулированы.
Люфты и узлы
Следующие проверки идут быстро и не требуют инструмента.
Поперечная подача. Выведите суппорт на себя до упора, прокрутите винт из конца в конец и сравните усилие и свободный ход лимба в крайних положениях и посередине. Если посередине люфт заметно больше, винт выработан в середине хода.
Прижимные планки каретки. Возьмитесь за фартук и попробуйте оторвать его от станины. Практики говорят, что люфт есть почти всегда, а его величину можно почувствовать руками. Его убирают шлифовкой планок, и не каждый ремонтник за это берётся.
Пиноль задней бабки. Выдвиньте её и потяните поперёк станка в крайних и среднем положениях. На пиноли не должно быть забоин, конус внутри ровный и без задиров, маховик вращается плавно.
Шпиндель. Зажмите пруток в патроне и пошевелите его вверх и вниз, а затем на слух проверьте работу на всех оборотах. Гул, стук и вибрация на больших оборотах плохой знак. Осевой и радиальный люфт шпинделя можно оценить индикатором, а допуск для нового станка измеряется единицами и десятками микрон: точное значение смотрите в паспорте и в ГОСТ 18097-93.
Коробка и гитара. Зубья шестерён должны иметь закруглённые края без выкрашивания и следов перегрева. Если масла в глазке нет, а насос работает, проверьте, приходит ли масло на лоток. При работе без смазки шестерни и вилки переключения греются, и следы видны сразу. Комплектность гитары сверьте с паспортом станка: недостающие сменные колёса найти и купить непросто.
Патрон. Проверьте, не болтаются ли кулачки, и посмотрите на след рабочих поверхностей. Радиальное биение патрона лечится расточкой кулачков, а износ спирали нет.
Таблица проверок и ориентиры
Допуски на новый станок задаёт ГОСТ 18097-93, точные значения зависят от класса точности и диаметра обработки, поэтому в таблице стоят порядки величин, а точные цифры берите из паспорта конкретной модели. Для станка, которому 40 лет, это не норма, а точка отсчёта.
| Узел | Как проверить | Допуск для нового станка | Что значит отклонение |
|---|---|---|---|
| Направляющие у патрона | Ноготь поперёк призмы, индикатор на каретке | Порядок десятков микрон на длине 1 м, точное значение по паспорту | Ступенька и провал больше 0,1 мм (ориентир) требуют шлифовки или накладок |
| Установка по уровню | Уровень вдоль и поперёк станины | Порядка 0,02–0,04 мм/м, по паспорту | Скручена станина или перекошен фундамент, точность не получить |
| Биение посадочной шейки шпинделя | Индикатор на шейке | Порядок 10 мкм, по паспорту | Выработаны или разбиты подшипники шпинделя |
| Осевое биение шпинделя | Индикатор на торец или шарик в центре | Порядок 10 мкм, по паспорту | Люфт упорного подшипника |
| Конус шпинделя | Контрольная оправка и индикатор: у торца и на 300 мм | Порядок 10 мкм у торца и 20 мкм на 300 мм, по паспорту | Помят или изношен конус, патрон или центр будут бить |
| Люфт поперечной подачи | Свободный ход лимба в крайних положениях и посередине | Единой нормы нет, смотрите паспорт станка | Рост свободного хода в середине говорит об износе винта и гайки |
| Прижимные планки каретки | Щуп между планкой и станиной | Рекомендуют 0,01–0,02 мм (ориентир практиков) | Каретка пляшет, точный размер не удержать |
Электрика и привод
Электрошкаф откройте только при выключенном и обесточенном станке, лучше при отключенном вводном автомате. Работы под напряжением в чужом шкафу не делают. Посмотрите на состояние проводки: оплавленная изоляция, самодельные скрутки и «жучки» вместо предохранителей означают, что станком пользовались как угодно. Проверьте, что включаются и выключаются пускатели и не искрят контакты. Лампочки и сигнальные цепи в старых станках часто питаются от отдельных обмоток трансформатора на 22, 36 или 110 В: это нормально, но в шкафу не должно быть ничего лишнего.
Оцените ремни и натяжение, шум двигателя на холостом ходу и торможение шпинделя. Помните про питание: двигатели 1К62 и 16К20 трёхфазные на 380 В, мощность главного привода 16К20 по справочникам около 11 кВт. В частном доме с однофазным вводом станок без частотного преобразователя не запустится, а трёхфазный ввод стоит отдельных денег и разрешений.
Пробная проточка
Попросите включить станок и сделать проточку. Для начала зажмите пруток диаметром 30–40 мм и проточите участок 80–100 мм на нескольких оборотах. Конусность и чистоту поверхности можно оценить без прибора: если диаметр у патрона и у конца заметно различается, значит, есть проблемы с геометрией или с биением. Для точной проверки отрежьте пробную канавку и измерьте диаметр микрометром в двух местах. Разница в несколько сотых миллиметра на 80 мм для б/у станка терпима (ориентир, не норма), больше нужно объяснять.
Если продавец отказывается включать станок или говорит, что станок «не на ходу», считайте его ценой лома плюс стоимость ремонта.
Сколько стоит довести станок
Ремонт, а не цена в объявлении определяет настоящую стоимость. Цены на шлифовку станины, шабрение и замену подшипников шпинделя сильно зависят от региона и года, поэтому до покупки запросите расценки у местной ремонтной мастерской. Участники выборных тем сходятся, что лучше купить станок на 150–200 тыс. рублей дороже, но в хорошем состоянии, чем дешёвый, который потребует капремонта и инструмента. Следующие работы практически всегда оказываются дороже, чем кажется: шлифовка направляющих, перешабровка передней и задней бабок, замена подшипников шпинделя, ремонт гитары и фартука.
Если нет задней бабки, гитары, патрона или шпиндельные втулки убиты, откажитесь без раздумий. Если выработка станины около 0,1 мм и больше по всей длине (ориентир), а станок нужен для точной работы в «сотку», откажитесь или торгуйтесь до цены лома. Если на станине следы газовой резки или болгарки, жёсткость потеряна безвозвратно.
Место, вес и питание
Заранее решите, куда он встанет. Станок весом 1,5 т требует подготовленного основания. У 1К62 вес по справочникам зависит от длины станины и составляет около 2–3 т, у 16К20 с РМЦ 1000 около 3 т, у лёгких станков вроде ИЖ и ТВ-16 от нескольких сотен килограммов до тонны. Точную массу смотрите в паспорте. Перекрытие в квартире или на втором этаже тяжёлый станок не выдержит: нагрузку на плиты нужно узнать у проектировщика или эксплуатирующей организации, а не прикидывать на глаз. Тяжёлый станок вывозят по частям: сначала снимают узлы, станину с задней бабкой, самую тяжёлую часть, грузят отдельно. Стропы берут текстильные и заводят по схеме из паспорта: стальной трос оставляет следы на направляющих. На месте станину выставляют по уровню до 0,02 мм/м, как в статье про проверку геометрии, до первого пуска. Установка на виброопоры допустима, но на мягком грунте и без плиты они уйдут. Подготовьте также трёхфазный ввод 380 В с заземлением и автоматом по паспортному току.
Когда отказаться сразу
- Нет задней бабки, гитары, фартука или кожухов.
- Втулки шпинделя или подшипники разбиты, шпиндель шатается рукой.
- Станина с газорезкой, трещинами, сварными ремонтами.
- Ступенька по всей длине станины заметна глазом и ощутима ногтем, а цена не уходит в ломовую.
- Продавец не даёт включить станок или проточить пруток.
- Нет трёх фаз и нет места для станка весом больше тонны.
Частые вопросы
Какой допустимый износ станины у б/у токарного станка?
Единой нормы нет. Допуски ГОСТ 18097-93 относятся к новому станку и измеряются десятками микрон на метр длины. На б/у ориентируются на то, какую точность нужно получить. По опыту практиков (ориентир), для обычных деталей терпим износ в несколько соток, а для работы «в сотку» износ около 0,1 мм означает капремонт.
Можно ли оценить износ без индикатора?
Грубо можно. Ноготь, палец и прогон каретки по станине показывают провал и тугой ход. Практики советуют посмотреть два-три станка, и ощущение быстро выработается, но подтверждать лучше индикатором 0,01 мм.
Стоит ли брать ТВ-16 или станок с малым патроном?
ТВ-16 настольный и подходит для небольших деталей и учёбы, проходное отверстие шпинделя у него небольшое, поэтому длинные толстые заготовки в шпиндель не пройдут. Такие станки часто продают с изношенными втулками шпинделя, поэтому люфт проверяйте особенно тщательно.
Что проверять в станке, который стоит подключённым?
Прежде всего, как он запускается и тормозит, нет ли гула и вибрации на высоких оборотах, приходит ли масло, как идут подачи и резьба. Затем сделайте пробную проточку и проверьте ход каретки в обоих направлениях.
Нужна ли скалка при осмотре?
Для покупки необязательна: продавец вряд ли даст возиться долго. Скалку с конусом Морзе и индикатор используют после покупки при приёмке геометрии, как описано в статье про проверку геометрии.
Источники
- ГОСТ 18097-93 (ИСО 1708-8-89) Станки токарно-винторезные и токарные. Основные размеры. Нормы точности ↗ — межгосударственный стандарт, допуски на биение и прямолинейность
- 1К62 Станок токарно-винторезный универсальный: паспорт и характеристики ↗ — справочник станков, масса и габариты
- 16К20 Станок токарно-винторезный универсальный ↗ — справочник станков, мощность и масса
- Основные вопросы по ИЖам для новичков ↗ — обсуждение практиков
- 1Е61МТС. Токарный станок ↗ — обсуждение практиков
- Советское или китайское - муки выбора первого станка ↗ — обсуждение практиков
Фото: MKFI, общественное достояние, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий