Кратко
Сначала измерьте износ и геометрию, потом выбирайте способ. Небольшой износ и задиры снимают шабером после заусенцев и чистки маслоканалов, глубокий (десятые доли миллиметра) лечат шлифовкой станины и накладками на суппорт. Накладки из зедекса, Ф4К или текстолита ставят на подвижные узлы, на заднюю бабку зедекс не клеят. Единых норм, когда что делать, нет, ниже ориентиры.
- Ремонт начинают с измерений, а не с шабера: проверяют геометрию станины и величину износа, чистят маслоканалы, снимают заусенцы. Мелкие риски служат карманами для масла и не мешают.
- Единых норм «при таком износе делай то» нет. Ориентиры: до нескольких соток шабрение, десятые доли миллиметра шлифовка или накладки, больше полумиллиметра с переносом оси винта и фрезеровкой.
- Накладки на суппорт и стол ставят после снятия слоя металла толщиной с накладку. Зедекс на заднюю бабку не клеят.
- Шабрение стальных закалённых накладок нереально, шабрят чугун и мягкие материалы.
- Не наплавляйте и не заваривайте станину без отжига: она поведёт.
С чего начать
Практики сходятся: износ направляющих не лечится «срочным шабрением». Сначала станок собирают и проверяют геометрию, чтобы понять, что именно изношено и насколько. Заусенцы снимают шабером, маслоканалы прочищают. Мелкие риски глубиной в доли сотки оставляют: они удерживают масло. Затем измеряют провал по всей длине станины индикатором и уровнем (порядок описан в статье про проверку геометрии токарного).
Два замечания, которые экономят время. Износ не одинаков по длине: у патрона он обычно больше, чем в дальней части. Если на всей станине провал в сотки, а станок нужен для обычных деталей, ремонт может быть не нужен вовсе. Любой станок можно починить, но не любой ремонт целесообразен: сравните стоимость шлифовки станины и накладок с ценой более целого станка.
Таблица выбора способа
Границы условные: единых норм нет, это ориентиры из практики. Точную глубину износа определяйте измерением на своём станке.
| Износ по направляющим (ориентир) | Что делают | Что нужно | Замечания |
|---|---|---|---|
| До 0,03–0,05 мм | Шабрение или только разбивка | Шабер, плита, краска, уровень | Шабрят «до чистого» и наносят разбивку; станину при этом не снимают |
| 0,05–0,2 мм | Шлифовка станины или шабрение | Шлифовальный станок, плита, поверка | Шабрение долго, при длинной станине проще шлифовка |
| 0,2–0,5 мм | Шлифовка станины, затем накладки на суппорт и бабку | Стенд для шлифовки, накладки, клей | Шлифовка уменьшает высоту каретки, накладки возвращают размер |
| Более 0,5 мм или задиры по глубине | Шлифовка/фрезеровка и накладки, перенос оси винта | Станочный парк и опыт | Суммарный съём смещает ось ходового винта относительно гайки, это придётся компенсировать |
| Закалённые направляющие с локальной выработкой | Шлифовка или замена накладками, не шабрение | Шлифовка | Закалённые направляющие шабрить практически невозможно |
Накладки: зедекс, Ф4К, текстолит, латунь
Накладки клеят на подвижную часть (суппорт, стол), а станина остаётся шлифованным металлом. Из чего их делают:
- Зедекс ZX-100K. Листы от 2 мм. Производитель материала рекомендует двухкомпонентный эпоксидный клей, полосы толще 4 мм дополнительно закрепляют винтами.
- Фторопласт с наполнителем (Ф4К20 и подобные). Антифрикционный материал, который применяют в направляющих скольжения.
- Текстолит и катаная латунь. Их используют давно; текстолит пропитывается маслом, поэтому клей может со временем отставать. Алюминиевые или латунные заклёпки (проволока Ø3–5 мм) удерживают накладку от сдвига.
Порядок работ для накладки на суппорт:
Накладки на суппорт
- 01
Определите износ и толщину.
Накладка начинается от 2 мм, поэтому снять придётся слой не меньше этой толщины.
- 02
Снимите слой металла
фрезерованием, строганием или шлифовкой на толщину накладки плюс клей, минус износ, минус припуск под доводку.
- 03
Подготовьте поверхность.
Обезжирьте и зачистите её щёткой или шкуркой непосредственно перед склейкой, не трогайте руками.
- 04
Нанесите клей
зубчатым шпателем, наложите накладку, прикатайте скалкой воздух и дайте нагрузку при склейке по инструкции производителя клея.
- 05
Доведите по месту
шабером (пластик шабрится легко) и проверьте ход.
Арифметика слоя. Пусть износ суппорта 0,2 мм, накладка 2 мм, слой клея около 0,1 мм, припуск под доводку шабером 0,05 мм. Чтобы вернуть поверхность в исходный уровень с припуском, накладка должна поднять её над изношенной на 0,2 + 0,05 = 0,25 мм. Накладка с клеем даёт 2,1 мм, значит, снимаем 2,1 − 0,25 = 1,85 мм. Если снять ровно 2 мм, поверхность поднимется только на 0,1 мм, и износ не выберется. Если снять 1,6 мм, припуск вырастет до 0,55 мм, и доводка затянется.
Если накладка клеится на наклонную грань, давление нужно создавать специальными планками под профиль или ставить узел в горизонт и пригружать. Ориентир по давлению при приклейке около 0,05 Н/мм² (точное значение смотрите в инструкции на клей и материал): для накладки 200×30 мм (6000 мм²) это 300 Н, то есть примерно 30 кгс. Резина толщиной 2–4 мм и твёрдостью 60–80 по Шору и жёсткий брус сверху выравнивают давление.
Компаунд вместо накладок
Вместо листов используют износостойкий эпоксидный компаунд с наполнителем (например, графитом): щели заклеивают, составом заливают зазор шприцем, затем формируют поверхность. Практики сообщают о случаях, когда такой ремонт отработал годы, но составы сильно различаются по качеству: используйте материалы с описанной технологией, а не первый попавшийся клей. Тиксотропный (густой) компаунд удобнее новичку, а жидкий наливной требует герметизации.
Шабрение
Шабрение даёт геометрию и масляные карманы, но берёт время. Основы по справочникам и опыту практиков:
- Слой краски на плите не толще половины допуска плоскостности. Берлинская лазурь или красная краска на машинном масле (тонким слоем), краску разводят индустриальным маслом, а не льняным. Свинцовый сурик ядовит, используйте безопасные пигменты.
- Плита и линейка должны быть поверены (ГОСТ 10905-86); пришабриваемая поверхность копирует плиту с погрешностью, зависящей от толщины краски. Метод трёх плит нужен, если эталона нет.
- Контроль геометрии станины идёт по уровню (0,02 мм/м) и линейке, не только «по краске». На длинной станине шабрением легко получить зигзаг по длине.
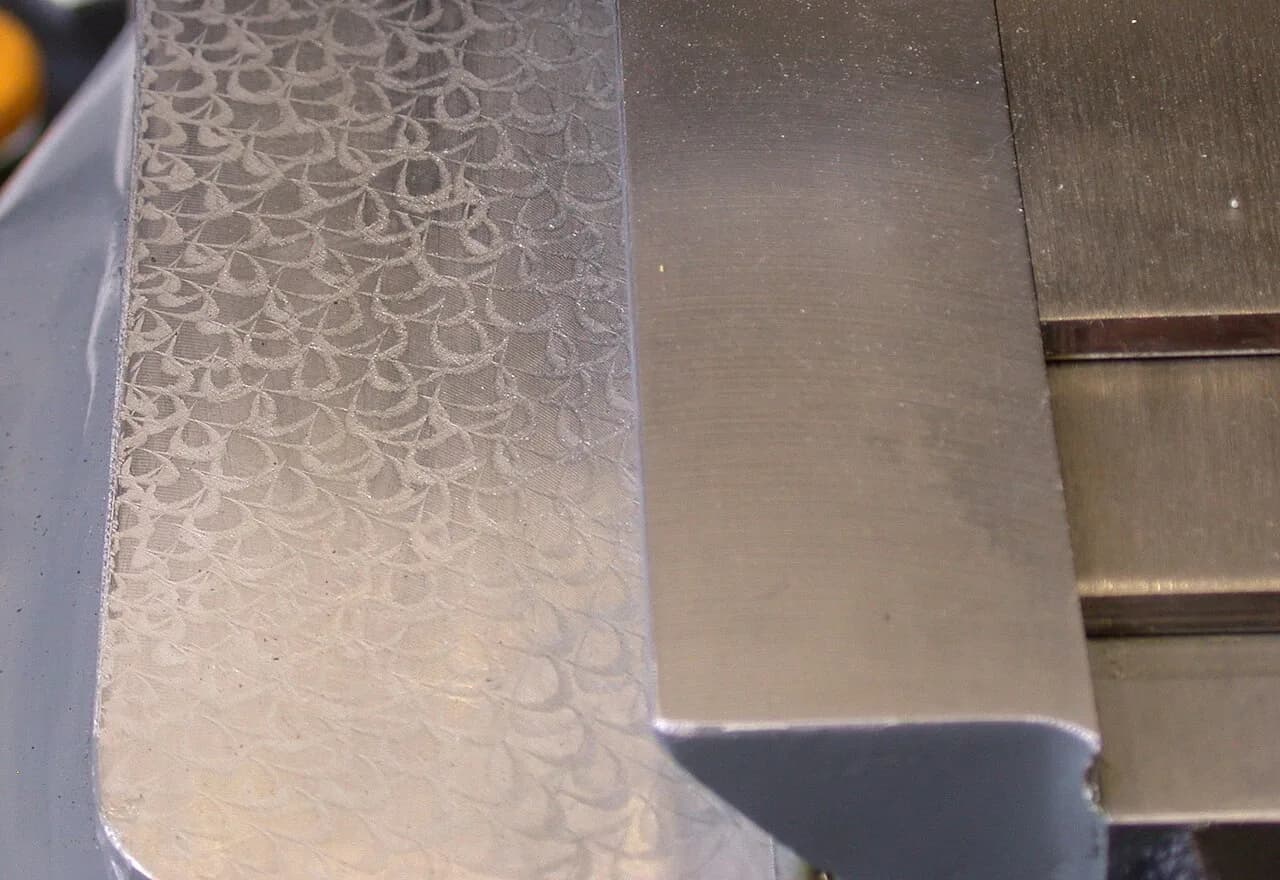
- «Разбивка» (узор из лунок) удерживает масло и не даёт плоскостям схватиться. Её наносят и после шлифовки.
Шлифовка
Шлифовка быстрее шабрения на длинных станинах. После неё нужна разбивка, а при полной перешлифовке всех рабочих поверхностей придётся заново пришабривать корпус передней бабки, затем заднюю бабку по передней, проверить просевшую каретку и фартук, а также проверить маточную гайку. Это капитальный ремонт, поэтому одновременно решают, что менять: накладки на каретку, подшипники шпинделя, ходовой винт.
Контроль
После любого ремонта проверяют: прямолинейность и параллельность перемещения суппорта оси шпинделя (допуски для вашего класса точности и размера станка смотрите в ГОСТ 18097-93 и паспорте), установку станины по уровню, соосность центров, пробную проточку. Подробнее в статье про геометрию токарного станка.
Как не допустить износа
Защита направляющих скребками и пыльниками, регулярная смазка индустриальным маслом, чистка от стружки. Окалина и горячая стружка быстро портят мягкие накладки, поэтому при обдирке поковок направляющие закрывают щитками.
Частые вопросы
Можно ли ограничиться шабрением после шлифовки?
Шабрение после шлифовки превращается в нанесение разбивки, а не в исправление геометрии. Если шлифовка сделана ровно, ровнее шабрением не станет.
Подходит ли эпоксидка с графитом вместо накладок?
Свойства составов различаются, поэтому выбирайте материал с технологией и сроком работы, заявленными производителем, и готовьте поверхность строго по инструкции.
Что делать с задней бабкой?
Ставить катаную латунь или текстолит, но не зедекс. Подгонять по высоте шабрением.
Чем мерить плоскость при шабрении?
Поверочной плитой или линейкой по краске, уровнем с точностью 0,02 мм на метр и индикатором на проверяемой длине.
Источники
- ГОСТ 18097-93 Станки токарно-винторезные и токарные. Нормы точности ↗ — допуски прямолинейности и параллельности
- ГОСТ 10905-86 Плиты поверочные и разметочные. Технические условия ↗ — требования к плитам для шабрения
- Листы Zedex ZX-100K для направляющих станков ↗ — страница дистрибьютора, рекомендации по клею и креплению
- Использование композитных материалов (ZX-100K) для восстановления направляющих металлорежущих станков ↗ — обсуждение практиков
- Опять о наделках, клеях, ценах и отчасти о жизни ↗ — обсуждение практиков
- Оценка толщины слоя краски при проверке сопрягающихся поверхностей и шабрении ↗ — обсуждение практиков
Фото: Glenn McKechnie, CC BY-SA 2.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий