Кратко
Расконсервируйте и промойте узлы, смажьте их, подтяните крепёж, отрегулируйте прижимные планки и натяг ремня, проверьте заземление на обесточенном станке, замерьте биение пояска шпинделя и патрона, определите высоту резца. Затем по результатам заменяйте планки на клинья, перебирайте подшипники шпинделя и проверяйте пластиковые шестерни.
- В первый день станок не точат, а разбирают на узлы, моют, смазывают и измеряют. В некоторых узлах смазки не было вообще, в других есть консервационная, и там встречаются окалина и литейная земля.
- Главные регулировки: прижимные планки суппорта, натяг ремня, осевой люфт ходового винта, высота резца.
- Электрику проверяют только на обесточенном станке: обжим проводов, затяжка клемм, заземление. Под напряжением в шкафу ничего не делают.
- Биение посадочного пояска шпинделя на хороших экземплярах укладывается в сотку, а биение патрона может быть заметно больше. Оно лечится расточкой кулачков.
- Если после регулировки суппорт всё ещё «пляшет» под нагрузкой, прижимные планки заменяют клиньями.
Оборудование
- индикатор часового типа 0
- 01 мм на магнитной стойке
- шестигранные ключи
- щупы
- штангенциркуль
- плитки или набор калиброванных пластин
- пруток Ø20–30 мм
- кисть и ёмкость для промывки
Материалы
- керосин или уайт-спирит
- ветошь
- литол или консистентная смазка
- жидкое индустриальное масло И-20А
- полоски фольги или шайбы
Время
≈ 300 мин
Что понадобится
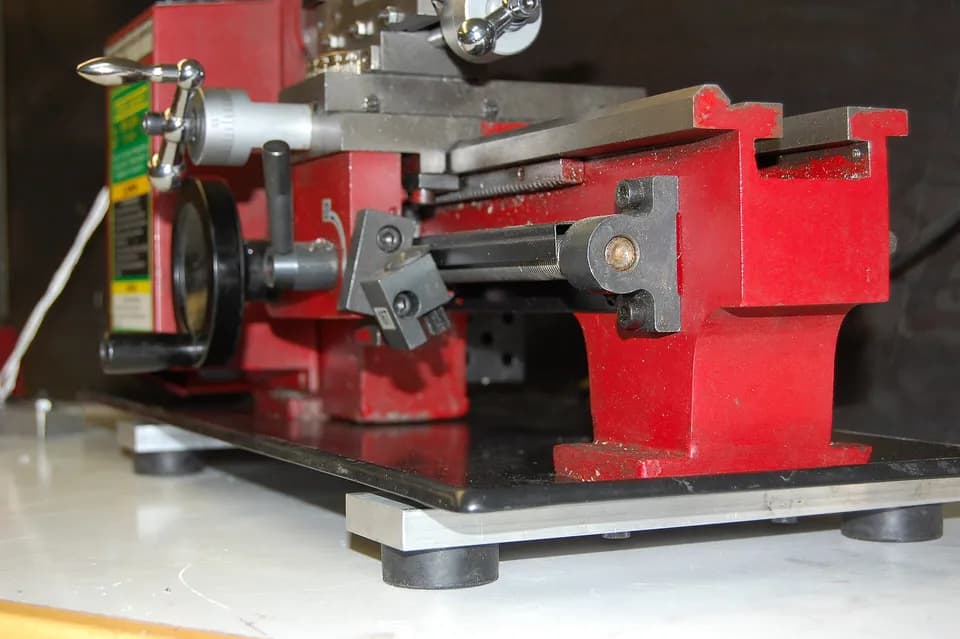
Модели WM210V, BD-8, «Корвет» и их аналоги делают на нескольких заводах по почти одинаковому образцу, поэтому приёмка у них общая. Расположение винтов отличается, ориентируйтесь на паспорт и схему в нём. Работы идут на крепком жёстком столе или верстаке, который можно выставить по горизонту.
Чек-лист приёмки
Пункты идут по порядку, пропускать не нужно: найденное на раннем этапе влияет на поздние.
Первый день: восемнадцать пунктов
- 01
Проверьте комплектность
по описанию: центры (вращающийся и неподвижный), патрон, обратные кулачки, сверлильный патрон, сменные шестерни гитары, ключи.
- 02
Осмотрите на повреждения при перевозке
сломанные рукоятки, погнутые кожухи, трещины в литье.
- 03
Расконсервируйте.
Снимите консервационную смазку, протрите поверхности ветошью с керосином или уайт-спиритом.
- 04
Разберите по узлам и промойте
заднюю бабку, суппорт с фартуком, патрон, гитару. Практики находили в узлах опилки, грязь и следы воды. Не ленитесь: всё равно придётся регулировать.
- 05
Проверьте крепёж.
Подтяните винты крепления двигателя, кожухов и передней бабки. Мотор на многих станках закреплён небрежно.
- 06
Осмотрите прижимные планки и пыльники.
Из-за неверно просверленных отверстий планка может сесть слишком близко к станине, и продольная подача начнёт подклинивать ближе к патрону. Штампованные пластины-держатели войлочных пыльников не должны касаться направляющей.
- 07
Смажьте узлы.
Густую смазку (литол) в малые узлы, жидкое масло на большие площади. Для направляющих и подшипников шпинделя берут чистое индустриальное масло нужной вязкости (по паспорту станка), а не отработку. Шестерни гитары мажут смазкой для открытых редукторов или литолом с каплей масла.
- 08
Отрегулируйте натяг ремня
достаточно, чтобы не проскальзывал при нагрузке, перетяжка греет подшипники.
- 09
Проверьте шестерни.
Пластиковые шестерни гитары и коробки боятся стружки и переключения на ходу. Осмотрите зубья, уберите частицы металла чертилкой, не работайте с открытой крышкой.
- 10
Обесточьте станок и проверьте обжим проводов и клеммы.
Подтяните ослабленные винты в клеммнике, убедитесь, что провода обжаты, а заземляющий провод надёжно закреплён на корпусе. Вскрытие под напряжением исключено.
- 11
Проверьте заземление
мультиметром на обесточенном станке: цепь между корпусом и заземляющим контактом вилки. Не соединяйте землю с нулём «для надёжности».
- 12
Отрегулируйте осевой люфт ходового винта
гайкой или торцевой шпилькой на конце винта. Если подтяжкой не убирается, ищите причину в опоре и подшипнике.
- 13
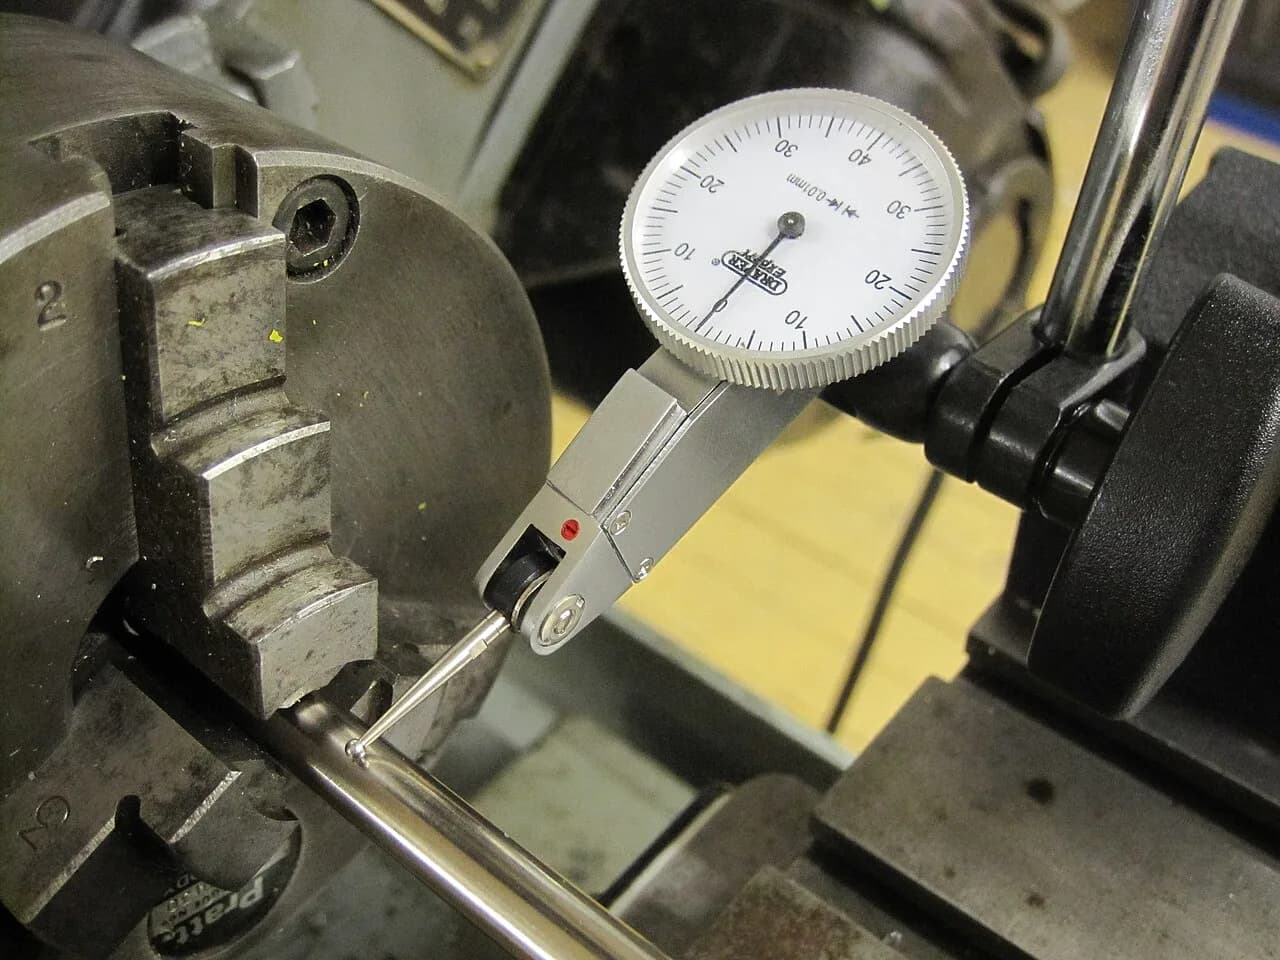
Измерьте биение пояска шпинделя
индикатором, в точках у торца и на посадочном поясе. На хороших экземплярах результат укладывается в сотку.
- 14
Измерьте биение патрона.
Зажмите пруток и проверьте индикатором у патрона и на удалении 50–100 мм. Если с зажатой фрезой Ø20 мм индикатор показывает десятку и более, кулачки растачивают.
- 15
Проверьте заднюю бабку при убранной вверх пиноли
ход, люфт, соосность с шпинделем, чистоту конуса.
- 16
Определите высоту резца.
Вставьте в шпиндель конус и измерьте плитками расстояние от опорной плоскости резцедержателя до центра. Если резец стоит ниже оси, нужны подкладки. Отметьте нужную высоту риской на неподвижной стенке или подберите подкладку из калиброванной пластины.
- 17
Проверьте поперечную подачу и малую продольную
ход без заедания, цена деления лимба, люфт.
- 18
Сделайте пробную проточку
прутка Ø20–30 мм из латуни или алюминия на небольших оборотах и измерьте диаметр в двух местах. Разница показывает, нужна ли юстировка передней бабки.
Как исправить найденное
Подклинивание и люфт суппорта. Ослабьте контргайки винтов планок и подтягивайте их по очереди, проверяя ход по всей длине станины. Если после регулировки люфт сохраняется или суппорт не держит съём, планки заменяют клиньями: клин регулируется одним винтом и выбирает износ постепенно.
Шум шпинделя. Если звук такой, будто в подшипниках песок, не ждите: снимите фланцы, промойте керосином, проверьте подшипники и смените смазку. Нередко шум создаёт именно грязная смазка, а не подшипники: после промывки он пропадает. Если подшипники действительно изношены, их меняют на такие же, номер смотрите на корпусе подшипника.
Биение патрона. Сначала убедитесь, что поясок и фланец шпинделя в норме. Затем растачивайте кулачки на рабочем диаметре, на малых оборотах, с кольцом предварительного натяга, последний проход не более 0,05 мм. Если биение остаётся, винтовая улитка могла износиться, и ремонт кулачков не поможет.
Юстировка передней бабки. У большинства малых китайцев бабка прикручена винтами к станине, и её соосность с направляющими регулируют прокладками. Метод без контрольной скалки: зажмите пруток, поставьте индикатор на суппорт, подведите к двум отметкам на прутке (у патрона и у конца) и замерьте среднее значение между максимумом и минимумом в каждой точке. Разница средних характеризует несоосность. Подкладывайте полоски фольги под задний конец бабки и повторяйте, пока разница не станет близкой к нулю, затем так же выверяют горизонтальную плоскость. Вертикальная при этом снова уходит, поэтому процедуру повторяют несколько раз. Подробнее про допуски и проверку скалкой в статье про геометрию токарного.
Первая доработка
Что чаще всего делают сразу или в первые месяцы, по опыту владельцев:
| Доработка | Зачем | Ориентир по сложности |
|---|---|---|
| Клинья вместо прижимных планок | Убирают износ и дают жёсткость | Средняя, нужны точные замеры |
| Упорные подшипники на винты поперечной и малой подач | Убирают осевой люфт и облегчают вращение | Средняя: размер подшипника подбирают по диаметру винта на вашем станке |
| Расточка кулачков | Снижает биение патрона | Лёгкая, но нужна аккуратность |
| Замена пластиковых шестерён на металлические | Переключение на ходу ломает пластик | Лёгкая, если шестерни есть в продаже |
| Крышка на шестерню рейки продольной подачи | Стружка забивает узел | Лёгкая, из дюраля или пластика |
| Подкладки под резцедержку | Резцы встают в центр | Лёгкая |
Инструмент для первых работ
Первым делом нужен инструмент, подходящий под высоту резцедержки. Быстрорезы дешевле для начала, державки под пластины DCMT и CCMT размера 12–16 мм берут позже, а не «наборами». Подкладки подбирают под фактическую высоту, замеренную в пункте 16.
Как не допустить проблем
Не работайте с открытой крышкой гитары, не переключайте скорость на ходу, чистите станок от стружки, масло меняйте по паспорту. Перед работой всегда проворачивайте патрон вручную: если слышится стук раз в десятки секунд, это может быть частица стружки в пластиковой шестерне. Работайте в очках, с зафиксированными волосами и без перчаток и свободной одежды у вращающихся частей.
Частые вопросы
Нужно ли разбирать новый станок целиком?
Не целиком, но по узлам: заднюю бабку, суппорт, фартук, патрон и гитару стоит снять и промыть. Практики сообщают о грязи и отсутствии смазки, которые снаружи не видны.
Каким маслом заливать коробку и шпиндель?
Берите чистое индустриальное масло по паспорту станка; практики используют И-20А. Моторное масло для автомобилей при отсутствии указаний в инструкции лучше не лить без совета производителя, а отработку не лить совсем.
Почему резцы встают ниже центра?
Так бывает у резцов, заточенных для станков с иной высотой центров. Это исправляют подкладками, а высоту определяют плитками или штангенциркулем и фиксируют риской на неподвижной стенке.
Что делать, если станок бьёт при зажиме фрезы?
Проверьте поясок шпинделя, патрон и кулачки. Если поясок в норме, а кулачки бьют, растачивайте их. Если шатаются сами кулачки или улитка, меняйте патрон.
Стоит ли разбирать шпиндельную бабку?
Только при признаках неисправности: шум, люфт, нагрев. Подшипники плотно сидят в бабке, и без съёмника разборка рискованна.
Источники
- ГОСТ 18097-93 Станки токарно-винторезные и токарные. Нормы точности ↗ — допуски на биение и параллельность
- Токарный станок CTMACH WM210V: характеристики ↗ — страница продавца
- Доводка и настройка китайских настольных станков ↗ — обсуждение практиков
- Токарный станок MML 250X550 (2550) от MetalMaster ↗ — обсуждение практиков
- WM210V, он же MX-210D еще один настольник 210х400 с проходным 38 ↗ — обсуждение практиков
Фото: Nottingham Hackspace, CC BY-SA 2.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий