Кратко
Выставьте станок по уровню (по ГОСТ класса Н допуск 0,04 мм/м, практики стремятся к 0,02 мм/м), затем индикатором проверьте биение шпинделя и конуса, параллельность оси шпинделя движению суппорта, высоту центров и параллельность пиноли. Допуски для станка класса Н: биение шейки и осевое 10 мкм, конус 10 мкм у торца и 20 мкм на 300 мм. После этого регулируют подшипники шпинделя и растачивают кулачки патрона, если биение выше допуска.
- Порядок: уровень, затем шпиндель (шейка, торец, конус), затем параллельность суппорта оси шпинделя, затем задняя бабка. Каждый следующий шаг зависит от предыдущего.
- Допуски по ГОСТ 18097-93 для станка класса Н (наибольший диаметр обработки до 800 мм): шейка шпинделя 10 мкм, осевое биение 10 мкм, конус 10 мкм у торца и 20 мкм на 300 мм. Для изношенного станка работайте по паспорту или по требуемой точности.
- Заднюю бабку выставляют по месту работы и больше не двигают: после перестановки центры расходятся на 0,02–0,05 мм.
- Регулировка радиально-упорных подшипников на конусе 1:12 даёт осевое смещение примерно в 12 раз больше изменения зазора. Заводскую схему не меняют.
- Кулачки патрона растачивают только если биение больше допуска.
Оборудование
- контрольная шлифованная оправка с конусом Морзе
- индикатор 0
- 01 мм (лучше 0
- 002 мм)
- магнитная стойка
- уровень 0
- 02 мм/м
- мостик под уровень
- щупы
Материалы
- ветошь
- спирт или керосин для протирки конусов
- индустриальное масло
Время
≈ 240 мин
Что нужно и как измерять
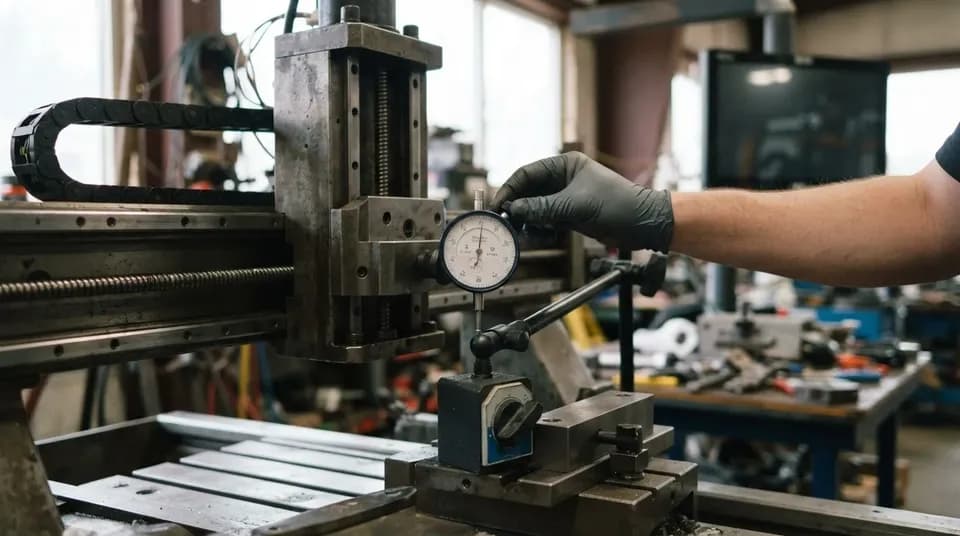
Для токарного станка вся проверка идёт индикатором с ценой деления 0,01 мм (лучше 0,002 мм) на магнитной стойке, контрольной шлифованной оправкой с конусом Морзе под ваш шпиндель и уровнем. По методике ГОСТ при длине измерения до 500 мм используют консольную оправку, закреплённую одним концом в конусе шпинделя, и её вылет обкатывают индикатором. Для длины от 500 мм до 1600 мм берут центровую оправку, которая стоит в центрах и требует соосных центров. Оправки для измерения бывают разной длины и класса точности; те, что продают как «контрольные центровые», имеют конусность 1 и предназначены для шлифовки в центрах, а не для проверки консолью.
Три правила измерений. Первое: конусы протирают и ничем не смазывают, оправку вставляют без перекоса. Второе: чтобы исключить биение самой оправки, её вынимают, поворачивают на 180° и снова вставляют с тем же усилием, затем измерение повторяют. Если два замера различаются от допуска больше чем на 30%, измерения прекращают и ищут причину. Третье: индикатор ставят перпендикулярно измеряемому движению, иначе измерится гипотенуза, а не катет, и показания будут больше реальных.
Таблица проверок
Допуски даны по ГОСТ 18097-93 для токарно-винторезных станков класса точности Н с наибольшим диаметром обработки до 800 мм. Паспорт вашего станка может отличаться, в приоритете паспорт. Для станков после ремонта это «куда стремиться», а не обязательный результат.
| Что проверяют | Чем и как | Допуск (ориентир, класс Н) |
|---|---|---|
| Установка по уровню, продольно и поперечно | Уровень на мостике или поперечных салазках, ряд точек по длине станины | 0,04 мм/м по ГОСТ (классы П, В, А 0,03 мм/м); практики выставляют около 0,02 мм/м |
| Радиальное биение центрирующей шейки шпинделя | Индикатор касается шейки, шпиндель проворачивают от руки | 10 мкм |
| Осевое биение шпинделя | Индикатор на торец шпинделя или шарик в центре, шпиндель вращают | 10 мкм |
| Торцевое биение фланца шпинделя | Индикатор на торец фланца | 20 мкм |
| Биение конического отверстия шпинделя | Оправка, индикатор у торца и на расстоянии 100, 200, 300 мм | 10 мкм у торца, 10 / 15 / 20 мкм на 100 / 200 / 300 мм |
| Параллельность оси шпинделя перемещению суппорта | Оправка в конусе, индикатор на суппорте, сверху и сбоку, проход на 200–300 мм | На 300 мм: 15 мкм в горизонтальной плоскости (конец оправки только в сторону резца), 20 мкм в вертикальной; на 200 мм: 10 и 15 мкм |
| Прямолинейность движения суппорта в вертикальной плоскости | Уровень, индикатор на поверочной линейке или натянутая струна | До 500 мм хода 10 мкм, 500–1000 мм 20 мкм (местный 7,5 мкм на любых 250 мм) |
| Прямолинейность в горизонтальной плоскости | Тот же метод | До 500 мм хода 15 мкм, 500–1000 мм 20 мкм |
| Одновысотность осей шпинделя и пиноли | Оправки в шпинделе и пиноли | 40 мкм, ось пиноли только выше оси шпинделя |
| Параллельность движения пиноли суппорту | Индикатор на суппорте, пиноль выдвинута | 12 мкм на длине 100 мм, 20 мкм на 200 мм (в обеих плоскостях) |
Если длина измерения отличается от указанной в ГОСТ, допуск пересчитывают пропорционально по приложению Б стандарта. При приёмке не обязательно проводить все проверки: по согласованию выбирают те, что отражают вашу задачу.
Порядок проверки
Проверка геометрии за полдня
- 01
Выставьте станок по уровню.
Станину ставят на опоры так, чтобы показания уровня не выходили за допуск по всей длине. Перекос станины скручивает направляющие и портит все следующие замеры. Затяжку опор делают постепенно и перепроверяют после затяжки, а затем через несколько дней.
- 02
Проверьте шпиндель.
Сначала шейку и торец без патрона, затем конус с оправкой. Если биение выходит за допуск, ищите причину в подшипниках, а не в оправке.
- 03
Проверьте параллельность суппорта оси шпинделя.
Оправка в конусе, индикатор на суппорте, наконечник на оправку сверху и сбоку. Прокатите суппорт на 200–300 мм и запишите максимальную разницу. Затем поверните шпиндель на 180° и повторите. В горизонтальной плоскости свободный конец оправки может отклоняться только в сторону резца.
- 04
Выставьте заднюю бабку.
Скалка в пиноли выявляет непараллельность оси пиноли и оси шпинделя. По паспорту сначала консольной оправкой проверяют параллельность оси шпинделя суппорту, потом скалкой выставляют бабку. Заднюю бабку регулируют по месту работы и закрепляют, а не переставляют по несколько раз.
- 05
Проверьте патрон.
Зажмите пруток или оправку и измерьте биение у патрона и на удалении.
- 06
Сделайте пробную проточку
на длине примерно 100 мм и измерьте диаметр в двух точках: так видно итоговую конусность.
Если геометрия не сошлась
Шпиндельные подшипники. Для регулировки радиально-упорных подшипников на конусе 1 практики подшлифовывают компенсаторное кольцо в два приёма. Конус 1 означает, что диаметр меняется на 1 мм на 12 мм длины, поэтому осевое смещение в 12 раз больше изменения диаметрального зазора. Пример: чтобы уменьшить зазор на 0,02 мм, кольцо сдвигают осевым размером на 0,02 × 12 = 0,24 мм (ориентир, пересчитывайте по схеме своего станка). Заводскую схему установки подшипников не меняют и не подгоняют вслепую.
Предварительный натяг подшипников повышает жёсткость и точность вращения, но добавляет трение и нагрев, поэтому не стремитесь к максимальному. Натяг задают разницей ширины колец-компенсаторов. Парные («дуплексные») подшипники подбирают комплектом, и менять их местами с подшипниками из другого комплекта нельзя. Схему установки и размеры колец берите из паспорта станка.
Биение патрона. Кулачки растачивают, только если биение при проверке оправкой выше допуска. Расточка идёт на рабочем диаметре, на минимальных оборотах, последний проход не больше 0,05 мм, с кольцом для предварительного натяга кулачков. Если улитка болтается, ремонт кулачков не поможет.
Заднюю бабку подправляют регулировкой её корпуса. Если износ направляющих не позволяет сойтись допуску, нужен ремонт направляющих (см. статью про ремонт направляющих).
Установка и перевозка
Тяжёлый станок перевозят по частям: сначала узлы, станина с бабкой самое тяжёлое. Крепят текстильными стропами по схеме из паспорта: стальной трос портит ласточкин хвост. Перед запуском станину выставляют уровнем, как описано выше. Допуск 0,02 мм/м это ориентир практиков, а в ГОСТ 18097-93 для класса Н 0,04 мм/м.
Как не допустить потери геометрии
Не меняйте положение заднего центра без необходимости, не стучите по пиноли, следите за смазкой направляющих и не работайте на станке, не подтянув прижимные планки. Станины не должно «вести»: основание делают по расчёту, а не на временных подкладках. Для станков с ЧПУ схожая проверка описана в статье про люфты, овалы и вибрацию станка с ЧПУ.
Частые вопросы
Нужна ли скалка с конусом Морзе, если станок китайский?
Нужна, если хотите измерить биение конуса и параллельность суппорта. Для китайских станков есть способ без неё, когда вместо оправки используют пруток, но скалка даёт точные цифры.
Какой индикатор брать?
С ценой деления 0,01 мм на магнитной стойке для большинства проверок. Для точной проверки шпинделя берут 0,002 мм. Рычажный индикатор удобен у торца шпинделя.
Почему заднюю бабку нельзя переставлять?
После перестановки центры расходятся на 0,02–0,05 мм. Бабку выставляют под задачу и закрепляют, при переставлении проверяют заново.
Можно ли сделать проверку без индикатора?
Грубо по пробной проточке: если диаметр у патрона и на конце заметно разный, есть конусность. Но причину без индикатора не найти.
Допустимое биение патрона?
По ГОСТ 18097-93 нормируется биение шпинделя (шейка и конус), а у патрона допустимое биение определяется задачей: для чернового точения достаточно сотых долей, для чистовой работы биение уменьшают расточкой кулачков.
Источники
- ГОСТ 18097-93 (ИСО 1708-8-89) Станки токарно-винторезные и токарные. Основные размеры. Нормы точности ↗ — допуски, использованные в таблице
- ГОСТ 22267-76 Станки металлорежущие. Схемы и способы измерений геометрических параметров ↗ — методики измерений
- Измерение параллельности каретки токарного оси вращения в центрах ?? ↗ — обсуждение практиков
- Радиально-упорные подшипники, их компоновка и регулировка ↗ — обсуждение практиков
- Проточка кулачков токарного патрона с помощью "краба" ↗ — обсуждение практиков
Фото: David English, CC BY-SA 4.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий