Кратко
Стандарты ГОСТ, ISO и DIN на шестигранные болты и гайки совпадают почти во всём, кроме четырёх размеров: M10, M12, M14 и M22. По старым нормам у них размер под ключ 17, 19, 22 и 32 мм, по ISO и действующей таблице ГОСТ 7798-70 — 16, 18, 21 и 34 мм. Модель из библиотеки нужно выбирать по тому стандарту, по которому крепёж реально закупают, а сквозные отверстия и отверстия под резьбу брать из ГОСТ 11284-75 и ГОСТ 19257-73.
- Расхождения касаются четырёх резьб: M10, M12, M14 и M22. Размер под ключ по ISO — 16, 18, 21 и 34 мм, по старым нормам DIN и справочному приложению ГОСТ — 17, 19, 22 и 32 мм.
- Действующая основная таблица ГОСТ 7798-70 и ГОСТ 5915-70 уже совпадает с ISO. Размеры 17, 19, 22 и 32 мм остались в приложении 2 и в обозначении пишутся отдельно, например «(S17)».
- В библиотеке КОМПАС-3D и в каталогах есть все три варианта: ГОСТ, ISO и DIN. Выбирать нужно тот, по которому реально закупают крепёж.
- Сквозное отверстие под болт берут из ГОСТ 11284-75 (три ряда точности), отверстие под нарезание резьбы — из ГОСТ 19257-73.
Крепёж в конструкторской модели почти никогда не рисуют вручную. Болты, гайки и шайбы вставляют из библиотеки стандартных изделий в CAD или скачивают из каталога производителя. Модель выглядит правильно, спецификация собирается сама, но при сборке в цеху ключ на 16 мм не налезает на головку, а торцевая головка (насадка для гайковёрта) упирается в соседнюю стенку. Причина почти всегда одна: в модели крепёж по одному стандарту, а на складе лежит по другому.
Что такое размер под ключ и почему он важен для модели
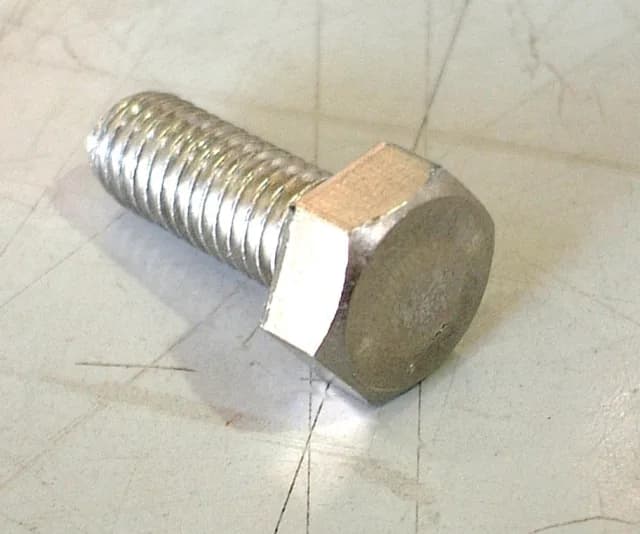
Для модели размер под ключ важен по трём причинам. Первая — инструмент: если в цеху ключи и головки на 16, а поставщик привёз болты с S = 17, сборка встанет. Вторая — зазоры. Головку окружает описанная окружность, то есть окружность через углы шестигранника. По ГОСТ 7798-70 её диаметр e у болта M10 с S = 16 не меньше 17,6 мм, а у варианта с S = 17 — не меньше 18,7 мм. Плюс к этому толщина стенки торцевой головки. В тесном кармане корпуса миллиметр решает, пройдёт ли инструмент. Третья — спецификация. Обозначение болта уходит в документацию, и по нему закупают. Если в модели стоит «Болт M10 ISO 4017», снабжение купит именно его.
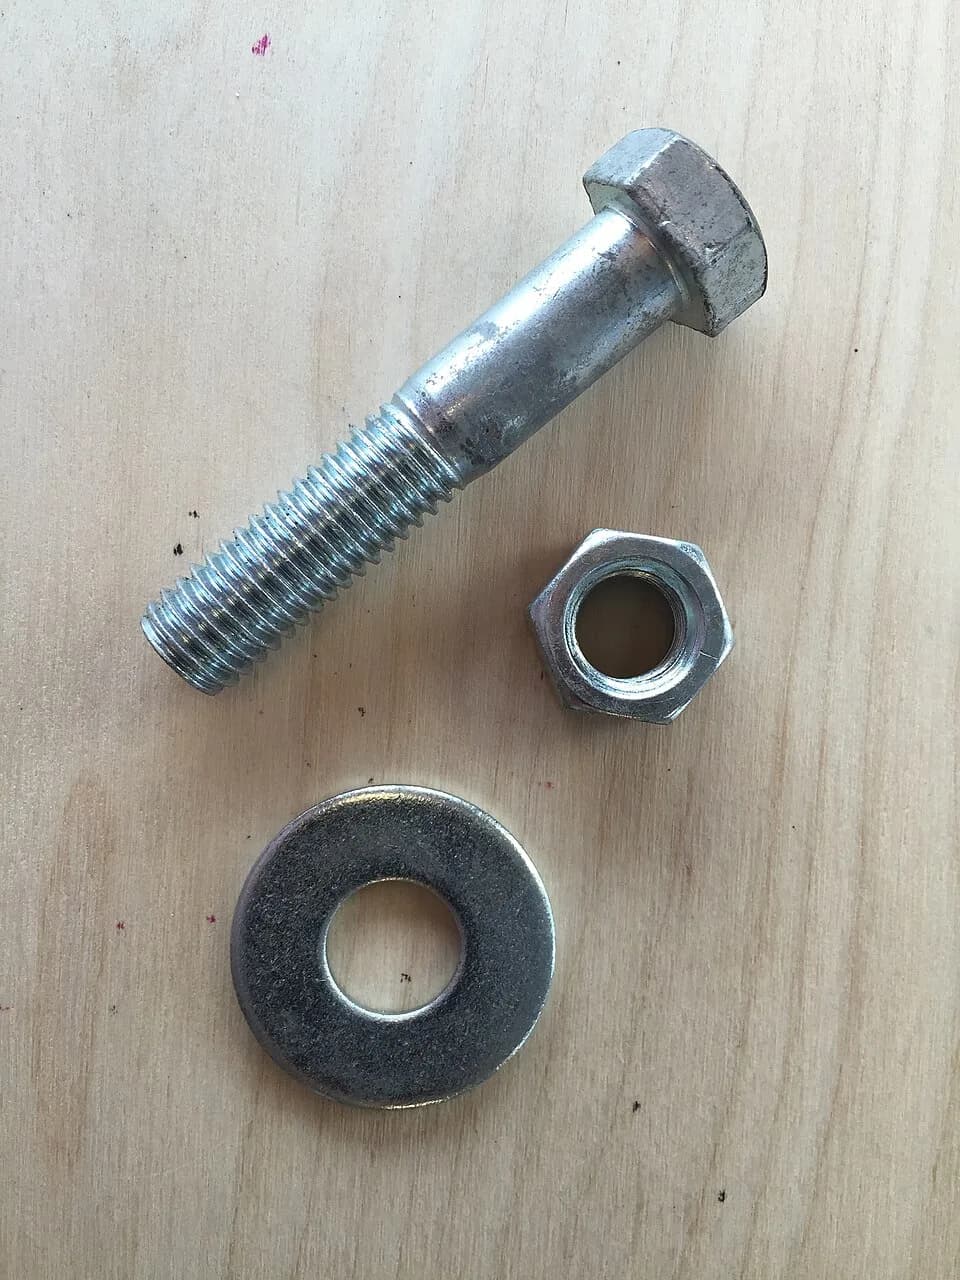
Где расходятся ГОСТ, ISO и DIN: четыре размера резьбы
Немецкие стандарты DIN 931 и DIN 933 на болты с шестигранной головкой заменены международными ISO 4014 и ISO 4017. По данным технического справочника Würth и справочника Wermac, геометрия по старым и новым нормам одинакова для всех резьб, кроме M10, M12, M14 и M22. У этих четырёх размеров изменился размер под ключ: у трёх уменьшился на 1 мм, у M22 вырос на 2 мм.
В ГОСТ 7798-70 (болты с шестигранной головкой класса точности B) после изменений основная таблица уже совпадает с ISO. Прежние размеры сохранены в справочном приложении 2 как «дополнительные требования, отражающие потребности народного хозяйства». То же сделано в ГОСТ 5915-70 на шестигранные гайки.
| Резьба | ISO 4017 / 4014, основная таблица ГОСТ 7798-70 | DIN 933 / 931, приложение 2 ГОСТ 7798-70 | Разница |
|---|---|---|---|
| M10 | 16 мм | 17 мм | −1 мм |
| M12 | 18 мм | 19 мм | −1 мм |
| M14 | 21 мм | 22 мм | −1 мм |
| M22 | 34 мм | 32 мм | +2 мм |
Если болт делают с нестандартным для основной таблицы размером под ключ, это видно в обозначении. ГОСТ 7798-70 даёт пример: «Болт М12-6g×60.58 (S18) ГОСТ 7798-70». Здесь 6g — поле допуска резьбы, 60 — длина, 58 — класс прочности 5.8, а в скобках указан размер под ключ. Если в документации стоит просто «Болт М12 ГОСТ 7798-70» без S, поставщик может привезти любой из двух вариантов. Поэтому для M10, M12, M14 и M22 размер под ключ лучше указывать явно.
Остальные размеры в рабочем диапазоне совпадают. Для справки, вот что даёт основная таблица ГОСТ 7798-70 и ГОСТ 5915-70 для самых ходовых резьб:
| Резьба | Крупный шаг, мм | S болта и гайки, мм | Высота головки болта k, мм | Высота гайки m, мм |
|---|---|---|---|---|
| M6 | 1 | 10 | 4,0 | 5,2 |
| M8 | 1,25 | 13 | 5,3 | 6,8 |
| M10 | 1,5 | 16 | 6,4 | 8,4 |
| M12 | 1,75 | 18 | 7,5 | 10,8 |
| M16 | 2 | 24 | 10,0 | 14,8 |
| M20 | 2,5 | 30 | 12,5 | 18,0 |
| M24 | 3 | 36 | 15,0 | 21,5 |
Как выбрать болт в библиотеке CAD, чтобы он совпал с покупным
В российских CAD обычно есть все варианты стандартов. Например, в перечень стандартов крепёжных изделий справочника ПОЛИНОМ от АСКОН, с которым работает КОМПАС-3D, входят ГОСТ 7798-70 и ГОСТ 5915-70, ГОСТ Р ИСО 4014 и 4017, ISO 4014, 4017, 4032 и 4762, а также DIN EN ISO версии тех же болтов и гаек. Шайбы есть и по ГОСТ 11371-78, и по ISO 7089. Значит, выбор за конструктором, и сделать его стоит до того, как модель уйдёт в цех.
Как выбрать крепёж в библиотеке
- 01
Узнайте, что покупает снабжение.
Посмотрите накладные или каталог поставщика: болты могут приходить по ГОСТ 7798-70, по DIN 933 или по ISO 4017. Это главный ориентир.
- 02
Выберите тот же стандарт в библиотеке.
Если склад работает с DIN 933, а в модели ISO 4017, для M10, M12, M14 и M22 головки не совпадут.
- 03
Для четырёх спорных резьб задайте S явно.
В модели по ГОСТ выберите исполнение с нужным размером под ключ, в спецификации он появится в скобках.
- 04
Держите пакет в одном стандарте.
Болт по DIN 933 M12 под ключ 19, гайка по ISO 4032 M12 под ключ 18: в одном соединении понадобятся два разных ключа.
- 05
Проверьте доступ инструмента.
Постройте вокруг головки цилиндр диаметром описанной окружности плюс толщина стенки торцевой головки и посмотрите, не задевает ли он соседние детали.
Если модель крепежа скачана из каталога производителя, а не взята из встроенной библиотеки, сверьте её размеры с таблицей стандарта. У каталожных моделей нередко упрощена резьба, а иногда указан не тот стандарт. Как в целом проверять скачанные модели, мы разбирали в обзоре библиотек 3D-моделей и их лицензий.
Сквозные отверстия под болт: три ряда по ГОСТ 11284-75
Второе место, где модели крепежа ошибаются, — отверстия. Болт ставят в отверстие с зазором, и размер этого зазора нормирует ГОСТ 11284-75. Стандарт задаёт три ряда диаметров: первый с самым малым зазором, третий с самым большим. Допуски на отверстия: для первого ряда H12, для второго H13, для третьего H14. Чем больше номер квалитета, тем шире допуск и тем проще изготовить отверстие.
| Болт | 1-й ряд, мм | 2-й ряд, мм | 3-й ряд, мм |
|---|---|---|---|
| M6 | 6,4 | 6,6 | 7,0 |
| M8 | 8,4 | 9,0 | 10,0 |
| M10 | 10,5 | 11,0 | 12,0 |
| M12 | 13,0 | 14,0 | 15,0 |
| M16 | 17,0 | 18,0 | 19,0 |
| M20 | 21,0 | 22,0 | 24,0 |
| M24 | 25,0 | 26,0 | 28,0 |
Для M12 и M16 во втором и третьем рядах стандарт допускает и промежуточные значения (13,5 и 14,5 мм, 17,5 и 18,5 мм), но применять их не рекомендует. Третий ряд нельзя использовать для заклёпочных соединений.
Какой ряд брать, зависит от того, как сверлят отверстия. Если отверстия в обеих деталях делают по отдельности, на разных станках или по разметке, их оси неизбежно смещаются. Тогда нужен ряд с большим зазором, иначе болт не пройдёт. Если обе детали сверлят вместе, в пакете, или отверстия вырезают на станке с ЧПУ по одной программе, хватает первого ряда. Рекомендации по выбору ряда в зависимости от количества отверстий и способа их получения даны в приложении к стандарту.
Ещё одна деталь из того же стандарта: под головкой болта есть радиус перехода к стержню, и острая кромка отверстия может в него упереться. ГОСТ рекомендует снимать фаску, то есть зенковать отверстие. В модели это одна небольшая фаска, а в сборке это разница между плотным прилеганием головки и перекосом.
Отверстия под резьбу: диаметры по ГОСТ 19257-73
Если болт вкручивается в деталь, в модели нужно отверстие под нарезание резьбы. Его диаметр меньше номинала резьбы и зависит от шага. Простое правило «диаметр минус шаг» даёт близкий результат: для M10 с шагом 1,5 мм это 8,5 мм. Точные значения с допусками даёт ГОСТ 19257-73.
| Резьба | Шаг, мм | Отверстие под резьбу 6H, мм | Отверстие под резьбу 6G, мм |
|---|---|---|---|
| M6 | 1 | 4,95 | 5,00 |
| M8 | 1,25 | 6,70 | 6,75 |
| M10 | 1,5 | 8,43 | 8,50 |
| M12 | 1,75 | 10,20 | 10,25 |
| M16 | 2 | 13,90 | 13,95 |
| M20 | 2,5 | 17,35 | 17,40 |
6H и 6G — поля допуска внутренней резьбы. 6H — самое распространённое, 6G имеет небольшой гарантированный зазор, например под покрытие. На практике отверстие M10 сверлят сверлом 8,5 мм, M12 — сверлом 10,2 мм.
В модели лучше не рисовать резьбу геометрией, а задать её как условное изображение, которое CAD покажет на чертеже по ЕСКД. Если деталь пойдёт на станок с ЧПУ, технолог возьмёт диаметр отверстия из модели. Поэтому важно, чтобы под резьбу стояло 8,5 мм, а не 10 мм «с резьбой поверх».
Что проверить перед отправкой модели в цех
Короткий список, который закрывает большинство ошибок с крепежом:
| Что проверить | Где ошибаются | Как правильно |
|---|---|---|
| Стандарт болтов и гаек | В модели ISO, на складе DIN или наоборот | Взять стандарт поставщика, для M10, M12, M14 и M22 указать S |
| Один стандарт в пакете | Болт DIN, гайка ISO, два разных ключа | Болт, гайка и шайба по одной системе |
| Сквозные отверстия | Отверстие равно номиналу, M10 в 10 мм | Ряд по ГОСТ 11284-75 в зависимости от способа сверления |
| Отверстия под резьбу | Диаметр отверстия равен номиналу резьбы | Диаметр по ГОСТ 19257-73, резьба условным изображением |
| Доступ инструмента | Карман по размеру головки, ключ не входит | Учесть описанную окружность и стенку торцевой головки |
| Фаска на отверстии | Острая кромка мешает головке сесть | Зенковка по рекомендации ГОСТ 11284-75 |
Если чертёж приходит от зарубежного заказчика, там почти всегда крепёж по ISO, а размеры отверстий могут быть заданы по ISO 273. Как читать такие чертежи, разобрано в статье о методе проекций, допусках ISO 2768 и правилах ASME. Чтобы проверить, по какому стандарту сделан болт, который уже лежит на столе, хватит штангенциркуля: как им правильно мерить, мы рассказывали в материале о снятии размеров с детали.
Частые вопросы
Болт M10 под ключ 16 и под ключ 17 — это разные болты?
Резьба и длина у них одинаковые, отличается головка. Под ключ 16 мм делают по ISO 4017 и основной таблице ГОСТ 7798-70, под ключ 17 мм — по старому DIN 933 и приложению 2 ГОСТ 7798-70. Прочность определяет класс прочности, а не размер головки.
Какой стандарт выбрать в библиотеке, если не знаю, что купят?
Спросите снабжение или поставщика. Если выяснить нельзя, для M10, M12, M14 и M22 оставьте запас по месту вокруг головки под больший вариант (для M22 это ISO, у него головка больше) и укажите размер под ключ в спецификации явно.
Можно ли смешивать болт DIN и гайку ISO?
Резьба у них одна, соединение соберётся. Но для M10, M12, M14 и M22 понадобятся два разных ключа, а на конвейере или при монтаже это лишняя операция. Лучше держать пакет в одном стандарте.
Почему нельзя сделать сквозное отверстие ровно 10 мм под болт M10?
Тогда болт войдёт только при идеальном совпадении осей и без заусенцев. ГОСТ 11284-75 даже для самого точного первого ряда даёт 10,5 мм, а при раздельном сверлении деталей лучше брать 11 или 12 мм.
Какое сверло нужно под резьбу M8?
По ГОСТ 19257-73 отверстие под резьбу M8 с шагом 1,25 мм и полем допуска 6H — 6,70 мм. В цеху обычно берут сверло 6,7 или 6,8 мм.
Источники
- ГОСТ 7798-70. Болты с шестигранной головкой класса точности В. Конструкция и размеры ↗ — Стандартинформ, редакция, 2010
- ГОСТ 5915-70. Гайки шестигранные класса точности В. Конструкция и размеры ↗ — Стандартинформ, редакция, 2010
- ГОСТ 11284-75. Отверстия сквозные под крепежные детали. Размеры ↗ — Стандартинформ, 2006
- ГОСТ 19257-73. Отверстия под нарезание метрической резьбы. Диаметры ↗
- Список стандартов объектов НСИ. ПОЛИНОМ. Стандартные изделия. Крепёжные изделия ↗ — АСКОН, 2024
- DINO: технический раздел, переход с DIN на ISO ↗ — Würth Industrie Service
- Metric hex bolts: DIN and ISO dimensions ↗ — Wermac
Фото: Dietmar Rabich, CC BY-SA 4.0, Wikimedia Commons
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий