Кратко
Поворотная ось для фрезера с ЧПУ нужна, чтобы обрабатывать цилиндрические заготовки со всех сторон за один установ: ножки, балясины, гравировку на цилиндре. Устройство подключают через отдельный драйвер к свободному выходу контроллера или вместо оси Y, считают шаги на градус или на миллиметр окружности, а траекторию строят в CAM в режиме поворотной обработки. Полноценной пятой осью оно не становится.
- Поворотная ось для станка с ЧПУ вращает заготовку вокруг горизонтальной оси, пока фреза работает по ней сверху. За один установ обрабатывается вся окружность: ножки, балясины, колонны, гравировка на цилиндре.
- Устройство подключают как ещё одну ось: отдельный драйвер шагового двигателя, свободный канал контроллера (часто A) или замена оси Y. Без правильного расчёта шагов рисунок получится растянутым или сжатым.
- Заготовка на оси поднимается над столом, поэтому диаметр ограничен не только устройством, но и просветом под порталом и ходом Z.
- Это четвёртая ось в смысле одного вращения. Наклонить деталь или шпиндель она не может, поэтому до пятой оси ей далеко.
- Программу для поворотной оси строят в CAM в режиме поворотной обработки с обёрткой траектории вокруг цилиндра. Диаметр заготовки в CAM и в настройках контроллера должен совпадать с реальным.
Что даёт четвёртая ось на фрезере по дереву
Обычный портальный фрезер работает по заготовке сверху: плоскость, карман, рельеф. Круглая деталь так не обрабатывается, потому что боковая поверхность недоступна. Её можно только повернуть к инструменту. Поворотное устройство делает это под управлением программы: в G-коде появляется ещё одна координата, и станок крутит заготовку одновременно с движением фрезы или между проходами.
Общую картину про 3, 4 и 5 осей мы разбирали в статье «3-, 4- и 5-осевая обработка». Здесь только практика поворотного устройства на портальном станке.
Люфт редуктора поворотного устройства в градусах превращается в смещение рисунка по окружности, поэтому у точных моделей применяют червячную передачу с выбором люфта.
Какие бывают поворотные устройства
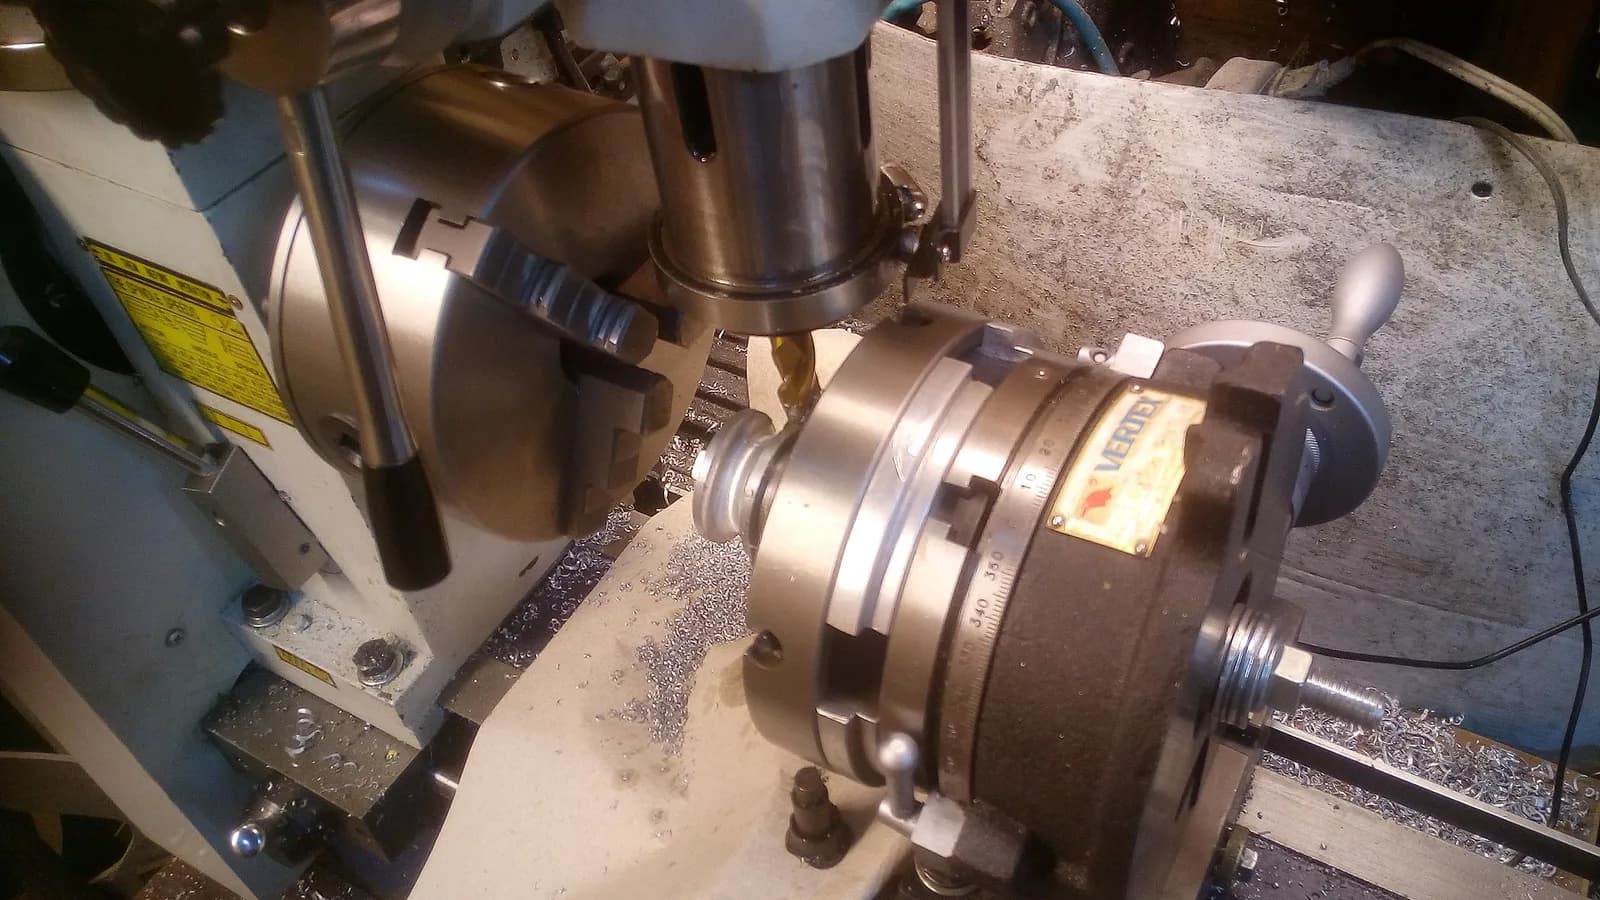
Для портального фрезера встречаются три конструкции, и выбирают их под деталь, а не наоборот.
| Тип | Как закрепляется заготовка | Что обрабатывают | Ограничения |
|---|---|---|---|
| Патрон с задней бабкой | Заготовка зажата в кулачковом патроне с одной стороны и поддержана вращающимся центром задней бабки с другой | Длинные детали: ножки, балясины, колонны, скалки | Длина ограничена расстоянием между патроном и бабкой; бабку нужно выставить соосно |
| Вращатель с патроном без бабки | Заготовка торчит из патрона консолью | Короткие детали и цилиндры, гравировка на кружках, рукоятках | Длинная заготовка провисает и вибрирует |
| Плита (поворотный стол) | Заготовка крепится к круглому диску прихватами или присосами | Детали, которые нужно поворачивать в плоскости: розетки, диски, позиционные отверстия по окружности | Это ось вращения вокруг вертикали, а не обработка цилиндра |
Для балясин и ножек нужен первый вариант, для гравировки на кружках и ручках хватает второго. Плита на дереве чаще работает как делительное устройство для позиционной обработки.
Это не пятая ось
Четвёртая ось поворачивает заготовку вокруг одной линии. Наклонить шпиндель или деталь она не может, значит, подрезать боковую грань под произвольным углом или выбрать поднутрение не получится. Непрерывной 5-осевой обработки здесь нет: для неё нужны две поворотные координаты, которые работают одновременно. Об этом подробнее в статье про 3-, 4- и 5-осевую обработку.
Четвёртая ось у станков разных классов
Поворотное устройство для заготовки не единственный способ получить «четвёртую ось», и в карточках станков это важно отличать.
У станков для мастерских среднего класса такая ось обычно опция, а не стандарт. Например, у фрезеров Wattsan серий A и M в базе три оси, а «Поворотное устройство, она же четвёртая ось» ставится по запросу. Одна из моделей, M1 1325, имеет поле 1300×2500 мм, шпиндель 4,5 кВт с воздушным охлаждением, цанговый зажим ER-32, направляющие HIWIN 20 мм и работает на контроллерах NcStudio 5, RichAuto A11 или A18. Масса станка 920 кг. Поэтому до покупки стоит выяснить, поддерживает ли контроллер дополнительный канал.
В оборудовании для мебельного производства четвёртая ось устроена иначе. У портальных станков QUICK она бывает поворотом шпинделя: модель KH4A имеет четыре оси, поворот шпинделя ±90°, поля от 1300×2500 до 2000×4000 мм и шпиндель 9–9,6 кВт. Модель SA-1313D-5A имеет пять осей, поворотную голову 360°, шпиндель 10 кВт с водяным охлаждением, массу 6000 кг и габариты 5000×3600×4500 мм. Заготовка при этом лежит на столе неподвижно, а наклоняется инструмент. Такое решение подходит для плит и объёмных мебельных деталей, но круглую балясину так не обработать: заготовка не вращается.
Поворот шпинделя и поворотное устройство для заготовки решают разные задачи. Первый нужен для обработки наклонных граней и кромок, второй для тел вращения.
Вылет и потеря высоты по Z
Поворотное устройство стоит на столе, а ось вращения проходит выше столешницы. Верх заготовки оказывается на высоте «центр оси плюс радиус». Всё, что остаётся под порталом, достаётся шпинделю, цанге и фрезе.
Условный пример для наглядности. Допустим, под порталом 200 мм, центр оси вращения находится на 90 мм над столом, заготовка диаметром 120 мм. Верх заготовки: 90 + 60 = 150 мм. Остаётся 50 мм на цангу, фрезу и подъём для безопасных перемещений. Для длинной фрезы или глубокого рельефа этого мало. Заготовка диаметром 160 мм в тех же условиях уже не пройдёт: 90 + 80 = 170 мм, на инструмент остаётся 30 мм.
При такой прикидке считают не только просвет под порталом, но и фактический ход оси Z вниз и вверх. Если ход Z меньше, чем нужно для выхода фрезы из-под заготовки и безопасного пролёта над ней, часть траектории станок не отработает. Цифры из паспорта станка и размеры конкретного устройства проверяйте до покупки, а не после.
Как подключается поворотная ось
Поворотное устройство на шаговом приводе вращает шаговый двигатель через редуктор (червячный, планетарный или зубчатый ремень). Электрически это ещё одна ось станка, и подключают её по тем же правилам.
- Отдельный драйвер. Двигатель устройства получает собственный драйвер шагового двигателя. Параллельно с драйвером другой оси его не включают: каждой оси нужен свой драйвер.
- Свободный канал контроллера. На контроллере выбирают выход под дополнительную ось: сигналы импульса (step) и направления (dir). У многих систем он обозначается A. Если свободного канала нет, чаще всего есть вариант с заменой.
- Замена оси Y. На простых контроллерах дополнительной оси может не быть. Тогда драйвер поворотного устройства подключают на место драйвера Y, а в настройках меняют масштаб. Станок при этом теряет движение по Y, пока устройство подключено. Этот способ называют «вращение вместо Y».
- Отдельная ось A. На контроллерах с четырьмя каналами поворотная ось работает параллельно с X, Y и Z. Это удобнее: не нужно переподключать провода при каждой смене режима, а станок продолжает работать в трёх осях.
Какой вариант доступен, решает контроллер. Для станков с NcStudio или RichAuto это нужно уточнять по руководству конкретной системы и версии. Если у контроллера нет четвёртого канала, поворотное устройство подключают по схеме замены Y.
Расчёт шагов на градус
Контроллеру надо сказать, сколько импульсов нужно подать, чтобы повернуть заготовку на один градус. Считают это по трём числам: шаги двигателя на оборот, микрошаг драйвера и передаточное число редуктора.
Шаговый двигатель с шагом 1,8° делает 200 шагов на оборот. Проверка простая: 360 / 200 = 1,8° на шаг. Микрошаг делит каждый полный шаг на части.
Пример расчёта:
- шаги двигателя на оборот: 200;
- микрошаг драйвера 1/16: 200 × 16 = 3200 импульсов на оборот двигателя;
- редуктор 9:1: 3200 × 9 = 28 800 импульсов на оборот заготовки;
- шагов на градус: 28 800 / 360 = 80.
Редукцию и микрошаг лучше подбирать так, чтобы на градус приходилось целое число импульсов: при дробном числе команда на поворот округляется, и заданные 180° контроллер отработает с небольшой недоходкой. Один импульс здесь поворачивает заготовку на 1/80 градуса, то есть на 0,0125°. Такой шаг мелкий, и погрешность даёт уже не двигатель, а люфт редуктора и биение патрона.
Если контроллер умеет работать только в линейных единицах, ось настраивают «в миллиметрах окружности». Тогда в расчёт входит диаметр заготовки. Например, для заготовки диаметром 80 мм:
- длина окружности: π × 80 = 251,33 мм;
- шагов на миллиметр: 28 800 / 251,33 = 114,59.
Для непрерывного вращения в Mach3 включают Rot 360 rollover и отключают сокращение углов, иначе ось будет отматывать накопленные обороты назад. Подача в таком режиме линейная: 1000 мм/мин на поверхности цилиндра диаметром 80 мм соответствует 1000 / 251,33 × 360 ≈ 1432 °/мин. При смене диаметра шаги на миллиметр придётся пересчитать.
Как настроить поворотную ось на станке
- 01
Подключите драйвер
к свободному каналу контроллера или на место драйвера Y. Питание драйвера и экранирование кабеля сделайте так же, как для остальных осей.
- 02
Посчитайте шаги
по формуле «200 × микрошаг × передаточное число / 360» для градусов или через длину окружности для миллиметров.
- 03
Введите значение в контроллер
в параметры нужной оси и проверьте направление вращения, при необходимости инвертируйте его.
- 04
Проверьте поворот на градус
отметьте положение заготовки, задайте поворот на 360° и убедитесь, что метка вернулась точно на то же место. Расхождение означает ошибку в шагах или пропуск шагов.
- 05
Выставьте ось параллельно X
по индикатору вдоль заготовки на двух концах. Перекос даёт конус вместо цилиндра.
- 06
Проверьте биение
индикатором на вращающейся заготовке. Большое биение делает глубину резания разной по окружности.
- 07
Задайте нуль
по оси вращения для Z и по торцу для X.
Режимы CAM: поворот вместо Y и обёртка траектории
CAM работает с поворотной осью двумя способами.
Поворот вместо Y. Программа строится в плоскости, где ось Y заменена вращением: линейное перемещение по Y превращается в поворот заготовки. Это самый простой путь для станков, где отдельной оси A нет. Постпроцессор выдаёт команды движения по Y, а контроллер расшифровывает их как повороты.
Обёртка траектории. Рисунок или рельеф готовят на плоскости, а CAM «наматывает» его на цилиндр. Ось X идёт вдоль детали, а угловая ось отвечает за окружность. Для рисунка на поверхности это основной режим.
Из программ, у которых есть такая функция, подтверждены Vectric Aspire и VCarve Pro: в описании программ указан режим «Machine Wrapped Rotary Parts». Там поворотное задание выбирают в диалоге настройки: задают размеры цилиндра, ориентацию, ось обёртки, а результат видно в симуляции с автоматической обёрткой траектории. Aspire дополнительно умеет разворачивать 3D-модель на поворотном задании. Общий обзор программ есть в статье «CAM-программы для ЧПУ: что выбрать».
Что обрабатывают и что для этого нужно
| Деталь | Режим | Что нужно |
|---|---|---|
| Балясины, ножки, точёные стойки | Непрерывное вращение или позиционная обработка, длинные проходы вдоль оси | Патрон с задней бабкой, жёсткая заготовка, хорошо сбалансированный брусок |
| Цилиндрические заготовки с пазами и лысками | Позиционная обработка: поворот, фиксация, проход | Делительное устройство или поворотная ось с точным позиционированием |
| Гравировка на цилиндре (кружки, ручки, трубы) | Обёртка траектории вокруг цилиндра | Диаметр в CAM равен реальному; центр оси по Z, фреза с острым вылетом |
| Рельефная резьба на круглой ножке или колонне | Обёртка 3D-рельефа или поворот вместо Y | Модель под цилиндр, мелкий шаг, шаровая фреза |
Типичные ошибки
Биение заготовки. Брусок, который закреплён в патроне не по центру, при вращении «бьёт». Фреза снимает разную глубину по окружности, и деталь получается овальной или с волной. Перед обработкой проверьте биение индикатором и при необходимости переставьте заготовку в патроне.
Пропуск шагов на тяжёлой заготовке. Шаговый двигатель теряет шаги, если момент инерции заготовки велик, а ускорения заданы без запаса. Следствие: рисунок «уезжает» по окружности. Лечится снижением ускорения и подачи по оси A, редуктором с большим передаточным числом, а на тяжёлых заготовках серво- или замкнутым шаговым приводом.
Не тот диаметр в CAM. Если диаметр заготовки в программе не равен реальному, масштаб по окружности искажается пропорционально отношению диаметров. Например, рисунок рассчитан на цилиндр 100 мм, а в настройках оси стоит 80 мм: окружность станет длиннее или короче в 1,25 раза, и рисунок либо перекроется, либо не сойдётся.
Провисание длинной заготовки без задней бабки. Брусок, который держит один патрон, под нагрузкой фрезы отклоняется, а в середине детали глубина резания меняется. Длинные детали поддерживайте задней бабкой с вращающимся центром.
Чаще всего рисунок «плывёт» не из-за станка, а из-за диаметра. Один раз измерьте заготовку штангенциркулем, впишите число и в CAM, и в настройки оси, и проверяйте оборот по метке. После этого ошибка по окружности обычно исчезает.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Что проверить перед покупкой станка с 4–5 осями
Если планируете станок именно под поворотную обработку, спросите продавца, кто делает пусконаладку и поможет ли с постпроцессором и CAM для вашего станка: штатный инженер или фрилансер. От этого зависит, сколько времени уйдёт на первую рабочую деталь. Уточните также, поддерживает ли контроллер четвёртый канал, какой ход Z и просвет под порталом у станка и входит ли поворотное устройство в комплект или заказывается отдельно.
У продавцов со штатными сервисными инженерами, вроде Lasercut, настройкой станка занимаются свои специалисты, а это важно там, где ошибка в единицах постпроцессора ломает деталь.
Частые вопросы
Можно ли поставить поворотную ось на любой фрезер с ЧПУ?
Нужны три условия: контроллер с лишним каналом или возможность заменить ось Y, свободный драйвер и достаточный просвет под порталом. Если контроллер не поддерживает дополнительный канал, остаётся замена Y.
Как рассчитать шаги на градус для поворотной оси?
Умножьте 200 шагов двигателя на микрошаг драйвера и передаточное число редуктора, затем разделите на 360. Для двигателя 1,8°, микрошага 1/16 и редуктора 9:1 получится 80 шагов на градус.
Какая программа нужна для четвёртой оси?
CAM с поворотным режимом: Vectric Aspire и VCarve Pro поддерживают поворотные задания с обёрткой траектории. Для любой программы нужен постпроцессор под ваш контроллер.
Источники
- Aspire: Machine Wrapped Rotary Parts ↗ — Vectric
- VCarve Pro: Wrapped Rotary Machining ↗ — Vectric
Фото: David English / Wikimedia Commons, CC BY-SA 4.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 4- и 5-осевая обработка
Все →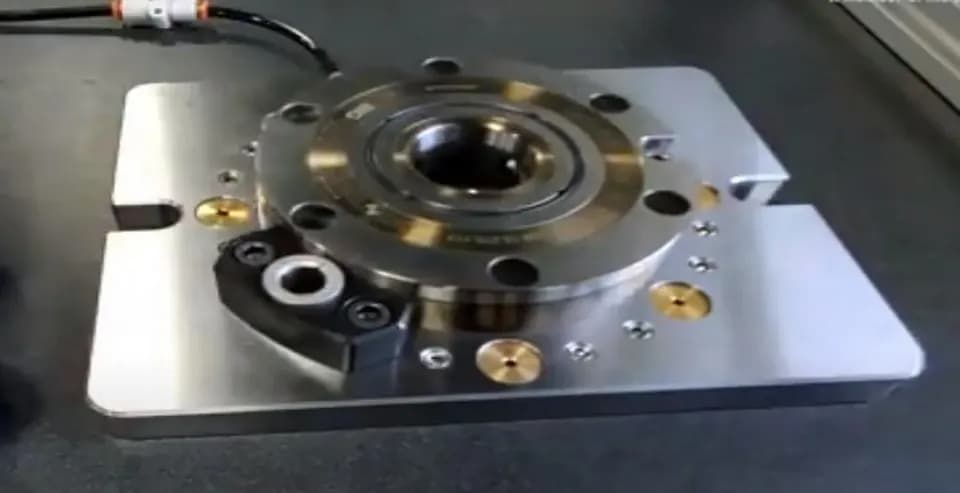
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий