Кратко
Профиль ремня определяют по шагу: штангенциркулем измеряют расстояние на 30–50 зубьях и делят на число интервалов. GT2 даёт 2,0 мм на зуб, MXL 2,032 мм, HTD 3M 3,0 мм, T5 и HTD 5M 5,0 мм. После замены ремня или шкива проверяют масштаб квадратом 100×100 мм и пересчитывают параметр оси по формуле: новое значение равно текущему, умноженному на измеренную длину и делённому на заданную.
- Профиль ремня не определить на глаз: у GT2 и MXL шаги отличаются на 1,6 %, у T5 и HTD 5M шаг одинаков, а форма зуба разная. Мерят шаг по 30–50 зубьям и сверяют с таблицей.
- Ремень меняют вместе со шкивом, если профиль другой. Ремень «примерно такой же» наденется, но будет скользить, и размеры поплывут.
- Расстояние, которое станок проезжает за один импульс, зависит от шага ремня, числа зубьев шкива и микрошага драйвера. После замены его пересчитывают, а потом проверяют квадратом 100×100 мм.
- Слабый ремень даёт двоение и овалы, перетянутый убивает подшипники двигателя. Чисел на все станки нет: натяжение подбирают по звуку, провисанию и результату теста.
- Замену на портале с двумя ремнями и первую настройку масштаба удобно доверить инженеру, если станок на гарантии.
Как проявляется износ или неверный ремень
Операторы, которые сталкивались с этим, перечисляют одни и те же признаки. Размер детали отличается от макета на миллиметр и больше, причём ошибка растёт с длиной хода, круг получается овалом, а гравировка двоится на высоких скоростях. Из-под ремня сыплется чёрная резиновая пыль, на зубьях видны срезы, а сам ремень проскакивает на шкиве, и контур не замыкается в той же точке, с которой начался.
У каждого признака разные причины, и порядок проверки такой же, как в статье про кривой рез и юстировку CO2-станка: сначала механика, потом оптика. Эта статья про одну часть механики: подобрать ремень и убедиться, что станок после замены режет в размер.
Профили ремней: шаг и форма зуба
В станках встречаются несколько профилей, и шаг у них отличается незначительно. Таблица собрана по каталогам поставщиков ремней, шаги и высоты зубьев у них совпадают.
| Профиль | Шаг, мм | Форма зуба | Где обычно встречается |
|---|---|---|---|
| T2.5 | 2,5 | трапеция | лёгкие приводы, самоделки |
| GT2 (2GT) | 2,0 | дуга | граверы, принтеры, самодельные станки |
| MXL | 2,032 (0,080 дюйма) | трапеция | дешёвые граверы в стиле K40 (по наблюдениям операторов, проверяйте на своём станке) |
| HTD 3M, GT3 | 3,0 | дуга | станки с ремнём под нагрузкой побольше |
| T5, AT5, HTD 5M | 5,0 | трапеция или дуга | портальные станки, оси Y большого поля |
| XL | 5,08 | трапеция | старые станки, станки американского типа |
Форму зуба и минимальное число зубьев на шкиве, а также почему профили нельзя менять местами, разобрано в статье о шкивах и звёздочках. Для лазера важно одно: ремень и шкив должны быть одного профиля. Ремень T5 на шкив 5M ляжет, но будет изнашиваться быстрее и скользить под ускорением.
Как определить шаг без маркировки
На ремне чаще всего нет надписи, а иногда нет и самого ремня целиком. Операторы советуют не гадать по фотографиям, а измерить.
Измерение шага по образцу
- 01
Разгладьте кусок ремня
на ровной поверхности, потому что изгиб искажает измерение.
- 02
Отсчитайте 30–50 зубьев.
На коротком отрезке ошибка штангенциркуля в десятую долю съест разницу между 2,0 и 2,032 мм, на пятидесяти зубьях она заметна.
- 03
Измерьте расстояние
между одинаковыми точками (серединой впадины) двух зубьев, между которыми ровно 50 интервалов.
- 04
Поделите
результат на 50. Если ремня хватает только на 30 интервалов, делите на 30.
- 05
Сверьте со значениями таблицы.
Пятьдесят интервалов дадут 100,0 мм у GT2, 101,6 мм у MXL, 125,0 мм у T2.5, 150,0 мм у HTD 3M, 250,0 мм у T5.
- 06
Определите форму зуба.
Округлый зуб говорит о GT2 или HTD, трапеция говорит о MXL, XL или T5. Если шаг 5 мм, форма решает.
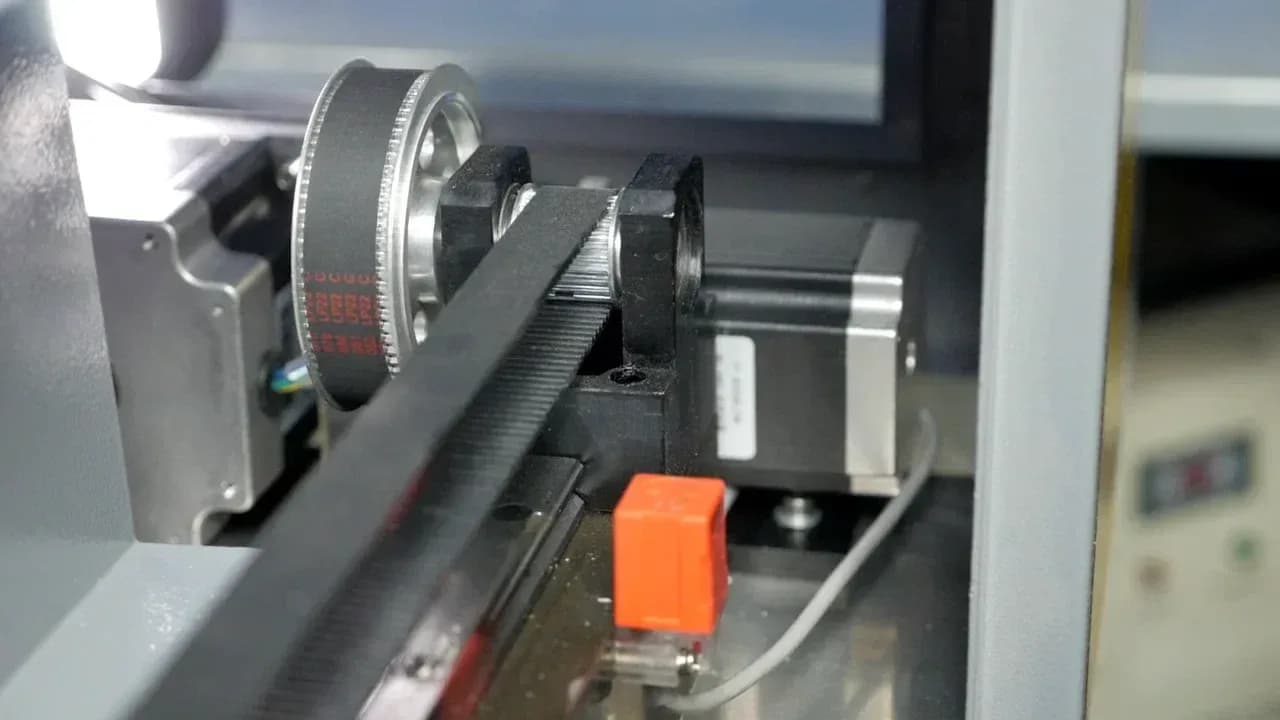
Измеряют также ширину ремня (самые частые 6, 9 и 10 мм) и считают зубья на всей длине, если нужна замена целиком: длина ремня равна числу зубьев, умноженному на шаг. У лазерных станков ремень обычно открытый, его режут по длине и зажимают на каретке с двух концов, поэтому длину можно взять с запасом и отрезать после установки.
Что считает станок: шаг на импульс
Контроллер не знает, какой у вас ремень. Он знает, сколько миллиметров проезжает ось за один импульс, и это число вы вводите в настройки. Оно складывается из трёх величин: сколько миллиметров ремня проходит за один оборот шкива, сколько импульсов даёт драйвер на оборот и всё остальное в цепочке (редуктора обычно нет).
Ход за оборот равен числу зубьев шкива, умноженному на шаг ремня. Для шкива на 20 зубьев с ремнём GT2 это 20 × 2,0 = 40 мм. Если драйвер настроен на 3200 импульсов на оборот (двигатель 200 шагов на оборот и деление на 16), то на один импульс приходится 40 / 3200 = 0,0125 мм, или 12,5 мкм.
На станках с контроллером Ruida это значение называется Step Length, и по документации LightBurn его правят отдельно для каждой оси (у Ruida это длина шага, обычно в микрометрах). Из станков с таким контроллером можно назвать Wattsan 6040 с платой RDC8445S: значения осей там лежат в настройках станка, а не в программе раскроя, и менять их нужно оттуда.
| Что поменяли | Что случилось с ходом | Нужно ли пересчитывать |
|---|---|---|
| Ремень того же профиля, шкив тот же | Ничего | Нет, но проверьте масштаб |
| Ремень и шкив другого шага (например, GT2 20 зубьев на HTD 3M 20 зубьев) | Ход за оборот 40 мм стал 60 мм | Да, новое значение 18,75 мкм вместо 12,5 мкм |
| Шкив другого диаметра, ремень тот же | Ход за оборот изменился | Да |
| Двигатель или драйвер, микрошаг | Число импульсов на оборот изменилось | Да |
Ошибка в этом пересчёте ведёт к самой неприятной картине: станок работает, но чертёж 100 мм превращается в 150 или 66. Если ремень и шкив поменяли целиком, значение пересчитывают заранее, а потом всё равно проверяют на детали.
Проверка масштаба после замены
Расчёт даёт приближение, а истину показывает тестовый квадрат.
Проверка масштаба
- 01
Нарисуйте квадрат 100×100 мм
в программе. Размер лучше брать больше, ближе к рабочему полю: короткий отрезок скрывает ошибку.
- 02
Выполните рез или гравировку
на обрезке с малой мощностью, чтобы не тратить материал. Контур, а не заливка: заливка скрывает кромку.
- 03
Измерьте штангенциркулем
оба размера отдельно: по X и по Y. Обязательно учтите ширину реза: у CO2-станка она около 0,1–0,3 мм.
- 04
Поправьте параметр оси
по формуле: новое значение равно текущему, умноженному на измеренную длину и делённому на заданную. Для Ruida эту формулу даёт и документация LightBurn.
- 05
Повторите тест.
Если ошибка осталась в пределах 0,1–0,2 мм на 100 мм, масштаб в порядке.
Пример: шкив 20 зубьев GT2, параметр 12,5 мкм, квадрат 100 мм получился 98,4 мм. Новое значение равно 12,5 × 98,4 / 100 = 12,3 мкм. Станок ехал меньше, чем думал контроллер, и теперь будет ехать на 1,6 % дальше. Поправку вводят по каждой оси отдельно: у X и Y могут быть разные шкивы и ремни.
Если ошибка разная на коротких и длинных ходах, значение оси крутить не нужно: причина в проскальзывании, люфте или перекосе портала. Проверка такая же, как при геометрии: прямоугольник и диагонали, как в материале про люфты, овалы и порядок проверки геометрии. Если после правки параметра в самом начале реза появляется ошибка выхода за предел, значение меняют постепенно и проверяют границы хода.
Натяжение и посадка шкива
Цифры натяжения у производителей станков разные, и общей рекомендации нет. Практики ориентируются на несколько признаков. Правильно натянутый ремень не провисает при движении каретки и не гудит на высоких скоростях. Слабый даёт двоение и «призраки» на гравировке, и об этом написано в разборе дефектов гравировки. Перетянутый нагружает подшипник двигателя и подшипники шкива, они греются и разбиваются.
Шкив на валу двигателя крепят двумя винтами, один из которых упирается в лыску на валу. Без лыски винт сминает вал, и шкив постепенно смещается. Эту деталь операторы называют одной из частых причин «потери размера»: винт ослаб, шкив провернулся, размеры уплыли, и все расчёты рассыпались. Нагруженные оси добавляют фиксатор резьбы.
Для портала с двумя ремнями (по обе стороны) оба ремня должны быть одной длины и натянуты одинаково, иначе портал перекашивается. Диагонали вырезанного прямоугольника покажут, что с этим не так.
Когда нужен инженер
Замена ремня на лёгком настольном станке — работа на час. На портале с двумя ремнями, на станке на гарантии и там, где нужно потом перебить параметры контроллера, проще позвать инженера. У продавцов с собственным сервисом, вроде Lasercut, ремонт делают и для станков, купленных у других продавцов.
Что записать после замены
Через месяц никто не вспомнит, какой был ремень и какое значение параметра осталось в контроллере. Заведите короткую запись для станка: профиль и ширина ремня на каждой оси, число зубьев шкивов, значение параметра оси до и после замены, дата, результат теста квадратом. Сохраните копию параметров контроллера вне станка. Если станок потом попадёт к другому оператору или на ремонт, эта запись заменит долгие поиски причины, а при смене платы пригодится как отправная точка.
Частые вопросы
Можно ли поставить GT2 вместо MXL?
На тот же шкив нельзя: у профилей разный зуб, ремень будет ходить неровно. Меняйте ремень вместе со шкивом и пересчитайте параметр оси.
Сколько зубьев мерить, чтобы не ошибиться?
От 30 до 50. На 50 зубьях GT2 и MXL отличаются на 1,6 мм, это видно штангенциркулем. На 5–10 зубьях разница потеряется.
Что делать, если ремень скользит на шкиве?
Проверить профиль пары, затянуть винты на лыске шкива, убрать пыль, подтянуть ремень. Если зубья шкива сточены, меняют шкив.
Почему размер плывёт после замены, хотя ремень тот же?
Чаще всего сдвинулся шкив на валу, ремень сел на другое число зубьев или в параметрах осталось старое значение шага. Квадрат 100×100 мм с замером покажет, какая ось виновата.
Источники
- Timing Belt Pitch Chart & Size Reference ↗ — Texas Belting, шаги и высоты зубьев профилей
- Timing Belt Tooth Profile and Pitch (Interchangeability) ↗ — Pfeifer Industries, взаимозаменяемость профилей
- Configuring a Ruida Controller ↗ — LightBurn Software, калибровка Step Length и формула пересчёта
- RDC6445G Control System Manual V1.2 ↗ — Shenzhen Ruida Technology, настройки осей и полярность сигналов

Автор
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →
Проверил материал
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Трубки, оптика и комплектующие
Все →

Руководство
Роль зеркал в работе лазерного CO2 станка

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий