Кратко
Станок для резки пенопласта с ЧПУ называют терморезкой или станком струнной резки: нихромовая проволока диаметром около 0,4 мм греется током, а пенополистирол плавится перед ней. Для плоских деталей хватает двух осей, для конусов, крыльев и скошенных букв нужны четыре, колонны режут с поворотным столом. Нагрев на практике подбирают по скорости подачи на обрезке.
- Станок для резки пенопласта с ЧПУ называют терморезкой или станком струнной резки. Режущий инструмент у него один: нихромовая проволока диаметром порядка 0,4 мм, нагретая электрическим током.
- Струна не режет, а плавит материал в узкой зоне перед собой. Поэтому чистый рез получается, когда нагрев и скорость подачи согласованы, и температуру на практике настраивают скоростью на обрезке, а не термометром.
- Проволока прямая, поэтому ею режут только линейчатые поверхности: плоскости, цилиндры, конусы. Для плоских деталей хватает двух осей, для сужающихся и скошенных нужны четыре, для колонн добавляют поворотный стол.
- Ширина реза у терморезки 0,5–1,5 мм, деталь выходит меньше траектории, а отверстие больше. Поправку вносят в программу или в чертёж.
- Полистирол при нагреве даёт раздражающие дым и пары, а сам горюч. Станку нужна вытяжка и контроль: проволоку под током без присмотра не оставляют.
Как называется станок и что у него внутри
В обиходе такой станок называют терморезкой, термическим резаком, станком струнной или горячей струнной резки. В англоязычных источниках это hot wire foam cutter. Конструктивно в нём три части: рама с кареткой, которая ведёт проволоку по заданному контуру, блок питания, который греет её током, и контроллер с программой в G-коде.
Проволока работает как нагреватель. Нихром (сплав никеля и хрома, у марки A около 80 % никеля и 20 % хрома) выбирают за высокое удельное сопротивление, около 1,12 мкОм·м, примерно в 66 раз выше, чем у меди, и за стойкость к окислению на воздухе. Температура его плавления около 1400 °C, так что для пенопласта запас огромный.
Температуры размягчения и разложения взяты из паспорта безопасности вспененного полистирола. Для самой проволоки источники называют разные цифры. Вики по горячей струне cncfoam.com пишет о 200–400 °C для работы с пенопластом, а в расчётах любителей на сайте Jacobs Online начальной целью служит около 1000 °F, то есть примерно 540 °C. Температуру проволоки в работе никто не меряет, поэтому эти числа не уставка.
Принцип резки: плавление, подача и «прогиб» струны
Вики cncfoam.com описывает резку как баланс трёх вещей: нагрев, отвод тепла и скорость. Пенопласт не горит, а плавится и испаряется в тонкой зоне перед проволокой, и сама проволока идёт в промежутке из пара и размягчённого материала.
Отсюда следует, что произойдёт при неверной скорости:
| Что не так | Что видно на детали | Что менять |
|---|---|---|
| Подача слишком медленная или проволока слишком горячая | Широкий рез, скруглённые кромки, оплавленная поверхность, много дыма | Поднять скорость или снизить нагрев |
| Подача слишком быстрая или проволока холодная | Струна отстаёт от кареток и выгибается назад, размеры уходят, возможен обрыв | Снизить скорость, поднять нагрев, подтянуть струну |
| Скорость скачет | На поверхности остаются линии | Держать скорость постоянной, входить в рез с края блока |
Из этого получается рабочее правило из той же вики: подбирать самую медленную комфортную подачу, при которой струна остаётся прямой. Прямая струна даёт точный рез. Температуру проверяют так: берут обрезок того же пенопласта, пускают прямую линию на выбранной скорости и смотрят на ширину реза и положение струны. Нагрев растёт, пока рез не станет тонким и чистым.
Чем плотнее материал, тем больше сопротивление, и подачу нужно снижать или нагрев повышать. Чем длиннее участок струны в самом пенопласте, тем сильнее она изгибается, поэтому в толстых блоках скорость тоже падает.
Что можно вырезать: оси и конструкция
Проволока прямая, и это главное ограничение. Двигая её концы, станок получает линейчатые поверхности: плоскость, цилиндр, конус, скос. Шар или выпуклость одним проходом не вырезать, потому что через такую поверхность нельзя провести прямую.
Вики cncfoam.com различает четыре схемы:
- 2 оси (X/Y). Оба конца струны ходят вместе, струна параллельна самой себе. Получается деталь постоянного сечения: плоские буквы, прокладки, вкладыши, шаблоны. Конусов и скосов нет.
- 3 оси (X/Y и вращение). К двум осям добавлен поворотный стол. Профиль режут, блок поворачивают на заданный угол и режут снова: так делают колонны, многогранники, балясины.
- 4 оси (X/Y и U/V). Два независимых узла двигают каждый свой конец струны в двух направлениях. Струна идёт между разными профилями, поэтому режет сужающееся крыло, переход из квадрата в круг, закрученную колонну.
- 5 осей. Четыре оси плюс стол для объёмных деталей, собранных из нескольких проходов с поворотом.
Конструктивно встречаются вертикальная рамка, где струна режет плиту по всей толщине за один проход, и порталы с горизонтальной струной между двумя стойками, у которых концы двигаются независимо. Для длинной струны нужно пружинное натяжение: нагретая проволока удлиняется и без компенсации провисает.
Что хотите вырезать и какой станок нужен
| Что вырезать | Тип станка | Комментарий |
|---|---|---|
| Плоские буквы и логотипы, прокладки, вкладыши для упаковки | 2 оси | Деталь постоянного сечения, стенки перпендикулярны |
| Объёмные буквы с наклонными боковыми гранями | 4 оси | Струна наклоняется, получается скос |
| Крыло с сужением, профильные сердечники | 4 оси | Два разных профиля на концах струны |
| Колонны, балясины, многогранники | 3 оси с поворотным столом | Резка поэтапно с поворотом |
| Рельеф, барельеф, лица, шары | Фрезерный станок | Струна выпуклость не вырежет, см. резные панно и 3D-рельефы на фрезере |
Материал: EPS и XPS
EPS — вспененный (беспрессовый) пенополистирол, белая «крупа». В России его регулирует ГОСТ 15588-2014 «Плиты пенополистирольные теплоизоляционные»: плиты делают беспрессовым способом из вспенивающегося полистирола с антипиренами. Стандарт выделяет марки от ППС10 до ППС45, а для фасадных систем ещё ППС15Ф, ППС16Ф и ППС20Ф. Число в названии отвечает минимальной плотности в кг/м³: у ППС15 это 15, у ППС25 это 25. Прочность на сжатие при 10 % деформации растёт вместе с плотностью, для ППС12 это не менее 60 кПа, для ППС35 не менее 250 кПа.
Сами плиты в стандарте делят на типы: резаные из крупных блоков (Р), графитосодержащие резаные (РГ) и термоформованные (Т). Образцы для испытаний стандарт велит вырезать нагретой нихромовой проволокой, то есть струнная резка там описана как штатный способ. Чем плотнее марка, тем твёрже поверхность и тем детальнее рез, а для мелкого рисунка это важнее скорости: по cncfoam.com, плотному материалу нужен больший нагрев или меньшая подача.
XPS — экструдированный пенополистирол, плотный и мелкоячеистый. В России его описывает ГОСТ 32310-2020 «Изделия из экструзионного пенополистирола, применяемые в строительстве». Cncfoam.com отмечает, что XPS режется до более гладкой твёрдой поверхности, хорошо шлифуется и красится, но требует чуть больше нагрева или чуть меньшей скорости. Для мелких деталей и архитектурного декора это обычно лучший выбор.
Файлы и программы
Большинство станков принимает на вход векторный контур. Cncfoam.com загружает SVG, DXF (примитивы LWPOLYLINE, POLYLINE, CIRCLE, LINE, ARC, SPLINE) и готовый G-код, а потом считает время реза и показывает 3D-предпросмотр. Там же советуют делать контур одним замкнутым путём без лишних объектов: так файл читается без ошибок. Форматы описаны в терминах DXF и G-код.
G-код у термореза проще, чем у фрезера: нет шпинделя, смены инструмента и заходов по глубине. По описанию cncfoam.com, нагрев струны включают как вспомогательный выход командой M8 и выключают M9, после включения ставят короткую паузу G4 на прогрев, а скорость F задаёт скорость струны. Для 4 осей добавляются координаты U и V второго конца струны. Пример:
G90 G17 G21        ; абсолютные координаты, миллиметры
G0 X0 Y0 U0 V0     ; подъезд к старту, струна холодная
M8                 ; нагрев включён
G4 P0.7            ; пауза 0,7 с на прогрев
G1 X50 Y0 U50 V0 F400
G1 X50 Y30 U50 V30
M9                 ; нагрев выключен
Команды включения нагрева зависят от контроллера, так что точный набор берут из инструкции станка.
Ширина реза и поправка в программе
Согласно cncfoam.com, рез складывается из диаметра проволоки и расплава по бокам и в сумме составляет около 0,5–1,5 мм. Чем горячее струна и чем медленнее подача, тем он шире. Из-за этого деталь по внешнему контуру получается меньше нарисованной, а отверстие больше. Для точных пар поправку делают так: наружную траекторию смещают наружу на половину ширины реза, внутреннюю смещают внутрь. Ширину реза измеряют по пазу в обрезке. О понятии: керф.
Пример расчёта: плита 1000×600×50 мм
Задача: вырезать панель 900×500 мм со скруглёнными углами R50 из плиты 1000×600×50 мм. Панель стоит по центру, до края плиты по 50 мм, и струна заходит в рез с края.
Длина траектории:
- периметр прямоугольника: 2 × (900 + 500) = 2800 мм;
- четыре угла R50: вычитаем 8 × 50 = 400 мм и прибавляем окружность 2π × 50 ≈ 314 мм, получается 2800 − 400 + 314 = 2714 мм;
- подход с края и уход обратно: 2 × 50 = 100 мм;
- итого около 2814 мм.
Время при разных скоростях подачи. Скорость зависит от плотности и нагрева, в источниках она сильно различается, так что значения ниже взяты как ориентир:
| Скорость подачи | Время реза | Комментарий |
|---|---|---|
| 5 мм/с | 2814 / 5 ≈ 563 с, около 9,4 мин | Плотный материал, толстый блок или холодная струна |
| 10 мм/с | 2814 / 10 ≈ 281 с, около 4,7 мин | Средний случай |
| 20 мм/с | 2814 / 20 ≈ 141 с, около 2,3 мин | Лёгкий EPS и хорошо прогретая струна |
Это время только резки, без установки плиты и натяжки струны.
Расход материала:
- объём плиты: 1000 × 600 × 50 = 30 000 000 мм³, то есть 30 л;
- площадь плиты 0,6 м², площадь панели 900 × 500 − (4 − π) × 50² ≈ 447 900 мм², то есть около 0,448 м²; использование плиты примерно 74,6 %;
- рез при ширине 1 мм: 2814 × 1 × 50 ≈ 140 700 мм³, это около 0,14 л, меньше 0,5 % объёма плиты.
Поправка на рез: при ширине 1 мм траектория для панели 900×500 с углами R50 получает размеры 901×501 мм и радиусы 50,5 мм. Деталь после реза выходит заданного размера.
Типичные ошибки
Терморезка пенопласта по сравнению с другими способами
Плюсы
- Нет пыли и крошки, дым и пары собираются вытяжкой
- Нет усилия резания, плиту не нужно жёстко зажимать
- Рез тонкий, около 0,5–1,5 мм, поверхность гладкая
- Один инструмент, расходник дешёвый
Минусы
- Только линейчатые поверхности, без рельефа и сфер
- Струна может провисать на длинной рамке и обрываться
- Выделяются пары стирола, нужна вытяжка
- Скорость подбирают опытным путём под каждый материал
Раздел неисправностей в вики cncfoam.com длиннее, но чаще всего встречаются четыре:
- Струна выгибается назад. Подача выше, чем способна расплавить струна. Снижают скорость, поднимают нагрев или натяжение. Это первый признак на длинных рамках: чем длиннее струна, тем раньше она начнёт отставать.
- Оплавленные кромки и широкий рез. Струна слишком горячая или идёт слишком медленно. Поднимают скорость, ставят проволоку тоньше.
- Скруглённый угол или «хвост» на углу. Струна отстаёт на повороте. Входят в угол медленнее, добавляют паузу в точке излома, проектируют угол со скруглением.
- Тонкие перемычки отваливаются. Узкие места и мелкие детали вырезают с технологическими перемычками, которые потом обрезают ножом.
Как начать работу на новом материале
- 01
Возьмите обрезок того же пенопласта
с той же плотностью и толщиной.
- 02
Проверьте натяжение
на холодной струне, затем включите нагрев. Прямая холодная струна, которая выгибается при нагреве, требует пружинного натяжения.
- 03
Пустите прямую линию
на скорости из таблицы выше и поднимайте нагрев, пока рез не станет тонким.
- 04
Измерьте ширину реза
по пазу и внесите поправку в траекторию.
- 05
Запишите скорость и нагрев
для этой марки, на следующей партии они будут исходными.
Безопасность: пары, огонь, ток
Полистирол горюч. Паспорт безопасности вспененного полистирола называет его combustible (горючим), разложение начинается выше 200 °C, а при горении образуются мономер стирола и угарный газ. Для плит по ГОСТ 15588-2014 нормируется время самостоятельного горения образца, не более 4 с для большинства марок и не более 1 с для ППС16Ф, ППС15Ф и ППС20Ф. Это результат испытания плиты с антипиреном. Перегретую струну и застрявший в расплаве кусок оно не отменяет.
Пары при резке раздражают дыхательные пути и глаза, если вентиляции мало. Так записано в паспорте безопасности, там же рекомендуют при попадании расплава на кожу охлаждать место холодной водой, расплав не снимать и обращаться к врачу. NIOSH (США) в 2005 году проверил воздух на заводе пенополистирола, где резали блоки горячей проволокой. Концентрации стирола, пентана, угарного газа и пыли оказались ниже применимых пределов, а отчёт всё равно рекомендовал локальную вытяжку у мест резки с подвижным гибким воздуховодом, как у сварочных постов. В России для стирола в воздухе рабочей зоны ГН 2.2.5.3532-18 даёт максимально разовую 30 мг/м³ и среднесменную 10 мг/м³, класс опасности 3.
Электрика у термореза необычная: низкое напряжение и большой ток. По расчётам на Jacobs Online, нихромовая проволока 26 AWG (около 0,4 мм) с сопротивлением 2,67 Ом на фут, то есть около 8,8 Ом/м, нагревается примерно до 1000 °F при токе около 3,2 А. Блока на 12 В хватает примерно на 430 мм такой проволоки. Для метровой рамки по тем же цифрам нужно около 28 В при токе 3,2 А, то есть порядка 90 Вт на метр струны. Ориентир: ГОСТ 15588-2014 при вырезании образцов требует нихромовую проволоку не толще 0,7 мм с электрическим нагревом при напряжении не более 40 В.
Сравнение с фрезой и лазером
| Параметр | Терморезка | Фрезерный станок | CO2-лазер |
|---|---|---|---|
| Форма | Линейчатые поверхности | Любой рельеф | Плоский контур |
| Пыль и крошка | Нет | Много пыли и крошки гранул | Нет, но дым и копоть |
| Пожарный риск | Есть при застрявшей струне | Низкий | Высокий: пенополистирол вспыхивает |
| Ширина реза | Около 0,5–1,5 мм | Диаметр фрезы | Зависит от режима |
| Подходит для | Блоки, буквы, колонны, профили | Рельефы, барельефы | Не рекомендуется для пенополистирола |
Пенополистирол в нашем списке материалов, которые нельзя резать лазером, значится как пожароопасный: он вспыхивает и плавится. Подробности в статье о материалах, которые нельзя резать лазером. Буквы и вывески целиком, с технологией и ценами, разбирает статья об объёмных буквах и вывесках, а смысл дополнительных осей у фрезерных станков описан в материале о 3-, 4- и 5-осевой обработке.
На терморезке скорость настраивают так же, как руку с паяльником: смотрят не на цифру, а на рез. Прямая струна и тонкий рез на обрезке, и только потом запускают основную плиту.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Как называется станок для резки пенопласта?
Чаще всего его называют терморезкой или станком струнной резки, на производстве также «термический резак». Это станок, в котором режущей частью служит нагретая током проволока из нихрома.
Какая нужна струна?
Вики cncfoam.com называет диаметр около 0,3–0,5 мм, чаще всего 0,4 мм. Тонкая струна даёт узкий рез, но сильнее выгибается и рвётся, толстая держит натяжение на длинной рамке, но рез шире.
Можно ли резать пенопласт лазером?
Пенополистирол вспыхивает и плавится от луча, в нашем списке он отнесён к пожароопасным для лазерной резки. Безопаснее струна или фреза.
Чем плотный пенопласт отличается при резке?
Плотный материал требует больше нагрева или меньшей скорости. Рез получается чище и мельче, кромка держит форму. Для деталей с мелким рисунком берут XPS или EPS марки ППС25 и выше.
Источники
- ГОСТ 15588-2014. Плиты пенополистирольные теплоизоляционные. Технические условия ↗ — Межгосударственный стандарт, 2014
- ГОСТ 32310-2020. Изделия из экструзионного пенополистирола, применяемые в строительстве ↗ — Межгосударственный стандарт, 2020
- Hot-Wire Foam Cutting Wiki ↗ — cncfoam.com, 2026
- Nichrome ↗ — Wikipedia
- ГН 2.2.5.3532-18. Предельно допустимые концентрации (ПДК) вредных веществ в воздухе рабочей зоны ↗ — Роспотребнадзор, 2018
- Safety Data Sheet. Expanded Polystyrene ↗ — Engineered Foam Products, 2021
- HHE Report No. HETA-2005-0243-3016, ACH Foam Technologies ↗ — NIOSH, 2005
- Nichrome wire and transformer selection ↗ — Jacobs Online
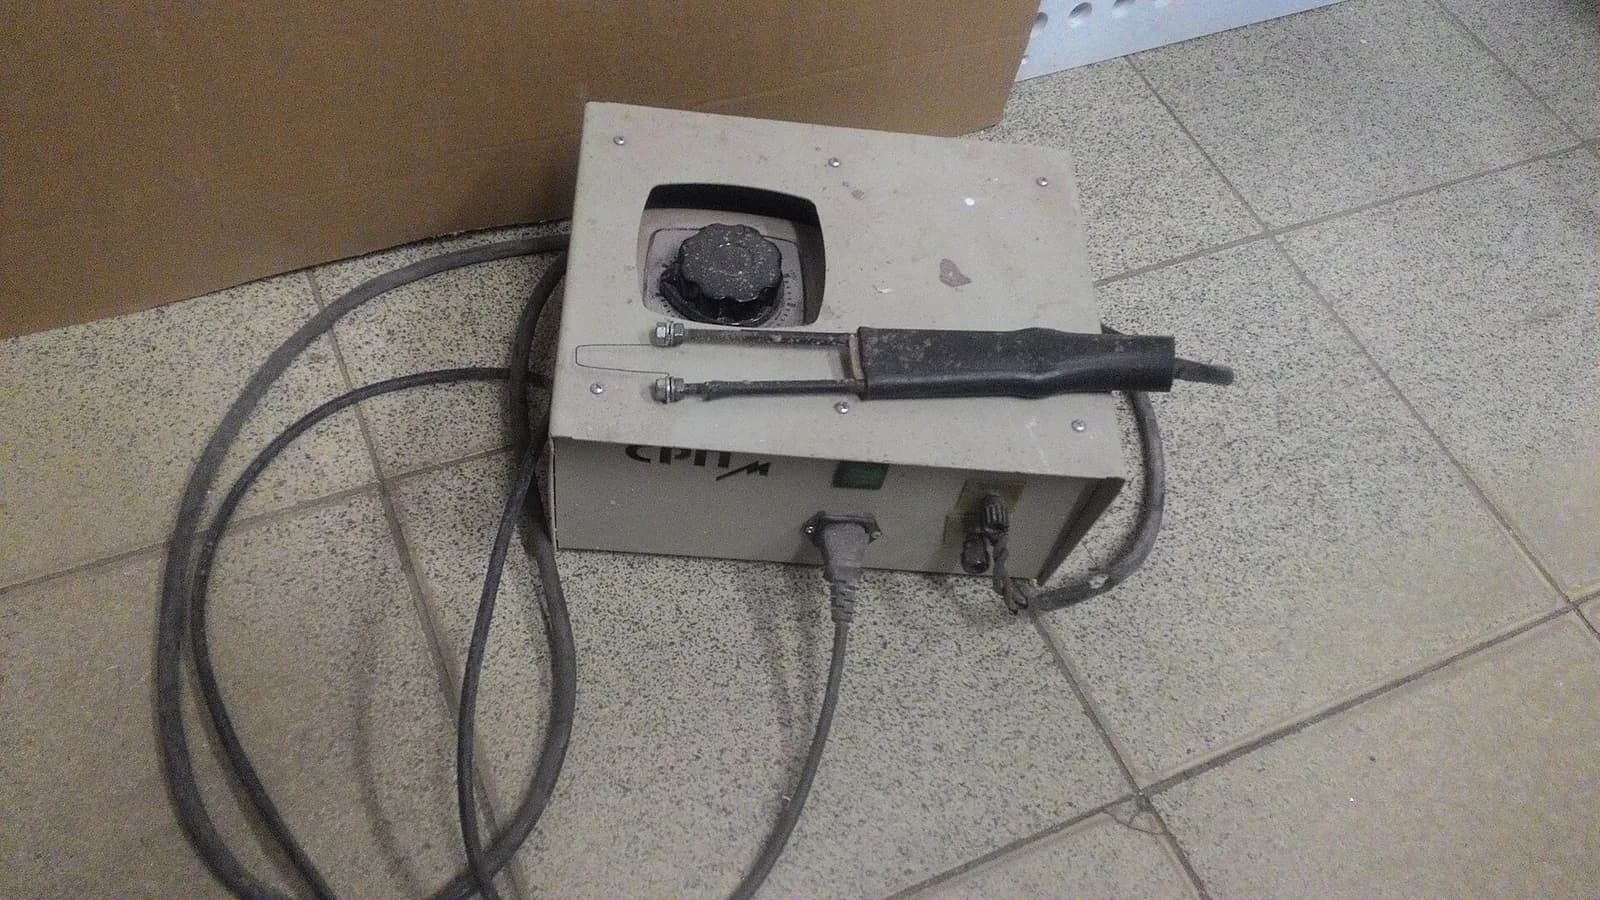
Фото: Fox89, CC BY-SA 4.0, Wikimedia Commons
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Резка пенопласта
Все →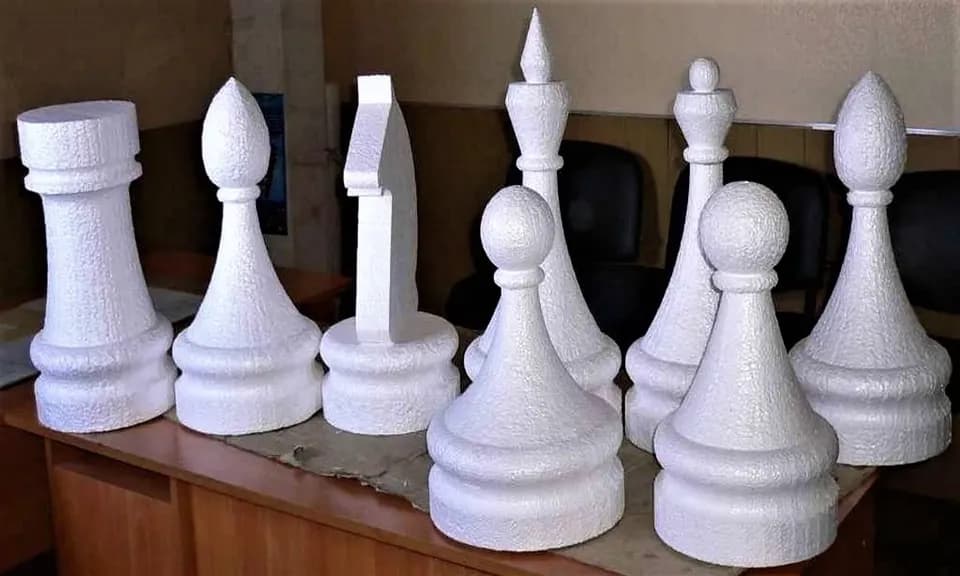
Руководство
Сферы применения 3Д резки пенопласта
Руководство
Популярные фигуры 3Д резки пенопласта
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий