Кратко
Fanuc ближе всего к классическому G-коду и чаще всего встречается на серийных станках. Siemens Sinumerik добавляет пошаговое программирование ShopMill и ShopTurn. Heidenhain TNC держит два языка: диалоговый Klartext и ISO. Выбирают по станку и по тому, кто на нём будет работать: переучиваться между стойками дольше, чем между моделями одной серии.
- Общий язык у всех трёх стоек один: G-код по ISO 6983 (RS-274). Различаются циклы, пошаговое и диалоговое программирование, нумерация и мелкие команды, поэтому программу из CAM выводят постпроцессором под конкретную стойку.
- У Fanuc в линейке 0i-F Plus для фрезерной модели 0i-MF Plus указаны до 11 управляемых осей на два канала (до 9 на канал) и до 4 шпинделей. Для 5-осевой обработки производитель выделяет серию 30i/31i/32i-B Plus.
- У Siemens нижний класс 808D ADVANCED для простых токарных и фрезерных станков, а компактный и средний класс покрывает 828D. Программировать можно шагами в ShopMill и ShopTurn или G-кодом.
- Heidenhain TNC хранит программу либо на диалоговом языке Klartext (файл *.h), либо в ISO (файл *.i), а команды G00 и G01 соответствуют блоку L с FMAX и F.
- Программа с объёмной поверхностью 200 × 200 мм при шаге 0,5 мм и отрезках 0,05 мм даёт около 1,6 млн кадров и 48 МБ текста (допущения в расчёте ниже).
Что такое стойка и чем она отличается от программы на ПК
Стойкой называют блок управления станка: процессор, пульт с экраном и клавишами, интерфейсы к приводам и электроавтоматике. Это не то же самое, что Mach3, Mach4 или LinuxCNC, которые превращают обычный компьютер в контроллер. Заводская стойка продаётся вместе с приводами и обычно привязана к определённой серии двигателей и усилителей, а её функции открываются опциями.
Языки программирования у станков общие по происхождению. G-код описан стандартом ISO 6983, но вариантов у него много, и оператор конкретной стойки должен знать различия между производителями. Некоторые станки, наоборот, предлагают диалоговое программирование вместо G-кода или поверх него. Базовые команды разобраны в статье про G-код для начинающих, а здесь речь о том, чем различаются сами стойки.
Fanuc, Siemens и Heidenhain в таблице
| Параметр | Fanuc | Siemens Sinumerik | Heidenhain TNC |
|---|---|---|---|
| Страна и год | Япония, самостоятельная компания с 1972 года | Германия | Германия, Траунройт, первые устройства ЧПУ с 1970-х |
| Текущие линейки | 0i-F Plus, 30i/31i/32i-B Plus, 500i-A | 808D ADVANCED, 828D, 828D Smart, ONE | TNC 620, TNC 640, TNC7 |
| Для чего | 0i-F Plus: базовые станки; 30i/31i/32i: многоосевая обработка | 808D: простые станки; 828D: компактный и средний класс | фрезерные станки и обрабатывающие центры |
| Основной язык | G-код | G-код и пошаговое ShopMill и ShopTurn | Klartext и ISO |
| Вариант для обучения на ПК | CNC Guide | 808D on PC, 60 дней бесплатно | TNCguide с руководствами |
Строки о линейках, назначении и вариантах обучения взяты с сайтов производителей на момент написания. Fanuc расшифровывается как Fuji Automatic Numerical Control, начинала как подразделение Fujitsu и стала отдельной компанией в 1972 году. Heidenhain ведёт историю с 1889 года, а к концу 2019 года выпустила более 280 тысяч стоек TNC.
Fanuc: базовый G-код и серия по задачам
Серия 0i-F Plus у производителя разделена по технологиям. Фрезерная модель 0i-MF Plus описана как решение для базовых фрезерных задач: до 11 управляемых осей всего и до 9 на канал, до 4 шпинделей всего и до 3 на канал, до двух каналов управления. Токарная 0i-TF Plus рассчитана на 12 осей всего и 9 на канал, шпинделей до 6 и 4 на канал. Для двумерной лазерной резки есть 0i-LF Plus: 9 осей всего, 7 на канал.
Для сложных задач производитель выделяет серию 30i/31i/32i-B Plus, оптимизированную для 5-осевой обработки, и новую 500i-A. В описании 0i-F Plus указаны 400 кадров упреждающего просмотра, интерфейс iHMI и функция безопасности Dual Check. Для упрощённого диалогового программирования есть пакет MANUAL GUIDE i, который описан как набор предопределённых циклов с проверкой траектории. Для обучения на компьютере служит CNC Guide.
Программа Fanuc часто начинается с номера вида O0001. Подпрограммы вызывают командой M98, а возврат делают через M99: LinuxCNC поддерживает такие нумерованные программы ради совместимости с Fanuc и другими контроллерами, так что этот стиль знаком и тем, кто работает на самодельных станках.
Siemens Sinumerik: пошаговое программирование и классы
По данным Siemens, 808D ADVANCED предназначена для простых фрезерных станков, обрабатывающих центров с простой конфигурацией и токарных станков, а выпускается в двух вариантах панели, PPU 15x и PPU 16x, с разной производительностью. Пульт имеет степень защиты IP65, есть программа 808D on PC для обучения: 60 дней бесплатно, потом нужен код активации. Для компактного и среднего класса предназначена 828D с экранами 12,1 и 15,6 дюйма, а упрощённая версия 828D Smart рассчитана на стандартные станки. Верх линейки занимает SINUMERIK ONE.
Отличительная черта Sinumerik в описании производителя: оператор выбирает между пошаговым программированием ShopMill и ShopTurn и записью в G-коде с высокоуровневыми конструкциями. Станочник набирает в диалоге, например, карман с размерами, а стойка сама строит траекторию. Для цеха с частыми разовыми деталями это экономит время программиста. В описании возможностей Sinumerik указаны циклы обработки и измерения, а их синтаксис привязан к Sinumerik и на другие стойки не переносится.
Heidenhain TNC: Klartext и ISO в одном пульте
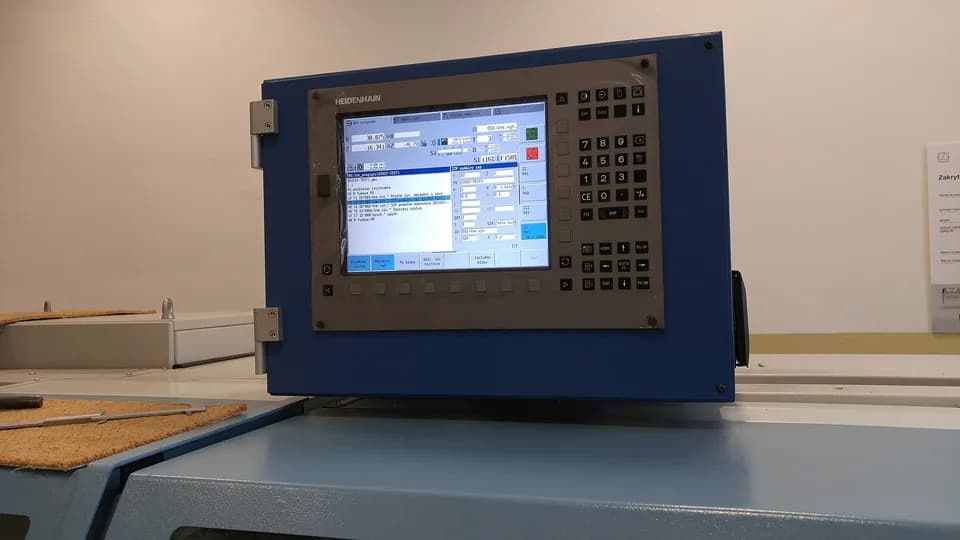
В TNC7 и более ранних TNC 620 и TNC 640 программу записывают двумя способами. В руководстве по программированию TNC7 сказано, что файл с расширением *.h означает программу Klartext, а *.i означает программу в ISO. Внутри ISO-программы можно использовать часть функций Klartext и даже вызывать программу Klartext целиком, а циклы Heidenhain доступны и как G-функции.
Соответствие видно по руководству. Начало программы Klartext выглядит так:
0 BEGIN PGM 1339889 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+100 Y+100 Z+0
3 L Z+250 R0 FMAX M3
В ISO то же самое описывается так (команды G30 и G31 соответствуют BLK FORM 0.1 и 0.2, а G00 и G01 соответствуют L с FMAX и F):
%NAME G71
N10 G30 G17 X+0 Y+0 Z-20
N20 G31 X+100 Y+100 Z+0
N30 G00 Z+250 M3
Строка G71 задаёт миллиметры, G70 дюймы. Примеры собраны по соответствиям из руководства TNC7: блоки BLK FORM и L взяты оттуда, а ISO-запись составлена по таблице соответствия. Оператору, знающему Klartext, программировать у станка удобнее, а CAM-система выдаёт тот формат, который выбран в её постпроцессоре. В руководстве есть и такой совет: всегда писать программу так, как будто двигается инструмент, независимо от того, движется ли головка или стол.
Расчёт: как объёмная поверхность нагружает стойку
Возьмём деталь с поверхностью 200 × 200 мм, обработку шаровой фрезой с шагом между проходами 0,5 мм. Допущения: отрезки траектории 0,05 мм, подача 3000 мм/мин (50 мм/с), одна строка кадра занимает 30 байт (например, X123.456 Y78.901 Z-12.345 с переводом строки), все проходы одного направления без быстрых перемещений между ними.
- Число проходов: 200 / 0,5 = 400.
- Длина траектории: 400 × 200 = 80 000 мм.
- Число кадров: 80 000 / 0,05 = 1 600 000.
- Размер файла: 1 600 000 × 30 байт = 48 000 000 байт, около 48 МБ.
- Время кадра: 0,05 мм / 50 мм/с = 0,001 с, то есть стойка должна обрабатывать 1000 кадров в секунду.
- Время работы: 80 000 / 50 = 1600 с, около 27 минут.
- Окно упреждающего просмотра: при 400 кадрах (значение из описания 0i-F Plus) это 400 × 0,05 = 20 мм пути или 0,4 с. При отрезках 0,5 мм то же число кадров охватывает 200 мм, или 4 с.
Вывод про кадры: короткие отрезки загружают стойку и память, а упреждающий просмотр при этом смотрит вперёд на доли секунды. Настройки допуска в CAM влияют не только на гладкость поверхности, но и на то, потянет ли станок такую программу. Файл на 48 МБ может не поместиться в память стойки, и его передают по сети во время обработки, как это делают на обрабатывающих центрах. Реальные значения быстродействия конкретных стоек в открытых документах не приводятся, поэтому цифры в расчёте считайте ориентиром.
Как выбирать при покупке, замене и ретрофите
Проверка стойки на б/у станке
- 01
Выпишите серию и версию.
На шильдике и на экране указаны модель стойки и версия программного обеспечения: у Fanuc это серии вроде 0i-MF, у Siemens класс вроде 808D или 828D, у Heidenhain номер TNC.
- 02
Узнайте список опций.
Часть функций (оси, циклы, упреждающий просмотр) открывается отдельно, и у одной серии станки бывают с разным набором.
- 03
Сделайте копию параметров и программ
до первого включения чужого станка.
- 04
Найдите руководство по программированию
именно для вашей версии: производители выкладывают их на своих сайтах, у Heidenhain они собраны в TNCguide.
- 05
Проверьте, на какой стойке учился оператор.
Переход между стойками одного производителя проще, чем между семействами, и это стоит учесть в плане запуска, как в статье о проверке б/у станка.
Перед любым ремонтом старой стойки (Fanuc, Heidenhain, отечественные НЦ) снимают полный бэкап параметров, PLC и данных NC. Карту CF копируют посекторно, а не открывая в новой Windows, иначе файловая система может пострадать. Первым делом меняют батареи: чаще всего именно они стоят за жалобой «пропала программа».
На стойках для фрезеров по дереву резервную копию делают сразу после наладки. Файл настроек пульта (на серии 0501 это data.bak) сохраняют на компьютер, копию кладут во внутреннюю память пульта, где она переживает прошивку и сброс, а папку настроенной NC Studio переносят на отдельный носитель. Без бэкапа настройка после сброса занимает день или несколько.
При покупке нового станка к выбору стойки добавляется вопрос сервиса: умеют ли инженеры продавца работать именно с этой серией, есть ли у них запас плат и приводов и учат ли оператора на вашей стойке, а не на ЧПУ вообще.
Если стойка устарела, а станок механически исправен, возможны три пути. Первый: заменить стойку на новую того же производителя. У Fanuc для этого есть раздел Retrofit Solutions, у Siemens консалтинг по модернизации. Второй: оставить двигатели Fanuc и подключить другой контроллер через Digital Servo Adapter, который производитель описывает как способ подключить предпочитаемый контроллер к серво- и шпиндельным двигателям Fanuc. Третий: заменить всю электронику связкой вроде LinuxCNC с платой Mesa и новыми приводами. Совместимость приводов с любым вариантом проверяют по документации на конкретную модель.
Для станка с несколькими осями вопрос о стойке пересекается с вопросом, зачем эти оси нужны. Его мы разобрали в статьях про 3-, 4- и 5-осевую обработку и про обрабатывающий центр или фрезерный станок. Чтобы программа заработала на новой стойке, настраивают постпроцессор, как описано в обзоре CAM-программ.
Стойку выбирают раньше станка, хотя мало кто это понимает. Шаблоны, привычки оператора, постпроцессоры и склад запчастей тянутся за ней годами. Если в цехе уже стоят три Fanuc, четвёртый станок со стойкой другого производителя обойдётся дороже, чем разница в цене станков.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Азиатские стойки и всё остальное
В поисковых запросах рядом с Fanuc, Siemens и Heidenhain встречаются ещё GSK, Syntec, KND и HNC. Это стойки азиатских производителей, у каждого свои линейки, документация и постпроцессоры. Сравнить их с тремя перечисленными по таблице нельзя: сначала нужны сведения по конкретной модели от производителя или поставщика станка. На фрезерах по дереву и лазерных станках встречаются специализированные контроллеры вроде NC Studio, а о ПК-программах для самодельных станков рассказано в статье про Mach3, Mach4 и LinuxCNC.
Частые вопросы
Что лучше: Fanuc или Siemens?
Однозначного ответа нет, потому что обе стойки закрывают задачи от простых станков до многоосевых. Разница в привычках: Fanuc ближе к классическому G-коду, Siemens предлагает пошаговое программирование ShopMill и ShopTurn. Выбор обычно диктует станок: стойку не меняют, а берут вместе с ним.
Чем стойка отличается от контроллера?
Стойка включает пульт, блок управления и связь с приводами, а контроллер часто называют только плату или блок управления. В обиходе слова используют как синонимы. Подробнее о контроллерах для самодельных станков в статье про Mach3 и LinuxCNC.
Подойдёт ли программа от Fanuc для Siemens или Heidenhain?
Базовые команды общие, но циклы, нумерация и вспомогательные функции различаются, поэтому программу выводят постпроцессором под конкретную стойку. Heidenhain принимает ISO, но циклы описывает собственными командами, и без проверки на симуляторе запускать чужой файл не стоит.
Нужно ли учить Klartext?
Если станок с TNC, то оператору с Klartext работать быстрее: диалог подсказывает параметры блоков. Но программы из CAM обычно приходят в ISO, а их надо уметь читать, как и любой другой G-код.
Можно ли потренироваться без станка?
У производителей есть программы для компьютера: CNC Guide у Fanuc, 808D on PC у Siemens с пробным периодом 60 дней и руководства TNCguide у Heidenhain. Интерфейс на них отработать можно, а настройку станка они не заменяют.
Источники
- FANUC Series 0i-F Plus ↗ — FANUC Europe, 2026
- CNC Systems: Everything Under Control ↗ — FANUC Europe, 2026
- SINUMERIK family ↗ — Siemens, 2026
- SINUMERIK 808D ↗ — Siemens, 2026
- SINUMERIK 828D ↗ — Siemens, 2026
- TNC7. User's Manual for Programming and Testing ↗ — HEIDENHAIN, 10/, 2025
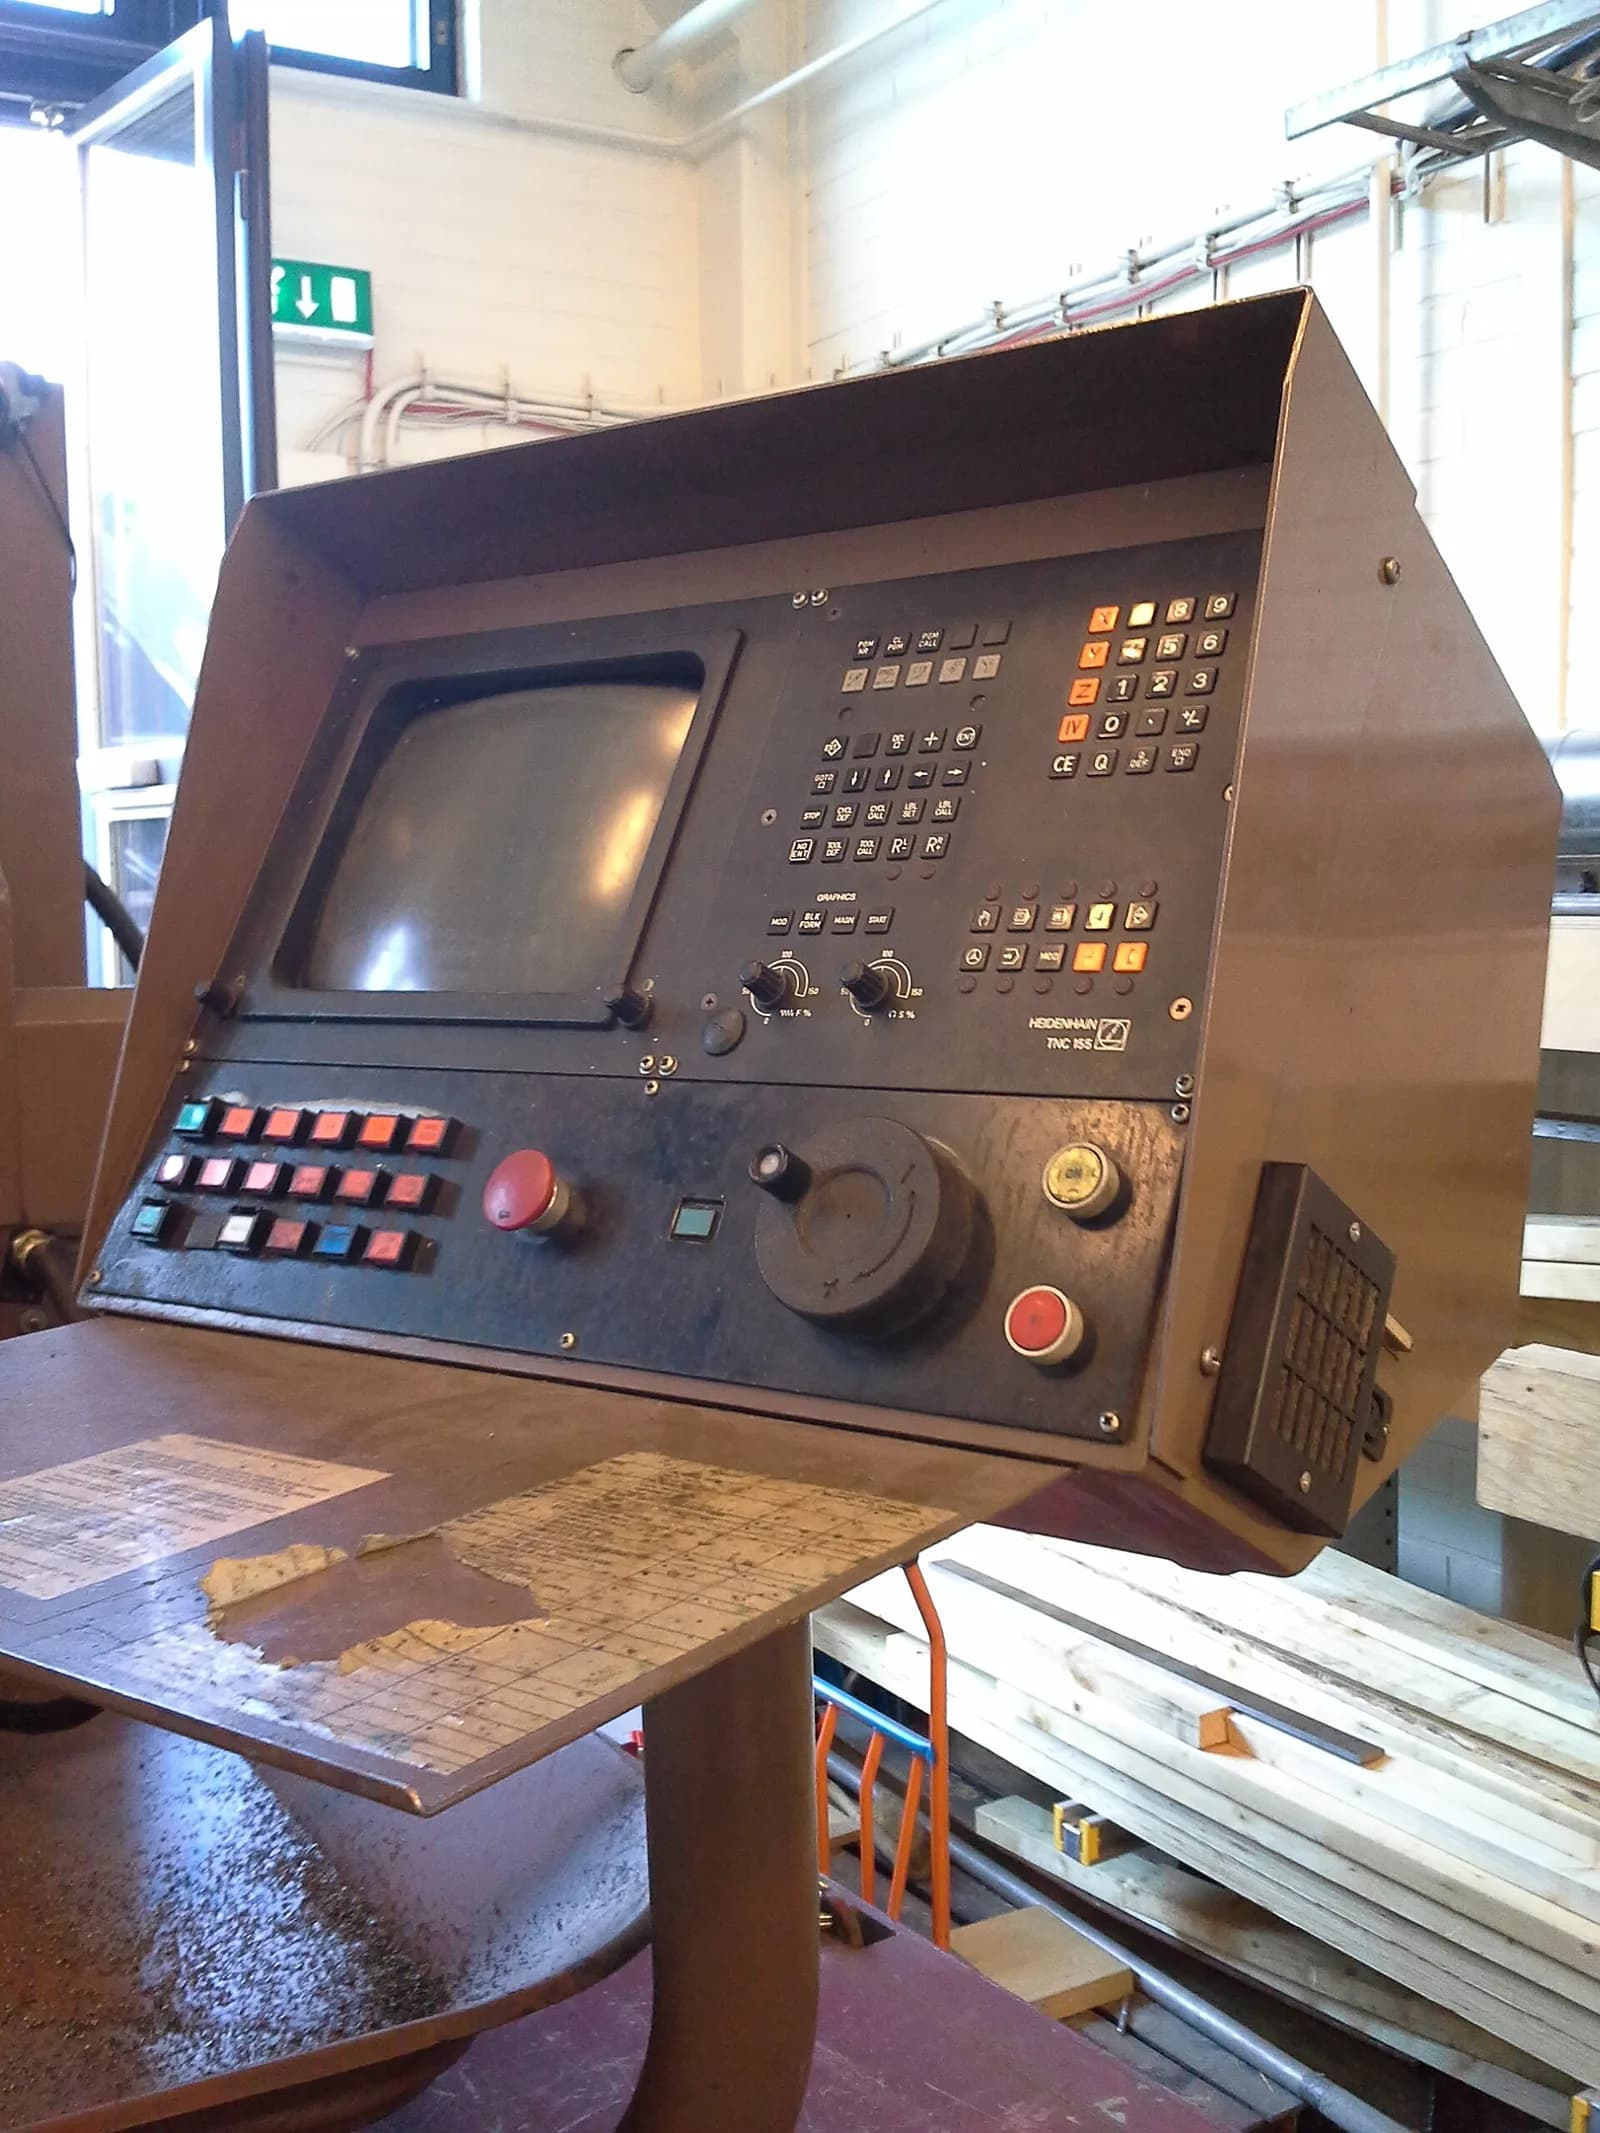
Фото: Tommi Nummelin / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий