О разработке Институт машиностроения, материалов и транспорта (ИММиТ) СПбПУ сообщил 21 октября, 23 октября её пересказала «Компьютерра». В университете называют технологию первой в России, которая позволяет выращивать детали из алюминиевого сплава в твёрдом состоянии. Руководит проектом заведующий лабораторией лёгких материалов и конструкций Олег Панченко, работа идёт при поддержке программы «Приоритет-2030».
Как это работает
В лазерной и электронно-лучевой печати, а также в WAAM, где проволоку плавит электрическая дуга, металл каждый раз проходит через жидкую фазу. По словам Панченко, при переходе в жидкое состояние и обратно в алюминии могут появиться поры, горячие трещины и остаточные напряжения.
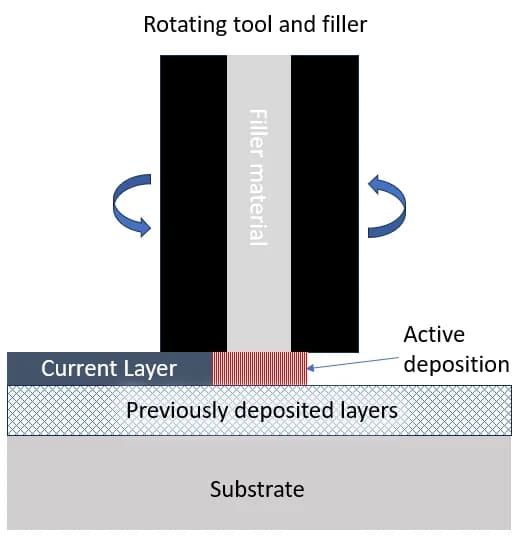
В установке Политеха источником тепла служит специальный инструмент. Трение его рабочей части о заготовку разогревает алюминий до пластичного состояния, не доводя до плавления, и материал инструмента слой за слоем переносится на деталь. Конструкция инструмента запатентована. Структура металла, как сообщают разработчики, получается мелкозернистой и прочнее, чем у литых и кованых аналогов. Марки сплавов, режимы и результаты механических испытаний в сообщении не приводятся.
| Параметр | Что сообщает СПбПУ |
|---|---|
| Материал | алюминиевые сплавы |
| Источник тепла | трение вращающегося инструмента о заготовку |
| Состояние металла | пластичное, без плавления |
| Скорость | в 1,5 раза выше, чем у WAAM на алюминиевых сплавах |
| Структура | мелкозернистая, прочнее литья и поковки |
| Назначение | крупногабаритные детали, ремонт плохо свариваемых деталей |
| Отрасли | авиакосмическая, судостроение, машиностроение |
| Планы | сварка и ремонт деталей из сплавов на основе меди, никеля и других металлов |
Откуда метод и где его границы
Принцип пришёл из сварки трением с перемешиванием, которую британский институт TWI изобрёл в 1991 году. В зарубежной литературе похожий процесс называют аддитивным фрикционным осаждением (AFSD): пруток подают через полый вращающийся инструмент, и металл соединяется со слоем под ним за счёт трения и пластической деформации.
В обзоре AFSD, который вышел в журнале Materials в 2024 году, авторы описывают и слабые места метода. Поверхность после выращивания шероховатая, по краям слоя выдавливается облой, поэтому почти все такие детали потом обрабатывают резанием. Минимальный размер элемента ограничен диаметром торца инструмента, а тонкие стенки могут не выдержать большого усилия прижима. Для серийного применения российской технологии понадобятся данные по прочности конкретных сплавов, которых в сообщении пока нет.
Это не просто научное достижение — это фундамент для технологического лидерства страны на десятилетия вперёд.
Что это значит для производств
Крупные алюминиевые конструкции в авиации и судостроении сегодня собирают из раскроенного листа, и каждое сварное соединение добавляет стоимость и снижает надёжность. Если твердофазное выращивание подтвердит заявленную прочность, такие детали можно будет выращивать почти в размер и затем фрезеровать, без пор, характерных для сварки и печати алюминия плавлением. Для ремонтных служб интереснее вторая часть заявки: наращивание металла на детали из сплавов, которые плохо поддаются сварке.
Источники
- В России создали собственную технологию 3D-печати из алюминия без плавления металла ↗ — СПбПУ Петра Великого, 21.10., 2026
- В России создали технологию 3D-печати металлом без плавления ↗ — Компьютерра, 23.10., 2026
- Recent Advances in Additive Friction Stir Deposition: A Critical Review ↗ — Dong X. et al., Materials, 2024
Фото: DLR, CC BY 3.0
Автор
Редакция ДалотоРедакция
Готовит новости, подборки и служебные материалы. Отвечает за проверку фактов, исправления и соблюдение редакционной политики.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать металлом
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий