Кратко
Под SLM и DMLS проектируют стенки от 0,4 мм, отверстия от 1,5 мм и нависания не положе 45–55° к платформе. Сразу после печати детали греют на плите, чтобы снять напряжения, затем отрезают электроэрозией или пилой, снимают поддержки, при необходимости делают HIP и фрезеруют посадки с припуском 0,3–0,5 мм.
- Hubs называет для SLM и DMLS минимальную стенку 0,4 мм, минимальное отверстие 1,5 мм и максимальный угол нависания 50°. Protolabs рекомендует держать самонесущие стенки не положе 45° к платформе, для 316L не положе 55°.
- Сразу после печати детали отжигают на плите: без этого внутренние напряжения коробят деталь при отрезке. Платформу отрезают электроэрозией или ленточной пилой.
- Шероховатость как напечатано Ra 6–10 мкм. После фрезеровки Protolabs обещает Ra около 1,6 мкм, после ручной полировки почти зеркало на доступных поверхностях.
- Резьбы и посадки печатают в недомер и дорабатывают на станке: в нашем примере отверстие под M6 печатается Ø4,2 мм, припуск 0,4 мм на сторону.
- HIP закрывает остаточную пористость: давление чаще всего 100 МПа, температура зависит от сплава.
Что делает SLM с деталью
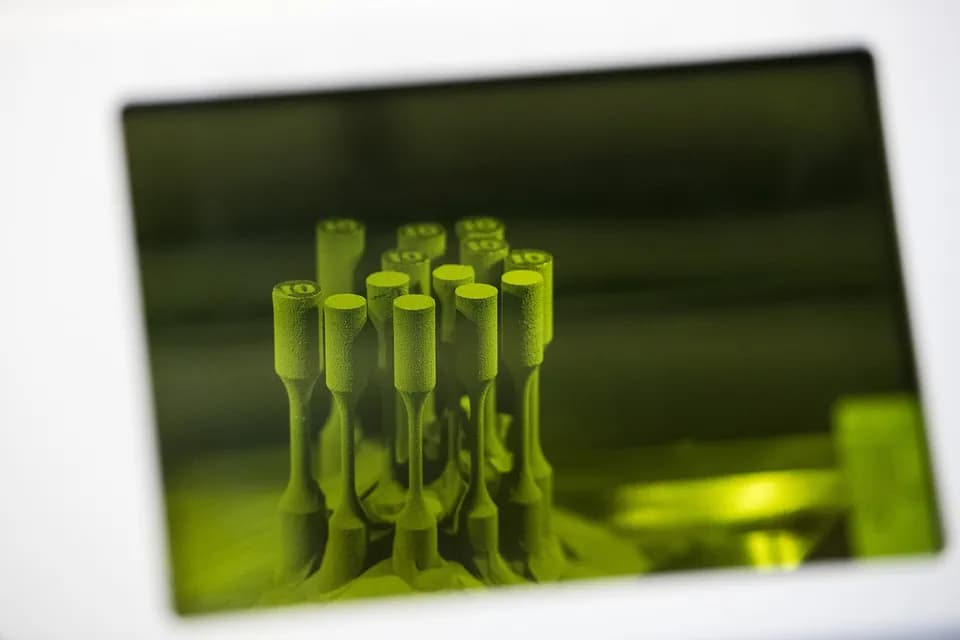
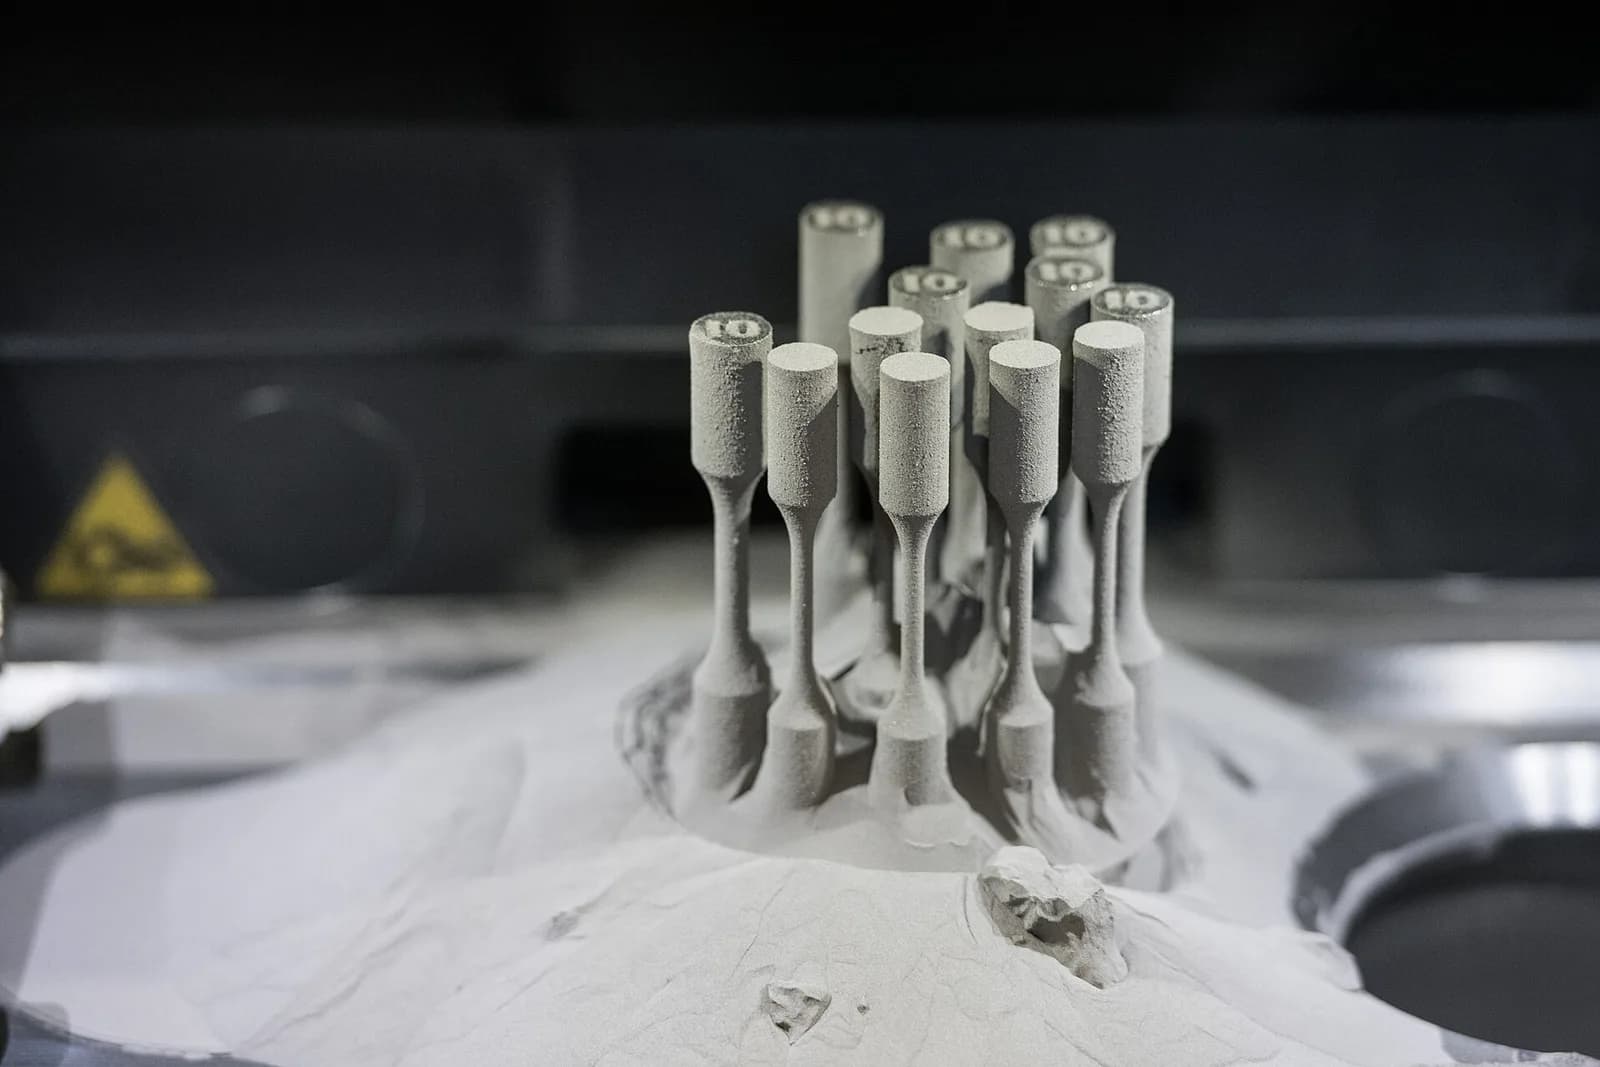
Технология DMLS и её синоним SLM описаны в статье о сравнении технологий печати металлом. Здесь важно то, что определяет и проект детали, и всё, что делают после печати. Лазер плавит слой порошка толщиной 20–50 мкм, расплав остывает за доли секунды, и в детали остаются напряжения. Деталь растёт на металлической платформе, к которой её привязывают поддержки из того же металла. Они держат деталь, отводят тепло и не дают ей отрываться от платформы, когда напряжения тянут её вверх.
Отсюда все правила проектирования. Нависания без опоры провисают, толстые сечения поддаются короблению, закрытые полости набиваются порошком, а поверхность остаётся шероховатой из-за зернистого сырья.
Правила проектирования
Руководства Hubs и Protolabs дают близкие, но не совпадающие числа. Расхождения объясняются разными машинами, материалами и тем, что Protolabs пишет рекомендации для своих режимов. Для проекта берут более осторожное значение, а в остальном согласуют с бюро.
| Параметр | Hubs (типичные значения) | Protolabs (рекомендации) |
|---|---|---|
| Минимальная стенка | 0,4 мм | Отдельно не называют, стенки тоньше 1 мм укрепляют рёбрами и ограничивают по высоте |
| Минимальный элемент | 0,6 мм | 0,381 мм (для алюминия 0,762 мм) |
| Минимальное отверстие | Ø1,5 мм | Канал любой формы, если он самонесущий |
| Угол нависания | 50° | Не меньше 45° к платформе, для 316L не меньше 55° |
| Мост без опоры | Свободный край 0,5 мм | Не длиннее 2 мм |
| Круглый канал | Круглые каналы свыше Ø8 мм лучше делать ромбом или каплей | Круглый канал рекомендуют не крупнее 8 мм |
| Отношение высоты к толщине | 8 для элементов | 40 для стенок тоньше 1 мм |
Protolabs называет и допуск: ±0,003 дюйма (0,076 мм) на первый дюйм плюс ±0,001 дюйма на каждый следующий. Для детали длиной 100 мм получается 0,076 + 0,001 × (100 − 25,4) ≈ ±0,15 мм. Hubs обобщает типичную точность как ±0,1 мм.
Две подсказки помогают избежать поддержек. Отверстия, которые не совпадают с направлением роста, рисуют каплей с вершиной вверх, а не кругом. Под свободным краем делают фаску 45° вместо горизонтальной полки.
Вторая подсказка: сечения толще 10 мм Hubs называет склонными к короблению и дефектам. Толстый блок заменяют полостью с рёбрами или решёткой. У решёток есть свои пределы: Protolabs рекомендует стойки не тоньше 0,38 мм (0,25 мм на высоком разрешении), угол к платформе больше 45° и мосты до 2 мм.
Ориентация, коробление и число слоёв
Детали стоят на платформе не по осям, а под углом. Hubs показывает кронштейн, повёрнутый на 45°: так уменьшается коробление, а нагрузка вдоль слоёв приходится на важные направления. Цена за это растёт: больше поддержек, больше времени, больше порошка.
Время печати зависит в основном от высоты. Пример: деталь высотой 40 мм при слое 30 мкм состоит из 40 ÷ 0,03 ≈ 1333 слоёв, при слое 20 мкм из 2000. На каждый слой тратится нанесение порошка и проход лазера, поэтому высокая и тонкая деталь дороже, чем лежащая. Если форма позволяет, деталь укладывают плашмя, но тогда наклонная плоскость ложится на поддержки и шероховатость нижней грани растёт: Protolabs отдельно предупреждает, что первая нижняя поверхность получается грубее номинальной толщины слоя.
Внутренние каналы и вывод порошка
Закрытая полость после печати набита порошком. Hubs замечает, что крупные полые участки в металлической печати редки, потому что поддержки внутри не удалить. Каналы проектируют так, чтобы порошок можно было вытрясти, а поддержки не требовались: каплевидный или ромбовидный профиль, вход и выход, плавные изгибы. В руководстве Hubs по binder jetting для полостей требуют не меньше двух выводных отверстий Ø5 мм; для SLM величину согласуют с бюро, но логика такая же.
Контроль не заканчивается взглядом в отверстие. Protolabs использует компьютерную томографию, чтобы проверить внутренние каналы и убедиться, что внутри нет несплавленного порошка и пор.
Порядок постобработки
От плиты до готовой детали
- 01
Вытряхнуть порошок.
Кистью и воздухом уберите порошок, пока детали сидят на плите. Порошок просеивают и возвращают в оборот.
- 02
Снять напряжения на плите.
Печь ставят до отрезки. Protolabs делает его по стандарту ASTM F3301. Для AlSi10Mg в данных Hubs отжиг 300 °C два часа.
- 03
Отрезать от платформы.
Электроэрозионной проволокой или ленточной пилой.
- 04
Снять поддержки.
Вручную и на станке. Для деталей под посадки поддержки закладывают так, чтобы к ним был доступ.
- 05
Термообработка или HIP
при требованиях к усталости и ударной вязкости.
- 06
Механическая обработка
посадок, плоскостей, резьб.
- 07
Поверхность:
дробеструй, шлифовка, полировка.
- 08
Контроль:
размеры, плотность, внутренние каналы.
Порядок важен. Hubs пишет, что напряжения снимают до любых других операций. Обзор Materials 2023 года советует шлифовать, полировать и фрезеровать после термообработки, чтобы не испортить свойства. Если отрезать деталь от плиты до снятия напряжений, она «поведёт», и посадки уйдут.
Отрезка от платформы
Деталь приварена к платформе поддержками, поэтому её отрезают. По данным Hubs и Protolabs, применяют ленточную пилу и электроэрозию проволокой. Электроэрозия обычно точнее и не греет деталь, пила быстрее и дешевле. Protolabs также предлагает на деталь, которую будут фрезеровать, добавлять жертвенную часть для зажима: плоскость или бобышку, которую отрежут после обработки.
HIP и термообработка
Горячее изостатическое прессование прижимает деталь газом под давлением при высокой температуре и схлопывает внутренние поры. Давление обычно составляет 50–310 МПа, чаще всего 100 МПа, а температура выдержки колеблется от 482 °C для алюминиевых отливок до 1320 °C для никелевых суперсплавов. Hubs говорит, что пористость после печати составляет 0,2–0,5 % и падает почти до нуля после термообработки. Protolabs добавляет, что HIP убирает остаточную пористость и снижает анизотропию, и применяют его для нагруженных деталей в авиации.
Режимы зависят от сплава, и вот примеры из обзора Materials 2023 года по исследованиям лазерного плавления.
| Сплав | Режим HIP в исследовании |
|---|---|
| Inconel 718 | 980 °C, 100 МПа, 4 часа |
| Ti-6Al-4V | 850 °C, 200 МПа (работа по усталости) |
| 316L | 700–1200 °C, 100–200 МПа (серия режимов в одной работе) |
Это иллюстрация диапазонов, а не рецепт. Режим для детали определяет бюро по стандарту и паспорту порошка. Protolabs применяет HIP прежде всего для авиационных деталей под большой нагрузкой.
Шероховатость
| Состояние | Ra | Источник |
|---|---|---|
| Как напечатано | 6–10 мкм | Hubs |
| Как напечатано | 200–400 мкдюйм, то есть 5–10 мкм | Protolabs |
| После фрезеровки | около 63 мкдюйм, то есть 1,6 мкм | Protolabs |
| После ручной полировки | почти зеркало на доступных поверхностях | Protolabs |
Шероховатость влияет на усталость: Hubs связывает с ней и с остаточной пористостью более низкую усталостную прочность напечатанных деталей. Для сравнения значений Ra и Rz пользуйтесь калькулятором и справочником шероховатости. Полировка требует доступа инструмента. Hubs перечисляет ручную и виброполировку, химическую полировку и механическую обработку, но в узкий канал инструмент не пройдёт, поэтому гладкую геометрию канала закладывают в модель.
Резьбы и посадки: припуск
Резьбу и посадки в напечатанной детали не оставляют «как есть»: точность ±0,1 мм и поверхность Ra до 10 мкм не дают посадки. Protolabs предлагает нарезать резьбу и развернуть отверстия после печати и не рекомендует делать резьбу мельче 0-80 (около 1,5 мм).
Расчёт. Нужна резьба M6. Сверло под резьбу 5,0 мм (по таблице отверстий под резьбу). Печатаем отверстие Ø4,2 мм: припуск на сторону (5,0 − 4,2) ÷ 2 = 0,4 мм, это покрывает допуск печати ±0,1 мм и верхний шероховатый слой. Дальше сверлим до 5,0 мм и нарезаем метчиком. Для посадки Ø10 H7 (поле допуска +0,015 мм по справочнику допусков и посадок) печатаем Ø9,2 мм с тем же припуском 0,4 мм на сторону и разворачиваем. Protolabs называет типичной точностью обработки ±0,025 мм, поэтому H7 с полем 15 мкм требуют как отдельную операцию. Значение припуска 0,3–0,5 мм на сторону — наш ориентир, а не норма: уточните его у бюро для вашей геометрии. Что такое припуск и как его выбирают, описано в глоссарии.
Контроль
Protolabs ведёт контроль на каждой плите: образцы на растяжение по ASTM E8 и образцы на плотность по ASTM B311. Размеры проверяют на КИМ, внутренние каналы — на томографе. Для лётных деталей применяют отчёт по первой детали по AS9102. Hubs называет пористость после печати 0,2–0,5 %, и именно это число проверяют на образцах.
Типичные ошибки
- Деталь отрезали до снятия напряжений. После отрезки она деформируется, размеры уходят. Печь ставят до отрезки.
- Круглый канал большого диаметра. Свод канала провисает. Свыше 8 мм делают ромб или каплю.
- Тонкая высокая стенка без рёбер. Получается волна и коробление. Для стенок тоньше 1 мм держат отношение высоты к толщине до 40.
- Резьбу оставили на печать. Напечатанная резьба не держит класс. Печатают отверстие меньше и нарезают.
- Припуск не на всех посадочных гранях. Припуск нужен на каждую поверхность, которую обрабатывают, иначе станок упрётся в пористый шероховатый слой.
- Полировка внутренних каналов в чертеже. Туда инструмент не пройдёт, значит, чертёж требует невозможного.
Лучшее, что можно сделать для детали под SLM, это провести её по цепочке до того, как она нарисована. Где стоит поддержка, откуда зажимать на станке, куда выйдет порошок. Если на эти вопросы нет ответа в модели, деталь вернётся из бюро дорогой и с недоделанными посадками.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Какая постобработка нужна после 3D-печати металла?
Обязательные шаги: вытряхнуть порошок, снять напряжения в печи на плите, отрезать от платформы и снять поддержки. По требованиям добавляют HIP, фрезеровку посадок и резьб, дробеструй и полировку, затем контроль. Hubs оценивает весь путь детали в среднем в 5 суток.
Что такое DMLS и как работает эта технология?
DMLS — название SLM-процесса, закреплённое за EOS. Лазер сплавляет слой металлического порошка 20–50 мкм, платформа опускается, слой повторяется. Работает в аргоне или азоте, деталь привязана к платформе поддержками, после печати её отжигают и дорабатывают.
Чем 3D-печать титаном отличается от печати сталью?
Деталям из титана для ответственных узлов, как и другим нагруженным деталям, обычно назначают HIP. Сплав Ti-6Al-4V по данным Protolabs даёт предел прочности около 1186 МПа при удлинении 10 %. Порошок дороже, а печать идёт в защитной среде, подробнее в статье о цене детали.
Какой угол нависания допустим без поддержек?
Protolabs рекомендует не меньше 45° к платформе, для 316L не меньше 55°. Hubs называет максимальный угол нависания 50°. Для надёжности закладывают более осторожное значение или заменяют полку фаской 45°.
Источники
- The Engineer's Guide to Metal 3D Printing ↗ — Hubs (Protolabs Network), правила проектирования, шаги постобработки
- Introduction to metal 3D printing: SLM and DMLS ↗ — Hubs, поддержки, ориентация, шероховатость, пористость
- Protolabs DMLS design guide (PDF) ↗ — Protolabs, углы, стенки, мосты, допуски, контроль
- Post-processing for metal 3D printing ↗ — Protolabs, снятие напряжений, HIP, шероховатость, обработка
- Additive Manufacturing Post-Processing Treatments, a Review with Emphasis on Mechanical Characteristics ↗ — Materials (Basel), 2023
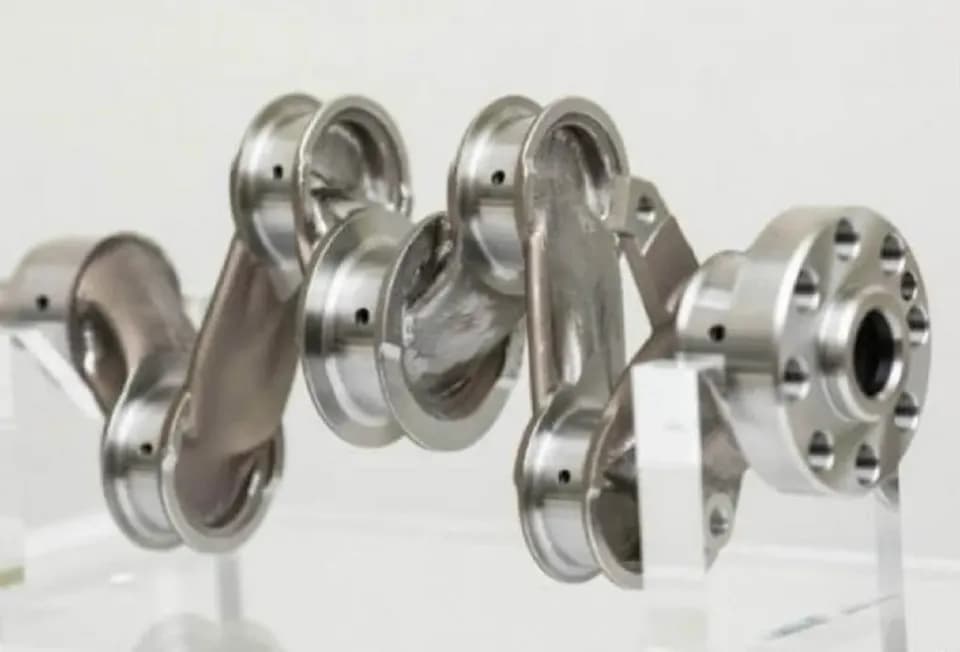
Фото: René Volfík / Wikimedia Commons, CC BY-SA 4.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать металлом
Все →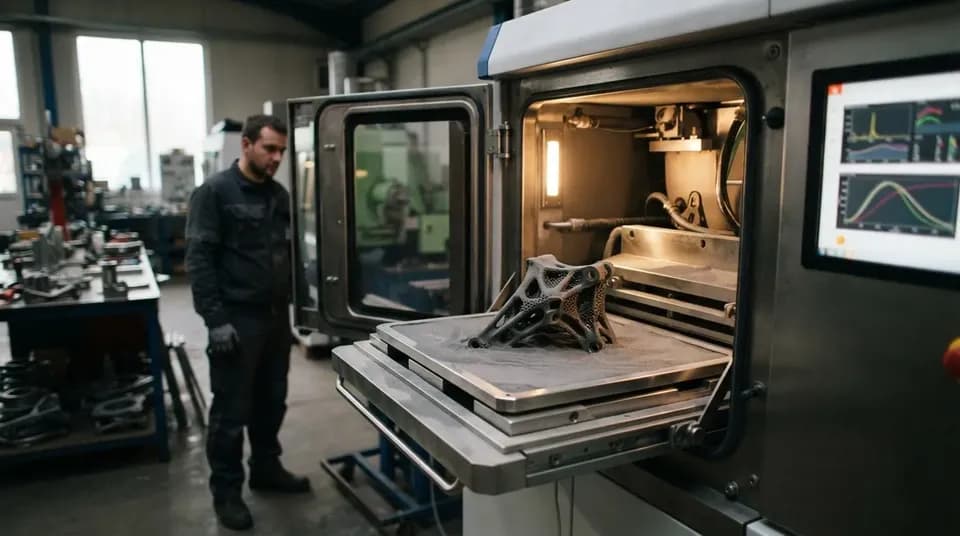
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий