Кратко
SLM и DMLS — один и тот же процесс: лазер сплавляет слои порошка толщиной 20–50 мкм, получается точность около ±0,1 мм и пористость 0,2–0,5 %. WAAM и DED наплавляют 1–4 кг/ч, но дают волнистую поверхность. Binder jetting и металлонаполненный пруток печатают без плавления, а печь сжимает деталь на 15–20 %.
- SLM и DMLS — один процесс с разными названиями. По данным Hubs, он даёт точность около ±0,1 мм, шероховатость Ra 6–10 мкм, пористость 0,2–0,5 % и 10–40 см³/ч, а поддержки нужны всегда.
- WAAM и DED наплавляют 1–4 кг/ч, на порядок быстрее порошкового слоя, но поверхность волнистая, и деталь идёт на фрезеровку.
- Binder jetting и пруток с металлом печатают без плавления. Печь спекает заготовку и сжимает её на 15–20 %, пористость остаётся 0,2–2 % у струйной печати и 2–4 % у экструзии.
- Деталь массой 5 кг из нержавейки в порошковом слое растёт около 17 часов, а в WAAM заготовка с запасом на фрезеровку наплавляется за 3 часа.
- Если нужна сложная геометрия и плотность почти 100 %, выбор — порошковый слой. Если нужна крупная заготовка, выбор — WAAM или DED.
Как эти технологии устроены
Слова «3D-печать металлом» объединяют несколько процессов с разным нагревом, разным сырьём и разной судьбой детали после печати. Для порошковых систем ASTM использует термин powder bed fusion (PBF), а SLM, DMLS и LPBF — фирменные и обиходные названия того же процесса. DMLS, как отмечает Wikipedia, название, закреплённое за EOS. Разница между ним и SLM на практике мала: Hubs советует при проектировании считать их одним процессом.
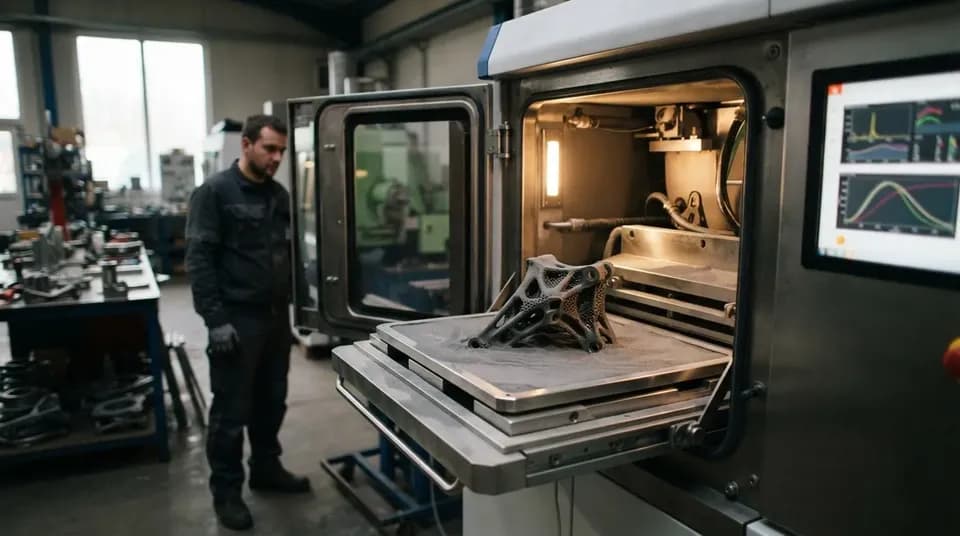
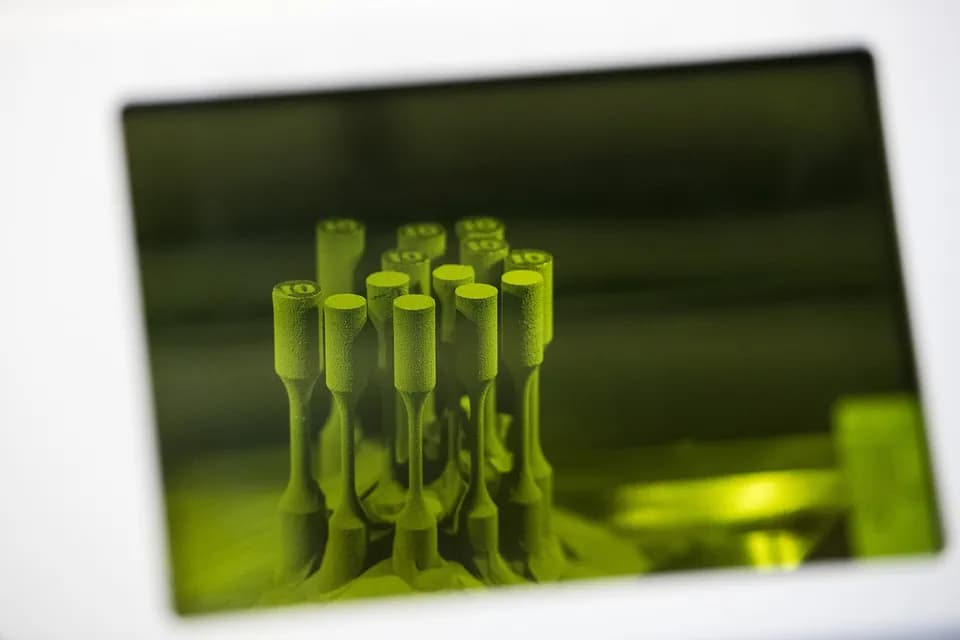
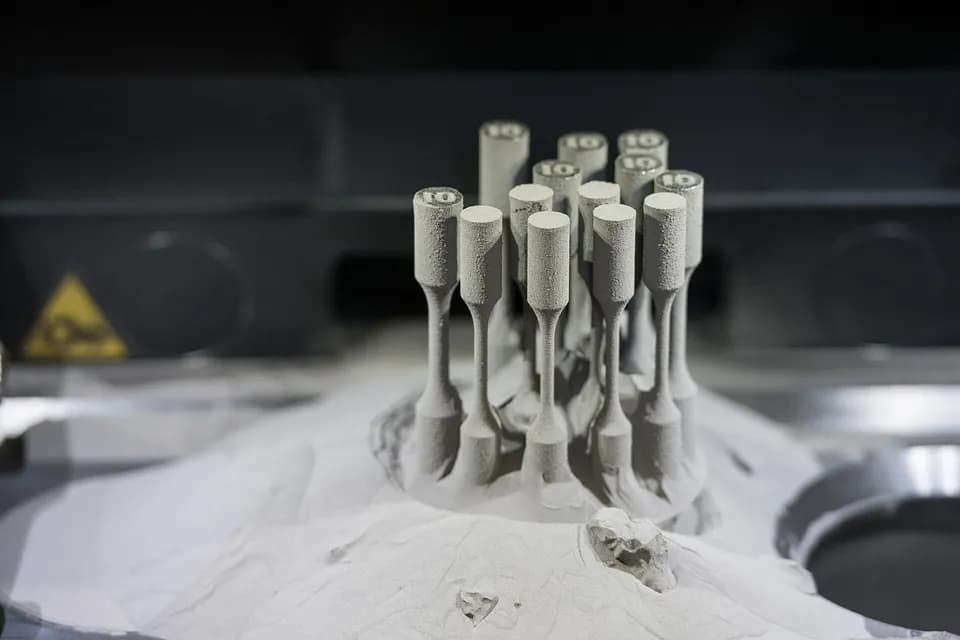
Порошковый слой (SLM, DMLS, LPBF). Рекоутер насыпает слой порошка толщиной 20–50 мкм, лазер мощностью 100–1000 Вт сплавляет сечение детали, платформа опускается на слой, и так до конца. Всё это идёт в камере с аргоном или азотом при содержании кислорода меньше 1000 ppm. Так работают, например, машины RusMelt, о которых рассказывает новость о тридцатом принтере «Росатома».
EBM. Та же схема, но порошок плавит электронный луч в вакууме, при высоком подогреве слоя, по данным Wikipedia, до 1000 °C. Вакуум подходит для титана, который жадно берёт кислород. Скорость построения у EBM выше, чем у SLM, а с применением и доступностью хуже: Hubs называет EBM технологией с ограниченным распространением.
DED с подачей порошка. Порошковой постели нет. Головка со струйкой порошка (или проволокой) и лазером движется над деталью и наплавляет валик в расплавленную лужу. Так можно делать детали крупнее камеры порошкового слоя и наращивать металл на готовую заготовку, то есть ремонтировать.
WAAM. Wire and arc additive manufacturing: сварочная дуга (GTAW, GMAW, плазма или CMT) плавит проволоку, робот или портал выкладывает слой за слоем. Сырьё — обычная сварочная проволока, оборудование близко к сварочному.
Binder jetting. Печатающая головка капает связующее на слой порошка, как струйный принтер. Деталь получается «зелёной», хрупкой, из склеенных частиц. Затем её отправляют в печь: связующее выгорает, частицы спекаются.
Экструзия металлонаполненного прутка. Принтер выдавливает пруток из металлического порошка в полимерном связующем, как FDM. Дальше деталь отмывают от связующего и спекают, это занимает по оценке Hubs от 24 до 72 часов. Это тот случай, когда FDM-принтер можно считать «металлическим», но в комплект входят установка дебайндинга и печь.
Сравнение: геометрия и поверхность
| Технология | Точность | Шероховатость | Зона построения | Поддержки |
|---|---|---|---|---|
| SLM и DMLS | ±0,1 мм (Hubs); у Protolabs ±0,075 мм на первый дюйм плюс 0,1 % длины | Ra 6–10 мкм (Hubs); у Protolabs 200–400 мкдюйм, то есть 5–10 мкм | Типично 250×150×150 мм, до 500×280×360 мм; у Protolabs 400×800×500 мм на машине большого формата | Нужны всегда |
| EBM | По паспорту машины | По паспорту машины | По паспорту машины | По паспорту машины |
| DED с порошком | Средняя (по сравнению в Materials, 2025) | Выше, чем у порошкового слоя: след валика | Крупнее камеры порошкового слоя | Порошкового ложа нет, нависания решает кинематика головки |
| WAAM | Низкая | Волнистость до 1 мм и больше между гребнем и впадиной | Определяется ходом робота или портала, метры | Стенки растут вертикально, нависания требуют наклона стола |
| Binder jetting | ±0,2 мм, после пробных печатей ±0,1 мм | Ra около 6 мкм | Типично 400×250×250 мм, эффективный объём после спекания на 20 % меньше | Для печати не нужны, для спекания иногда ставят |
| Пруток с металлом | ±0,5 мм | Заметные слои 50–200 мкм | Типично 300×200×200 мм, после спекания на 20 % меньше | Нужны и при печати, и при спекании |
Про EBM и DED в таблице цифр нет, потому что единых типовых значений не существует: их задаёт модель машины и режим. В запросе поставщику стоит просить паспорт с допуском на конкретный размер и материал.
Волнистость WAAM заслуживает отдельной строки. В исследовании 2026 года по фрезеровке наплавленной стали AISI 321 пишут, что у деталей из проволоки перепад между гребнем и впадиной превышает 1 мм. Поэтому такие заготовки сразу проектируют с припуском на обработку, а чистовые размеры получают на станке.
Сравнение: плотность, скорость и материалы
| Технология | Плотность | Скорость осаждения | Материалы | Постобработка |
|---|---|---|---|---|
| SLM и DMLS | Пористость 0,2–0,5 % (Hubs), около 99,9 % у H13 в сравнении 2025 года | 10–40 см³/ч (Hubs), 0,1–0,5 кг/ч (Materials, 2025) | AlSi10Mg, 316L, 17-4PH, Ti-6Al-4V, CoCr, Inconel 718, медь | Снятие напряжений на плите, отрезка, снятие поддержек, по необходимости HIP и обработка |
| EBM | Полностью плотные детали (Wikipedia) | Выше, чем у SLM | Титан и другие сплавы | Отрезка от платформы, обработка |
| DED с порошком | Больше 99,9 % у H13 | 1–2 кг/ч | Порошки и проволоки разных сплавов | Фрезеровка до размера |
| WAAM | У титана достигают свойств поковки | 1–2 кг/ч у GTAW, 3–4 у GMAW, 2–3 у CMT, 2–4 у плазмы | Сварочная проволока: стали, титан, алюминий | Фрезеровка всех ответственных поверхностей |
| Binder jetting | Пористость 0,2–2 % (Hubs), 99,3 % у H13 | До 5,5 кг/ч «кажущейся» производительности по всему объёму камеры | Нержавейка, инструментальная сталь, карбид вольфрама | Спекание с усадкой 15–20 %, калибровка размеров |
| Пруток с металлом | Пористость 2–4 % (Hubs), 90,7–94 % у H13 | 1,5–3 кг/ч «кажущейся» | В основном нержавеющая сталь | Дебайндинг и спекание 24–72 часа |
Цифры взяты из разных источников и для разных материалов, поэтому прямо складывать их нельзя. Сравнение Materials, 2025 сделано на инструментальной стали H13 на одной группе машин. Hubs даёт типичные значения для рынка. Расхождения видны: 10–40 см³/ч у Hubs соответствует для стали 0,08–0,32 кг/ч (плотность 7,9 г/см³), что укладывается в 0,1–0,5 кг/ч из исследования. «Кажущаяся» скорость binder jetting и пруткового принтера не учитывает печь, а в печи уходят сутки.
Плотность определяет усталостную прочность, а не прочность на разрыв в паспорте. Hubs прямо предупреждает: пористость и шероховатость понижают усталостную стойкость, при совпадающей статической прочности деталь из порошкового слоя может тянуть хуже вальцованной при циклической нагрузке. Для ответственных деталей это решают горячим изостатическим прессованием, о нём в статье про постобработку и поддержки.
Пример: деталь массой 5 кг
Условия расчёта. Готовая деталь из нержавеющей стали весит 5 кг. Плотность 7,9 г/см³, объём 5000 ÷ 7,9 ≈ 633 см³, это куб со стороной около 86 мм, он помещается в типичную камеру 250×150×150 мм. Для порошкового слоя берём скорость 0,3 кг/ч, то есть середину диапазона. Для WAAM берём GMAW со скоростью 2 кг/ч и добавляем 20 % массы на припуск под фрезеровку: волнистость больше 1 мм, а ответственные поверхности надо довести станком. Допущение про 20 % выбрано для примера и зависит от формы детали.
Порошковый слой: 5 ÷ 0,3 ≈ 16,7 часа. При крайних скоростях 10 и 40 см³/ч выходит от 633 ÷ 40 ≈ 15,8 до 633 ÷ 10 ≈ 63 часов. Сюда не входят подготовка, остывание и вынимание порошка.
WAAM: заготовка весит 5 × 1,2 = 6 кг, наплавка 6 ÷ 2 = 3 часа. Затем идёт фрезеровка, время которой зависит от того, сколько поверхностей чистовые.
Разница в пять-шесть раз по наплавке не значит, что WAAM выгоднее. Если в детали есть внутренние каналы или решётка, наплавленная заготовка окажется просто болванкой, и всю сложность придётся вырезать на станке. Если деталь простой формы, дешевле поковка или литьё, о выборе между ними на малых и больших тиражах подробно написано в статье о прототипе и серии.
Как выбрать технологию
Порядок выбора
- 01
Определите размер.
Если деталь длиннее 500 мм, порошковый слой отпадает, остаются WAAM и DED.
- 02
Оцените сложность.
Тонкие стенки, каналы и решётки по силам только порошковому слою и частично binder jetting. Заготовка простой формы подходит для WAAM.
- 03
Назначьте плотность и усталость.
Для циклических нагрузок берут порошковый слой с HIP, для статических можно спеченные технологии.
- 04
Посчитайте тираж.
Binder jetting имеет смысл на сотнях одинаковых мелких деталей, в остальных случаях печатают по одной.
- 05
Проверьте материал.
Спеканию доступна в основном нержавейка и инструментальные стали, наплавке нужна проволока или порошок конкретной марки.
Типичные ошибки при выборе
- Ожидают точность станка. ±0,1 мм на размере 100 мм — это поле допуска 0,2 мм, примерно 11-й квалитет, а ±0,5 мм у прутка ближе к 14–15-му. Посадочные поверхности всё равно обрабатывают, оставляя припуск в десятые доли миллиметра.
- Печатают деталь, спроектированную под фрезеровку. Hubs замечает, что изделие, нарисованное под обычную обработку, редко окупается в металлической печати: стоимость растёт вместе с объёмом и количеством опор.
- Не учитывают усадку при спекании. Деталь после печи на 15–20 % меньше «зелёной», усадка неравномерна. Для первой партии закладывают пробные прогоны и подгонку модели.
- Берут WAAM под чистовые размеры. Волнистость больше 1 мм не уйдёт без станка.
- Сравнивают только цену килограмма порошка. Цена детали складывается из всей цепочки, и разбор по статьям есть в материале о стоимости детали на SLM-принтере.
К нам чаще всего приходят с вопросом, на каком принтере печатать, а я прошу сначала прислать деталь и чертёж. Заметная часть заявок после этого уходит на фрезеровку или литьё, потому что геометрия оказывается простой. В порошковом слое остаются те, где есть то, что нельзя вынуть из заготовки: канал внутри, решётка, объединение пяти деталей в одну.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
SLM принтер: что это?
Это установка для печати металлом по технологии селективного лазерного плавления. Лазер сплавляет слой порошка толщиной 20–50 мкм, платформа опускается, наносится новый слой. Деталь растёт на платформе внутри камеры с аргоном или азотом, к платформе её привязывают поддержки.
DMLS и SLM: в чём разница?
На практике почти ни в чём. Hubs советует считать эти процессы одним при проектировании. Название DMLS закреплено за EOS и когда-то означало спекание без полного плавления, теперь оба режима полностью плавят металл.
Что такое binder jetting и чем он хорош?
Печатающая головка наносит связующее на слой порошка, потом заготовку спекают в печи. Нет термических деформаций при печати, поэтому поддержки не нужны, и можно заполнять весь объём камеры. Минус в усадке 15–20 % и пористости 0,2–2 %, для первой детали нужны пробные прогоны.
Можно ли печатать металлом на обычном 3D-принтере?
Пруток из порошка стали со связующим печатается на принтере, который похож на FDM, но после печати деталь нужно отмыть и спечь в печи. Hubs оценивает такой комплект примерно в 140 тысяч долларов вместе с постобработкой, и точность около ±0,5 мм. Простой FDM без печи металлическую деталь не даст.
Какая технология для крупной детали?
WAAM или DED. Камеры порошкового слоя ограничены величиной от 250 до 500 мм, наплавка идёт на 1–4 кг/ч, а размеры задаются ходом робота. Платой станут волнистая поверхность и обязательная механическая обработка.
Источники
- The Engineer's Guide to Metal 3D Printing ↗ — Hubs (Protolabs Network), таблицы характеристик, правила проектирования, стоимость
- Selective laser melting ↗ — Wikipedia, DMLS и SLM, атмосфера, порошок, слои
- Electron-beam additive manufacturing ↗ — Wikipedia, вакуум, подогрев, скорость
- Directed energy deposition ↗ — Wikipedia, подача порошка и проволоки
- Comparative Study of Different Additive Manufacturing Methods for H13 Tool Steel ↗ — Materials (Basel), 2025
- Research Progress and Application Scenarios of Wire + Arc Additive Manufacturing ↗ — Micromachines, 2025
- Milling Parameters and Quality of Machined Surface of Wire Arc Additive Manufactured AISI 321 Steel ↗ — Materials (Basel), 2026
Фото: Oak Ridge National Laboratory / Wikimedia Commons, CC BY 2.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать металлом
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий