Кратко
По данным Hubs, построение на SLM-принтере стоит 2000–4000 долларов, на плите помещается 6–12 деталей, а снятие напряжений, отрезка, обработка и HIP добавляют ещё сотни долларов на деталь. Кронштейн 80 г из 316L выходит в 50–95 тысяч рублей при условном курсе 80 ₽/$. Принтер стоит от 140 тысяч долларов за пруток до 2 миллионов за SLM.
- Одно построение на SLM-принтере, по оценке Hubs, стоит 2000–4000 долларов и несёт 6–12 деталей. Машинное время на деталь равно цене построения, делённой на число деталей на плите.
- Кронштейн 80 г из 316L в нашем расчёте стоит около 50 400 ₽ после отрезки и снятия поддержек, около 83 400 ₽ с дробеструем и посадками на станке и около 95 900 ₽ с HIP. Курс 80 ₽/$ взят условно, на цену порошка приходится меньше 6 %.
- Печать выигрывает у ЧПУ, когда деталь на станке делается дольше 19–32 часов или не делается вовсе. Для простого кронштейна дешевле станок.
- Принтер для печати металлом стоит, по оценке Hubs, в среднем 550 тысяч долларов и до 2 миллионов, струйный принтер для металла около 400 тысяч, пруточный около 140 тысяч вместе с печью.
Из чего складывается цена
Цена детали на SLM-принтере собирается из семи статей, и порошок среди них не самая тяжёлая. Ниже ориентиры из руководства Hubs по печати металлом (без даты выхода, цены в долларах США, мы читали его в октябре 2026 года) и пояснения.
| Статья | Ориентир Hubs | Что в ней |
|---|---|---|
| Машинное время | 2000–4000 $ за построение | Амортизация, лазер, аргон, электричество, оператор. Делится на число деталей на плите |
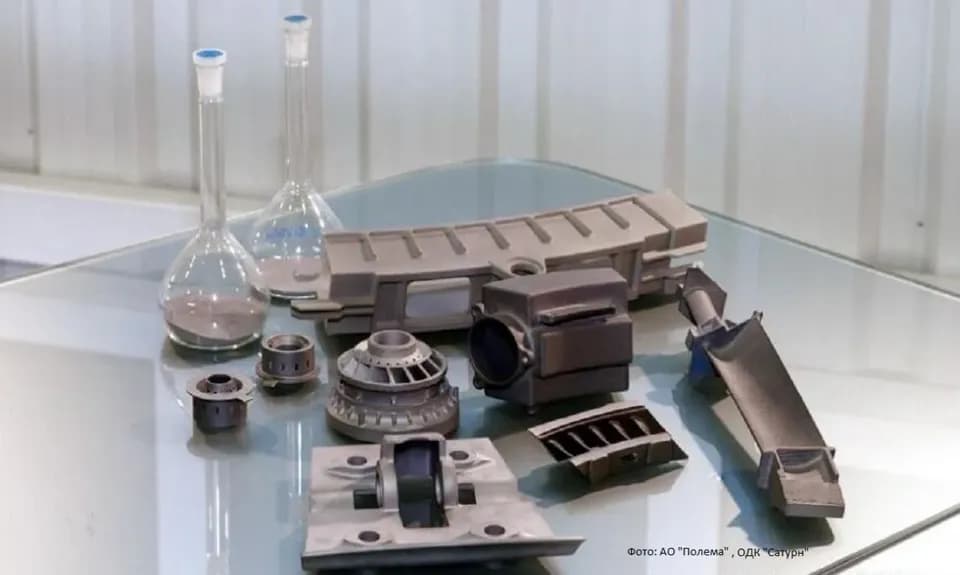
| Порошок | 200–500 $/кг | Сферический порошок 15–45 мкм из газового или плазменного распыления |
| Снятие напряжений | 500–600 $ за построение | Печь, пока детали ещё сидят на плите |
| Отрезка и снятие поддержек | 100–200 $ за деталь | Электроэрозия или ленточная пила, затем ручная и станочная зачистка |
| Термообработка и HIP | 500–2000 $ за построение | Горячее изостатическое прессование, отжиг, старение |
| Механическая обработка | 500–2000 $ за деталь | Посадки, резьбы, плоскости на станке с ЧПУ |
| Поверхность | 200–500 $ за деталь | Дробеструй, шлифовка, полировка |
Аргон отдельной строкой не выписан: в расчёте считаем, что он входит в стоимость построения. Камера работает в аргоне или азоте с кислородом ниже 1000 ppm, и это оплачивается из часовой ставки машины. Контроль (замеры на КИМ, компьютерная томография внутренних каналов) идёт сверху и зависит от требований заказчика.
Сроки тоже часть цены. Hubs оценивает путь металлической детали от файла до готовой в 48 часов минимум и около 5 суток в среднем, причём примерно половину занимает сама печать. Один термический цикл длится 10–12 часов.
Порошок: что дороже и почему
Единой цены порошка нет: она зависит от сплава, распыления, партии и объёма заказа, а поставщики публикуют её редко. Поэтому здесь только порядки величин с пометкой «ориентир». Hubs называет для материала SLM диапазон 200–500 долларов за килограмм. В исследовании Materials 2025 года на инструментальной стали H13 по котировкам 2023–2024 годов порошок для лазерного сплавления стоил 60–80 евро за килограмм, для струйной печати связующим 100–500 евро, проволока для наплавки 25–40 евро. Это цены на одну марку, перенести их на титан нельзя.
Качественная картина такая. Нержавеющая сталь 316L и сплав AlSi10Mg лежат в нижней части диапазона. Ti-6Al-4V и никелевый сплав Inconel 718 дороже в разы. Дороже платят за прочность. Свойства из таблицы Protolabs, пересчитанные из ksi в МПа:
| Материал | Предел прочности, МПа | Предел текучести, МПа | Удлинение |
|---|---|---|---|
| 316L | 483 | 172 | 30 % |
| AlSi10Mg | 260 | 220 | 1 % |
| Ti-6Al-4V | 1186 | 1131 | 10 % |
| Inconel 718 | 1241 | 1034 | 6–12 % |
Эти значения у Protolabs указаны для их режимов и термообработки; у других бюро цифры отличаются. Сплавы описаны на страницах AISI 316 и ВТ6, последний близок к Ti-6Al-4V.
Почему печать титаном стоит дороже
Титан в запросе «3D-печать титаном цена» дороже стали из-за порошка и защитной среды: печать и термообработку ведут без доступа кислорода, который металл жадно поглощает. Детали из него идут в ответственные узлы, где к цене добавляются HIP и контроль на томографе. Для мелкой детали главная статья всё равно не порошок. На наш кронштейн уходит 0,104 кг порошка, поэтому каждые лишние 100 $/кг к цене порошка добавляют 0,104 × 100 ≈ 10,4 $, примерно 830 ₽. Если порошок окажется в четыре раза дороже расчётного, то есть 1400 $/кг вместо 350, добавка составит 0,104 × 1050 ≈ 109 $, около 8 700 ₽ при цене детали 50 400 ₽. На детали в килограммы картина другая.
Пример: кронштейн 80 г
Расчёт ниже учебный: он показывает, как цена собирается, но цены бюро в России и в вашем регионе будут другими.
| Шаг | Расчёт | $ | ₽ |
|---|---|---|---|
| Машинное время | 3000 ÷ 8 | 375 | 30 000 |
| Порошок | 0,104 × 350 | 36,4 | 2 912 |
| Снятие напряжений | 550 ÷ 8 | 68,75 | 5 500 |
| Отрезка и поддержки | 150 | 150 | 12 000 |
| Итого, деталь после отрезки | 630,15 | ≈ 50 400 | |
| Дробеструй и шлифовка | 350 | 350 | 28 000 |
| Посадочные поверхности на ЧПУ | 2500 × 1,5 + 10 000 ÷ 8 | 62,5 | 5 000 |
| Итого, с обработкой | 1042,65 | ≈ 83 400 | |
| HIP | 1250 ÷ 8 | 156,25 | 12 500 |
| Итого, с HIP | 1198,9 | ≈ 95 900 |
Что меняет цену. Если плита несёт 12 деталей вместо 8, строка машинного времени падает до 3000 ÷ 12 = 250 $, это 20 000 ₽, то есть на 10 000 ₽ меньше. Если деталей 6, она растёт до 500 $, или 40 000 ₽. Поэтому бюро любят партии: один заказ на 1 деталь платит за всю плиту или ждёт, пока соберётся партия.
Сравните с Hubs: для типичной металлической SLM-детали с отделкой там названы 5000–10 000 долларов, но речь о крупных деталях с большим числом операций. Наш кронштейн 80 г при цене порядка 600–1200 долларов заметно дешевле, и это объяснимо: деталь мала, а плита делится на восемь.
Когда печать выгоднее станка и литья
Печать не зависит от сложности: время машины определяется высотой и объёмом, а число торчащих рёбер и каналов добавляет только поддержки. Станок наоборот: цена растёт с числом установов, осей и часов. Поэтому точка безубыточности лежит на оси сложности. Возьмём простейший расчёт для того же кронштейна, но изготовленного из прутка 316L.
| Время на станке, ч | Цена детали на ЧПУ, ₽ |
|---|---|
| 0,5 | 4 000 |
| 2 | 7 750 |
| 5 | 15 250 |
| 10 | 27 750 |
| 20 | 52 750 |
| 32 | 82 750 |
Сопоставим с печатью. Против 50 400 ₽ (деталь после отрезки) точка безубыточности лежит на (50 400 − 2750) ÷ 2500 ≈ 19 часах станка. Против 83 400 ₽ (с дробеструем и посадками) на (83 400 − 2750) ÷ 2500 ≈ 32 часах. Кронштейн, который режется за 2 часа, на станке дешевле печати в 6–10 раз. Выгода печати появляется на деталях, которые станок делает дольше суток, и на тех, которые станок не сделает вовсе: решётки, внутренние каналы, детали, собранные из пяти заготовок в одну. Общая раскладка Hubs для сложной геометрии: меньше 10 штук — SLM, от десятков до сотен — струйная печать связующим, от тысячи — литьё. Для простой геометрии до сотен штук лучше станок, дальше литьё и листовой металл. Подробнее о выборе по тиражу в статье о прототипе и серии и о мелкой серии.
Сколько стоит 3D-принтер по металлу
Запросы «3D-принтер по металлу цена» и «сколько стоит» требуют разделять классы. Ориентиры Hubs, цены в долларах, пересчёт по условному курсу 80 ₽/$.
| Класс | Цена по оценке Hubs | В рублях при 80 ₽/$ | Что обычно докупают |
|---|---|---|---|
| SLM, DMLS | в среднем 550 тыс., до 2 млн $ | около 44–160 млн ₽ | Станция просеивания порошка, печь, отрезной станок, подача аргона |
| Струйная печать связующим | около 400 тыс. $ | около 32 млн ₽ | Печь спекания, станция распаковки |
| Пруток с металлом | около 140 тыс. $ | около 11 млн ₽ | Установка дебайндинга и печь уже включены |
Для среднего SLM можно оценить, что окупает такой принтер в собственном цехе. Амортизация: 44 000 000 ₽ ÷ 5 лет = 8 800 000 ₽ в год. При загрузке 4000 часов в год получаем 8 800 000 ÷ 4000 = 2200 ₽/ч только на амортизацию. С оператором, аргоном, обслуживанием и порошком реальный час выходит заметно дороже. Для сверки: Hubs берёт 2000–4000 $ за построение; если построение идёт 40 часов, получается 50–100 $/ч, то есть 4000–8000 ₽/ч. Разрыв в 2–4 раза между чистой амортизацией и ценой бюро закрывают оператор, аргон, обслуживание, порошок, простои и маржа.
Российские принтеры тоже есть: «Росатом» выпускает семь моделей RusMelt, RusDMD и RusBeam и собрал тридцатую машину в сентябре 2026 года, что описано в новости. Цен в опубликованных материалах мы не нашли. Для небольшого производства разумнее начать с заказа в бюро и считать, при какой загрузке своя машина окупается.
Когда мне говорят, что порошок слишком дорог, я прошу посчитать цену детали по формуле. Для малой детали порошок занимает несколько процентов, остальное — время машины и обработка. Дешевле печатать, когда на плите сидит полный комплект, а деталь спроектирована так, чтобы после отрезки её не приходилось резать на станке.
 Анна ЛебедеваИнженер по аддитивным технологиям
Частые вопросы
Сколько стоит 3D-печать металлом?
Для небольшой детали на SLM-принтере порядок цены от нескольких десятков тысяч рублей за штуку после отрезки до 100 тысяч и больше с обработкой и HIP. Точное число зависит от плотности укладки на плите. Расчёт кронштейна 80 г из 316L дал 50 400 ₽, 83 400 ₽ и 95 900 ₽ при условном курсе. Запросите у бюро расчёт по вашему файлу.
Сколько стоит 3D-принтер по металлу?
SLM-принтер, по оценке Hubs, в среднем 550 тысяч долларов и до 2 миллионов. Принтер для струйной печати связующим около 400 тысяч, принтер с металлическим прутком около 140 тысяч вместе с установкой постобработки.
Сколько стоит 3D-печать титаном?
Дороже стали, но для мелкой детали разница меньше, чем кажется: порошок составляет несколько процентов цены. Основная часть уходит на время машины и постобработку. На килограммовой детали порошок начинает играть заметную роль. Уточняйте цену порошка конкретной марки у поставщика.
Выгодна ли печать металлом по сравнению с ЧПУ?
Для простых деталей нет: кронштейн на станке дешевле в разы. Печать начинает выигрывать, когда обработка занимает около 20–30 часов и больше, или когда геометрию на станке сделать нельзя.
Источники
- The Engineer's Guide to Metal 3D Printing ↗ — Hubs (Protolabs Network), стоимость принтеров и этапов, сроки, матрица «объём и сложность»
- Comparative Study of Different Additive Manufacturing Methods for H13 Tool Steel ↗ — Materials (Basel), 2025
- Direct Metal Laser Sintering (DMLS) ↗ — Protolabs, прочность материалов, допуски, стандартные операции
- Protolabs DMLS design guide (PDF) ↗ — Protolabs, свойства 316L, AlSi10Mg, Ti-6Al-4V, Inconel 718
- Selective laser melting ↗ — Wikipedia, атмосфера, порошок
- Hot isostatic pressing ↗ — Wikipedia, давление и температура HIP
- В Топливном дивизионе «Росатома» изготовили тридцатый 3D-принтер к тридцатилетию АО «ТВЭЛ» ↗ — «Росатом», 2026
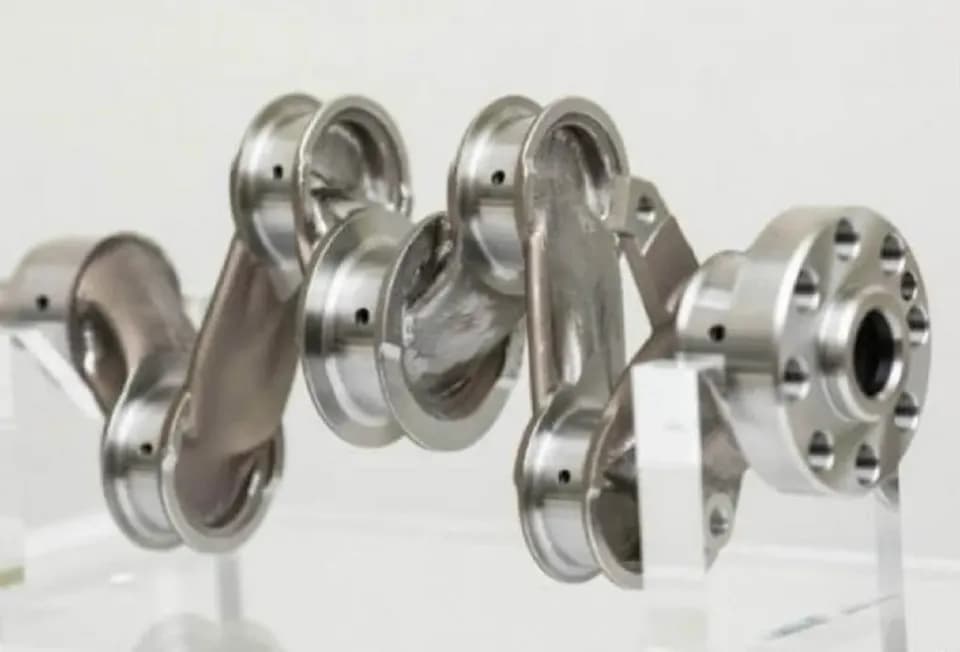
Фото: René Volfík / Wikimedia Commons, CC BY-SA 4.0
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать металлом
Все →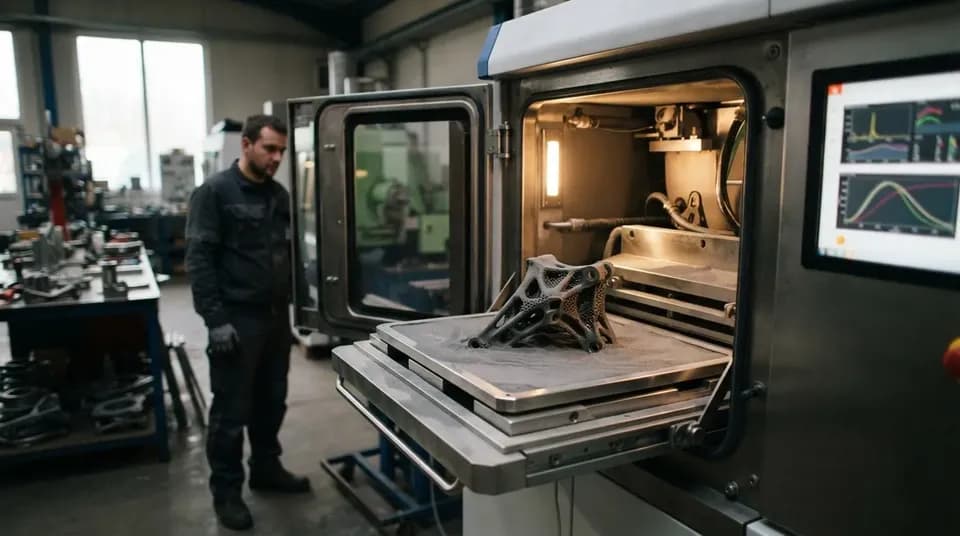
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий