Кратко
Порядок выбора такой: самая нагруженная деталь задаёт тоннаж (сталь 3 мм на 2,5 м требует около 59 тс, с запасом 80 т), самая длинная деталь задаёт стол, разнообразие полок задаёт число осей, а ручьи матриц берут по 6–10 толщин. Комплект V12, V16, V25 и V32 закрывает сталь от 1,2 до 5,3 мм.
- Выбор идёт от деталей: по каждой позиции считают усилие и длину гиба, а потом берут самую тяжёлую и самую длинную. В нашем примере это нержавейка 2 мм на 2,5 м (58,8 тс) и сталь 3 мм на 2,5 м (58,6 тс), то есть пресс от 80 т и стол 3200 мм.
- Ручной листогиб закрывает тонкий лист: в каталогах длиной 2500 мм это 1,5 мм стали. Всё толще и всё, где нужен контролируемый угол, идёт на пресс.
- Число осей не сравнивают по цифре в названии: «6 осей» у разных производителей означает разные движения. Просят построчный список осей.
- Матрицу берут шириной 6–10 толщин. Четыре ручья, V12, V16, V25 и V32, закрывают сталь толщиной 1,2–5,3 мм.
- На приёмке гнут типовую деталь по всей длине стола и меряют угол в середине и по краям: допуск воздушной гибки около ±1°.
Сначала список деталей, потом каталог
Продавцы начинают с модели, технолог начинает с чертежей. Перепишите всё, что гнёте или собираетесь гнуть, и по каждой строке посчитайте усилие: формула, допущения и все поправки на материал разобраны в статье про усилие листогиба. Ниже условная мастерская, которая делает щитовые корпуса, кронштейны и вентиляционные элементы. Допущения: воздушная гибка 90°, Ст3 с σв 450 МПа, нержавейка 304 с 650 МПа, алюминий средней прочности с 250 МПа, ручей около 8 толщин из стандартного ряда.
| Деталь | Материал и толщина | Длина гиба, мм | V, мм | Усилие, кН | Усилие, тс |
|---|---|---|---|---|---|
| Корпус и крышка щита | Ст3, 1,5 мм | 2000 | 12 | 240 | 24,4 |
| Кронштейн | Ст3, 4 мм | 600 | 32 | 192 | 19,5 |
| Воздуховод, облицовка | AISI 304, 2 мм | 2500 | 16 | 577 | 58,8 |
| Панель из алюминия | Алюминий, 3 мм | 2000 | 25 | 256 | 26,1 |
| Раскрой под рамы | Ст3, 3 мм | 2500 | 25 | 575 | 58,6 |
Определяющими оказываются две строки: нержавейка 2 мм на 2,5 м и сталь 3 мм на 2,5 м. С запасом 25 % это 73–74 тс, значит, пресс на 80 т. Кронштейн из 4 мм выглядит самым «толстым», но из-за длины 600 мм вообще не определяет выбор: усилие 19,5 тс, зато нагрузка на метр инструмента 32,6 тс/м, и её надо сверить с паспортом матрицы.
Самая длинная деталь 2500 мм. Продавцы советуют брать стол с запасом 10–20 % либо на 200–300 мм длиннее детали, чтобы сегменты инструмента встали без упора в стойки. В стандартном ряду (2000, 2500, 3200, 4100, 6000 мм) под нашу задачу это 3200 мм. Но 80-тонный пресс на таком столе по силе потянет сталь 3 мм всего на 2,7 м с запасом, так что для заготовок длиннее 2,7 м придётся смотреть 100 т.
Ручной листогиб или пресс
Ручной листогиб с поворотной балкой работает иначе, чем пресс: лист зажат между планкой и столом, а оператор поворачивает щеку и загибает кромку. В каталогах российских продавцов у модели длиной 2500 мм указана толщина до 1,5 мм, наименьший радиус 2,5 мм, угол гиба до 135° и встроенный угломер. У другой модели каталога толщина 2,5 мм, но длина 1000 мм: чем длиннее листогиб, тем тоньше лист, и это прямое следствие силы, которую можно приложить рукой.
Ручной листогиб 2500 × 1,5
Плюсы
- Нет гидравлики и электропривода, обслуживания почти нет
- Стоит заметно меньше пресса и занимает меньше места
- Хорошо подходит для коробов, отливов и фальцев из тонкого оцинкованного листа
Минусы
- Предел 1,5 мм у стали, около 2 мм у алюминия (по характеристикам одной из моделей каталога)
- Угол выставляет оператор по угломеру, повторяемость зависит от его руки
- Минимальная кромка ограничена: у одной из моделей каталога это 12 мм
Если вся номенклатура укладывается в 1,5 мм, ручной станок оправдан. Детали из 2–3 мм, нержавейка и серии с повторяемым углом требуют пресса.
Привод: гидравлика, электромеханика, серво, гибрид
Гидравлические прессы с ЧПУ остаются самыми распространёнными: усилие у них перекрывает большинство задач цеха. Электрические и серво-электрические модели (у Durma это, например, серии DP-EP и DP-EPX) обходятся без масла и тише, но в обзорах продавцов их предельное усилие названо ниже гидравлики: до 200–400 т против 1000 т и выше у гидравлики и гибрида. Это ориентир продавцов: перед выбором сверяйте тоннаж и длину стола конкретной модели.
| Привод | Что даёт | Что учесть |
|---|---|---|
| Гидравлический с ЧПУ | Любые усилия, длинные столы, много моделей и сервисных центров | Масло и уплотнения, расход электроэнергии |
| Электромеханический, серво-электрический | Нет гидравлики, быстрый холостой ход, точное позиционирование ползуна | Предел по усилию ниже, при поломке серво или контроллера ремонт дороже |
| Гибридный | Гидравлика с насосом на сервоприводе, насос работает только на ходу | Дороже классической гидравлики |
Для нашего набора деталей, где максимум 74 тс и стол 3200 мм, подходят все три типа. Границы хорошо видны на линейке одного производителя: у Wattsan электрические прессы SB идут на 30–80 тонн при длине гиба до 2500 мм, а гидравлические HB и M с ЧПУ Delem или ESA доходят до 200 тонн при столах 2500 и 3200 мм. Выбор делают по цене, сервису в регионе и загрузке: по обзорам продавцов, экономия серво и гибрида окупается при большом сменном фонде. Грубую оценку даёт калькулятор окупаемости станка и расчёт стоимости нормо-часа.
Стол, стойки, зев и ход
Эти размеры задают, какую деталь вообще можно положить в пресс.
- Длина стола должна перекрывать самую длинную заготовку с запасом.
- Расстояние между стойками критично для крупных коробчатых деталей и деталей с высокими бортами: борт, выходящий за линию гиба, не должен упираться в станину.
- Зев (глубина от оси пуансона до станины) определяет, насколько далеко за линию гиба может уходить заготовка. Часть детали, которая длиннее зева, упрётся в станину.
- Ход и открытая высота задают высоту готового профиля: у короба с бортом 100 мм пуансон должен подниматься выше борта.
Оси заднего упора
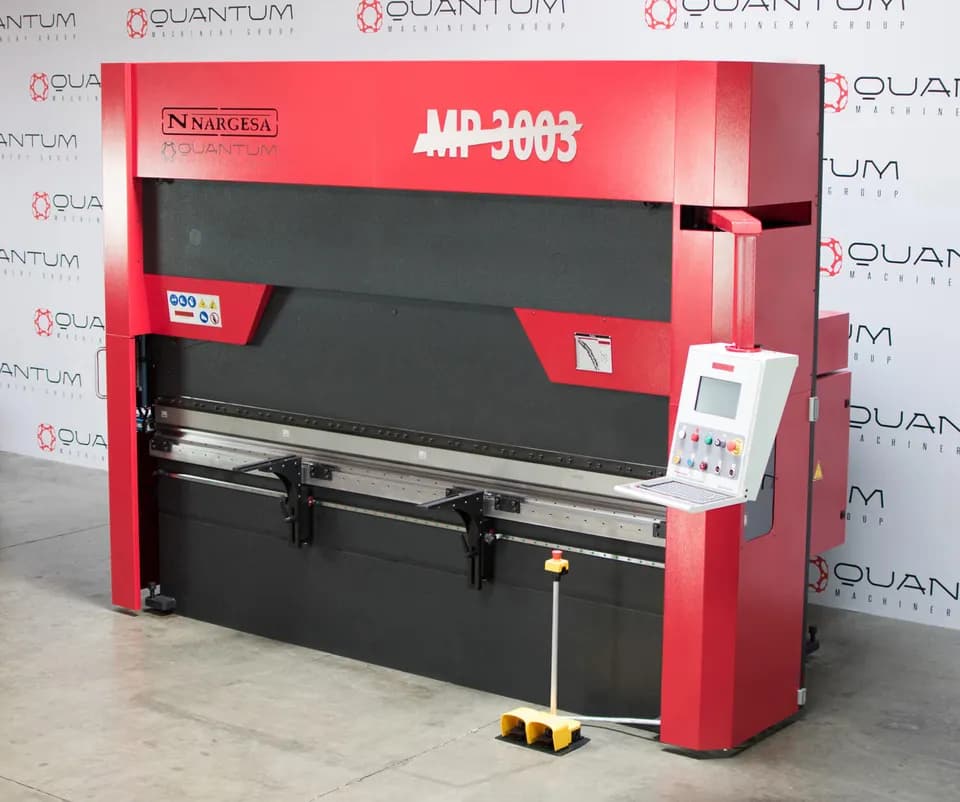
Задний упор ставит лист так, чтобы полка получилась нужного размера. По определению Durma, число осей описывает, сколько движений ползуна и упора ведёт ЧПУ.
| Конфигурация | Обычно | Что добавляет | Когда достаточно |
|---|---|---|---|
| 3 оси | Y1, Y2, X | Позиция упора по глубине | Повторяющиеся детали с одинаковой высотой упора |
| 4 оси | Y1, Y2, X, R | Автоматическая высота пальцев | Детали с разными полками по ходу гибки |
| 6 осей | Y1, Y2, X, R, Z1, Z2 | Независимое боковое положение пальцев | Асимметричные детали, частая смена заказов |
Y1 и Y2 — левый и правый цилиндры, X — упор вперёд-назад, R — вверх-вниз, Z1 и Z2 — боковое движение левого и правого пальцев.
Durma отдельно предупреждает: терминология не стандартизирована. Одни продавцы считают в «4 осях» Y1, Y2, X, R, другие — четыре движения самого упора (X, R, Z1, Z2) без ползуна. Поэтому в коммерческом предложении просите построчный список: название оси, что она двигает, ход, программируется ли с пульта. Для нашей мастерской, где корпуса с разной высотой полок гнутся в несколько приёмов, хватит четырёх осей: R убирает ручную подстройку высоты упора. Z1 и Z2 нужны, когда в одном заказе много асимметричных деталей.
Прогиб стола и бомбирование
Под нагрузкой траверса и стол прогибаются, и в середине зазор между пуансоном и матрицей больше, чем по краям. Деталь получается с углом, который в середине больше, чем у краёв. Чем длиннее стол и толще металл, тем заметнее эффект.
От него защищает бомбирование (компенсация прогиба). Механическая клиновая система проще и надёжнее, но настраивается до гибки и не корректируется на ходу. Гидравлическая корректирует форму нижней балки по команде ЧПУ и точнее, но дороже. Для столов длиннее примерно 2 м продавцы считают компенсацию обязательной (ориентир продавцов). В нашем примере стол 3200 мм, и бомбирование нужно, а механическое или гидравлическое, решает допуск по углу и серийность.
Инструмент: матрицы и пуансоны
Инструмент стоит отдельных денег и определяет, какие детали вы реально согнёте. Ширина ручья по Durma берётся как 6–10 толщин. Для нашей номенклатуры достаточно четырёх ручьёв:
| Ручей V, мм | Толщины стали при V = 6–10 s, мм | Внутренний радиус ≈, мм | Минимальная полка ≈ 0,7 V, мм |
|---|---|---|---|
| 12 | 1,2–2,0 | 1,9 | 8,5 |
| 16 | 1,6–2,7 | 2,6 | 11,4 |
| 25 | 2,5–4,2 | 4,0 | 17,8 |
| 32 | 3,2–5,3 | 5,1 | 22,7 |
Радиус считан как 16 % от ручья для стали, минимальная полка по геометрии матрицы. Ручьи перекрывают диапазон без дыр: от 1,2 мм (V12) до 5,3 мм (V32).
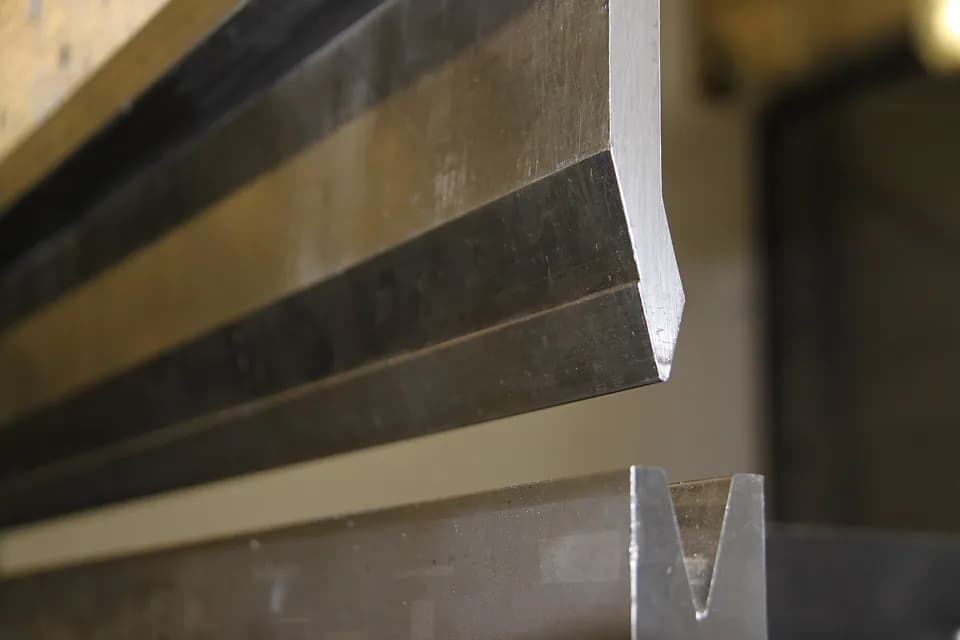
Угол инструмента определяет, что можно согнуть. Для воздушной гибки Wila предлагает стандартные матрицы с углом ручья 86° и 80°, чтобы оставить место для пружинения, и советует острый носик пуансона для максимальной универсальности (в её примере сочетание пуансона 28° и матрицы 86° даёт 90° с запасом на пружинение 2–4° у мягкой и нержавеющей стали). Чем острее угол, тем универсальнее инструмент, но ниже допустимая нагрузка. Если у детали косые полки или вырезы у линии гиба, в ручье 86° остаётся мало места для выпучивания металла: такие детали проверяют по симуляции или подбирают угол ручья отдельно. Радиус носика пуансона по Durma не меньше 0,63 толщины: для 4 мм это 2,5 мм.
Пуансон «гусиная шея» даёт свободу гнуть короба с высокими бортами, но его нагрузка ниже, чем у прямого, и острые углы им не согнуть. Высота инструмента определяет, какие профили пройдут: Wila замечает, что высокий инструмент даёт больше свободы, но стоит дороже, а верхний инструмент весом свыше 12,5 кг меняют только горизонтально. Длину набирают из сегментов: у Wila это сегменты до 515 мм, наборы с 20 мм, шаг 5 мм. По обзору продавцов, оснастка может стоить 20–50 % цены станка, так что бюджет на инструмент закладывают сразу.
Царапины на нержавейке при гибке снимает тонкая полиуретановая плёнка на матрице, а сама матрица должна быть без забоин на кромках: любая зазубрина переносится на деталь.
Развёртки, радиус и пружинение под эти ручьи считаются отдельно: статья про радиус гибки и K-фактор и калькулятор развёртки.
Проверка при приёмке
Тестовая гибка перед оплатой
- 01
Возьмите свой металл.
Полоса Ст3 3 мм и полоса нержавейки 2 мм длиной почти во весь стол, а не образец продавца.
- 02
Согните одним ходом на 90°.
Один ручей и одна настройка по всей длине.
- 03
Измерьте угол в трёх местах.
В середине и в 100–200 мм от краёв. Допуск воздушной гибки около ±1° (по сравнительной таблице Durma), разброс больше означает проблемы с прогибом стола.
- 04
Согните короткую полку.
На минимальной полке для вашего ручья: деталь не должна падать в ручей.
- 05
Проверьте программирование.
Время, за которое оператор вводит деталь с двумя гибами, и порядок гибов у детали-короба.
- 06
Узнайте сервис.
Где склад запчастей, сколько ждать инженера, кто обучает операторов.
Что чаще всего идёт не так
- Тоннаж взяли по самой толстой детали. Определять может длинная тонкая нержавейка.
- Сравнили машины по числу осей. Одинаковая цифра у двух продавцов — разные движения.
- Купили пресс без комплекта ручьёв. Через месяц выясняется, что на 1,5 мм нет ручья V12, а на 4 мм нет V32.
- Не проверили нагрузку на инструмент. Короткие гибы из толстого металла ломают сегменты на машине с огромным запасом по усилию.
- Не выяснили, кто запускает пресс. Пусконаладку и обучение оператора обсуждают до оплаты: у продавцов с собственным сервисом, вроде Lasercut, пресс настраивают штатные инженеры, а у перекупщика это нередко разовый нанятый мастер, которого потом не найти.
Идеи изделий, которые проходят на таком оборудовании, есть в базе идей: почтовый ящик из металла и металлические кашпо гнут в основном на 1,5–3 мм. Как проектировать деталь так, чтобы цех не переделывал, описано в статье о деталях из листового металла.
Хороший листогиб выбирают по списку деталей, а не по каталогу. Мы разложили чертежи за последний год на три кучи: длинные тонкие, короткие толстые и всё остальное. Пресс, который закрывает первые две, закрывает и остальное. Остаётся спросить про инструмент: без правильных ручьёв лучший станок гнёт плохо.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Как выбрать листогиб для мастерской?
Начать с перечня деталей: по каждой посчитать усилие и длину гиба. Тоннаж задаёт самая тяжёлая гибка с запасом 20–30 %, стол самая длинная деталь, а оси определяются разнообразием полок. Затем подобрать набор ручьёв и проверить пресс тестовой гибкой своей детали.
Сколько осей нужно листогибу?
Для простых повторяющихся деталей достаточно трёх (Y1, Y2, X), для деталей с разной высотой полок удобны четыре (плюс R), для асимметричных деталей и частой смены заказов шесть (плюс Z1, Z2). Сравнивайте не цифру, а перечень осей: у разных производителей счёт разный.
Нужно ли бомбирование на столе 3 метра?
На длинных столах прогиб заметен, и продавцы считают компенсацию обязательной для столов длиннее примерно двух метров. Механическая клиновая система дешевле и надёжнее, гидравлическая точнее и корректирует форму по команде ЧПУ.
Сколько матриц нужно на старте?
Четыре ручья, V12, V16, V25 и V32, закрывают сталь толщиной 1,2–5,3 мм при ширине 6–10 толщин. К ним добавляют острый пуансон для коротких полок и пуансон с гусиной шеей для коробов, а нужную длину набирают сегментами.
Хватит ли ручного листогиба для мастерской?
Для листа до 1,5 мм и небольших партий да. Всё толще и серии с повторяемым углом идут на пресс.
Что спросить у продавца про сервис листогиба?
Кто делает пусконаладку, штатный инженер или нанятый на разовую работу, входит ли обучение оператора, сколько действует гарантия и где лежат запчасти: уплотнения, датчики, сегменты инструмента. Хороший знак, когда продавец готов выехать и после запуска, а не только в день установки.
Источники
- 3-Axis vs 4-Axis vs 6-Axis Press Brake: How to Choose ↗ — Durma
- Press Brake Tonnage Chart: Formula, Calculator & Bending Force Guide ↗ — Durma, 2026
- Tool angle ↗ — Wila, база знаний
- Tool length ↗ — и Tool height — Wila, база знаний
- Гидравлические листогибы с ЧПУ: ключевые критерии выбора (часть 2) ↗ — ST-Mech
- Листогиб ручной 2500х1.5 ↗ — Энергостан, каталог
- Листогибочный пресс: полный обзор типов, характеристик и производителей ↗ — Veresk Tech, 2026
Фото: Wolfgang Feld / Wikimedia Commons, CC BY-SA 2.0 DE
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий