Кратко
Усилие воздушной гибки стали считают по формуле F = 1,42·σв·s²·L / V. Для Ст3 толщиной 3 мм, гиба 2,5 м и матрицы V = 25 мм выходит около 575 кН, то есть 59 тс. С запасом 20–30 % нужен пресс от 80 т. Нержавейку считают с коэффициентом около 1,5, алюминий с 0,5.
- Усилие воздушной гибки F = 1,42·σв·s²·L / V (в ньютонах, если толщина, длина и ширина ручья в миллиметрах, а прочность в мегапаскалях). Для Ст3 толщиной 3 мм на ручье 25 мм это 230 кН на метр, или 23,5 тс/м.
- Толщина входит в квадрате, ширина ручья в знаменателе: у листа 3 мм переход с V = 20 на V = 40 снижает нагрузку с 29,3 до 14,7 тс/м, но внутренний радиус растёт с 3,2 до 6,4 мм.
- Нержавейка требует примерно в 1,4–1,5 раза больше стали, алюминий в 0,5–0,6 раза. Калибровка (дожим до дна матрицы) тянет 3–5 раз больше воздушной гибки, чеканка 5–10 раз и выше.
- Тоннаж пресса не единственный предел: у инструмента есть паспортная нагрузка на метр. Гиб 300 мм в листе 10 мм даёт всего 24 тс общего усилия, но 81 тс на метр инструмента.
- Берут запас 20–30 % и следят за единицами: кН делят на 9,81, чтобы получить тонны-силы.
Оборудование
- калькулятор
- сертификат на лист
- паспорт пресса
- паспорт гибочного инструмента
Материалы
- марка и толщина металла
- длина самого длинного гиба
- ширина ручья матрицы
Время
≈ 15 мин
Откуда берётся формула
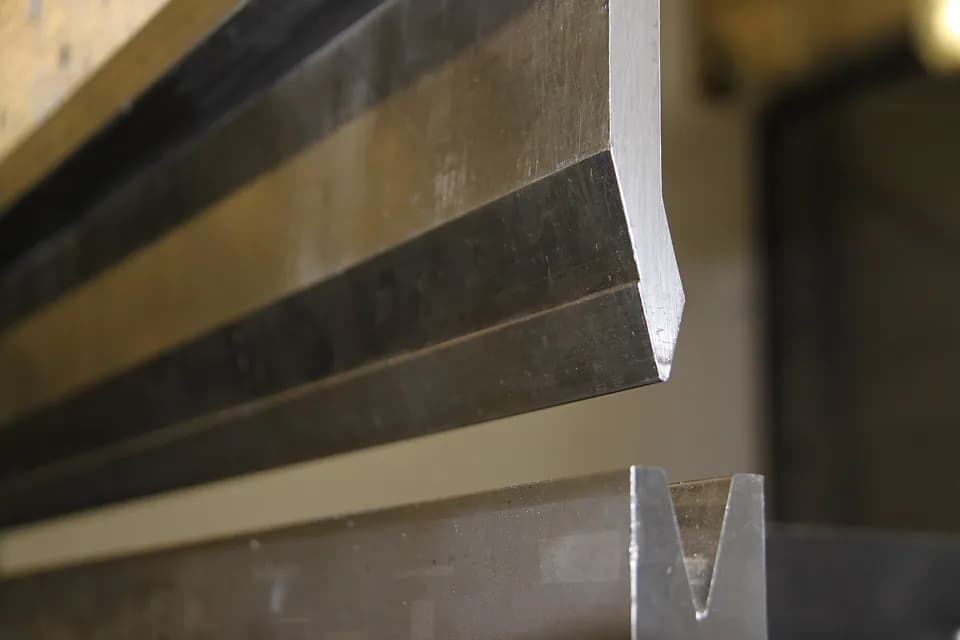
Воздушная гибка устроена просто. Лист лежит на двух плечах V-образной матрицы, пуансон давит на него посередине, и металл прогибается как балка на двух опорах с нагрузкой в центре. Изгибающий момент растёт с пролётом (это ширина ручья V), а сопротивление сечения листа растёт с квадратом толщины. Отсюда и вид формулы: усилие пропорционально прочности металла, квадрату толщины и длине гиба и обратно пропорционально ширине ручья.
Числовой коэффициент 1,42 эмпирический. Его публикуют производители гибочного инструмента, а независимые калькуляторы оценивают расхождение с практикой в 10–15 %. Производитель листогибов Durma записывает ту же формулу в кН и для стали с пределом прочности 450 МПа: P = 650·s²·L / V, где L в метрах. Отношение 650 к 450 даёт те же 1,44, так что формулы совпадают.
Формула описывает гибку в V-матрице на прессе. К листогибу с поворотной балкой, где лист зажат, а край отгибает поворотная щека, она не относится: там нагрузка идёт через рычаг и считается по моменту на балке.
Расчёт по шагам: лист Ст3 3 мм, гиб 2,5 м
Допущения: сталь Ст3 с пределом прочности 450 МПа (для Ст3 реальный разброс по партиям шире, и для ответственного заказа берут цифру из сертификата), гиб 90° в воздухе, ручей по правилу «8 толщин» с округлением до стандартного ряда.
Усилие на гиб 2,5 м
- 01
Ручей.
8 × 3 = 24 мм, ближайший стандартный размер 25 мм. Внутренний радиус при этом около 0,16 × 25 = 4,0 мм.
- 02
Усилие на метр.
F = 1,42 × 450 × 3² × 1000 / 25 = 230 040 Н, то есть 230 кН/м или 23,5 тс/м.
- 03
Усилие на весь гиб.
230 кН/м × 2,5 м = 575 кН, это 58,6 тс.
- 04
Запас.
Умножаем на 1,25 и получаем 73 тс. Ближайшая типовая машина, 80 т, подходит.
- 05
Проверка по второму источнику.
Durma приводит пример для 3 мм при ручье 24 мм: 243,75 кН на метр. У нас на ручье 25 мм получилось 230 кН: расхождение в пределах 6 %, из них часть даёт разница ручьёв.
Для прикидки: у стали с ручьём в 8 толщин на каждый миллиметр толщины приходится около 8 тс на метр гиба (3 мм дают 24 тс/м, 6 мм дают 49). Точный ответ даёт формула.
Как усилие зависит от ширины ручья
Одну и ту же деталь можно согнуть в разных матрицах. Таблица для стали Ст3 толщиной 3 мм, гиб на 1 м, радиус считан как 16 % от ручья. Размеры ручьёв взяты из стандартного ряда.
| Ручей V, мм | V / s | Усилие, кН/м | Усилие, тс/м | Радиус ≈, мм |
|---|---|---|---|---|
| 20 | 6,7 | 287,5 | 29,3 | 3,2 |
| 25 | 8,3 | 230,0 | 23,5 | 4,0 |
| 32 | 10,7 | 179,7 | 18,3 | 5,1 |
| 40 | 13,3 | 143,8 | 14,7 | 6,4 |
Выигрыш в усилии оплачен радиусом и полкой. Чем шире ручей, тем больше радиус и тем длиннее минимальная полка: для V = 25 мм она около 17,7 мм, для V = 40 мм уже 28 мм. Как радиус связан с развёрткой и пружинением, подробно разобрано в статье про радиус гибки и K-фактор. Готовые строки «толщина — матрица — усилие» есть в справочнике радиусов гибки, например для листа 3 мм.
Поправка на материал
Формула требует предел прочности σв, а не твёрдость и не марку «на глаз». Ориентиры для расчёта до того, как придёт сертификат:
| Материал | σв, МПа (ориентир) | Коэффициент к Ст3 |
|---|---|---|
| Ст3, сталь 10, S275 | 370–480, для расчёта 450 | 1,0 |
| Низколегированная сталь класса S355 | 490–630 | 1,1–1,4 |
| Нержавеющая сталь AISI 304 | 600–700 | 1,4–1,5 |
| Алюминиевые сплавы, мягкие и средние | 200–300 | 0,5–0,6 |
| Износостойкая сталь типа Hardox 450 | около 1400 | около 3 |
Коэффициенты для нержавейки и алюминия совпадают с теми, что дают Durma (1,4–1,5 и 0,5–0,6) и независимый калькулятор тоннажа (для AISI 304 с σв 600 МПа выходит около 1,46). У алюминия разброс самый широкий, потому что отожжённый АМг3 и нагартованный сплав той же серии заметно отличаются по прочности. Нагартованный металл тянет сильнее мягкого той же марки: состояние поставки надо смотреть так же, как марку.
Пример: нержавейка 2 мм, гиб 3 м
Допущения: AISI 304, σв = 650 МПа (середина диапазона у Durma 650–700 и калькулятора 600), ручей 16 мм. F = 1,42 × 650 × 2² × 3000 / 16 = 692 кН, или 70,6 тс. С запасом 25 % это 88 тс, то есть пресс на 100 т. Для стали такой же геометрии вышло бы 49 тс. Разница в 20 с лишним тонн хорошо видна: на машине «впритык по Ст3» нержавейку этой длины уже не согнёшь.
Пример: алюминий 4 мм, гиб 2 м
Допущения: сплав средней прочности, σв = 250 МПа, ручей 32 мм. F = 1,42 × 250 × 4² × 2000 / 32 = 355 кН, это 36,2 тс. При σв = 200 МПа получится 29 тс, при 300 МПа 43,4 тс. Если нужна точность, берут сертификат, а не середину диапазона.
Три способа гибки и сколько усилия они просят
Все расчёты выше для воздушной гибки, когда пуансон останавливается, не дойдя до дна ручья. Если лист дожимают до дна матрицы (калибровка, bottoming) или продавливают ещё сильнее (чеканка, coining), усилие скачет.
| Способ | Множитель к воздушной гибке | Лист Ст3 3 мм, V = 24 мм, тс/м |
|---|---|---|
| Воздушная гибка | 1 | 24 |
| Калибровка (до дна матрицы) | 3–5 | 73–122 |
| Чеканка | 5–10 и больше | от 122 до 244 и выше |
Диапазоны взяты из трёх независимых описаний: калькулятор тоннажа даёт 3–5 для калибровки и 10 и выше для чеканки, обзор Kavdo называет 3–4 и 5–10, Durma в сравнении инструмента ставит 5 и 10. Разброс объясняется радиусом пуансона, углом матрицы и тем, насколько сильно пресс «дожимает». Поэтому запас по тоннажу для калибровки всегда сверяют с производителем, а не берут из таблицы.
Машина, которая тянет воздушную гибку 3 мм на 2,5 м (около 60 тс), калибровку той же детали уже не потянет. Перегруженный пресс изнашивается быстрее, а инструмент может сломаться.
Второй предел: нагрузка на инструмент
У пуансона и матрицы есть паспортная нагрузка в килоньютонах на метр (на инструменте она выбита, в каталоге Wila указана в кН/м). Пример из пояснений Wila: сегмент длиной 100 мм с допустимой нагрузкой 1000 кН/м выдерживает 100 кН, примерно 10 тонн при равномерном распределении по длине.
Возьмём короткую толстую деталь. Лист Ст3 10 мм, гиб 300 мм, ручей 80 мм (8 толщин):
- общее усилие F = 1,42 × 450 × 10² × 300 / 80 = 240 кН, то есть 24,4 тс;
- нагрузка на инструмент 240 кН / 0,3 м = 799 кН/м, то есть 81,5 тс/м.
Для пресса на 100 т это ничтожная нагрузка, а для сегмента инструмента с паспортом, скажем, 500 кН/м это уже полуторный перегруз: его надо отправлять в более широкую матрицу или более высокий инструмент.
Короткий гиб ставят по центру стола: у части машин в руководстве есть ограничения на нагрузку у края, так что читайте паспорт пресса.
Угол гиба тоннаж почти не меняет. По Wila, усилие достигает максимума примерно при угле 120° между полками, поэтому доведение до 90° уже не прибавляет нагрузки.
Какой пресс брать под длину гиба
Таблица показывает, какую максимальную длину гиба потянет пресс при запасе 25 %. Принято: сталь Ст3 (σв 450 МПа) и нержавейка 304 (σв 650 МПа), воздушная гибка, ручьи 16, 25 и 32 мм (по 8 толщин с округлением до ряда), длины округлены вниз до 0,1 м. Это предел только по усилию: стол на 2500 мм всё равно не согнёт 3-метровую заготовку.
| Тоннаж пресса, т | Ст3 2 мм, V16, м | Ст3 3 мм, V25, м | Ст3 4 мм, V32, м | AISI 304 3 мм, V25, м |
|---|---|---|---|---|
| 63 | 3,0 | 2,1 | 1,5 | 1,4 |
| 80 | 3,9 | 2,7 | 1,9 | 1,8 |
| 100 | 4,9 | 3,4 | 2,4 | 2,3 |
| 160 | 7,8 | 5,4 | 3,9 | 3,7 |
| 220 | 10,8 | 7,5 | 5,4 | 5,1 |
Типовые ряды тоннажа в обзорах производителей: 80, 100, 160, 220 т, длина стола 2000, 2500, 3200, 4100, 6000 мм. По таблице видно, что на практике длину диктует стол, а толщину тоннаж: пресс на 100 т с запасом согнёт 3 мм на всю длину стола 3200 мм, а вот 3 мм нержавейки на такую длину уже нет (по таблице предел 2,3 м). Среди готовых линеек торсионные гидравлические прессы Wattsan TB перекрывают диапазон 40–125 тонн при длине гиба 1600–3200 мм, а прессы HB и M с ЧПУ идут от 63 до 200 тонн. Подробнее о том, какие ещё параметры станка смотреть, написано в статье как выбрать листогиб и матрицы для мастерской.
Где обычно ошибаются
- Считают по Ст3, гнут нержавейку. Запас в 25 % исчезает, когда прочность выше на 45 %. Тоннаж считают по самому тяжёлому материалу номенклатуры.
- Путают килоньютоны и тонны. В продающих статьях встречаются расчёты, где результат в кН подписан как «тонны», и пресс получается в десять раз мощнее нужного: 609 кН превращаются в «609 тонн». Контроль простой: 100 т это 981 кН.
- Закладывают узкий ручей ради радиуса. Ручей вдвое уже даёт вдвое больше усилия, а ещё нагружает инструмент.
- Берут усилие воздушной гибки для калибровки. Множитель 3–5 забывают чаще всего.
- Не смотрят на короткие гибы. Общее усилие мало, нагрузка на метр инструмента велика.
Для проверки расчёта пригодится вес и габарит листа: калькулятор веса металла покажет, нужен ли подъёмный стол для заготовки, а калькулятор развёртки поможет заранее проверить длину заготовки. Если задача выбрать между гибкой, фрезеровкой и сваркой, в этом помогает сравнение корпусных деталей. Расчёт усилия вырубки на штампе устроен похоже и разобран на примере в статье про штамп для вырубки.
Когда заказчик спрашивает, потянет ли станок деталь, я прошу три цифры: марку с состоянием, толщину и самый длинный гиб. С ними вопрос закрывается за минуту, а без них разговор превращается в спор о том, чей станок мощнее.
 Алексей КоролёвИнженер-технолог по лазерной резке металла
Частые вопросы
Сколько тонн нужно, чтобы согнуть 3 мм стали?
Для Ст3 в воздухе на ручье 25 мм около 23,5 тс на каждый метр гиба. Гиб 1 м потребует пресс от 30 т с запасом, гиб 2,5 м от 80 т. Для нержавейки умножайте на 1,4–1,5.
Как перевести килоньютоны в тонны?
Разделить на 9,81. Усилие 575 кН равно 58,6 тс. Тонна-сила в паспортах станков обозначается просто «т».
Можно ли гнуть на прессе, рассчитанном впритык?
Можно, но ресурс падает: Durma прямо предупреждает, что работа на границе тоннажа сокращает срок службы машины. Отдельно проверьте нагрузку на инструмент для коротких гибов.
Как усилие зависит от длины гиба?
Прямо пропорционально: гиб вдвое короче требует вдвое меньше силы. Но предел по инструменту считают на метр, поэтому у коротких гибов он наступает раньше, чем предел пресса.
Подходит ли формула для ручного листогиба?
Нет, формула для пресса с V-матрицей. У ручного листогиба с поворотной балкой другая кинематика, и его ограничение указывают в каталоге как максимальную толщину листа: для моделей с длиной 2500 мм это 1,5 мм стали.
Источники
- Press Brake Tonnage Chart: Formula, Calculator & Bending Force Guide ↗ — Durma, 2026
- Press brake tonnage calculator: air bend, bottoming and coining ↗ — SheetMetalCalculator
- Learn about WILA tools and load capacity ↗ — Wila, база знаний
- Air bending, bottoming, coining: differences ↗ — Kavdo
- Press Brake Tooling for Air Bending vs Bottoming vs Coining ↗ — Durma
- Гидравлические листогибы с ЧПУ: ключевые критерии выбора (часть 2) ↗ — ST-Mech
Фото: Márton Kiss-Albert / Wikimedia Commons, CC BY-SA 3.0
Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий