Кратко
Лазерная наплавка плавит порошок или проволоку в луче и наносит слой 0,05–3 мм на поверхность детали, почти не прогревая её глубоко. Порошок остаётся стандартом, но на подложку попадает около 40 % поданного материала. Проволока ложится почти целиком, зато капризнее в настройке. Типичные режимы в опытах: 0,5–2,2 кВт, 7–10 мм/с, пятно 1–3 мм.
- Наплавка добавляет металл на поверхность: слой 0,05–3 мм за проход, зона термического влияния и тепловые деформации малы.
- Схем подачи четыре: коаксиальный порошок, предварительно уложенный порошок, боковая подача порошка и проволока. В промышленности чаще всего коаксиальная подача порошка.
- Порошок даёт около 40 % попадания в ванну, проволока близка к 100 %. Взамен проволока труднее в настройке и чаще даёт пористость и повышенное разбавление.
- Хорошая дорожка имеет отношение ширины к высоте около 3–5, а перекрытие соседних дорожек берут в районе 33–50 %.
- Скоростная наплавка (20–200 м/мин) снижает вложение энергии в деталь более чем в десять раз, но даёт слой толщиной 10–250 мкм.
Что такое лазерная наплавка
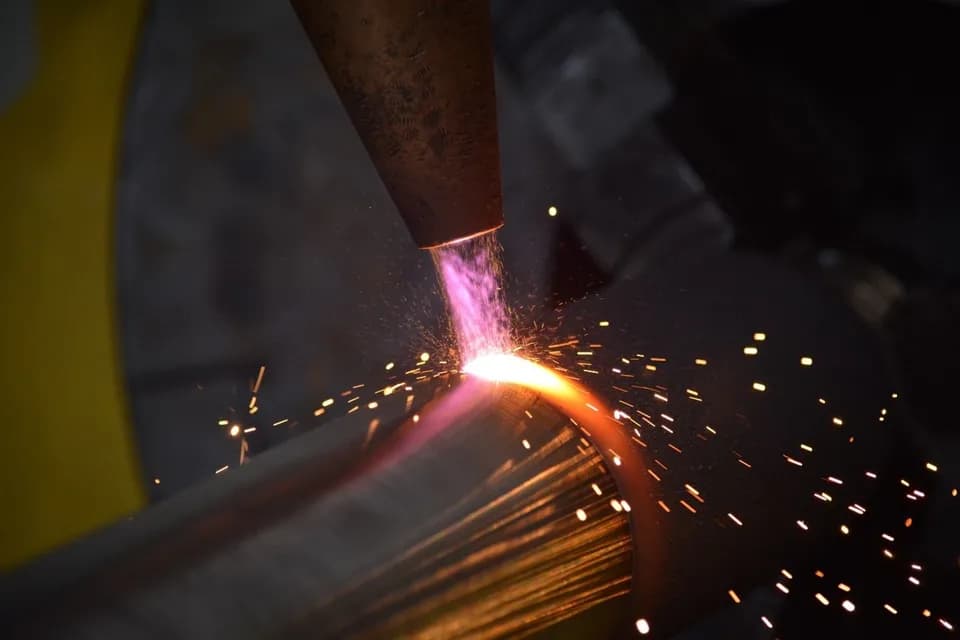
Лазерная наплавка плавит присадку и тонкий слой основы лучом, и расплав застывает в виде дорожки, прочно связанной с деталью. Её ведут по поверхности рядами, как покраску валиком, и из дорожек набирается слой нужной площади. Сводится всё к созданию ванны расплава, в которую подают материал, а толщина слоя за один проход составляет от 0,05 до 3 мм.
Сварка соединяет две детали и расплавляет обе кромки. Наплавка решает другую задачу: поверхность изношена или нужна стойкость, которой нет у основного металла, и на неё кладут износостойкий, коррозионностойкий или просто «родной» металл. Поэтому в наплавке следят за разбавлением, то есть за долей расплавленной основы в готовом слое.
Источником чаще служит волоконный лазер, ставят и Nd, а CO2-лазеры вышли из употребления. В опытах ниже мощность составляет от 460 Вт до 2,2 кВт, а пятно на детали 1–3 мм. Главный довод в пользу лазера в том, что малая зона термического влияния и тонкая зона перемешивания (10–100 мкм) не дают детали сильно нагреться и повести.
Четыре схемы подачи материала
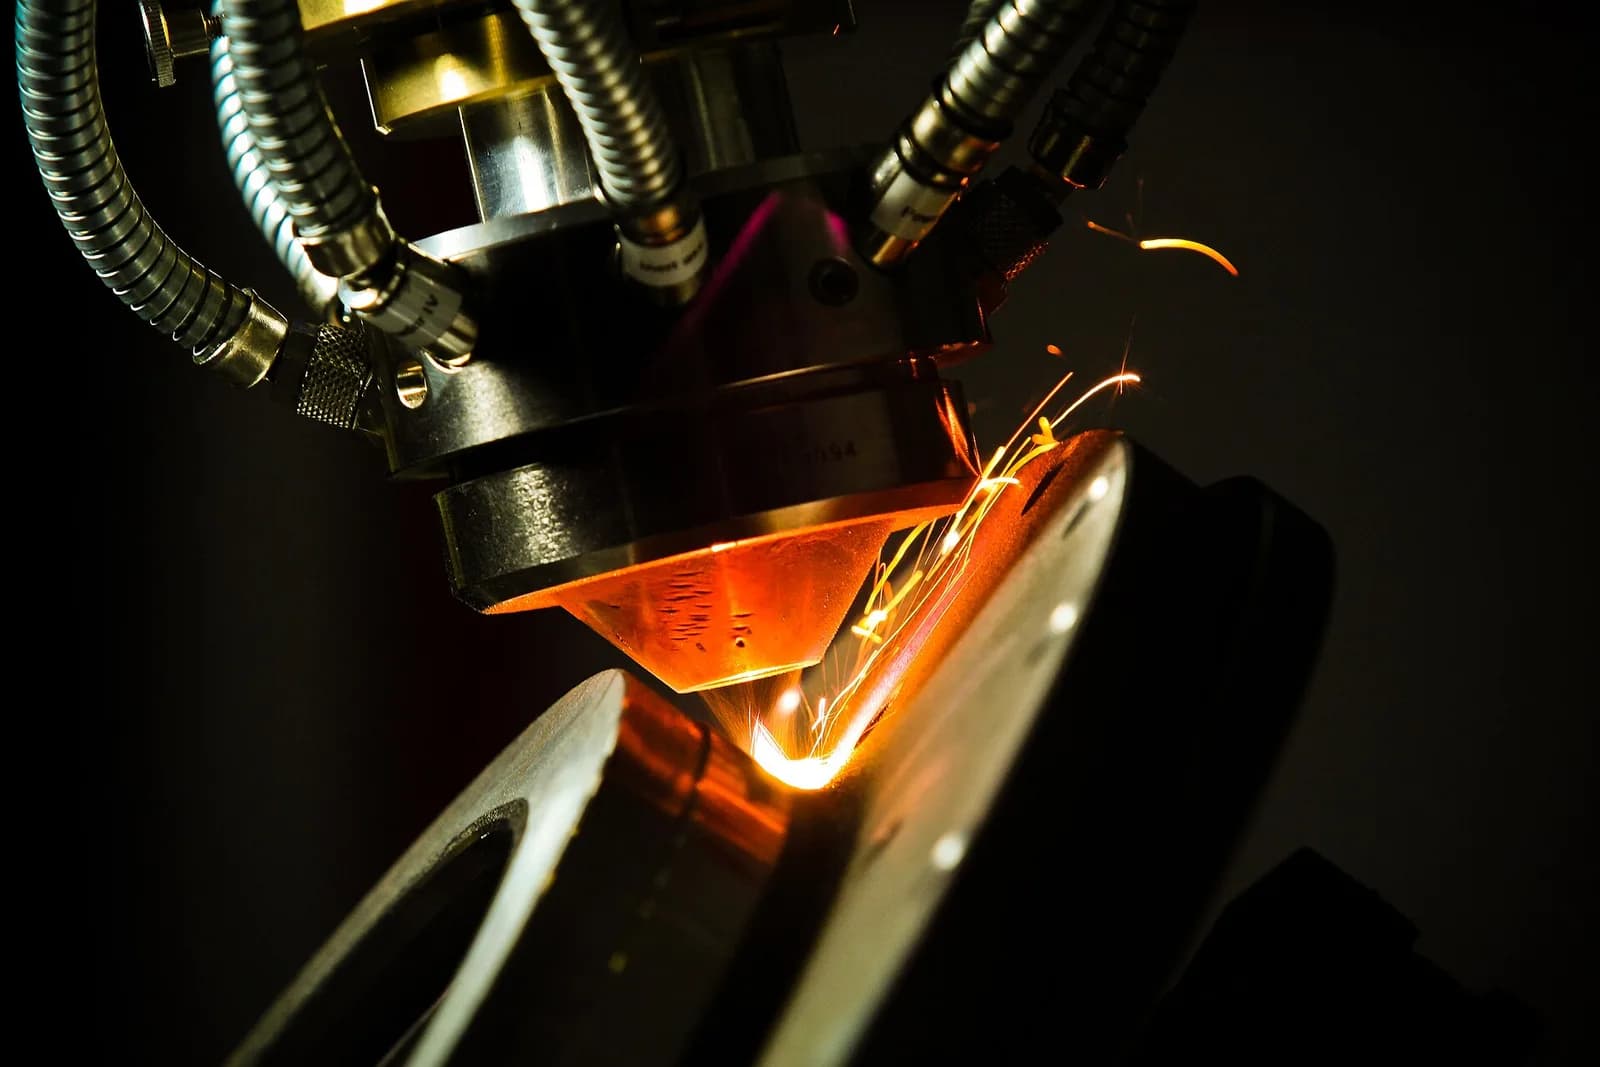
В обзоре по лазерной наплавке титановых сплавов в MDPI (Materials, 2023) выделены четыре режима. Коаксиальная подача самая распространённая и подходит для деталей сложной формы, потому что сопло ведёт порошок прямо в луч и дорожка получается равномерной по толщине.
| Схема | Как устроена | Где применяют | Особенность |
|---|---|---|---|
| Коаксиальный порошок | Порошок идёт из кольцевого сопла в точку фокуса вместе с лучом | Детали сложной формы, ремонт, многослойное выращивание | Самая распространённая, ровная толщина слоя |
| Предварительно уложенный порошок | Порошок насыпают на поверхность заранее, луч его переплавляет | Плоские поверхности, смеси с карбидами | Предъявляет больше требований к форме детали, лучше всего подходит для плоской поверхности |
| Боковая подача порошка | Порошок подаёт отдельная трубка сбоку | Простые траектории | Нужна дополнительная магистраль, а время переплава порошка короткое, поэтому режим подбирают тщательнее |
| Проволока | Проволоку подают в ванну через отдельную подачу или соосно | Автоматизированное производство, труднодоступные места | Захват материала близок к 100 %, процесс сложнее держать в допусках |
Порошок или проволока
Лаборатория Университета Лафборо (Goffin и др., Proceedings of the Royal Society A, 2016) собрала аргументы за проволоку: нет газовых включений от порошка, плотность близка к 100 %, скорость осаждения выше. При этом авторы признают, что порошок остаётся промышленным стандартом, а проволочный процесс труднее контролировать. По их оценке, в ванну попадает около 100 % поданной проволоки против примерно 40 % порошка. Остальной порошок мимо ванны либо собирают, либо теряют.
Порошок и проволока
Плюсы
- Порошок: подходит для деталей сложной формы, дорожка получается ровной по толщине, процесс отработан
- Порошок: смеси можно готовить под задачу, например добавлять карбиды
- Проволока: захват материала близок к 100 %, нет необходимости собирать и просеивать остатки
- Проволока: подача проще автоматизируется и заходит в трубы и вертикальные положения
Минусы
- Порошок: около 40 % материала не попадает в ванну, нужна сушка и контроль влажности
- Порошок: из-за газовых включений между частицами плотность слоя чуть ниже
- Проволока: чувствительна к параметрам, чаще встречаются пористость, трещины и высокое разбавление
Для ремонта вала или штампа обычно выбирают порошок, потому что нужен точный слой на изношенной поверхности с контролем разбавления. Проволока выигрывает там, где нужна большая масса металла за смену и простая геометрия, например толстые блоки или трубы. Подробнее о наплавке с выращиванием объёмных деталей рассказано в статье о прямом лазерном выращивании.
Режимы: что берут на практике
Единых «паспортных» режимов у наплавки нет, потому что результат зависит от пары «присадка плюс основа», сопла и формы детали. Ниже режимы из опубликованных опытов. Последний столбец посчитан по формуле «мощность делить на скорость», то есть показывает, сколько энергии луч отдаёт на каждый метр пути.
| Задача | Мощность, Вт | Скорость, мм/с | Пятно, мм | Что получилось | Энергия, кДж/м |
|---|---|---|---|---|---|
| Inconel 718 на сталь EA4T (оси вагонов) | 460 | 7 | 1 | отношение ширины к высоте 5,4, разбавление 29,8 % | 66 |
| Порошок H13 на сталь H13 (оснастка) | 1628 | 9,9 | 3 | 744,6 HV против 232,2 HV у основы, разбавление 0,353 | 164 |
| Stellite 12 на H13 (матрица для алюминия) | 2200 | 10 | 3×3 | оптимальный режим по твёрдости и износу, перекрытие 40 % | 220 |
| Inconel 625 на 27SiMn, обычный режим | 2200 | 33 (2 м/мин) | не указано | толщина 408 мкм, 13,3 см²/мин | 66 |
| Inconel 625 на 27SiMn, скоростной режим | 2200 | 500 (30 м/мин) | не указано | толщина 107 мкм, 184,9 см²/мин | 4,4 |
Источники таблицы: Materials 2025 (Inconel 718 и EA4T), Materials 2025 (H13), Materials 2024 (Stellite 12), Materials 2022 (Inconel 625). Цифры относятся к конкретным установкам и порошкам, поэтому переносить их на свой станок без пробных дорожек нельзя.
За «лучшую» форму дорожки в обзорах принимают отношение ширины к высоте от 3 до 5. Узкая и высокая дорожка хуже ложится рядом с соседней, а слишком плоская даёт мелкое проплавление. Перекрытие соседних дорожек берут около половины ширины: в обзоре Gorsse и соавторов (Science and Technology of Advanced Materials, 2017) указан диапазон 33–50 %, а в опыте с Inconel 718 расчётное наилучшее перекрытие составило 33,6 %. Авторы работы по Stellite 12 ушли от привычных 50 % к 40 %, а в скоростном режиме на Inconel 625 перекрытие достигало 85 %.
Три главных параметра влияют по-разному. В опытах с Inconel 718 на EA4T мощность сильнее всех меняла ширину ванны, глубину проплавления и разбавление, скорость сильнее всего влияла на высоту валика и форму дорожки, а подача порошка влияла слабее остальных. Рост мощности при тех же скорости и подаче, как правило, увеличивает долю расплавленной основы. В опыте со Stellite 12 при росте мощности с 1800 до 2600 Вт твёрдость слоя упала с 590,7 до 487,5 HV, потому что в него ушло больше железа. Основа при этом имела 224 HV.
Скоростная наплавка: порядок меняется
Технологию скоростной наплавки в 2016 году предложил Институт лазерной техники Фраунгофера (Fraunhofer ILT). Порошок подводят так, чтобы он нагревался уже в луче до входа в ванну, и деталь почти не получает тепла. Скорость 20–200 м/мин даёт слои 10–250 мкм. В сравнении на Inconel 625 при одинаковых 2200 Вт и 32,3 г/мин скорость 30 м/мин вместо 2 м/мин увеличила производительность в 13,9 раза, а вложение энергии упало с 66 до 4,4 кДж/м.
Для хромированных поверхностей это серьёзная альтернатива, а вот для восстановления вала с износом 0,5–1 мм такой слой слишком тонкий: придётся делать десятки проходов. Скоростную наплавку выбирают под покрытия, а обычную под ремонт и наращивание.
Расчёт: какой слой даст подача порошка
Берём режим наплавки H13 на H13 из таблицы: подача порошка 14,73 г/мин, скорость 9,9 мм/с (594 мм/мин), пятно 3 мм. Остальные цифры — допущения, поэтому толщину считаем как прикидку, а не как гарантию.
- Ширина дорожки. Берём 3,5 мм, чуть больше пятна (ориентир, на практике её определяют по пробной дорожке).
- Шаг между дорожками. При перекрытии 40 % шаг равен 3,5 × (1 − 0,4) = 2,1 мм.
- Площадь за минуту. 2,1 мм × 594 мм/мин = 1247 мм², то есть около 12,5 см²/мин, или 0,075 м²/ч.
- Масса, которая осела. При захвате 40 %: 14,73 × 0,4 = 5,9 г/мин. Плотность H13 около 7,8 г/см³, объём 0,755 см³/мин.
- Толщина слоя. 0,755 см³/мин ÷ 12,5 см²/мин = 0,06 см, то есть около 0,6 мм.
Если сопло ловит 60 % порошка, тот же режим даст около 0,9 мм. Поэтому при смене сопла или порошка режим пересматривают, даже если мощность и скорость остались прежними. Для расчёта стоимости детали используют калькулятор себестоимости изделия и норма-час станка.
Что идёт не так
- Влажный порошок. Порошок сушат перед работой: в проверенных работах режимы были 100 °C на 2–4 часа (Stellite 12), 120 °C на 2 часа (Inconel 718) и 130 °C на 2 часа (H13). Влага даёт поры и забивает подающие каналы.
- Мало мощности. Основа плохо оплавляется, слой слабо держится, на границе появляются трещины. В опыте со Stellite 12 при 1800 Вт трещина дошла от зоны соединения до поверхности.
- Много мощности. Растёт разбавление, слой мягче, увеличиваются поры. В той же работе размер пор рос вместе с мощностью.
- Разные коэффициенты расширения. Если слой и основа расширяются при нагреве сильно по-разному, слой растрескивается при остывании. Против этого подбирают порошок с близким расширением и подогревают основу.
- Неподходящее перекрытие. В работе по Inconel 718 отмечено, что и слишком большое, и слишком малое перекрытие дорожек ухудшают слой.
Частые вопросы
Чем лазерная наплавка отличается от лазерной сварки?
Сварка соединяет две детали и плавит обе кромки, наплавка кладёт слой на одну поверхность. Присадка в наплавке составляет основную часть слоя, а доля расплавленной основы (разбавление) остаётся контролируемой величиной. Лазерная сварка описана в обзоре видов сварки.
Какая толщина слоя получается за один проход?
Общий диапазон — 0,05–3 мм. Обычная наплавка в опытах даёт сотни микрометров (408 мкм в одном из режимов Inconel 625), скоростная — 10–250 мкм. Толщину слоя задают подачей порошка, скоростью и перекрытием, формулу см. выше.
Какой лазер нужен для наплавки?
В приведённых опытах мощность составляла от 460 Вт до 2,2 кВт при пятне 1–3 мм. Мощность задаёт ширину ванны и разбавление, но решает связка мощности, скорости и подачи порошка. Энергию на метр пути удобно считать как мощность, делённую на скорость.
Можно ли наплавлять без порошка?
Да, проволокой. Захват материала близок к 100 %, но параметры подбирают тщательнее, потому что проволочный процесс чувствительнее к ошибкам: чаще встречаются пористость, трещины и высокое разбавление.
Источники
- Research Progress of Laser Cladding on the Surface of Titanium and Its Alloys ↗ — Materials (MDPI), 2023
- Using wire shaping techniques and holographic optics to optimize deposition characteristics in wire-based laser cladding ↗ — Goffin и др., Proceedings of the Royal Society A, 2016
- Additive manufacturing of metals: a brief review of the characteristic microstructures and properties of steels, Ti-6Al-4V and high-entropy alloys ↗ — Gorsse и др., Science and Technology of Advanced Materials, 2017
- A Comparative Study on Microstructure and Properties of Ultra-High-Speed Laser Cladding and Traditional Laser Cladding of Inconel625 Coatings ↗ — Materials (MDPI), 2022
- Advanced Multi-Objective Optimization for Laser Cladding of H13 Die Steel with CFOA ↗ — Materials (MDPI), 2025
- Study on Process Parameters and Lap Ratio for Laser Cladding IN718 Repair of EA4T Steel ↗ — Materials (MDPI), 2025
- Study on the Effect of Laser Power on the Microstructure and Properties of Cladding Stellite 12 Coatings on H13 Steel ↗ — Materials (MDPI), 2024
Фото: LaserTherm / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий