Кратко
Прямое лазерное выращивание (DED) подаёт порошок или проволоку прямо в луч и наращивает металл на детали, SLM плавит порошок в тонком слое на платформе. По обзору Gorsse и соавторов, у SLM слой 20–100 мкм и до 70 см³/ч в камере до 400 мм, у DED до 300 см³/ч без жёсткого предела размера, но с более грубой поверхностью.
- Прямое лазерное выращивание (ПЛВ, в мировой литературе DED, LMD, LENS, DMD) наращивает деталь подачей порошка или проволоки в луч. SLM плавит порошок в тонком слое на платформе.
- SLM даёт слой 20–100 мкм, шероховатость единицы микрометров и сложную форму, но камера ограничена примерно 400 мм и скорость до 70 см³/ч.
- DED быстрее (до 300 см³/ч по обзору) и не ограничен размером камеры, но поверхность грубее и деталь обычно дорабатывают механически.
- DED применяют там, где нужно нарастить металл на готовую деталь, ремонтировать, делать крупные заготовки или менять материал по ходу построения.
- Обе технологии дают остаточные напряжения и анизотропию, поэтому ответственные детали проходят термообработку и контроль.
Что такое прямое лазерное выращивание
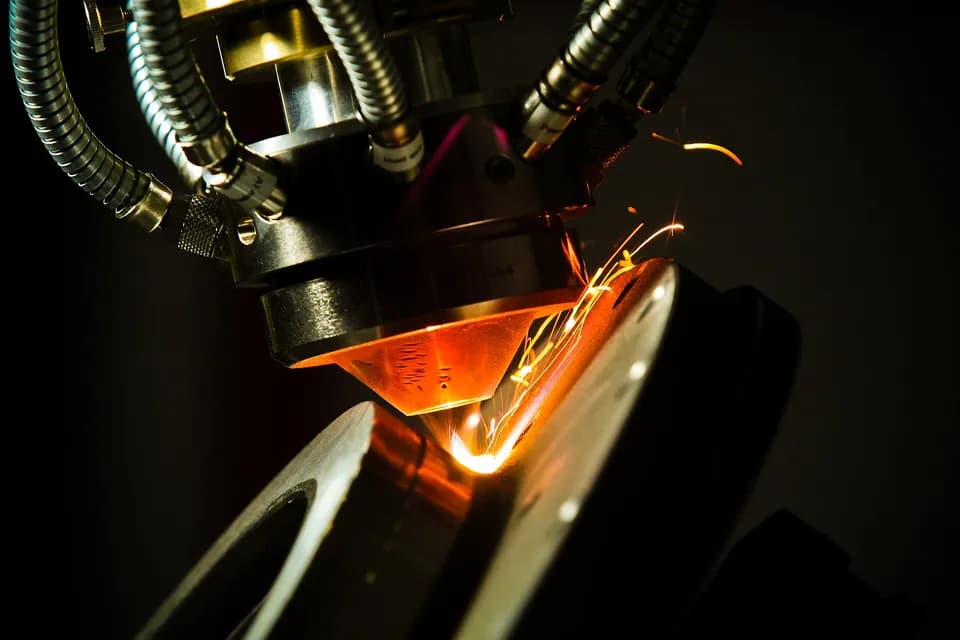
В русскоязычной литературе процесс называют прямым лазерным выращиванием. В зарубежной у него несколько названий, и это одно и то же семейство: directed energy deposition (DED, термин из стандарта ISO/ASTM 52900), laser metal deposition (LMD), LENS, DMD, laser consolidation. Общий принцип в том, что лазер создаёт на детали ванну расплава, в неё подают металл, и деталь строят слоями, как стену из кирпичей.
В обзоре по аддитивным процессам металлов (Materials, 2023) отмечено, что LENS, DMD и laser consolidation различаются мелочами: лазером, размером пятна, способом подачи порошка, схемой обратной связи, подачей газа и системой движения. Принцип у всех одинаков, а возможность добавлять металл на готовую деталь выделена как отдельное достоинство. Наплавка и выращивание описаны в статье о порошке и проволоке.
Как SLM отличается по устройству
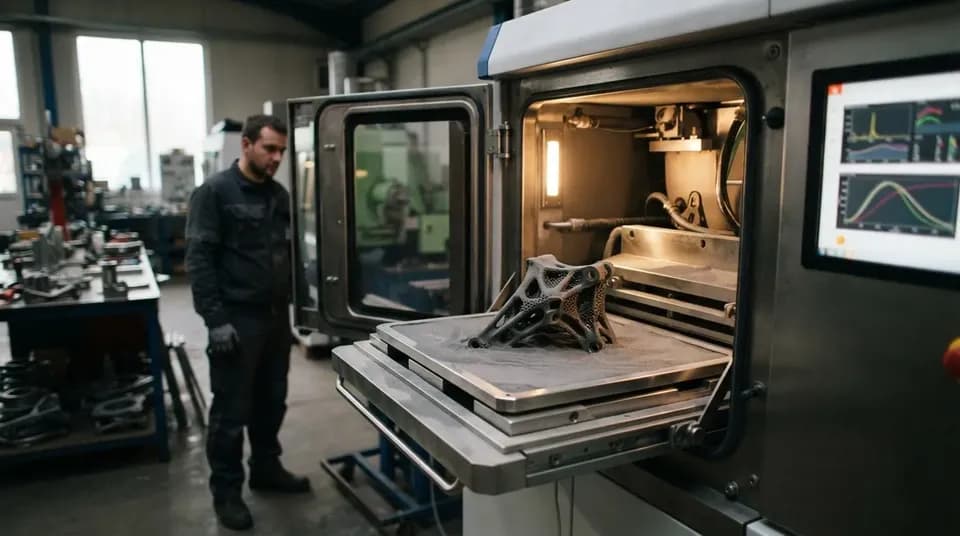
В SLM на платформе лежит слой порошка. Лазер сканирует его, плавит нужные участки, платформа опускается на толщину слоя, ровнитель раскатывает новый слой порошка, и так много раз. Деталь растёт внутри порошковой «постели» и достаётся в конце. Частицы порошка для SLM по обзору 2023 года имеют размер 20–50 мкм, а толщина слоя 15–150 мкм.
В DED порошка на платформе нет: головка двигается по детали и подаёт материал только в зону луча. Поэтому DED можно использовать на уже готовой заготовке, а размер ограничен ходом осей станка или руки робота. Роботизированные головки описаны в статье о роботизированной сварке.
Сравнение по цифрам
Показатели собраны из двух обзоров: Gorsse и соавторов (Science and Technology of Advanced Materials, 2017) и Materials (MDPI) 2023 года. Это максимальные значения из публикаций, а не гарантия для конкретного станка.
| Показатель | SLM (порошковая постель) | DED (подача в луч) |
|---|---|---|
| Толщина слоя | 20–100 мкм (Gorsse); 10–100 мкм (Concept Laser); до 150 мкм по другому обзору | сотни микрометров; пример из обзора: 508 мкм при 350 Вт и 0,13 г/с |
| Максимальная скорость построения | около 70 см³/ч | до 300 см³/ч |
| Размер зоны | в обзорах до 400 × 400 × 400 мм у лазерных систем | без жёсткого предела; Optomec LENS 850-R 900 × 900 × 1500 мм |
| Мощность источника | 200–400 Вт у систем в обзоре | 0,5–2 кВт у LENS 750, 1–5 кВт у POM DMD |
| Шероховатость Ra | 4–11 по Gorsse, 5–15 по другому обзору | 10–200 (Gorsse) |
| Пористость | менее 2 % у систем в обзоре | зависит от режима, возможны поры от захваченного газа |
| Материал | порошок 20–50 мкм | порошок или проволока, возможна подача двух материалов одновременно |
| Ремонт готовой детали | ограниченно, деталь обычно строят с нуля | да, основное применение |
Единицы шероховатости в обзоре Gorsse не указаны: по смыслу это микрометры, но для проектных решений берите значение из паспорта конкретного станка. Показательно соотношение: у SLM шероховатость единицы микрометров, у DED десятки и больше.
Расчёт: заготовка 100 × 100 × 50 мм
Возьмём сплошную стальную заготовку объёмом 500 см³, масса при плотности 7,8 г/см³ около 3,9 кг.
- Расчётное время. При максимальной скорости DED 300 см³/ч уйдёт 500 ÷ 300 ≈ 1,7 часа. У SLM при 70 см³/ч получается 500 ÷ 70 ≈ 7,1 часа.
- Реальное время. Если установка работает в половину паспортной скорости, DED потребует 3,3 часа, SLM — 14,3 часа. Это условный запас на проходы и паузы, а не измерение.
- Расход материала. Для проволочного DED почти вся подача попадает в деталь: нужно примерно 3,9 кг проволоки. Для порошкового DED при 40 % захвата (оценка из работы Goffin и др.) подаётся около 9,75 кг, остаток порошка собирают или теряют. Для SLM порошок остаётся в камере и после просеивания идёт на следующую печать.
- Доработка. DED оставляет припуск и грубую поверхность, и заготовку обрабатывают на станке. SLM даёт поверхность лучше, но сплошная заготовка по сути не его задача: он выигрывает на сложной форме, а не на кубе.
Вывод из примера следующий: сплошные и крупные детали проще вырастить DED, а сложные внутренние каналы и тонкие стенки остаются за SLM. При серии в сотни штук считают уже иначе, подробности в статье о выборе между печатью, фрезеровкой и литьём.
Где применяют DED
- Ремонт и наращивание. Лопатки турбин, шестерни, рельсы и другие детали, у которых износился участок. Обзор по LENS и DMD прямо называет возможность «добавлять металл к существующим деталям» отличием от порошковой постели. Ремонту валов и оснастки посвящена отдельная статья.
- Крупные заготовки. Обзор Gorsse отмечает отсутствие ограничений по размеру построения.
- Градиентные и гибридные материалы. Подача двух материалов одновременно даёт возможность менять состав по высоте детали.
- Проволочные процессы. Подача проволоки в лазерную ванну даёт захват материала, близкий к 100 %, и больший размер деталей.
DED против SLM
Плюсы
- DED: быстрее по объёму, до 300 см³/ч по обзору
- DED: нет жёсткого предела размера, работает на готовой детали
- DED: можно менять материал по ходу построения
- SLM: слой 20–100 мкм, поверхность в разы глаже
- SLM: тонкие стенки, внутренние каналы, сложная геометрия
Минусы
- DED: поверхность грубее, нужна механическая доработка
- DED: сложные нависающие формы и внутренние каналы выращивать труднее
- SLM: камера ограничена, скорость до 70 см³/ч
- SLM: порошок мелкий (20–50 мкм), а деталь обычно строят целиком с нуля
Что общего: напряжения и анизотропия
Обе технологии плавят металл крошечной ванной, и она остывает очень быстро. Для Ti-6Al-4V в обзоре Gorsse скорость охлаждения ванны составила 12 000–40 000 °C/с. Следствие у обоих методов одно: мелкозернистая вытянутая микроструктура, различия свойств вдоль и поперёк слоёв, остаточные напряжения и поры от газа и неполностью расплавленных частиц. Нерасплавленные частицы на поверхности, по обзору, снижают усталостную долговечность на порядок, поэтому после SLM детали для циклических нагрузок обрабатывают.
В обзоре по LMD (Materials, 2022) перечислены способы снизить остаточные напряжения: порошок с коэффициентом расширения, близким к подложке, подходящая траектория, подогрев подложки, меньшая мощность и большая скорость. Для DED, где многослойный набор нагревает предыдущие слои заново, это не мелочь. После построения ответственные детали обычно проходят термообработку и контроль.
Сравнивать DED и SLM по скорости построения бессмысленно, пока не определено, сколько металла снимет станок после. Деталь с припуском в 3 мм, которую надо фрезеровать, и деталь, которая выходит из печати почти готовой, это разные по стоимости задачи.
 Игорь БеловСервисный инженер по лазерным источникам и оптике
Частые вопросы
Прямое лазерное выращивание — это 3D-печать?
Да, это один из способов аддитивного производства металла по стандарту ISO/ASTM 52900 (категория directed energy deposition). Деталь строят слоями из 3D-модели. Определение термина есть в глоссарии: аддитивные технологии.
Чем DED отличается от лазерной наплавки?
Оборудование и принцип те же: лазер, ванна, подача порошка или проволоки. Наплавка кладёт один слой или покрытие на поверхность, а выращивание строит объём из многих слоёв и требует траектории по 3D-модели.
Что лучше для ремонта детали?
DED, потому что он работает на готовой детали и добавляет металл только в нужную зону. В SLM деталь строят целиком внутри порошковой постели.
Можно ли вырастить деталь проволокой?
Можно. В обзоре по лазерному проволочному процессу (Materials, 2023) указано, что у проволоки захват материала достигает 100 %, она дешевле порошка и не ограничивает размер детали, в пределах хода оборудования. Зато процесс чувствительнее к параметрам.
Источники
- Additive manufacturing of metals: a brief review of the characteristic microstructures and properties of steels, Ti-6Al-4V and high-entropy alloys ↗ — Gorsse и др., Science and Technology of Advanced Materials, 2017
- A Review of the Metal Additive Manufacturing Processes ↗ — Materials (MDPI), 2023
- Advancements in Laser Wire-Feed Metal Additive Manufacturing: A Brief Review ↗ — Materials (MDPI), 2023
- An Overview of Laser Metal Deposition for Cladding: Defect Formation Mechanisms, Defect Suppression Methods and Performance Improvements ↗ — Materials (MDPI), 2022
- Using wire shaping techniques and holographic optics to optimize deposition characteristics in wire-based laser cladding ↗ — Goffin и др., Proceedings of the Royal Society A, 2016
- Laser metal deposition ↗ — Wikipedia
- Селективное лазерное плавление ↗ — Википедия

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий