Кратко
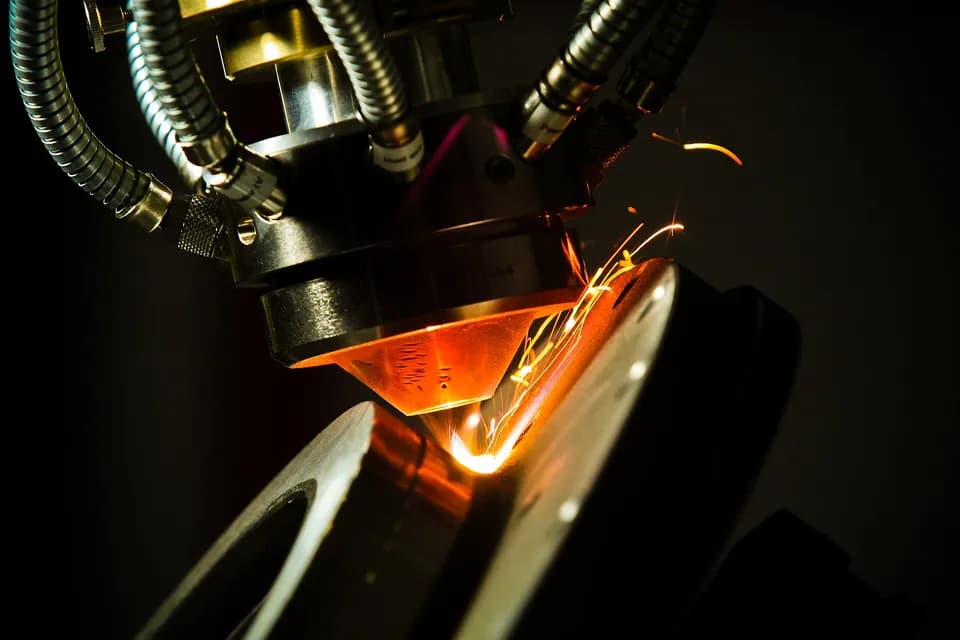
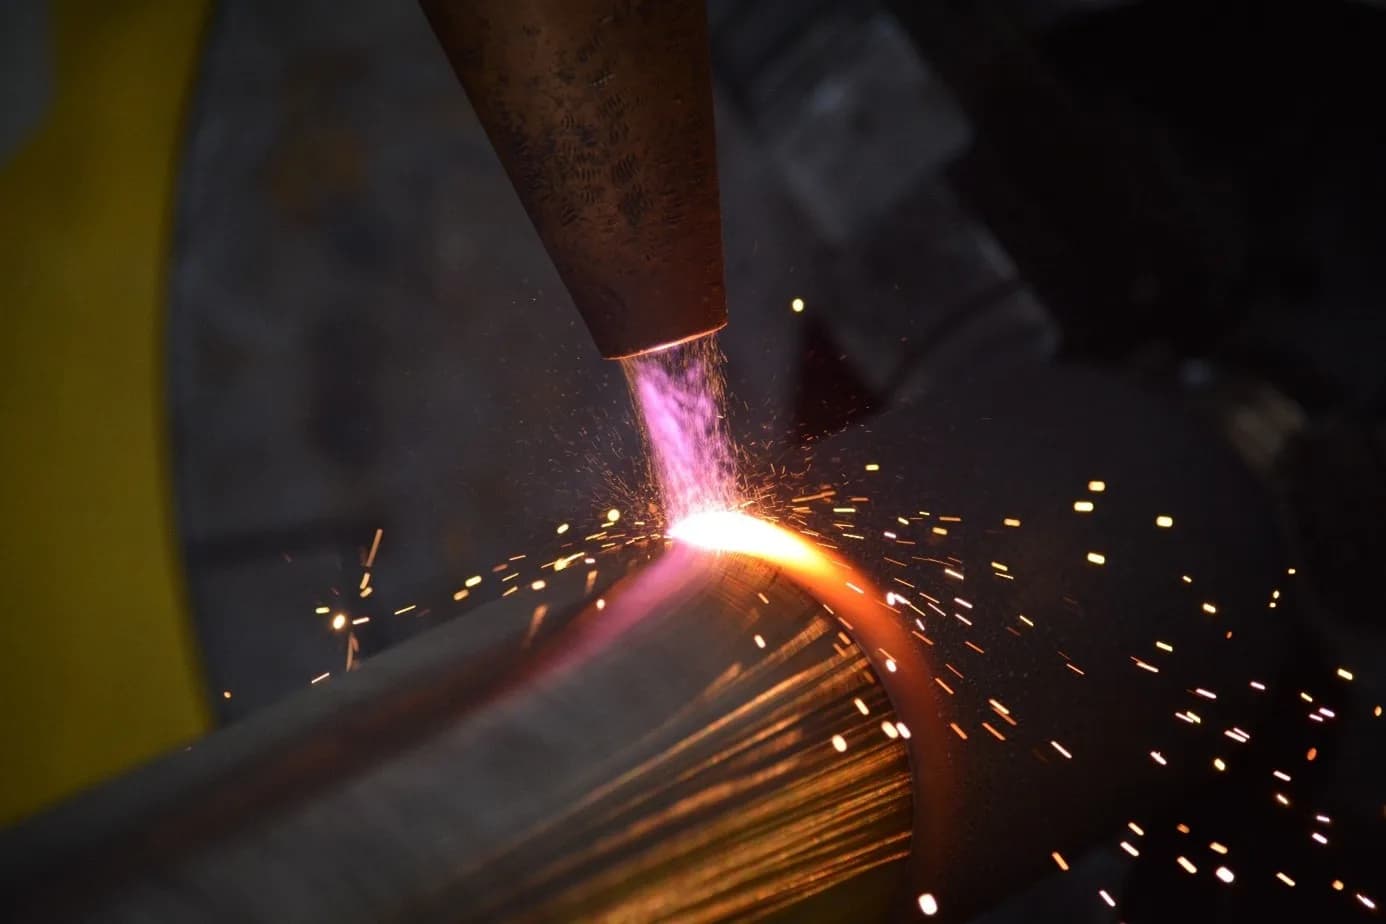
Лазерная наплавка возвращает размер изношенным шейкам валов и рабочим кромкам оснастки. Порошок кладут слоем около 1 мм с припуском на шлифовку, прогревая деталь мало. Для шейки диаметром 80 мм и длиной 200 мм при перекрытии 40 % и скорости 10 мм/с получается около 40 минут машинного времени и 0,65–1 кг порошка.
- Наплавкой восстанавливают шейки валов, посадочные места подшипников, рабочие кромки штампов и матриц, зоны сколов и трещин на оснастке.
- Слой кладут с припуском: после наплавки деталь точат или шлифуют до размера, поэтому наплавляют на 0,3–0,5 мм выше чертёжного (ориентир).
- Слой твёрже основы в разы: на H13 наплавка порошком H13 дала 744 HV против 232 HV у основы, а Stellite 12 на H13 около 590 HV против 224 HV.
- Основные риски: трещины на закалённой или высокоуглеродистой основе, твёрдая хрупкая зона под слоем, коробление длинных тонких валов.
- Время и расход считают заранее: шейка диаметром 80 мм и длиной 200 мм занимает около 40 минут, порошка уходит 0,65–1 кг.
Что даёт наплавка вместо замены
Для вала цена замены складывается из заготовки, токарной и шлифовальной обработки и термообработки шеек. Для штампа или пресс-формы к этому добавляются электроэрозия и доводка, как описано в статье об оснастке. Наплавка возвращает металл только в изношенное место, а зона термического влияния и тепловые деформации остаются малыми: об этом пишут и русская Википедия в описании процесса, и обзоры по ремонту деталей.
У хромирования, которым защищают штоки, есть проблема в самом покрытии: как пишут китайские авторы (Materials, 2022), ВОЗ считает шестивалентный хром канцерогенным, и твёрдые хромовые покрытия всё чаще ограничивают. Эти авторы наплавляли Inconel 625 на сталь 27SiMn, из которой делают гидравлические стойки для шахт, как замену твёрдому хрому.
Что можно восстановить, а что лучше не пытаться
| Деталь | Типичный износ | Чем наплавляют | Что учесть |
|---|---|---|---|
| Шейка вала под подшипник или сальник | выработка по диаметру, задиры | порошок, близкий по составу к основе | после наплавки точат и шлифуют; посадку проверяют по таблице допусков |
| Шатунные и коренные шейки коленвала | выработка, задиры | порошок, близкий по составу к основе | в исследованиях регенерации твёрдость в зоне соединения вырастала с 300 до 450 HV0.1, а в ЗТВ до 500 HV0.1, поэтому готовят режим на образце |
| Шток гидроцилиндра | коррозия, риски | никелевые и железные порошки, Inconel 625 | в исследовании на стали 27SiMn наплавка заменяла твёрдый хром |
| Штамп холодной штамповки, пуансон | скол кромки, износ | порошок, близкий по составу к инструментальной стали | подогрев основы и отпуск после наплавки (ориентир из практики) |
| Формы литья под давлением и пресс-формы | износ, трещины, коррозия | в опубликованных опытах порошок H13 или Stellite | зона ремонта должна быть доступна для сопла |
| Матрицы для прессования алюминия | растрескивание, износ | Stellite 12 | режим см. ниже |
Общие ограничения таковы. Деталь должна быть известной марки, чтобы подобрать совместимую присадку. Ремонтируемая зона должна быть доступна для сопла и луча. Длинные тонкие валы наплавляют осторожно, потому что нагрев с одной стороны даёт изгиб. А высокоуглеродистая закалённая основа склонна к трещинам: обзор по Laser Metal Deposition (Materials, 2022) прямо называет подогрев основы, снижение мощности и рост скорости способами уменьшить остаточные напряжения, а также выбор порошка с коэффициентом расширения, близким к основе.
Порядок работ на валу
Как восстанавливают шейку вала
- 01
Дефектовка.
Измеряют диаметр и биение, ищут трещины. Усталостную трещину перед наплавкой, как правило, вырезают до сплошного металла: оставленная под слоем, она продолжает расти (практическое правило ремонта).
- 02
Проточка.
Снимают изношенный слой и поверхностные дефекты до чистого металла, обычно на 0,3–0,5 мм по диаметру больше, чем износ (ориентир).
- 03
Подготовка поверхности.
Обезжиривают, при необходимости очищают лазерной очисткой от окалины и масла.
- 04
Пробная дорожка.
Наплавляют образец на той же марке стали и проверяют ширину, высоту, поры и разбавление.
- 05
Наплавка.
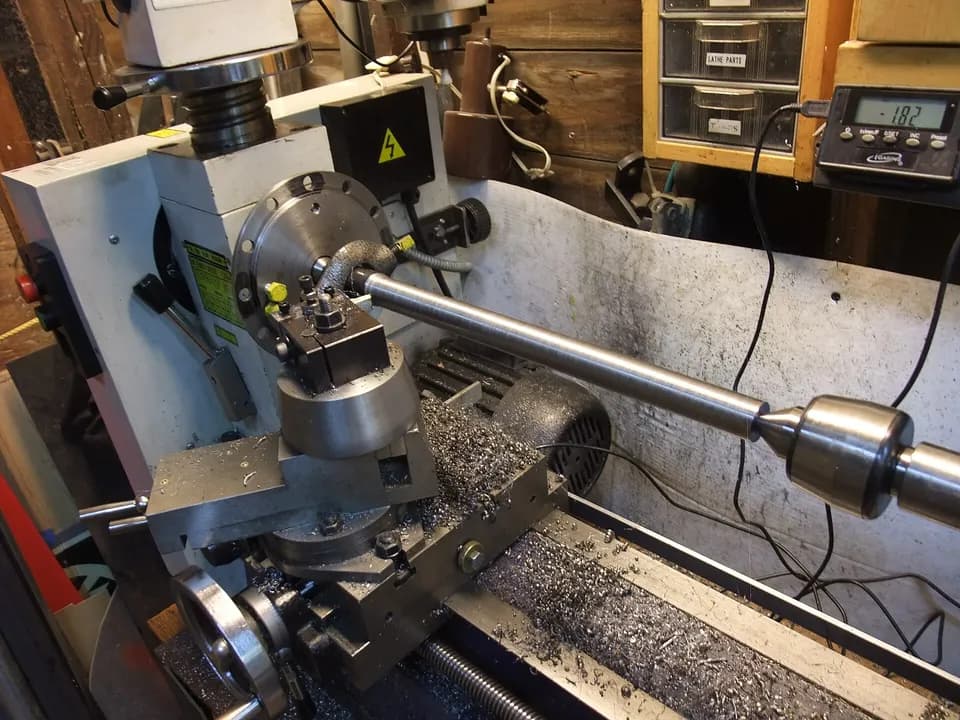
Вал вращают в центрах или на роликах, голова идёт вдоль оси, дорожки ложатся по винтовой линии с перекрытием около 40 %.
- 06
Охлаждение.
Деталь остывает медленно, при необходимости проводят отпуск.
- 07
Механическая обработка.
Токарная и шлифовка до размера по чертежу.
- 08
Контроль.
Размер, биение, твёрдость, при необходимости цветная дефектоскопия.
Расчёт: шейка вала диаметром 80 мм, длиной 200 мм
Режим берём из опыта со Stellite 12 на H13: скорость 10 мм/с, пятно 3 мм, перекрытие 40 %. Остальные цифры — допущения. Ширину дорожки принимаем равной 3,5 мм (ориентир, на практике её определяют по пробной дорожке), слой наплавляем толщиной 1,0 мм под последующую шлифовку.
- Площадь шейки. π × 80 × 200 = 50 265 мм², то есть около 503 см².
- Шаг между дорожками. 3,5 × (1 − 0,4) = 2,1 мм.
- Скорость и оборот. Длина окружности 251 мм. При 10 мм/с вал делает один оборот за 25 секунд, то есть вращается со скоростью около 2,4 об/мин.
- Число витков. 200 мм ÷ 2,1 мм ≈ 95 оборотов.
- Время. 95 × 25 с ≈ 2390 с, или около 40 минут чистой наплавки.
- Объём и масса слоя. 503 см² × 0,1 см = 50,3 см³. При плотности стали около 7,8 г/см³ это 392 г.
- Расход порошка. Если в ванну попадает 40 % поданного порошка (оценка из работы Goffin и др.), потребуется около 980 г, если 60 % — около 650 г.
Итого 40 минут машинного времени и 0,65–1 кг порошка. Умножьте это на ставку станка из калькулятора норма-часа и на цену порошка из счёта поставщика: цену мы не называем, она зависит от сплава и партии. К этому прибавляются проточка, шлифовка и контроль, их нужно считать в калькуляторе себестоимости отдельно.
Оснастка: пресс-формы и штампы
На оснастке наплавка решает две задачи. Первая задача — ремонт, например сколотая кромка, выработка в зоне течения металла или коррозия на литейной форме. Вторая задача — упрочнение, и износостойкий слой кладут туда, где основа быстро теряет размер. Подготовка и маршрут изготовления оснастки описаны в статье о пресс-формах и штампах, а о выборе между алюминием и сталью в статье о стойкости пресс-форм.
Опубликованные режимы для стали H13 (ближайший российский аналог — 4Х5МФ1С по ГОСТ 5950, состав перед подбором сверьте) выглядят так.
| Параметр | H13 порошком H13 | Stellite 12 на H13 |
|---|---|---|
| Мощность | 1628 Вт | 2200 Вт (оптимум из 1800–2600 Вт) |
| Скорость | 9,9 мм/с | 10 мм/с |
| Подача порошка | 14,73 г/мин | 1,2 об/мин питателя |
| Пятно | 3 мм | 3×3 мм |
| Перекрытие | не указано | 40 % |
| Твёрдость слоя | 744,6 HV | около 590 HV при 1800 Вт, 487,5 HV при 2600 Вт |
| Твёрдость основы | 232,2 HV | 224 HV |
| Применение | ремонт и упрочнение оснастки | матрицы для прессования алюминия |
Режим со Stellite 12 интересен тем, что мощность работает против твёрдости: чем больше мощность, тем глубже плавится основа, тем больше железа попадает в слой и тем мягче он получается. На нижней границе опыта, при 1800 Вт, основа оплавлялась слабо, и от зоны соединения до поверхности прошла трещина. Рабочее окно оказалось между этими пределами, и 2200 Вт авторы признали лучшим по сумме формы слоя, твёрдости и износа.
Подогрев основы и отпуск после наплавки на оснастке обычно закладывают в техпроцесс: инструментальная сталь закалена, а под лучом локально закаливается ещё раз. Это инженерный ориентир, а не норма. Температуры подогрева зависят от марки и размера детали, мы их не приводим: их берут у производителя стали или проверяют на образце.
Типичные ошибки
- Наплавка по усталостной трещине. Трещина продолжит расти под слоем. Её вырезают до сплошного металла или деталь бракуют.
- Наплавка без припуска. Дорожки неровные, и без шлифовки слой не выходит в размер. Закладывайте припуск.
- Порошок без сушки. Влажный порошок даёт поры и забивает подающие каналы. В проверенных работах сушили при 100–130 °C 2–4 часа.
- Подогрев и отпуск пропущены на оснастке. Остаточные напряжения растут, и обзор по LMD называет подогрев основы одним из способов их снизить.
- Одинаковый режим для любой детали. Тонкий вал и массивный штамп отводят тепло по-разному, и режим подбирают под деталь.
Частые вопросы
Можно ли наплавить коленвал?
Исследования есть: в регенерации коленчатого вала лазерной наплавкой твёрдость в зоне соединения возрастала до 450 HV0.1. Но коленвал точная деталь с требованиями по балансировке и усталостной прочности, и результат зависит от материала шейки и режима. Начинают с образца, а не с самой детали.
Что дешевле: наплавка или замена вала?
Зависит от вала. В примере выше наплавка шейки занимает около 40 минут, но к ней прибавляются проточка, шлифовка, контроль и порошок. Против них ставят маршрут изготовления нового вала: заготовка, токарная обработка, термообработка шеек и шлифовка (статья о валах). Посчитайте оба варианта в калькуляторе себестоимости изделия.
Какую толщину слоя наплавляют на шейку?
Столько, чтобы после шлифовки остался слой нужной толщины с запасом на износ. В примере выше взяли 1,0 мм. Обычная лазерная наплавка даёт слои от десятков до сотен микрометров за проход, подробнее в статье о режимах.
Нужна ли термообработка после наплавки?
На инструментальной стали и закалённых деталях её, как правило, закладывают: основа и слой нагреваются и остывают по-разному, и остаются напряжения. Нужна ли она на мягкой конструкционной стали, решают по контролю образца.
Источники
- Study on the Effect of Laser Power on the Microstructure and Properties of Cladding Stellite 12 Coatings on H13 Steel ↗ — Materials (MDPI), 2024
- Advanced Multi-Objective Optimization for Laser Cladding of H13 Die Steel with CFOA ↗ — Materials (MDPI), 2025
- A Comparative Study on Microstructure and Properties of Ultra-High-Speed Laser Cladding and Traditional Laser Cladding of Inconel625 Coatings ↗ — Materials (MDPI), 2022
- Regeneration of the Damaged Parts with the Use of Metal Additive Manufacturing: Case Study ↗ — Materials (MDPI), 2023
- An Overview of Laser Metal Deposition for Cladding: Defect Formation Mechanisms, Defect Suppression Methods and Performance Improvements ↗ — Materials (MDPI), 2022
- Using wire shaping techniques and holographic optics to optimize deposition characteristics in wire-based laser cladding ↗ — Goffin и др., Proceedings of the Royal Society A, 2016
- Лазерная наплавка ↗ — Википедия
Фото: LaserTherm / Wikimedia Commons, CC BY-SA 4.0

Автор
Алексей КоролёвИнженер-технолог по лазерной резке металла, 14 лет в отрасли
Четырнадцать лет работает с листовой и трубной лазерной резкой: подбирает режимы, запускает станки, разбирает брак. Пишет о резке и лазерной сварке металла.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Лазерная наплавка и выращивание
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий