Кратко
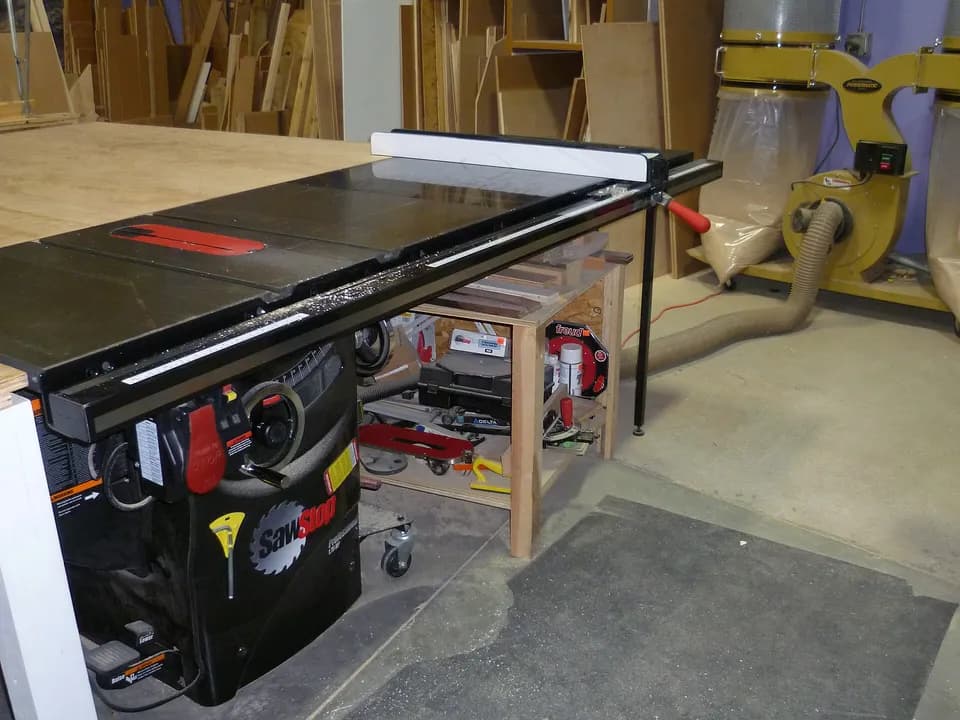
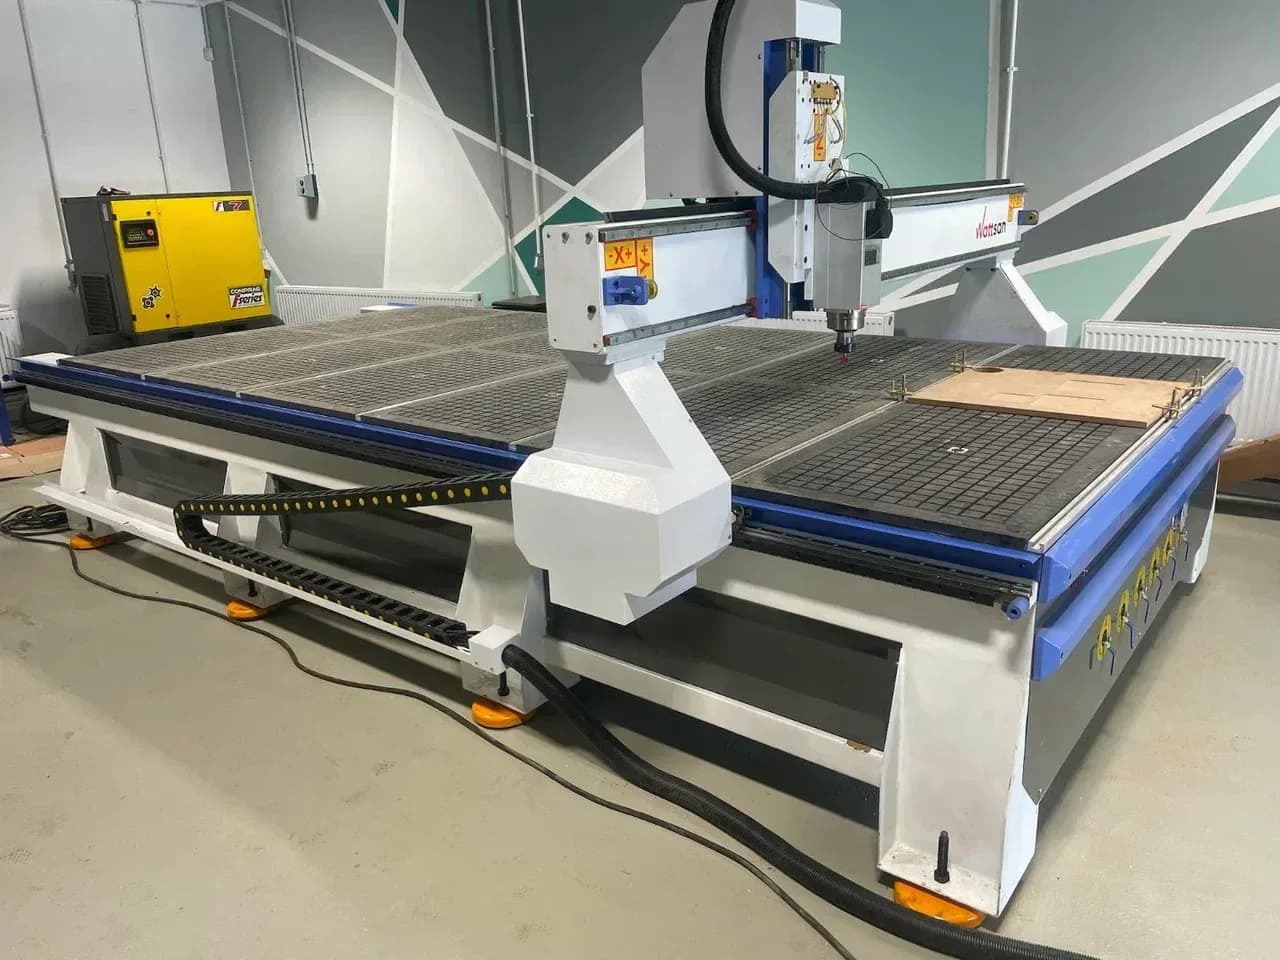
На 20 м² помещается один CO2-лазер 1200×900 мм с маркером, столом и стеллажом. На 50 м² работают лазер 1600×1000 и фрезер 1300×2500 мм, на 100 м² волоконный станок 1300×1300 мм вместе с лазером, фрезером, складом и упаковкой. Рабочая зона станка с проходами в 3–4 раза больше его габарита по карточке.
- Рабочая зона станка складывается из его габарита плюс проход 0,8 м с каждой стороны. Например, у лазера Wattsan 1290 ST это 10,2 м² при габарите 2,5 м², у фрезера A1 1325 17,3 м² при 6,4 м².
- Зоны соседних станков перекрываются, поэтому реальная площадь цеха на 20–30 % меньше суммы зон. Но на хранение листа, упаковку и вспомогательное оборудование нужно закладывать 30–40 % площади.
- Нагрузку на пол определяет не станок, а пачка металла: десять листов стали 6 мм форматом 1500×3000 мм весят 2,1 тонны и дают около 470 кг на квадратный метр.
- 20 м² хватает для одного лазера и маркера, 50 м² для лазера и фрезера, 100 м² для цеха с волокном, фрезером и лазером.
Почему габарит из карточки вводит в заблуждение
В карточке станка указаны длина, ширина и высота корпуса. Но чтобы станок работал, вокруг него нужно место: с одной стороны подают лист, с другой стоит оператор, сбоку открывают дверцы шкафа управления и меняют фильтры, а сзади оставляют проход для обслуживания. Берём разумный минимум 0,8 метра с каждой стороны. Тогда рабочая зона равна (длина + 1,6 м) × (ширина + 1,6 м).
Размеры взяты из карточек моделей у производителя и продавцов на октябрь 2026 года.
| Станок (Wattsan, если не указано иное) | Габарит, мм | Площадь по габариту, м² | Рабочая зона, м² |
|---|---|---|---|
| 6040 (CO2) | 1165×765 | 0,9 | 6,5 |
| 6090 ST (CO2) | 1490×1030 | 1,5 | 8,1 |
| 1290 ST (CO2) | 1800×1410 | 2,5 | 10,2 |
| 1610 ST (CO2) | 2640×1420 | 3,7 | 12,8 |
| FL BOX (маркер) | 740×430 | 0,3 | 4,8 |
| A1 6090 (фрезер) | 1640×1270 | 2,1 | 9,3 |
| A1 1325 (фрезер) | 3240×1970 | 6,4 | 17,3 |
| M1 1325 (фрезер) | 3240×2090 | 6,8 | 17,9 |
| 1313E (волокно) | 2800×2010 | 5,6 | 15,9 |
| 1530A (волокно) | 4680×2340 | 11,0 | 24,7 |
| 1530S (волокно) | 5000×2200 | 11,0 | 25,1 |
| QUICK KF-20 (кромка) | 3600×580 | 2,1 | 11,3 + подача панели |
Маркер стоит на столе, поэтому его зона относится к столу, а не к полу. Для кромочного станка QUICK KF-20 длина панели на входе и выходе добавляет ещё 2–3 метра по оси подачи, и в таблице учтён только корпус с проходами.
Соседние станки делят проходы, поэтому их зоны перекрываются. По нашей оценке, при расстановке в ряд с общим проходом перекрытие составляет 20–30 %. Это допущение, проверьте его на плане с реальными размерами.
Что нужно кроме станков
Помимо станков в цеху всегда есть:
- Склад материала. Лист фанеры и ЛДСП хранят вертикально в стеллаже на 1–2 м², металл кладут пачками на поддонах или в кассетах.
- Подготовка заказов. Стол с компьютером, 2–3 м².
- Упаковка и отгрузка. Стол и место под коробки, 3–4 м² в малом цеху и 8 м² при серийных заказах.
- Вспомогательное оборудование. Компрессор, осушитель, чиллер, стружкоотсос и газовая рампа занимают 3–6 м². Их лучше отделить перегородкой: шум и вибрация не должны доходить до рабочих мест.
- Бытовые помещения. Санузел, место для переодевания и отдыха нужны, как только в цеху появляется наёмный работник.
Это 30–40 % площади, и именно их забывают, когда делят метры на станки.
Ещё одна статья площади временная: в день пусконаладки вокруг станка нужно место для инженера, инструмента и пробных листов, а на пути от ворот до места установки должен пройти станок на поддоне. Поэтому при покупке уточните у продавца, кто делает пусконаладку, свой штатный инженер или привлечённый, и какие требования к площадке он ставит. У Lasercut пусконаладка станка по металлу занимает обычно 1–2 дня, а для сложных конфигураций (поворотная ось, сменные столы, кабина) 3–4 дня, и всё это время место вокруг станка должно быть свободным.
20 м²: лазер и маркер
Набор: лазер, например Wattsan 1290 ST (рабочая зона 10,2 м²), маркер FL BOX на столе подготовки, стеллаж для листов, стол упаковки.
| Зона | м² |
|---|---|
| Лазер 1290 ST с проходами | 10,2 |
| Стол подготовки с маркером | 3,0 |
| Стеллаж для листов, вертикальный | 1,5 |
| Упаковка | 2,0 |
| Чиллер, воздуховод, щит | 1,5 |
| Итого | 18,2 |
Остаётся 1,8 м² запаса, этого мало, но хватает для небольшой мастерской с одним человеком. Вытяжку выводят через ближайшую стену, чиллер ставят рядом с лазером. По карточке потребляемая мощность 1290 ST 2 000 Вт при 220 В, вытяжка и воздушный компрессор входят в комплект. Подробнее об электрике — в статье об электричестве для станков.
50 м²: лазер 1600×1000 и фрезер 1300×2500
Набор: лазер 1610 ST (12,8 м²) и фрезер A1 1325 (17,3 м²) из линейки Wattsan, стол подготовки, стеллаж, упаковка, стружкоотсос.
| Зона | м² |
|---|---|
| Лазер 1610 ST | 12,8 |
| Фрезер A1 1325 | 17,3 |
| Перекрытие проходов между станками (−20 %) | −6,0 |
| Стеллаж для листов фанеры и МДФ | 4,0 |
| Подготовка заказов | 3,0 |
| Упаковка и отгрузка | 4,0 |
| Стружкоотсос, чиллер, компрессор | 4,0 |
| Итого | 39,1 |
Остаётся около 11 м² запаса. Лист фанеры и МДФ подают с торца фрезера, поэтому его ставят вдоль длинной стены, а перед ним оставляют свободные 3 метра. Лазер и фрезер лучше разнести: древесная пыль у лазера оседает на оптике, а вытяжки у них разные. Сколько мощности нужно на такой набор, считается так: лазер 1,2 кВт плюс чиллер и вытяжка, фрезер со шпинделем 3,2 кВт, стружкоотсос 2,2 кВт, помпа и компьютер, в сумме около 8 кВт. Расчёт нагрузки по линиям — в статье об электричестве.
100 м²: волокно, лазер и фрезер
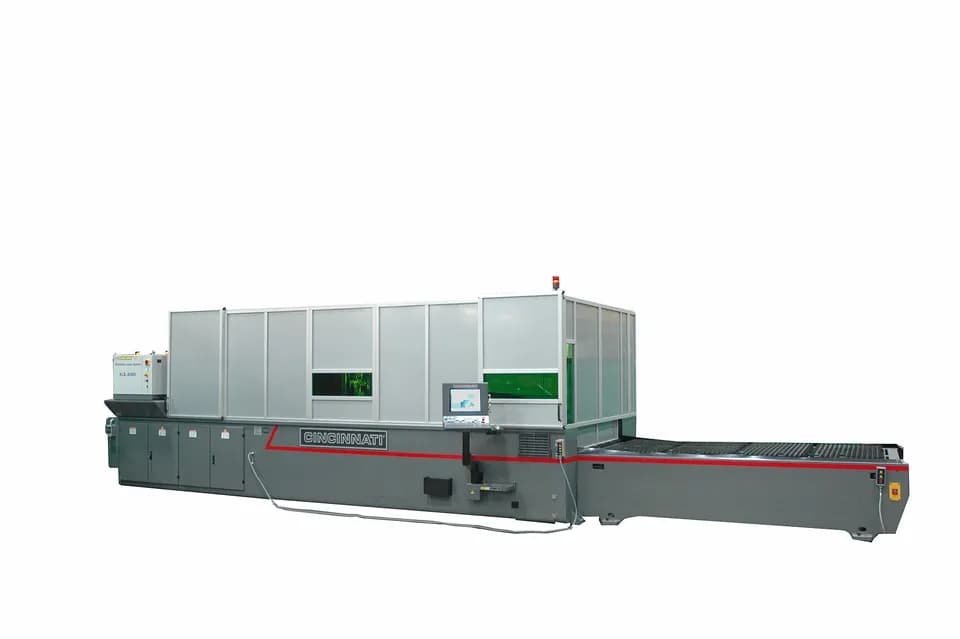
Набор: волоконный станок, например Wattsan 1313E (15,9 м²), лазер 1610 ST, фрезер A1 1325, склад металла и фанеры, упаковка, комната для вспомогательного оборудования, небольшой офис.
| Зона | м² |
|---|---|
| Волокно 1313E | 15,9 |
| Лазер 1610 ST | 12,8 |
| Фрезер A1 1325 | 17,3 |
| Перекрытие проходов (−25 %) | −11,5 |
| Склад листового металла (поддоны, кассета) | 10,0 |
| Склад фанеры и МДФ | 5,0 |
| Газовая рампа с отдельным выходом | 3,0 |
| Компрессорная, чиллеры, стружкоотсос | 6,0 |
| Подготовка заказов и офис | 8,0 |
| Упаковка и отгрузка | 8,0 |
| Санузел, переодевание | 6,0 |
| Итого | 80,5 |
Остаётся около 19 м² на проход погрузчика, тележки и рост. Это тот запас, который не хочется тратить. Газовые баллоны вынесите к наружной стене: у них отдельные требования по хранению, о которых речь в статье о пожарной безопасности. Откуда берутся числа для волокна и во что обойдётся такой цех, смотрите в статьях о стоимости цеха лазерной резки и о цехе до 5 миллионов.
Пол: станок ничто, пачка металла всё
Например, по карточкам волоконный станок Wattsan 1530A массой 2 200 кг стоит на площади 4,68×2,34 м, то есть давит на пол примерно 200 кг на квадратный метр. Это немного. Проблема в металле рядом со станком.
Лист стали 6 мм форматом 1500×3000 мм весит 212 кг (плотность 7850 кг/м³), лист 3 мм — 106 кг, лист 10 мм — 353 кг. Десять листов по 6 мм образуют пачку 2,1 тонны на площади 4,5 м², это около 470 кг на квадратный метр. Если пол рассчитан на 300–400 кг/м², кладите поддоны ближе к колоннам и не ставьте пачки рядом друг с другом. Массу своих листов считайте в калькуляторе веса металла, а допустимую нагрузку узнавайте у арендодателя или в проекте здания.
Для фрезера и лазера нагрузка на пол ещё меньше: 1610 ST весит 400 кг, A1 1325 — 770 кг. Но неровная стяжка и перепады высот убивают точность любого станка, поэтому до установки проверьте ровность пола рейкой: зазор больше 3–4 мм на 2 метра нужно исправлять.
Потоки материала
Расстановка должна давать прямой поток: материал поступает с одной стороны, детали уходят к упаковке с другой. Если лист с фанерой идёт мимо фрезера к лазеру, а готовые детали обратно через него, оператор будет носить заготовки лишние сто метров в день. Нарисуйте путь листа и готового изделия на плане и убедитесь, что они не пересекаются. Для цеха с металлом поток выглядит так: склад листа, станок, стол выемки, участок гибки или зачистки, упаковка, отгрузка. Из этого же плана выясняется, сколько человек обслуживают цех, а как это связано с одиночной работой, описано в статье о производстве в одиночку.
Частые вопросы
Сколько метров нужно на один станок?
По нашей оценке, в 3–4 раза больше его габарита: для 1290 ST это 10,2 м² рабочей зоны при габарите 2,5 м². Если в цеху несколько станков, зоны частично перекрываются.
Помещается ли волоконный станок на 50 м²?
Волоконный 1313E с рабочей зоной 15,9 м² помещается, но вместе со складом листа, компрессором, газовой рампой и вытяжкой уже тесно. На 50 м² его ставят одним станком, без второго, и откладывают лазер или фрезер на следующий этап.
Какая высота потолка нужна?
Фрезеры из таблицы имеют высоту 1,8–2,0 м, волоконные 1,4–1,8 м. Для работы подъёмника и воздуховодов под потолком нужно не меньше 3 метров. В карточках высота указана по каждой модели.
Можно ли ставить станки на второй этаж?
Для станков массой до полутонны можно, если перекрытие рассчитано на нагрузку. Для фрезера 770 кг и волокна 1,2–2,2 тонны, а тем более для поддонов с металлом, нужны первый этаж и проект, подтверждающий нагрузку на пол.
Источники
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Бизнес с бюджетом
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий