Кратко
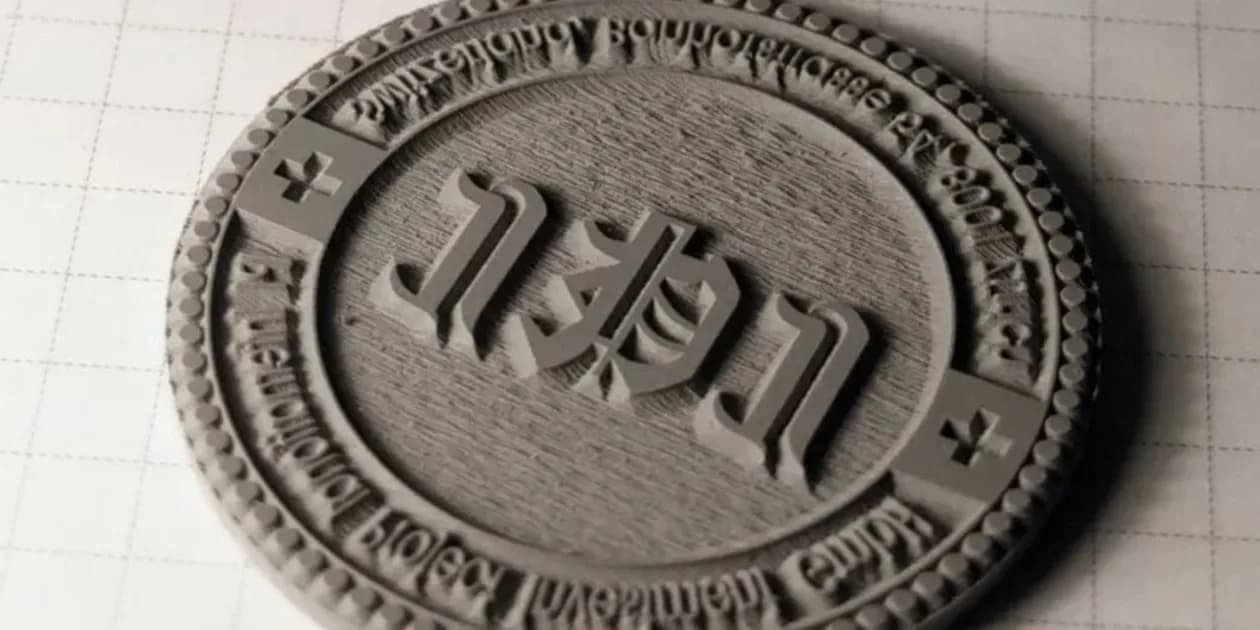
Штамп гравируют на специальной лазерной резине: файл зеркальный, в слое гравировки чёрным закрашен фон, а не рисунок. Американский производитель лазерных граверов Epilog для таких работ указывает растр 600 dpi при мощности 100 % и скорости, подобранной по мощности трубки, а на тонкий текст операторы берут точный фокус и меньшую мощность на кромках. Полосы поперёк рисунка ищут по порядку: софт и симуляция, механика (ролики, ремни, люфт), питание и охлаждение трубки.
- Для штампов берут резину, рассчитанную на лазер. Лист неизвестного происхождения может дымить едко и выгорать неровно, а некоторые составы вредны для оператора и станка.
- На оттиске остаётся то, что лазер не тронул. Файл поэтому зеркальный, а выжигается фон. Ошибка с зеркалом и негативом — самая частая у новичков.
- Растр на 600 dpi и выше с мощностью 100 % при низкой скорости — типовой подход, который приводит производитель в таблице режимов для штампов. Скорость для вашей трубки подбирают на обрезке.
- Пережжённые кромки и «залипший» мелкий текст лечат точным фокусом, меньшей мощностью по краям и чистой оптикой.
- Полосы поперёк картинки редко лежат в самой резине. Операторы сначала смотрят симуляцию в программе, потом ролики и ремни, потом питание и охлаждение трубки.
Что за материал и почему нельзя брать любую резину
Лазерная резина продаётся листами и подходит под такую задачу: глубина выжигания ровная, остаток после гравировки смывается, штамп даёт чёткий оттиск. Обычный резиновый лист из строительного магазина может содержать серу, хлор и наполнители, из-за которых дым едкий, а гравировка идёт пятнами. Для оптики это тоже хуже: налёт на линзе появляется быстрее.
Перед первой партией возьмите обрезок и сделайте пробу на малой мощности. Хорошая резина горит ровно и оставляет тёмную сажу, которая смывается. Если лист дымит желтоватым дымом с резким запахом, его лучше не использовать. Вытяжка нужна в любом случае: у резины едкий дым, и станок без присмотра не оставляют, об этом в материале про вытяжку и безопасность.
Толщина и тип листа зависят от поставщика, и точных значений для всех случаев нет. Практики берут лист, указанный производителем как материал для лазерных штампов, и проверяют глубину рельефа пальцем и оттиском.
Как устроен штамп и почему файл зеркальный и негативный
Печатает та часть штампа, которая осталась на поверхности. Лазер убирает резину вокруг неё. Из этого следует два правила для файла:
- Зеркало. Штамп прикладывают к бумаге обратной стороной того, что вы видите на листе, поэтому рисунок отражают. В RDWorks и LightBurn это делается преобразованием «Зеркало», в CorelDRAW отражением по горизонтали.
- Негатив. В слое гравировки заливается чёрным фон, а сам рисунок и текст остаются белыми (негравируемыми). Если залить чёрным сам рисунок, лазер выжжет его, и вы получите штамп с провалом вместо знака.
Вокруг рисунка оставляют поле, достаточное для рамки: по периметру выжигается канавка, и штамп потом вырезается по контуру. Отдельно задают контур реза, если резина должна резаться по форме.
Разрешение и режим
Epilog в таблице материалов для серии Fusion приводит режим для штампов. Он такой: растровая гравировка 600 dpi, мощность 100 %, а скорость растёт вместе с мощностью трубки. Для трубки 30 Вт это 15 % скорости, для 60 Вт 40 %, для 120 Вт 80 %. Цифры относятся к конкретным станкам серии, у других они другие, а вот устройство режима переносится на любой CO2-станок: полная мощность, низкая скорость и мелкий растр за один проход. Резка штампа по контуру в той же таблице идёт отдельным проходом.
Операторы, которые делают печати на станках с трубкой 40–60 Вт, называют для растра диапазон 500–1000 dpi: меньше теряется мелкий текст, больше — растёт время. Для надписей мельче 4–5 мм по высоте разрешения хватает с запасом, а ограничивает точность не растр, а размер пятна.
Что подбирают на пробе:
| Параметр | Что меняют | Что видно на результате |
|---|---|---|
| Скорость | Ниже или выше | Глубина фона: мелкая даёт грязный оттиск, глубокая подрезает основание рисунка |
| Мощность | Обычно 100 %, на кромках меньше | Пережжённые кромки знаков |
| Разрешение растра | 500–1000 dpi | Чёткость мелких линий и время работы |
| Фокус | Точный, по пробным выстрелам | Ширина линии, «заплывший» мелкий текст |
| Обдув | Умеренный | Налёт сажи и пламя на резине |
Нужная глубина рельефа зависит от штампа: слишком мелкий фон даёт на оттиске «шум» от краёв, слишком глубокий делает тонкие линии шаткими. Практики проверяют готовый штамп оттиском на бумаге и по результату возвращаются к скорости.
Пережжённые кромки и «заплывший» мелкий текст
Если кромки знаков оплавлены, а мелкий текст склеивается, обычно виноваты три вещи.
Фокус. Расфокусированный луч расширяет линию. Фокус проверяют пробными выстрелами или тестовой лесенкой по высоте, как в статье о настройке фокуса CO2-лазера. Для тонкого текста на штампе точный фокус важнее мощности.
Мощность на границе. На разворотах каретки скорость падает, и энергия на миллиметр растёт. Это даёт тёмные края (подробнее в статье о дефектах гравировки). Практики советуют ставить меньшую мощность на кромках или включать оверскан, чтобы поворот был за пределами рисунка.
Размер знаков. Операторы указывают нижний предел: засечки шрифта мельче определённой высоты рельеф не держит. Слишком тонкие линии лучше утолстить в макете или взять шрифт без засечек.
Полосы поперёк картинки
Полосы на растровой гравировке видны на любом материале, а на штампе они превращаются в брак оттиска. Практики называют такие причины, и проверять их стоит по порядку.
- Программа или станок. Запустите симуляцию задания на экране. Если на ней картинка чистая, а на резине нет, причина в железе.
- Backlash. Значение зазора между прямым и обратным проходом выставляют отдельно для каждой скорости. Если подбирать его на тестовой гравировке с шагом 0,3–0,5 мм, двоение уходит.
- Механика. Изношенные ролики и подшипники каретки, ослабший ремень, плохо затянутые шкивы. Если полосы не уходят, операторы меняют ролики и подшипники.
- Питание и лазерный блок. Плавающая мощность трубки по строке: плохой контакт в высоковольтном проводе, перегрев блока, слабое питание. Блок розжига вскрывает только инженер.
- Охлаждение. Слабый чиллер даёт перепады мощности по строке. Операторы сообщают, что смена чиллера с запасом по мощности убирала полосы, но физическая связь не объяснена, общего вывода нет.
- Контроллер. Часто полосы уходят после смены платы или обновления прошивки, но менять плату без понимания рискованно. Об этом в статье о замене контроллера.
Базовая частота лазера тоже влияет. Один оператор сообщал, что снижение базовой частоты с 5 до 4 кГц убрало полосы, а перед гравировкой помогало короткое нажатие кнопки Pulse для прогрева блока. Для вашей трубки диапазон частот указан в её паспорте.
От листа резины до рабочей печати
После гравировки заготовку вырезают по контуру тем же станком отдельным заданием, а кромку проверяют на остатки сажи. Выжженный лист промывают водой с мылом и мягкой щёткой, так как между знаками остаётся налёт, который иначе даст «шум» на оттиске. Затем штамп клеят на оснастку: пластиковую или деревянную ручку, держатель печати или карманную оснастку. Подошва штампа должна лечь без перекоса, и поэтому клей наносят тонким слоем, а штамп прижимают ровно.
Печать работает с подушкой или штемпельной краской на водной или спиртовой основе, и пробный оттиск показывает, держит ли фон. Если оттиск пятнистый по краю, дело в мелком фоне. Если знаки теряют тонкие линии, мощность на кромке слишком велика, а фокус нестабилен. Для серии одинаковых печатей, например нумерованных, записывают режим вместе с партией резины: следующая партия может требовать другой скорости.
Мастерская, у которой на выходе несколько десятков печатей в неделю, быстро замечает, что время съедают не станок, а подготовка и сборка. Поэтому шаблон файла с готовой рамкой, контуром реза и зеркалом экономит больше, чем лишний ватт трубки.
Какой станок нужен
Для штампов хватает настольного CO2-гравёра с полем 300×200 или 600×400 мм и трубкой 40–60 Вт: резину не режут на большую глубину, но станку нужен ровный ход и точный фокус. В линейке Wattsan для этого есть модели класса до 600×400, например 6040 с контроллером Ruida RDC8445S; в описании класса печати и штампы из резины названы среди типовых задач. Контроллер, ролики и направляющие здесь важнее мощности: полосы на штампе заметнее, чем на фанере, и дешёвая механика выдаёт себя сразу.
Как проверить готовый штамп
- Оттиск на бумаге на чистой подушке, без нажима и с нажимом. Если пятна по краям, фон мелкий.
- Увеличительное стекло для кромки знаков: оплавленный край означает избыток мощности или расфокус.
- Проверка на ровность подошвы: штамп клеят на оснастку, и перекос даёт полосу на одной стороне оттиска.
- Журнал режимов: для каждой резины записывайте скорость, мощность, dpi и фокус. Партия резины отличается от партии, и записи сэкономят время.
Частые вопросы
Почему оттиск получился зеркальным?
Файл не отразили. Штамп прикладывают обратной стороной, поэтому макет делают зеркальным до гравировки.
Почему штамп печатает пятнами по краю?
Фон выжжен слишком мелко, и край основания касается бумаги. Увеличьте глубину выжигания, снизив скорость или сделав второй проход, и проверьте ровность подошвы.
Можно ли делать штампы из обычной резины?
Лучше нет. Состав неизвестен, дым может быть едким, а результат неровным. Берите лист, предназначенный для лазера, и проверяйте на обрезке.
Как убрать сажу после гравировки?
Практики смывают её щёткой и водой с мылом и просушивают. Растворители лазерная резина обычно не любит.
Источники
- Fusion Series Suggested Material Settings (CO2) ↗ — Epilog Laser, таблица режимов, в том числе для резиновых штампов
- Laser Engraving Rubber ↗ — Epilog Laser, обзор применений: резиновые штампы, прокладки
- Configuring a Ruida Controller ↗ — LightBurn Software, параметры контроллера, PWM Rising Edge Valid
Автор
Марина СоколоваТехнолог по лазерной гравировке и маркировке, 9 лет в отрасли
Девять лет занимается гравировкой на CO2-станках и маркировкой металла волоконными лазерами. Пишет о гравировке, материалах и о том, как устроен бизнес небольшой лазерной мастерской.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Гравировка по материалам
Все →


Руководство
Типы гравировки и их различия
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий