Кратко
Такт равен доступному рабочему времени, делённому на спрос за тот же период. Если линия работает 880 минут в сутки, а заказчикам нужно 1 100 изделий в сутки, такт составляет 48 секунд. Ни один пост на линии не должен работать дольше такта, иначе он станет узким местом и линия не успеет за спросом.
- Минимальное число постов: сумма времени всех операций, делённая на такт, с округлением вверх.
- Коэффициент балансировки показывает, какую долю времени посты заняты делом. Чем он ближе к 100%, тем меньше простоев.
- Для станка в расчёт идёт не машинное время, а эффективное: с загрузкой, выгрузкой и переналадкой, разложенной на партию.
- Узкое место лечат по-разному: делят операцию, переносят часть работы на соседний пост, ставят параллельный пост или сокращают переналадку.
Что такое такт и чем он отличается от времени цикла
Такт задаёт спрос, а не оборудование. Американский Институт бережливого производства (Lean Enterprise Institute) определяет его как доступное время производства, делённое на спрос заказчика, и приводит пример: завод работает 480 минут в день, заказчикам нужно 240 изделий в день, значит такт равен двум минутам. Само слово пришло из немецкого, где Takt означает точно отмеренный интервал. По данным того же института, такт начали использовать в немецком авиастроении в 1930-х годах, а Toyota внедрила его в 1950-х.
Время цикла (cycle time) измеряют на месте: это время, за которое пост или станок действительно делает одну деталь. Время цикла оператора включает все его приёмы на посту до того, как он начнёт их повторять. Отсюда главное правило: время цикла каждого поста должно быть чуть меньше такта. Если цикл длиннее такта, пост не успевает, перед ним копятся детали, а посты после него простаивают.
Как посчитать доступное время и такт
Доступное время — это не длительность смены, а время, когда линия может работать по плану. Из смены вычитают обеды, регламентные перерывы, плановое обслуживание и собрания. Внеплановые поломки и брак в доступное время не закладывают: их учитывают отдельно, через коэффициент готовности (об этом ниже).
Пример расчёта для линии, которая работает в две смены по 8 часов:
| Статья | Минут в сутки |
|---|---|
| Две смены по 480 минут | 960 |
| Обед, 2 × 30 минут | −60 |
| Плановое обслуживание и сменное собрание, 2 × 10 минут | −20 |
| Доступное время | 880 (52 800 секунд) |
Спрос — 1 100 изделий в сутки. Такт = 52 800 / 1 100 = 48 секунд (расчёт).
Если спрос меняется от месяца к месяцу, такт пересчитывают вместе с ним. Lean Enterprise Institute описывает практику Toyota: такт процесса там пересматривают раз в месяц, а мелкую корректировку делают каждые 10 дней. В небольшом цехе раз в месяц тоже разумный ритм, если план продаж известен заранее.
Минимальное число постов и раскладка операций
Чтобы понять, сколько постов нужно, расписывают работу на элементарные операции, которые нельзя разорвать между двумя людьми или станками, и замеряют время каждой. Для каждой операции указывают, какие операции должны быть сделаны до неё: дверь не повесить, пока не стоят боковины.
Возьмём сборку металлического корпуса электрощита при такте 48 секунд:
| Операция | Время, с | Что должно быть сделано до неё |
|---|---|---|
| A. Установить заднюю стенку в приспособление | 20 | — |
| B. Поставить боковины и затянуть крепёж | 35 | A |
| C. Смонтировать DIN-рейку | 15 | A |
| D. Навесить дверь на петли | 30 | B |
| E. Поставить замок | 12 | D |
| F. Проверить зазоры, нанести маркировку | 18 | C, E |
| G. Упаковать | 25 | F |
| Всего | 155 |
Минимальное число постов = 155 / 48 = 3,23, округляем вверх до 4 (расчёт). Это теоретический минимум: его не всегда удаётся достичь, потому что операции неделимы и связаны порядком. Задачу раскладки операций по постам в исследовании операций называют балансировкой сборочной линии; обзор точных и приближённых методов её решения опубликовали Армин Шолль и Кристиан Беккер в European Journal of Operational Research в 2006 году. Для линии из десятка операций хватает ручной раскладки или таблицы.
Раскладываем операции, не превышая 48 секунд на пост и соблюдая порядок:
| Пост | Операции | Время поста, с |
|---|---|---|
| 1 | A + C | 35 |
| 2 | B | 35 |
| 3 | D + E | 42 |
| 4 | F + G | 43 |
Самый долгий пост работает 43 секунды, это меньше такта 48 секунд, значит линия успевает за спросом с запасом 5 секунд на изделие.
Коэффициент балансировки: сколько времени посты простаивают
Насколько ровно распределена работа, показывает коэффициент балансировки: сумма времени всех операций, делённая на произведение числа постов и времени цикла самого долгого поста. Остаток до 100% называют потерями на балансировку (balance delay), это доля времени, когда посты ждут.
Для нашей раскладки:
- относительно реального цикла: 155 / (4 × 43) = 90,1%;
- относительно такта: 155 / (4 × 48) = 80,7%, потери на балансировку 19,3% (расчёт).
Первая цифра говорит, насколько ровно загружены посты между собой. Вторая показывает, сколько времени линия недогружена при текущем спросе. При 80% есть смысл посмотреть, нельзя ли обойтись меньшим числом людей, если спрос не вырастет. Lean Enterprise Institute рекомендует строить для этого диаграмму загрузки операторов (её ещё называют ямадзуми, по-японски «сложенные стопкой»): каждому оператору соответствует столбик, сложенный из его операций, а рядом проводят линию такта. Работу перекладывают между столбиками так, чтобы каждый был почти равен такту, но чуть ниже него, и тогда операторов нужно минимум.
Что будет, если спрос вырастет
Допустим, спрос вырос до 1 300 изделий в сутки. Такт = 52 800 / 1 300 = 40,6 секунды (расчёт). Посты 3 и 4 с временем 42 и 43 секунды перестают успевать и становятся узкими местами.
Теоретически постов по-прежнему хватает четырёх: 155 / 40,6 = 3,82. На деле разложить операции в четыре поста по 40,6 секунды не получается: операция B идёт 35 секунд и к ней нельзя ничего добавить без превышения такта, а D и E вместе дают 42 секунды. Рабочая раскладка выходит такой:
| Пост | Операции | Время поста, с |
|---|---|---|
| 1 | A + C | 35 |
| 2 | B | 35 |
| 3 | D | 30 |
| 4 | E + F | 30 |
| 5 | G | 25 |
Пять постов, самый долгий работает 35 секунд, коэффициент балансировки 155 / (5 × 35) = 88,6% (расчёт). Пятый пост с упаковкой загружен слабее остальных, поэтому упаковщику можно поручить ещё и подачу комплектующих на посты.
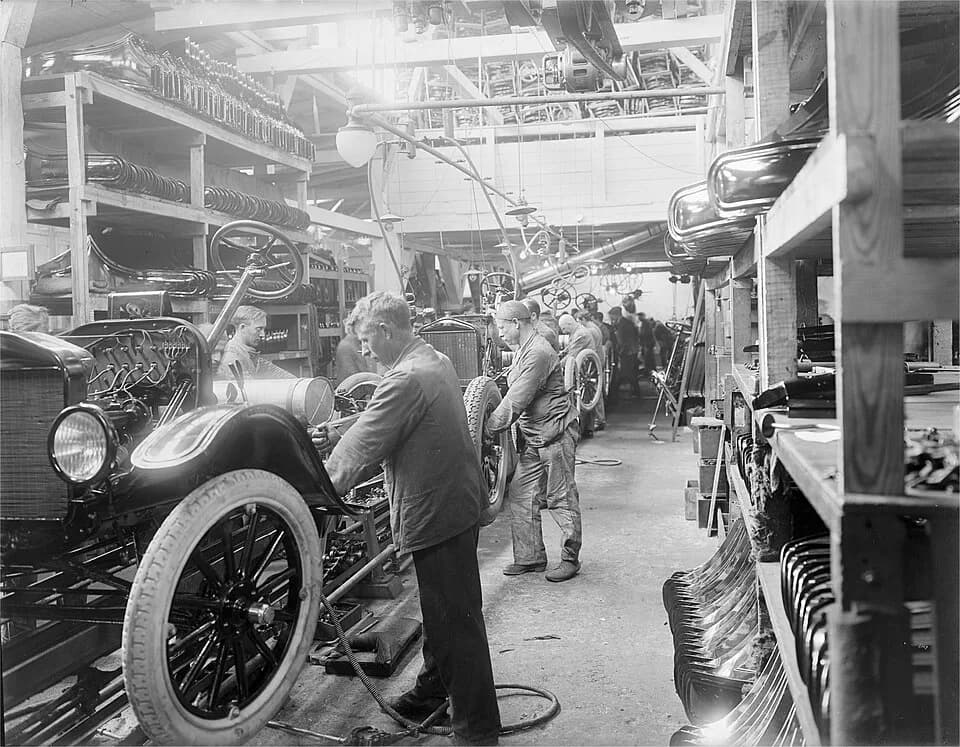
Станок на линии: эффективное время цикла и переналадка
Со станками есть ловушка. Паспортное или машинное время цикла меньше реального, потому что деталь надо ещё поставить и снять, а между партиями станок переналаживают, то есть меняют инструмент, программу и приспособление под другую деталь. Lean Enterprise Institute предлагает считать эффективное время цикла станка так:
эффективное время цикла = машинное время + загрузка и выгрузка + время переналадки / число деталей в партии.
В примере института станок работает 20 секунд, загрузка и выгрузка занимают 30 секунд, переналадка 30 секунд раз в 30 деталей, и эффективный цикл получается 51 секунда.
Посчитаем листогиб на той же линии с тактом 48 секунд. Гибка детали за четыре гиба занимает 30 секунд, оператор кладёт и снимает заготовку за 12 секунд, переналадка (смена пуансона и матрицы, выставка упоров) занимает 15 минут, то есть 900 секунд (расчёт на условных цифрах):
| Размер партии | Переналадка на деталь, с | Эффективный цикл, с | Успевает в такт 48 с? |
|---|---|---|---|
| 300 | 3 | 45 | да |
| 150 | 6 | 48 | на пределе |
| 100 | 9 | 51 | нет |
Один и тот же станок успевает или не успевает за линией в зависимости от размера партии. Отсюда два пути: держать большие партии и мириться с запасами деталей между участками или сокращать переналадку, например держать готовые комплекты инструмента у станка и выставлять упоры по программе, а не вручную.
Готовность оборудования: почему цикл должен быть меньше такта
В доступное время мы не закладывали поломки, ожидание материала и брак, но они случаются. Их учитывает общая эффективность оборудования (OEE). В стандарте ISO 22400-2 этот показатель считают как произведение трёх множителей: готовности (доля планового времени, когда оборудование реально работало), производительности (насколько скорость была близка к плановой) и доли годных изделий.
Отсюда практическое правило: время цикла поста планируют с запасом под реальные потери. Если по данным мониторинга линия работает 90% планового времени, на одно изделие фактически остаётся 0,9 × 48 = 43,2 секунды (расчёт). Посты 3 и 4 из первой раскладки с циклом 42 и 43 секунды тогда окажутся на пределе, и любая заминка превратится в недовыпуск. Как собирать такие данные со станков, мы разбирали в статье о мониторинге загрузки станков.
Как расшить узкое место
Узкое место — пост, у которого время цикла больше такта или ближе всего к нему. Что можно сделать, от дешёвого к дорогому:
- Переложить часть работы на соседний пост. Если у соседа есть запас, это бесплатно. Мешает только порядок операций.
- Разделить операцию. Иногда «неделимая» операция делится: затяжку восьми винтов можно разнести на два поста по четыре.
- Вынести работу с линии. Предварительную сборку узла, например двери с петлями, можно делать отдельно, заранее, и подавать на линию готовый узел.
- Сократить переналадку и загрузку. Для станков это часто даёт больше, чем покупка нового: см. таблицу с листогибом выше.
- Поставить параллельный пост. Если сварка узла роботом занимает 90 секунд при такте 48, два робота, работающих поочерёдно, выдают по детали каждые 45 секунд (расчёт). Это самый дорогой путь, поэтому его оставляют на случай, когда операцию нельзя ни разделить, ни ускорить.
- Ускорить сам пост. Более быстрый станок или робот. Перед покупкой стоит проверить, не станет ли узким местом следующий пост: линия выпускает изделия со скоростью самого медленного поста.
Где расчёт такта не работает
Такт имеет смысл там, где одинаковые или похожие изделия идут потоком: сборка, сварка серийных узлов, упаковка. В цехе, который делает разовые заказы, каждый со своей технологией, линии в этом смысле нет, и там считают загрузку станков и сроки по каждому заказу. Промежуточный вариант — смешанная линия, где идут несколько похожих изделий. Для неё такт считают по суммарному спросу, а время операций берут средневзвешенным по долям изделий в плане, и тогда особенно важно чередовать изделия равномерно, а не гнать сначала всю партию одного, потом другого.
Из каких модулей собирают линию для небольшого производства, мы разбирали отдельно в статье об автоматической линии, а как выбрать между коботом и промышленным роботом для загрузки станка — в статье о роботизации загрузки.
Частые вопросы
Такт и время цикла — это одно и то же?
Нет. Такт задаёт спрос: сколько времени есть на одно изделие, чтобы выполнить план. Время цикла измеряют на посту: сколько времени он реально тратит на одно изделие. Цикл каждого поста должен быть меньше такта.
Сколько секунд запаса оставлять между циклом поста и тактом?
Единой нормы нет. Ориентир даёт фактическая готовность оборудования: при готовности 90% цикл не должен превышать 90% такта. Для ручных операций запас нужен больше, чем для автоматических, потому что время у людей сильнее меняется от изделия к изделию.
Что делать, если спрос скачет от месяца к месяцу?
Пересчитывать такт и раскладку операций при каждом изменении плана. Для этого полезно заранее подготовить две-три раскладки под разный спрос, например на четыре и на пять постов, и переходить между ними без долгой перестройки линии.
Покупка робота решит проблему узкого места?
Только если узкое место именно на этой операции и робот укладывается в такт с учётом загрузки, выгрузки и переналадки. Перед покупкой посчитайте эффективное время цикла и проверьте, какой пост станет следующим узким местом.
Источники
- Takt Time ↗ — Lean Enterprise Institute, словарь бережливого производства
- Cycle Time ↗ — Lean Enterprise Institute, словарь бережливого производства
- Operator Balance Chart ↗ — Lean Enterprise Institute, словарь бережливого производства
- Scholl A., Becker C. State-of-the-art exact and heuristic solution procedures for simple assembly line balancing ↗ — European Journal of Operational Research, том 168, выпуск 3, 2006
- ISO 22400-2. Automation systems and integration — Key performance indicators (KPIs) for manufacturing operations management — Part 2 ↗ — ISO, 2014
Фото: Marek Ślusarczyk (Tupungato), CC BY 3.0, Wikimedia Commons
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий