Кратко
- Автоматическая линия — группа машин с общим управлением, которые в заданной последовательности выполняют операции, а между ними изделие передаёт автоматический транспорт. Ячейка с одним роботом линией не считается.
- Линию собирают из подачи, транспорта, рабочих позиций, контроля, управления на ПЛК, выгрузки и ограждений. ПЛК обходится в десятки тысяч рублей и составляет малую часть бюджета, основные деньги уходят на механику и интеграцию.
- Станции в линии работают последовательно, и их доступности перемножаются. Пять станций по 95 % без буферов дают около 77 %, десять станций по 98 % — около 82 %.
- В условном расчёте линия за 9 млн ₽ выходит на безубыточность при 132 тысячах изделий в год, а при 300 тысячах окупается примерно за 1,8 года. Цифры расчёта взяты как допущения, а не как данные рынка.
Что называют автоматической линией, а что нет
Определение из Википедии: группа машин с общими механизмами управления, которые автоматически выполняют в технологической последовательности цикл операций по обработке изделий, причём между машинами изделие перемещают автоматические транспортные средства. Отсюда два признака линии: общая система управления и автоматическая передача изделия от одной позиции к другой. Станок с роботом-загрузчиком под определение не подходит, это ячейка. Участок, где оператор переносит изделия между тремя автоматами, тоже не линия.
Различие нужно, потому что от него зависят цена и риски.
| Вариант | Что это | Когда подходит | Слабое место |
|---|---|---|---|
| Ячейка | один станок и робот или загрузчик | разные детали, малые серии | выигрыш ограничен одной позицией |
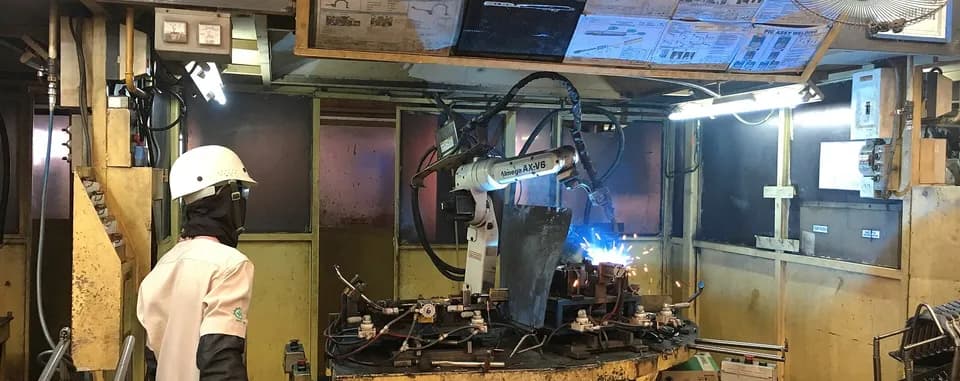
| Линия на жёсткой автоматике | станции под одно изделие, конвейер, общий ПЛК | один продукт, большие объёмы, стабильная конструкция | любое изменение изделия означает переделку линии |
| Гибкая система (FMS) | станки с ЧПУ, роботы и транспорт под управлением центрального компьютера | частые смены изделий небольшими партиями | высокая стоимость запуска, сложное обслуживание |
Википедия о гибких производственных системах называет их лучшим применением нерегулярно повторяющееся производство небольших партий изделий, а к недостаткам относит высокую начальную стоимость, тщательную предварительную проработку, потребность в квалифицированных людях и сложное обслуживание. Для цеха на 5–50 человек гибкая система редко бывает первым шагом: чаще начинают с ячейки, как описано в статьях про загрузку станков роботом и коботов на небольшом производстве.
Из чего собирают линию
| Узел | Что делает | На что смотреть при выборе |
|---|---|---|
| Подача | выдаёт заготовки и комплектующие в нужной ориентации | как ведёт себя заготовка с разбросом размеров и заусенцами |
| Транспорт | переносит изделие между позициями: ленточный и цепной конвейер, поворотный стол, шаговый транспортёр | точность остановки, накопители между станциями |
| Рабочие позиции | обработка, сборка, сварка, запрессовка, маркировка, упаковка | цикл каждой позиции и его разброс |
| Контроль | датчики наличия, весы, камеры, измерение размера | что отбраковывается автоматически, а что остаётся оператору |
| Управление | ПЛК, панель оператора, связь с позициями | число входов и выходов, протоколы, запас по каналам |
| Выгрузка и упаковка | сбор годных изделий и отходов | согласование темпа с линией, чтобы выгрузка не стала узким местом |
| Безопасность | ограждения, световые завесы, аварийные остановки | оценка рисков для всей линии, а не отдельных узлов |
| Оснастка | приспособления, паллеты, захваты | как быстро их менять при смене изделия |
Управляющий контроллер по сравнению с остальным стоит недорого. На сайте производителя на 4 октября 2026 года ОВЕН ПЛК110 [М02] с 18 входами и 12 выходами у младшей модели продаётся от 43 920 ₽, а ОВЕН ПЛК210 с поддержкой Modbus, OPC UA (сервер) и MQTT — от 65 697 ₽. Основные деньги в линии тратят на механику, оснастку, роботов и пусконаладку. Контроллер выбирают по числу сигналов и по протоколам связи с верхним уровнем, в который потом пойдут данные для мониторинга.
Допуски на заготовки определяют размер линии
Статья об автоматических линиях в Википедии приводит наблюдение конструкторов: небольшие изменения технологического процесса часто сильно упрощают линию, а большие допуски на механическую обработку приводят к удвоению числа агрегатов. Автомату нужна стабильная заготовка, поэтому деталь, которая вручную собирается «с подгонкой», на линии потребует лишней позиции с измерением и корректировкой или отдельной операции по доводке. Те же требования к зазорам разбираются в статье про сварочного робота и про автоматическую лазерную сварку.
Почему длинная линия простаивает чаще каждой из станций
Станции в линии идут друг за другом, и пока одна стоит, остальные без накопителей тоже остановятся. Поэтому доступность линии равна произведению доступностей станций (сама формула доступности и OEE приведена на странице OEE.com). Предположим, что остановки независимы и буферов нет.
| Станций в линии | Доступность каждой 95 % | Доступность каждой 98 % |
|---|---|---|
| 3 | 85,7 % | 94,1 % |
| 5 | 77,4 % | 90,4 % |
| 8 | 66,3 % | 85,1 % |
| 10 | 59,9 % | 81,7 % |
Из таблицы видно, во что обходится лишняя станция. Присоединить десятую позицию с доступностью 95 % к линии из девяти значит потерять около 3 процентных пунктов выпуска (с 63,0 до 59,9 %). Накопители между станциями, запасные оснастка и инструмент, а также быстрая замена изнашивающихся частей возвращают часть потерь. Поэтому при расчёте мощности линии берут не паспортный темп, а темп, умноженный на реальную доступность, и сравнивают с замерами на похожем оборудовании.
Расчёт: при каком выпуске линия окупается
Условный пример: сборка и запрессовка узла из нескольких деталей. Сейчас её делают вручную на участке, выпуск растёт. Все цифры допущения, и их нужно заменить расчётом по собственным замерам и коммерческим предложениям.
| Показатель | Вручную | Линия |
|---|---|---|
| Выработка | 25 шт. в час на оператора | 120 шт. в час с учётом доступности |
| Стоимость часа работы оператора с налогами | 600 ₽ | 600 ₽, один оператор на линию |
| Труд на изделие | 24,0 ₽ | 5,0 ₽ |
| Брак | 0,9 ₽ на изделие | 0,3 ₽ на изделие |
| Электроэнергия и расходники | включено выше | 0,5 ₽ на изделие |
| Переменные затраты на изделие | 24,9 ₽ | 5,8 ₽ |
| Экономия на изделие | 19,1 ₽ | |
| Стоимость линии под ключ | 9 000 000 ₽ | |
| Обслуживание и запчасти | 8 % стоимости в год, 720 000 ₽ | |
| Амортизация за 5 лет | 1 800 000 ₽ в год |
Безубыточность по затратам с амортизацией: (1 800 000 + 720 000) ÷ 19,1 ≈ 132 тысячи изделий в год. Ниже этого объёма ручной труд дешевле, даже если линия работает безупречно. Срок окупаемости считаем без амортизации: стоимость линии делим на годовую экономию за вычетом обслуживания.
| Выпуск в год | Экономия за вычетом обслуживания | Срок окупаемости |
|---|---|---|
| 100 000 | 1 190 000 ₽ | 7,6 года |
| 150 000 | 2 145 000 ₽ | 4,2 года |
| 300 000 | 5 010 000 ₽ | 1,8 года |
| 400 000 | 6 920 000 ₽ | 1,3 года |
Верхний предел определяет мощность. При 120 шт. в час, 7 рабочих часах и 247 днях в год одна смена даёт около 207 тысяч изделий, а две смены около 415 тысяч. Поэтому строка с 400 тысячами предполагает две смены, а 300 тысяч означает вторую смену на неполную загрузку. Покупку такой линии нередко оформляют в лизинг, и тогда в расчёт добавляются платежи и проценты: подробнее о нём в статье про лизинг станков для малого бизнеса.
Проверка расчёта для 150 тысяч изделий: 2 865 000 ₽ экономии в год минус 720 000 ₽ обслуживания дают 2 145 000 ₽. С переделкой 15 % от 9 млн, то есть 1 350 000 ₽ раз в год, остаётся 795 000 ₽ и срок 11,3 года.
С чего начать, если выпуск пока мал
Линия обычно вырастает из ячейки. Сначала автоматизируют самую дорогую по труду позицию, например загрузку станка или сварку, потом соединяют её с соседней транспортёром и общим контроллером. Такой путь дешевле для поиска ошибок: каждое звено окупается само, и при смене изделия переделывать приходится одну позицию, а не всё.
Порядок подготовки к автоматической линии
- 01
Замер ручного участка.
Выработка на человека, брак, простои за три месяца. Без этого не с чем сравнивать линию.
- 02
Стабилизация изделия.
Конструкция и допуски не должны меняться хотя бы год после запуска.
- 03
Проверка заготовок.
Разброс размеров от поставщика определяет число контрольных позиций.
- 04
Расчёт доступности.
Перемножьте доступности станций из коммерческого предложения и сравните с таблицей выше.
- 05
Запрос смет у нескольких поставщиков.
В каждой смете должны быть пусконаладка, обучение, запчасти и оснастка для смены изделия.
- 06
Пилот на одной позиции.
Если возможно, поставьте самую рискованную позицию отдельно и оцените её надёжность до заказа всей линии.
Частые вопросы
Чем автоматическая линия отличается от конвейера?
Конвейер только переносит изделие. Линия включает рабочие позиции, которые обрабатывают его, и общую систему управления. Ленточный конвейер с рабочими местами по сторонам остаётся сборочным конвейером, пока операции выполняют люди.
Сколько стоит автоматическая линия?
Универсальной цены нет, она зависит от изделия, числа позиций и производительности. В расчёте выше 9 млн ₽ взяты как допущение для иллюстрации. Реальную цену даёт коммерческое предложение интегратора по техническому заданию.
Можно ли собрать линию самостоятельно?
Часть узлов цех собирает сам: приспособления, простой транспорт, программу контроллера. Ограждения, датчики безопасности и робототехнику лучше поручить интегратору, потому что на нём лежит оценка рисков для всей линии. Подробнее об этом в статье про коботов.
При каком выпуске имеет смысл автоматизация?
Грубая граница в примере — около 130 тысяч изделий в год при экономии 19 ₽ на изделие. Для другой экономии на изделие граница другая: делите годовые постоянные затраты на экономию, как в расчёте выше.
Источники
- Автоматическая линия ↗ — Википедия
- Flexible manufacturing system ↗ — Wikipedia
- ОВЕН ПЛК110 [М02] ↗ — ОВЕН, цены на 4 октября, 2026
- ОВЕН ПЛК210 ↗ — ОВЕН, цены на 4 октября, 2026
- OEE Calculation: Definitions, Formulas, and Examples ↗ — OEE.com
Фото: Ottaluc, CC BY-SA 4.0, Wikimedia Commons
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий