Кратко
Фактическая загрузка — это минуты, когда станок исполняет программу, делённые на плановое время смены. OEE перемножает три доли: доступность, производительность и долю годных деталей. В цехе из 3–5 станков начинают с журнала простоев, затем ставят датчик тока на самый нагруженный станок. Ориентир мирового класса — 85 %, типичное производство — около 60 %.
- Загрузкой называют три разные вещи: календарную (станок существует), плановую (смена минус перерывы) и рабочую (станок исполняет программу). Для решений нужна последняя, поделённая на плановое время.
- OEE = доступность × производительность × качество. В примере лазера 3 кВт за смену получилось 71,4 % × 85 % × 95 % = 57,7 %, и больше всего времени съели смена листа и ожидание металла.
- Данные можно снять по возрастающей сложности: журнал и счётчики стойки (0 ₽), датчик тока или счётчик электроэнергии (от нескольких тысяч рублей на станок), сигналы и протоколы стойки, готовая система мониторинга.
- В условном цехе из четырёх станков средний OEE оказался около 45 %, а возврат всего 30 минут в смену на лазере даёт около 124 часов в год.
Что считать: загрузка и OEE простыми словами
Когда цех говорит «станок загружен на 80 %», за этой цифрой может стоять что угодно: доля смен, в которые станок включали, доля времени с открытой программой или время, когда луч действительно резал. Для расчёта цены часа, которую разбирает статья про нормо-час станка, нужна третья величина, а мерят её реже всего.
Формулы такие, как их приводит OEE.com.
- Плановое время = смена минус перерывы. Часы, когда цех не собирался работать, в расчёт не входят.
- Доступность = время работы ÷ плановое время. Наладка, смена листа, ожидание металла и поломки уменьшают числитель.
- Производительность = (расчётное время цикла × число изготовленных деталей) ÷ время работы. В цехе с разовыми заказами расчётным считают время по управляющей программе: расчёт CAM или таблицы режимов.
- Качество = годные детали ÷ все изготовленные.
Потери при этом делят на шесть видов: две потери доступности (отказ оборудования и наладка), две потери производительности (короткие остановки и сниженная скорость) и две потери качества (брак в установившемся режиме и брак при выходе на режим). Разбивка есть на странице про шесть больших потерь и помогает не спорить, «чья» это потеря, а искать, в каком из шести пунктов она лежит.
Пример расчёта OEE одного станка за смену
Условный волоконный лазер 3 кВт, одна смена. Все цифры в таблице иллюстративные, их нужно заменить своими замерами.
| Показатель | Значение |
|---|---|
| Смена | 480 мин |
| Перерывы | 60 мин |
| Плановое время | 420 мин |
| Ожидание металла и файла | 45 мин |
| Смена листа, выгрузка, сортировка деталей | 60 мин |
| Замена сопла, чистка оптики | 15 мин |
| Время работы по программе | 300 мин |
| Доступность | 300 ÷ 420 = 71,4 % |
| Время на выполненные контуры по расчёту CAM | 255 мин |
| Производительность | 255 ÷ 300 = 85,0 % |
| Изготовлено / годных деталей | 240 / 228 |
| Качество | 228 ÷ 240 = 95,0 % |
| OEE | 0,714 × 0,850 × 0,950 = 57,7 % |
Проверка вторым способом: годная работа 255 × 0,95 = 242 минуты, делим на плановые 420 и получаем те же 57,7 %.
Станок потерял 120 минут из 420 на остановках, то есть 28,6 % планового времени. Эти потери лежат вне самого лазера: металл привезли поздно, файл пришёл с ошибкой, лист меняли вручную. Производительность в 85 % говорит, что оператор снижал подачу на мелких контурах или станок выжидал паузы в продувке. Пять процентов брака на тонких перемычках надо смотреть отдельно, например по требованиям к DXF.
Для сравнения: на OEE.com мировым классом называют 85 % при доступности 90 %, производительности 95 % и качестве 99 %, а большинство производств, как там сказано, ближе к 60 %. Эти цифры вышли из массового автомобильного производства. Мастерскому цеху с разовыми заказами 85 % ставить целью нет смысла, правильнее сравнивать цех с самим собой месяц к месяцу.
Цех из четырёх станков: что показал мониторинг
Возьмём условный цех, где работают один оператор на лазере и один на двух фрезерах, а CO2-станок загружает владелец по мере заказов. Плановое время смены 420 минут, цифры за типичный день.
| Станок | Работал, мин | Доступность | Производительность | Качество | OEE | Главная потеря |
|---|---|---|---|---|---|---|
| Волоконный лазер 3 кВт | 300 | 71 % | 85 % | 95 % | 58 % | смена листа, ожидание металла |
| CO2-станок 1300×900 | 168 | 40 % | 90 % | 98 % | 35 % | нет заданий |
| Фрезер по дереву 1325 | 252 | 60 % | 80 % | 97 % | 47 % | ожидание программы, смена фрез |
| Фрезер 6090 | 210 | 50 % | 85 % | 98 % | 42 % | наладка, один оператор на два станка |
Средний OEE по цеху получился около 45 %. У каждого станка своя причина, и для каждой своё решение.
- Лазер. Металл раскладывают на паллеты накануне вечером, а файлы проверяют до смены. Ожидание в 45 минут сократилось до 15, и станок отдал обратно 30 минут в смену. За 247 рабочих дней это 124 часа в год. Если по нормо-часу лазера из статьи про себестоимость, 2020 ₽, посчитать эти часы по себестоимости, получится около 250 тысяч рублей, но только при условии, что на эти часы есть заказы.
- CO2-станок. Простои здесь означают нехватку заказов, а не плохую работу цеха. Решает загрузку не оператор, а продажи, подробнее об этом в статье про совмещение маркетплейса и заказов.
- Фрезер 1325. Станок ждёт программу, а программист один и занят ещё и лазером. Здесь помогает выделенное время на подготовку управляющих программ накануне или помощник на 20 часов в месяц, как описано в статье про рост из гаража в цех.
- Фрезер 6090. Один человек обслуживает два станка и пока налаживает один, второй стоит. Это вопрос расстановки работ по сменам, покупать станок или нанимать людей не нужно.
Без замеров такой цех, скорее всего, решил бы покупать второй лазер. Замеры показывают, что на лазере 120 минут из 420 уходит на остановки вне станка, и дешевле начать с организации смены.
Чем снимать данные
| Способ | Что фиксирует | Стоимость | Ограничения |
|---|---|---|---|
| Журнал у станка (бумага или таблица на планшете) | старт, стоп, причина простоя | 0 ₽, 2–3 минуты в смену | зависит от дисциплины, короткие остановки не записывают |
| Счётчики стойки ЧПУ | время цикла, наработка шпинделя или источника, число деталей | 0 ₽ | снимать вручную раз в смену, набор счётчиков у стоек разный |
| Датчик тока или счётчик электроэнергии на питающем кабеле | работает или простаивает, по порогу мощности | счётчик WB-MAP3E от 5 500 ₽ плюс трансформаторы тока и сбор данных | не знает причины простоя, порог подбирают замером |
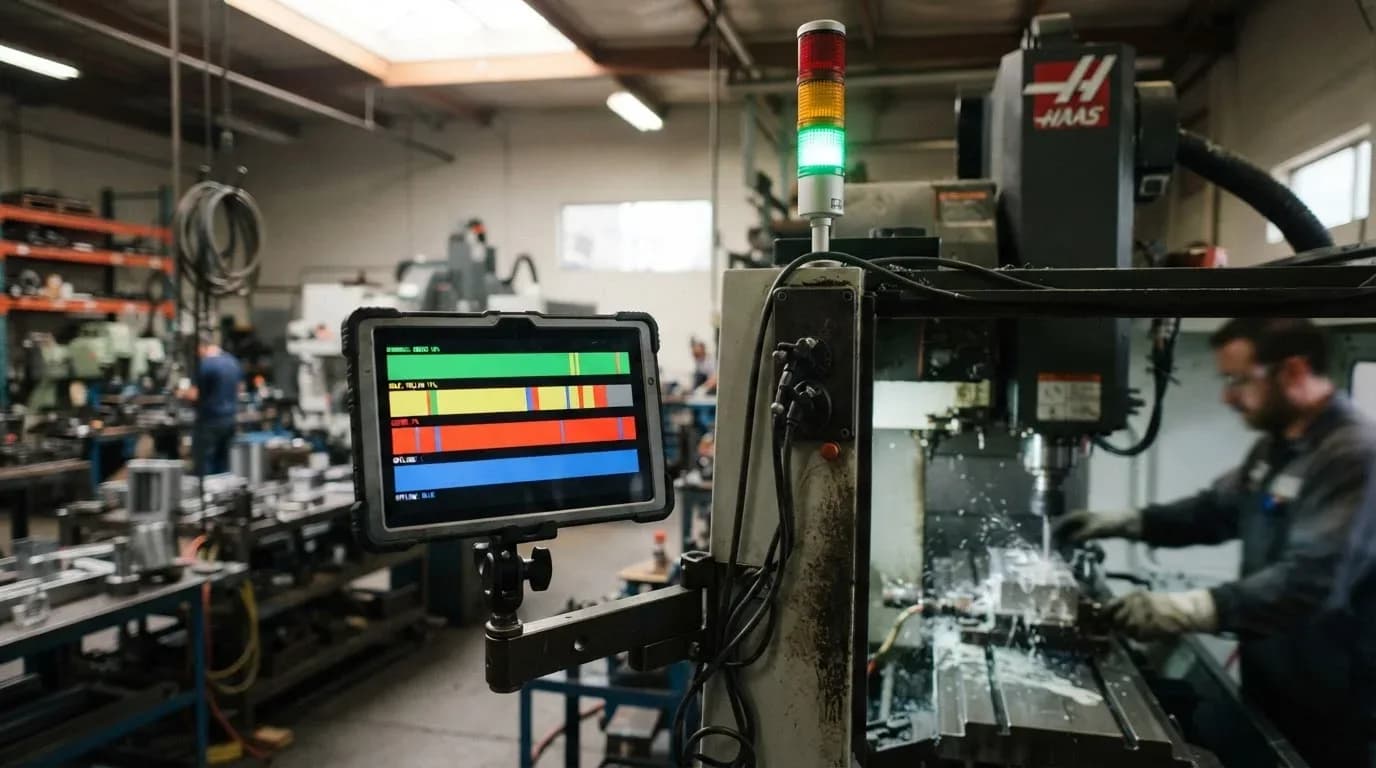
| Сигналы стойки: сигнальная колонна, выход «цикл идёт» | цикл, пауза, авария | модуль дискретных входов, цена зависит от модели | нужен электрик и доступ к клеммам |
| Протоколы: MTConnect, OPC UA, FOCAS | состояние, программа, подача, счётчики | программы-агенты бесплатные | работают только на стойках, которые их поддерживают |
| Готовая система мониторинга | всё перечисленное плюс отчёты | цены не публикуют | поставка и оплата в РФ, привязка к облаку |
Журнал и счётчики стойки
С этого начинают, потому что стоит это ноль рублей, а за неделю показывает главную потерю. Оператор отмечает время начала и конца простоя и выбирает код причины из короткого списка: нет материала, нет программы, наладка, ремонт, обслуживание, нет заказа, перерыв. Хватает шести-семи кодов: длинный список оператор у станка читать не станет.
Датчик тока и счётчик электроэнергии
Станок, который режет, потребляет больше, чем станок, который ждёт, и по этой разнице видно, работает он или стоит. Компания FourJaw (Великобритания), например, строит свою систему на неинвазивных датчиках-клещах, которые надевают на питающий кабель, и заявляет, что подключение не требует вмешательства в ПЛК станка. Самодельный вариант собирается из трёхфазного счётчика с интерфейсом Modbus: счётчик WB-MAP3E от Wiren Board измеряет ток, мощность и энергию и на сайте производителя стоит от 5 500 ₽ (цена на 3 октября 2026 года, в зависимости от исполнения до 14 240 ₽).
Чтобы не обмануться, порог подбирают замером: записывают мощность, когда станок включён, но стоит, и когда он режет, и ставят порог между значениями. Паузы короче 10–20 секунд не считают остановкой, иначе перемещение между контурами превратится в простой. У лазера в простое всё равно потребляют чиллер и вытяжка, поэтому датчик лучше ставить на кабель источника или всей машины и подбирать порог отдельно. Причину простоя датчик не определит, её по-прежнему записывает оператор, кнопкой или в журнале.
Протоколы и готовые системы
MTConnect — открытый протокол для чтения данных со станков. Он построен на XML поверх HTTP и работает только на чтение. Агент для него бесплатен и открыт под лицензией Apache 2.0, но работает только со станками, у которых есть выход на эти протоколы. На недорогих станках с ЧПУ для дерева и CO2 с китайскими стойками такого интерфейса, как правило, нет, там остаются датчик тока и журнал. Для новых станков развивается интерфейс OPC UA: инициатива umati под эгидой VDW и OPC Foundation собирает под него стандартные описания для станков.
Готовые системы вроде FourJaw и Memex MERLIN подключают станки через датчики на кабелях и протоколы FOCAS, OPC и MTConnect, а Memex ещё и через адаптеры для старых машин. Цены на их сайтах не опубликованы, и перед покупкой стоит выяснить, поставляют ли их в Россию и как оплачивать. Российское решение класса MES, 1С Оперативное управление производством, отвечает за планирование и диспетчеризацию, учёт брака и контроль сроков. Подключение станков к нему среди основных функций на странице решения не названо, а цену считают по числу рабочих мест.
С чего начать: порядок на месяц
Мониторинг в цехе на 3–5 станков
- 01
Неделя журнала на всех станках.
Старт, стоп и код причины, без датчиков. К концу недели видна главная потеря.
- 02
Расчёт доступности, производительности и качества.
Так, как в примере выше. Расчётное время берите из управляющей программы.
- 03
Датчик на один самый нагруженный станок.
Неделю сверяйте его данные с журналом. Если расхождение больше 10 %, порог подобран неточно.
- 04
Раз в неделю 15 минут на три цифры.
Загрузка по станкам, три главные причины простоя, доля брака.
- 05
Одно изменение за раз.
Поменяли организацию смены, через месяц пересчитали. Если менять три вещи сразу, непонятно, что сработало.
Затраты на этом пути небольшие. Только счётчики на четыре станка по ценнику выше обойдутся от 22 000 ₽, ещё нужны трансформаторы тока, питание и компьютер или шлюз, который запишет данные. Готовую систему с отчётами и подпиской имеет смысл рассматривать, когда станков становится больше пяти или когда журнал перестают вести.
Частые вопросы
Нужна ли MES цеху из 3–5 станков?
Обычно нет. MES управляет заданиями: кто, что и когда делает, где сейчас заказ, сколько ушло в брак. Её стоит внедрять, когда начинаются срывы сроков из-за потери заказов между участками. Для вопроса «где теряются часы станка» хватает журнала и датчиков.
Какой OEE считать хорошим?
По OEE.com, мировой класс — 85 %, большинство производств ближе к 60 %. Эти ориентиры сложились на массовом выпуске. Для мастерской с разовыми заказами полезнее динамика: если за три месяца OEE выросло с 45 до 55 %, цех стал выпускать на 22 % больше годной работы на тех же станках.
Можно ли считать OEE без расчётного времени цикла?
Можно: доступность и долю годных считают без него. Для производительности возьмите время по управляющей программе из CAM или из таблицы режимов, другого норматива в мастерской с индивидуальными заказами обычно нет.
Как заставить операторов вести журнал?
Сократите его до одного бланка и семи кодов причин, не выставляйте оценок по результатам первой недели и покажите, что изменилось после данных: например, что металл теперь раскладывают заранее. Когда журнал не ведут, ставят датчик.
Источники
- OEE Calculation: Definitions, Formulas, and Examples ↗ — OEE.com
- World-Class OEE ↗ — OEE.com
- MTConnect C++ Agent ↗ — MTConnect Institute, GitHub
- umati: Universal Machine Technology Interface ↗ — VDW и OPC Foundation
- Wiren Board WB-MAP3E: измеритель параметров трёхфазной сети ↗ — Wiren Board, цены на 3 октября, 2026
- FourJaw: Manufacturing Analytics and Production Monitoring ↗ — FourJaw
- Memex MERLIN: Machine Monitoring ↗ — Memex Inc.
Автор
Сергей ОрловИнженер по промышленной автоматизации и робототехнике, 11 лет в отрасли
Одиннадцать лет внедряет промышленных роботов и автоматизирует участки на производстве. Пишет о робототехнике, мониторинге оборудования и цифровом производстве.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: MES и мониторинг оборудования
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий