Кратко
- Сверло уводит и разбивает отверстие, когда кромки неодинаковы по длине или углу. При разных кромках работает только одна, вторая скребёт, и отверстие получается больше диаметра сверла.
- Для сверл по конструкционной стали угол при вершине около 116–118°, для нержавейки и твёрдых материалов 130–140° (ориентир, в справочниках встречается и верхняя граница 135°). Задний угол по периферии около 8–14°, у перемычки он больше.
- Скорость резания быстрорежущего сверла по стали 15–30 м/мин, обороты считают по формуле n = 1000·V/(π·D). Бытовая дрель на 1500–2000 об/мин для сверла 10 мм даёт 47–63 м/мин, в 2–3 раза выше нормы.
- Симметрию проверяют шаблоном и пробным сверлением: два пера дают одинаковую стружку, а отверстие не больше диаметра сверла.
- Круг, подручник и перегрев заготовки. Очки обязательны, зазор между подручником и кругом не больше 3 мм, быстрорез не перегревать.
Оборудование
- электроточило или заточной станок с кругом из белого электрокорунда
- шаблон для проверки угла 118°
- штангенциркуль
- защитные очки
- ёмкость с водой
- алмазный надфиль или брусок для доводки
Материалы
- затупившееся сверло
- сверло-образец или новое такого же диаметра
- пробная заготовка из стали
- СОЖ или масло
Время
≈ 10 мин
Почему сверло уводит
Причины по убыванию частоты у практиков выглядят так.
- Кромки разной длины или под разными углами. Сверло вращается вокруг оси, но давит на материал только более длинной кромкой. Вторая не берёт стружку, ось смещается, и отверстие получается больше диаметра на удвоенную разницу. Это самая частая беда ручной заточки.
- Неверный задний угол. Мало: задняя поверхность упирается в дно и сверло «не идёт». Много: кромка выкрашивается и «хватает» на выходе.
- Длинная перемычка. Она не режет, а давит и выдавливает материал. Поэтому при сверлении без подточки приходится сильно нажимать, а сверло уходит с керна.
- Тупая или перегретая кромка. После перегрева быстрорез теряет твёрдость, и сверло в металл не идёт, а полирует его.
- Биение. Изношенный патрон, кривой хвостовик, люфт пиноли.
- Нет кернения и перпендикулярности. Сверло начинает в стороне от центра и дальше следует за образовавшейся лункой.
Углы и их назначение
Угол при вершине (2φ) выбирают под материал. В справочниках для стали и чугуна его дают в пределах 116–118°, для очень твёрдых материалов 130–140°, а для мягких 80–90° или чуть больше. В международных таблицах для нержавеющей стали часто указывают 118–135°. Практический вывод: 118° подходит для большинства работ в мастерской, а для нержавейки и закалённых деталей лучше увеличить угол до 130–140°.
| Материал | Угол при вершине 2φ | Заметки (ориентир) |
|---|---|---|
| Конструкционная сталь, чугун | 116–118° | универсальная заточка, шаблон 118° |
| Нержавеющая сталь, жаропрочные, твёрдые | 130–140° | перемычку подточить, скорость ниже |
| Алюминий, мягкие сплавы | 90–135° | стружка вязкая, нужна полировка канавок |
| Пластики | 60–90° | малый угол, чтобы не рвать край |
Задний угол по периферии для средних диаметров берут около 8–14° (ориентир, справочные значения зависят от диаметра), а у малых диаметров и ближе к перемычке он увеличивается. Угол не бывает одинаковым вдоль кромки: заточка конусная, и поверхность идёт с заваливанием от кромки к перемычке. Чтобы получить задний угол, сверло при заточке слегка поворачивают и заваливают хвостовик, а не просто прижимают к кругу.
Как заточить сверло
На глаз, на электроточиле
Многие мастера затачивают сверла вручную на обычном точиле. Те, кто умеет, пишут, что специальных приспособлений для этого не нужно: точило с ровным, правильно выправленным кругом и привычка. Для новичка порядок такой.
Заточка 6–12 мм вручную
- 01
Подготовьте круг.
Выправьте торец и поверхность алмазным правящим инструментом, чтобы круг не был засален. Круг из белого электрокорунда, мягкий или средней твёрдости. Как читать маркировку, рассказано в статье про выбор шлифовального круга.
- 02
Поставьте подручник
на уровень оси круга с зазором 2–3 мм и закрепите.
- 03
Расположите сверло
под половину угла при вершине, 59° к плоскости круга, а режущую кромку, которую точите, горизонтально.
- 04
Прижмите кромку к кругу
и вращайте сверло вокруг оси с лёгким заваливанием хвостовика вниз, чтобы создать задний угол. Снимайте металл небольшими порциями.
- 05
Охлаждайте
в воде после каждого касания. Быстрорез остужать можно, но не доводите кромку до цветов побежалости.
- 06
Переверните сверло
и повторите для второй кромки, снимая столько же.
- 07
Проверьте шаблоном:
угол 118° и равенство длин кромок. Если одна кромка длиннее, доведите её.
- 08
Подточите перемычку
на краю круга так, чтобы она стала короче.
Пока вы снимаете металл, сверло приходится понемногу поворачивать вокруг оси, чтобы задний угол получился по всей длине кромки.
Приспособлением
Недорогие насадки на дрель дают заострение «на разок», но геометрия у них редко повторяет заводскую. Практики считают, что такие насадки хороши для небольших сверл и разовой подтачки, и не годятся для серьёзной заточки. Самодельные направляющие с наклонным жёлобом под сверло подходят лучше, потому что держат угол к кругу.
На заточном станке
Станки для заточки свёрл с набором цанг и кулачковым зажимом дают повторяемую геометрию: сверло зажимают в цанге, вращающийся поворотный механизм выдерживает угол и задний угол, а длина кромок совпадает. Для мастерской, где регулярно точат десятки свёрл, такой станок окупается.
Подточка перемычки и особые случаи
Перемычка у нового сверла лежит почти по оси и не режет, а выдавливает металл. Чем она длиннее, тем сильнее надо давить и тем чаще сверло уходит с керна. Подточка сокращает перемычку и переносит работу на кромки: у сверл диаметром от 6 мм и выше она заметно снижает осевое усилие, а на станке с ручной подачей это видно по тому, что стружка идёт при меньшем нажиме. Подтачивают на углу круга, по одному касанию с каждой стороны, и сравнивают результат с новым сверлом. На сверлах меньше 3 мм перемычку обычно не трогают, а точат кромки и проверяют их лупой.
Нержавейку и вязкие стали сверлят с большим углом при вершине и подточенной перемычкой: сверло, заточенное на 118° без подточки, на такой стали быстро нагревается и полирует дно отверстия. Если сверло перестало брать стружку, не наращивайте нажим, а остановитесь и посмотрите на кромки: цвета побежалости означают перегрев, и такое сверло проще заточить заново с запасом по длине, чем доводить.
Проверка заточки
Заточенное сверло проверяют по трём признакам.
- Шаблон 118° (или другой нужный угол). Прикладывают к кромкам, зазоры на просвет должны быть одинаковыми с обеих сторон, а длины кромок равны.
- Перемычка по центру, без смещения.
- Два пробных сверления в стали. Стружка должна сходить двумя симметричными спиралями одинаковой длины, а отверстие должно быть не больше диаметра сверла. Разница в длине перьев видна сразу.
Левое сверло, заточенное так же, на малых оборотах нередко само выкручивает обломок болта из отверстия. Поэтому набор из пары левых свёрл держат для ремонтных случаев.
Режимы сверления
Скорость резания быстрорежущего сверла по стали берут 15–30 м/мин. Практики на форумах рекомендуют около 20 м/мин при серийной работе и не более 15 м/мин для крупного дорогого сверла. Обороты: n = 1000·V/(π·D). Пример: сверло 11 мм на 800 об/мин даёт 3,14·11·800/1000 = 27,6 м/мин.
| Диаметр D, мм | n при V = 20 м/мин, об/мин | n при V = 30 м/мин, об/мин |
|---|---|---|
| 3 | 2122 | 3183 |
| 4 | 1592 | 2387 |
| 5 | 1273 | 1910 |
| 6 | 1061 | 1592 |
| 8 | 796 | 1194 |
| 10 | 637 | 955 |
| 12 | 531 | 796 |
| 16 | 398 | 597 |
| 20 | 318 | 477 |
| 25 | 255 | 382 |
Подача ориентировочно 0,01–0,02 мм на оборот на каждый миллиметр диаметра, то есть для 10 мм 0,1–0,2 мм/об. На глубоких отверстиях сверло выводят каждые 1–2 диаметра глубины для удаления стружки, подают пинолью с СОЖ или маслом. Для нержавеющей стали скорость резания ниже, ориентир 8–12 м/мин и обильная смазка.
Бытовая дрель на 1500–2000 об/мин для сверла 10 мм даёт 47–63 м/мин, и такая скорость быстро убивает сверло, особенно ступенчатое. Снижение скорости вдвое повышает стойкость в несколько раз. Рассчитать обороты для любого диаметра можно в калькуляторе режимов точения по той же формуле. Если станок не позволяет выставить точную скорость, берут ближайшую ступень шкивов вниз.
Как не допустить увода
Держите сверло после заточки в отдельной коробочке и не бросайте на стол, где оно тупится. Керните центр, начинайте на малых оборотах, не нажимайте. Перед ответственной работой проверьте биение сверла в патроне. Для серийных отверстий заведите калибровочное «правильное» сверло и сравнивайте с ним.
Частые вопросы
Какой угол заточки у сверла по металлу?
Для стали 116–118°, для нержавейки и твёрдых 130–140°. Проверяйте шаблоном, а длины кромок сравнивайте штангенциркулем или на просвет.
Можно ли заточить сверло на обычном наждаке без приспособления?
Можно, но нужна практика. Секрет в том, чтобы кромки были одинаковыми по длине и углу, а задний угол получался вращением сверла вдоль оси. Для проверки используйте шаблон и пробное сверление.
Почему сверло сверлит больше своего диаметра?
Кромки разной длины или под разными углами, и сверло работает одной кромкой. Переточите так, чтобы длины и углы совпали. Ещё причина в биении патрона.
Какие обороты ставить для сверла 10 мм по стали?
Для 20 м/мин около 640 об/мин, для 30 м/мин около 950 об/мин. Бытовая дрель на 2000 об/мин даёт 63 м/мин, в два раза больше допустимого.
Источники
- ГОСТ 2034-80. Сверла спиральные. Технические условия ↗ — Госстандарт СССР
- ГОСТ 10902-77. Сверла спиральные с цилиндрическим хвостовиком ↗ — Госстандарт СССР
- ГОСТ 12.3.028-82. Процессы обработки абразивным и эльборовым инструментом. Требования безопасности ↗ — Госстандарт СССР
- Сверло ↗ — Википедия, углы при вершине по материалам
- Drill bit ↗ — Wikipedia, таблица углов для разных материалов
- Как точить сверла? ↗ — обсуждение практиков
- Приспособа для заточки сверл ↗ — обсуждение практиков
- Обороты сверления в зависимости от диаметра сверла ↗ — обсуждение практиков
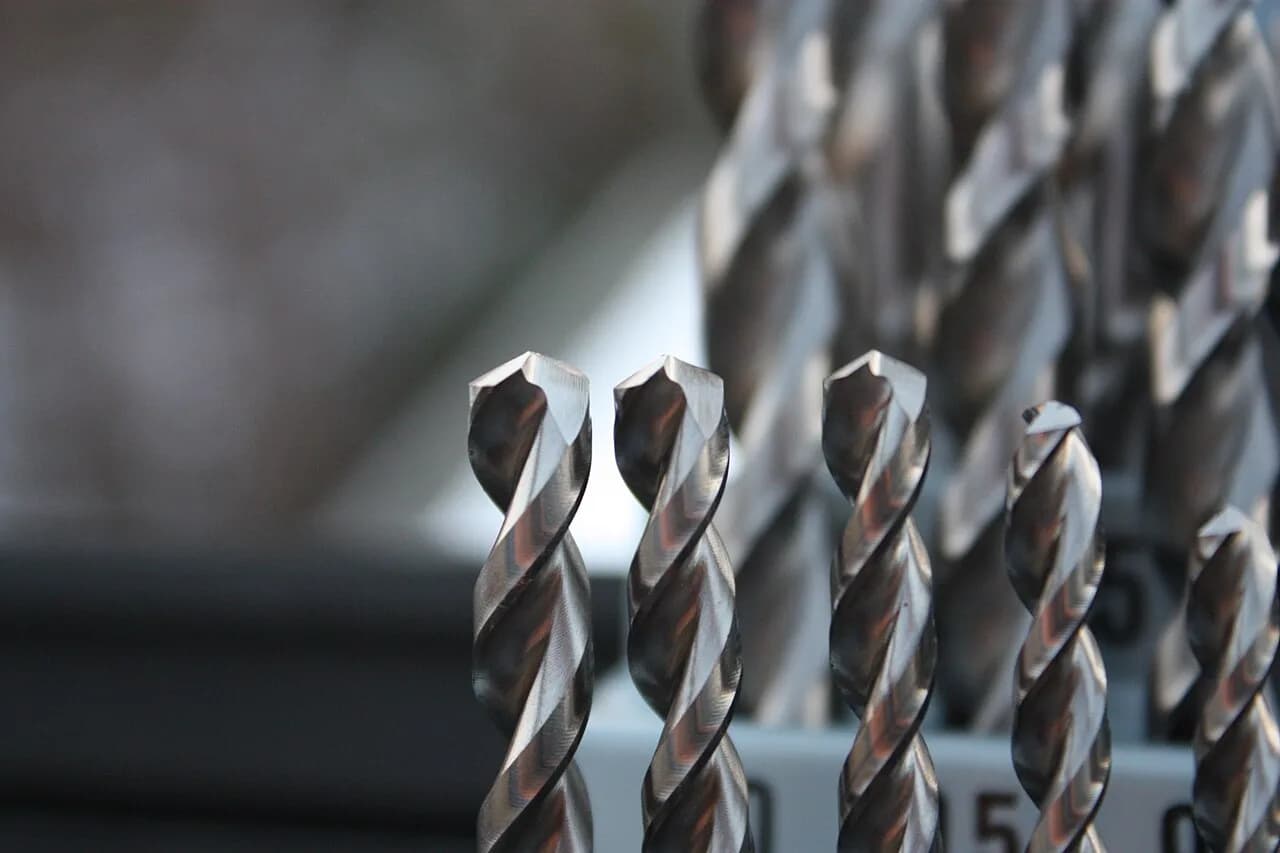
Фото: Christian Kazur, GFDL, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Инструмент и заточка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий