Кратко
- Код пластины читается слева направо: форма, задний угол, класс допуска, тип крепления и стружколома, размер, толщина, радиус при вершине. По ISO 1832 в нём несколько десятков символов в полной записи, но для выбора хватает первых семи.
- Новичку на малый станок хватает трёх типов: CNMG 120408 как универсальный «стандарт» для стали, DCMT 11T304 или 11T308 для чистовой и CCGT 09T304 для алюминия и цветных металлов.
- Для сталей берут марки группы P, для нержавейки M, для чугуна K, для алюминия N, для жаропрочных сплавов и титана S, для закалённых деталей H. Цвет и буква указаны на упаковке.
- Практики оценивают китайские пластины на 20–50% слабее по стойкости, но сравнивать надо стоимость детали с учётом остановок станка, а не цену пластины.
- Державку подбирают по сечению (16×16 на малых станках), высоте по центру и по коду пластины: они должны совпасть по форме и размеру.
Зачем читать код
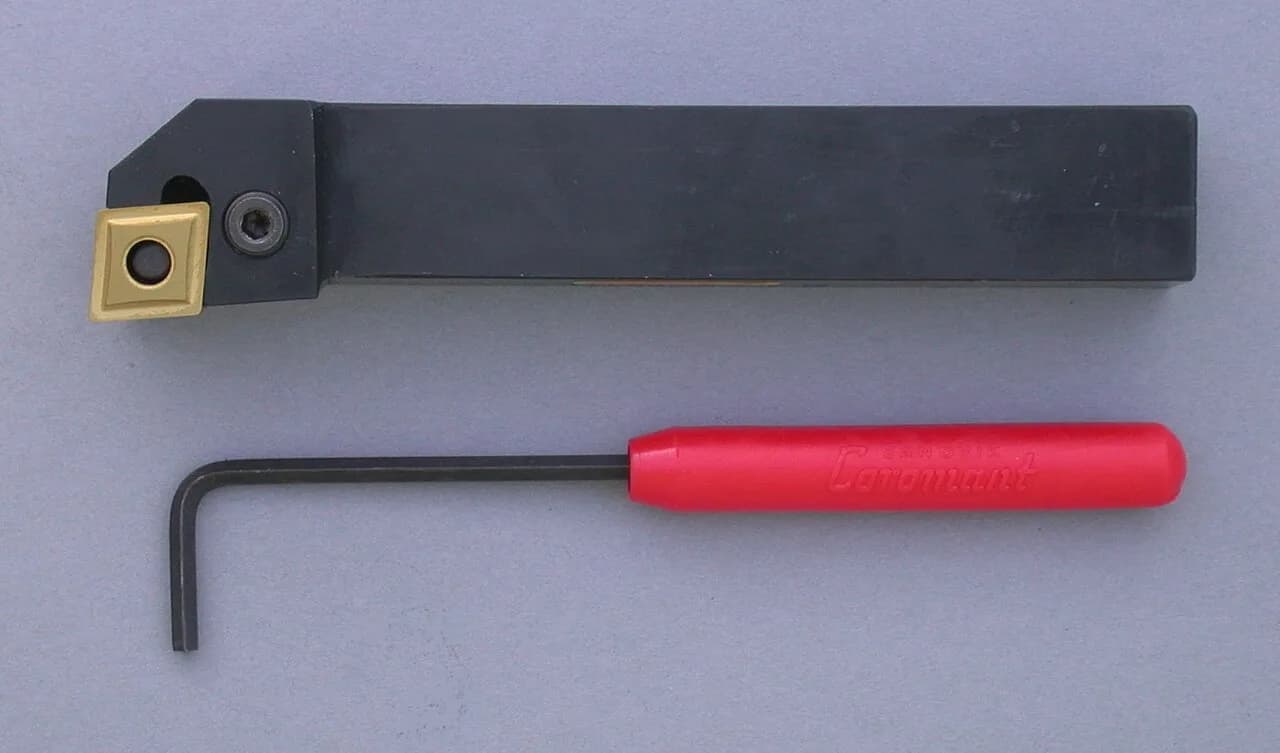
Сменная многогранная пластина крепится в державке прихватом, рычагом или винтом. Когда кромка затупилась, пластину поворачивают на новую, а при износе всех кромок заменяют целиком. Преимущество перед напайным резцом очевидно: не нужно точить и можно сразу продолжить работу. Но выбор в каталоге огромный, и новички по совету практиков советуют не набрасываться на всё подряд: многие пластины специфические и в домашней мастерской не пригодятся.
Обозначение пластин стандартизовано в ISO 1832 (в России действовал ГОСТ 19042-80). Стандарт задаёт, что означает каждая позиция кода, поэтому пластины разных производителей сопоставимы. Различаются только названия стружколомов и марок сплава, которые определяются каталогом производителя.
Расшифровка кода по позициям
В таблице разобраны три кода, которые чаще других встречаются у начинающих токарей.
| Позиция | Что означает | CNMG 120408 | DCMT 11T304 | CCGT 09T304 |
|---|---|---|---|---|
| 1 | Форма | C, ромб 80° | D, ромб 55° | C, ромб 80° |
| 2 | Задний угол | N, 0° (негативная) | C, 7° (позитивная) | C, 7° (позитивная) |
| 3 | Класс допуска | M | M | G (шлифованная) |
| 4 | Крепление и стружколом | G: отверстие, стружколом с двух сторон | T: отверстие с зенковкой, стружколом с одной стороны | T: то же |
| 5 | Размер | 12: вписанная окружность 12,7 мм | 11: длина кромки около 11 мм (окружность 9,525 мм) | 09: окружность 9,525 мм |
| 6 | Толщина | 04: 4,76 мм | T3: 3,97 мм | T3: 3,97 мм |
| 7 | Радиус при вершине | 08: 0,8 мм | 04: 0,4 мм | 04: 0,4 мм |
| Рабочих кромок | 4 (двусторонняя) | 2 | 2 |
Позиции с третьей по четвёртую сильнее всего влияют на выбор. Негативная пластина (задний угол 0°) двусторонняя и работает с наклоном в державке, зато у неё вдвое больше кромок и она прочнее. Позитивная пластина с задним углом 7° режет легче, меньше давит на деталь и подходит для чистовой обработки на лёгком станке. Класс допуска M означает пластину из спечённой заготовки с допуском положения вершины порядка десятых долей миллиметра, G означает пластину, шлифованную по периметру, с допуском вершины около ±0,025 мм (точные значения по каталогу производителя). Для алюминия берут именно шлифованные пластины с полированной передней поверхностью, потому что алюминий налипает на шероховатый сплав.
Группы материалов и выбор марки
Стандарт ISO 513 делит обрабатываемые материалы на шесть групп, и производители маркируют пластины тем же цветом.
| Группа | Цвет | Материал | Что подходит (ориентир) |
|---|---|---|---|
| P | синий | конструкционные и легированные стали | покрытая твёрдосплавная марка P15–P35 |
| M | жёлтый | нержавеющие стали | марка группы M с острой кромкой и стружколомом для вязких сталей |
| K | красный | чугуны | марки K10–K20, часто без сложного стружколома |
| N | зелёный | алюминий, медь, латунь, пластики | шлифованная острая пластина, часто без покрытия |
| S | коричневый | жаропрочные сплавы, титан | специальные марки, новичку не нужны |
| H | серый | закалённая сталь от 45 HRC | CBN или керамика, дорого |
Дальше таблица по задачам. Это ориентиры для начала работы, точные режимы указывает производитель на упаковке или в каталоге.
| Материал и операция | Форма и геометрия | Марка (ориентир) |
|---|---|---|
| Сталь 45, черновая обдирка | CNMG 120408, негативная, стружколом для черновой | P25–P35 с покрытием |
| Сталь, чистовая на малом станке | DCMT 11T304 или 11T308, позитивная | P10–P25 |
| Нержавейка 12Х18Н10Т | DCMT или CCMT, позитивная, острая кромка с канавкой | группа M |
| Алюминий и цветные металлы | CCGT 09T304, шлифованная, с полированной передней | группа N |
| Серый чугун | CNMG 120408 или SNMG | K10–K20 |
| Резьба метрическая | специальные пластины 16ER/16IR | по каталогу |
Что брать новичку
Практик, который собрал рекомендации для начинающих на форуме, советует оборудовать станок небольшим набором и не гнаться за экзотическими пластинами. Его главные доводы совпадают с мнением многих коллег.
Форма. Ромб 80° (C) обрабатывает и цилиндр, и конус, и торец одной державкой, подходит для наружной и внутренней обработки и имеет много вариантов стружколомов. Треугольные и квадратные пластины дают больше кромок, но у них менее универсальная геометрия: ромб 80° проще применить и для цилиндра, и для торца. Ромб 55° (D) имеет острую вершину и хорошо подходит для копирования и чистовой обработки, в том числе рядом с уступом.
Набор державок. Для начала достаточно проходной правой, расточной, а затем левой проходной. Двух-трёх державок хватает почти для любой операции. На малом станке с расточными державками берут пластины CCMT, а державки диаметром до 18–20 мм. Для проходных удобны пары левая и правая под DCMT. Наборы «всё в одном» из магазинов станков практики оценивают плохо: в них много габаритных державок, которые на малом станке не пригодятся, а полезных мало.
Крепление. Центральный винт (код S в державке) удобен на малых станках, он простой и жёсткий. Рычаг (P) прочнее на тяжёлых режимах. Эксцентрик, как в некоторых наборах к станкам, вызывает у практиков вопросы по надёжности.
Державки: код и размеры
Державку маркируют по ISO 5608, и код читается так же, как пластина. Пример: PCLNR 2020K12.
| Часть | Значение |
|---|---|
| P | способ крепления: рычаг (S означает винт, M прихват с винтом) |
| C | форма пластины, ромб 80° |
| L | угол в плане 95° |
| N | задний угол пластины 0° (нужны негативные пластины) |
| R | исполнение правое (L левое) |
| 20×20 | высота и ширина стержня, мм |
| K | длина державки 125 мм (H 100, M 150, R 200) |
| 12 | размер пластины: 12,7 мм |
На малых станках сечение державки ограничено резцедержателем, чаще всего 16×16 мм и меньше. Главное правило: режущая кромка должна лежать на высоте оси шпинделя. Если после установки державки не хватает высоты, подкладывают шлифованные пластины-подкладки, а не пытаются крутить пластину. Пластина и державка должны совпадать по форме, размеру и заднему углу: державка под CNMG 12 принимает пластины формы C размера 12 с нулевым задним углом, а позитивная пластина или другой размер сядут с перекосом.
Первая установка и износ
Перед установкой протрите посадочное гнездо и опорную пластину от стружки и масла: микроскопическая стружка под пластиной даёт перекос и вибрацию. Винт затягивайте отвёрткой Torx нужного размера с усилием по каталогу производителя, а не на глаз, и не смазывайте резьбу густой смазкой. Пластину при износе поворачивают на следующую кромку, не пытаясь дожать затупленную: износ растёт лавинообразно, и кромка может выкрошиться вместе с куском державки.
Признаки того, что пора менять кромку: стружка сменила цвет или стала рваной, на поверхности появились блестящие полосы или заусенец на торце, звук стал выше, размер начал уходить в одну сторону. Для чистовой берут свежую кромку, а подработанную оставляют под черновую. Подробнее о подборе режимов, которые не убивают кромку, написано в статье про расчёт времени токарной и фрезерной обработки.
Китайские и брендовые пластины: считаем простой
Практики сходятся в одном: стойкость китайских пластин ниже. Оценки в разных обсуждениях: на 20–30% хуже у лучших копий, на 20–40% при серийной работе и до половины у самых дешёвых. Одни практики пишут, что на больших партиях дешёвые пластины экономически выгодны, другие получают соотношение стойкости один к четырём в пользу брендовых. Разброс объясняется тем, что стойкость решает не только цена, но и операция, материал и режим.
Считать надо стоимость детали: цена кромки плюс стоимость остановки станка на замену и подбор размера, делённые на число деталей на одной кромке.
Пример при условных данных: цена пластины CNMG с 4 кромками у бренда 600 рублей, у китайского поставщика 200 рублей, час работы станка и оператора 1500 рублей (ориентир, расчёт стоимости часа в статье про нормо-час станка), смена кромки с подгонкой размера занимает 5 минут.
- Брендовая: кромка стоит 600/4 = 150 рублей, простой 5/60·1500 = 125 рублей, стойкость 40 деталей на кромку. Стоимость детали (150 + 125)/40 = 6,88 рубля, на 1000 деталей 6875 рублей.
- Китайская при стойкости на 40% ниже, то есть 24 детали: кромка 50 рублей, простой те же 125 рублей. (50 + 125)/24 = 7,29 рубля, на 1000 деталей 7292 рубля.
Китайская пластина проиграла 417 рублей на тысячу деталей. Если стойкость падает только на 20% (32 детали), то (50 + 125)/32 = 5,47 рубля, и китайская выигрывает. Порог безубыточности в этом примере около 36% потери стойкости. Если же смена кромки в штучной работе почти ничего не стоит, то дешёвая пластина выигрывает при любой разумной потере стойкости. Вывод: для серийных деталей, где нужен стабильный размер, берут брендовые, а китайские оставляют для черновой обдирки по корке и подкалу, для хобби и разовых работ.
Как не ошибиться при покупке
Покупайте пластины и державку одного кода и размера, а коробки с опознаваемой маркировкой. У продавцов на маркетплейсах качество непредсказуемо. Купите сначала упаковку пластин одного вида и один материал, попробуйте режимы по калькулятору токарных режимов и сравните шероховатость. Информация о том, как пластины используют на фрезах, есть в статье про фрезы по металлу для ЧПУ, а о выборе станка под такие пластины в статье про токарный станок с ЧПУ для мастерской.
Частые вопросы
Что означает CNMG 120408?
C — ромб 80°, N — задний угол 0°, M — класс допуска, G — отверстие и стружколом с двух сторон, 12 — размер 12,7 мм, 04 — толщина 4,76 мм, 08 — радиус 0,8 мм. Пластина двусторонняя, 4 кромки, для сталей и чугуна.
Чем DCMT отличается от CNMG?
DCMT имеет форму ромба 55°, положительный задний угол 7° и одну рабочую сторону с двумя кромками. Режет легче и меньше давит, поэтому подходит для чистовой обработки и лёгких станков. CNMG прочнее и годится для обдирки.
Какая пластина подходит для алюминия?
Шлифованная, с острой кромкой и полированной передней поверхностью, например CCGT 09T304 из группы N. На шероховатой пластине алюминий налипает, и поверхность получается грязной.
Можно ли ставить китайские пластины на брендовую державку?
Если код и размеры совпадают, то можно: они стандартизованы по ISO. Следите за посадочным местом и подкладкой под пластину, а винт заменяйте на качественный, он страдает чаще всего.
Источники
- ГОСТ 19042-80. Пластины сменные многогранные. Классификация. Система обозначений. Формы ↗ — Госстандарт СССР
- Tipped tool (indexable insert, ISO 1832) ↗ — Wikipedia, обозначение пластин по ISO 1832
- ISO insert identification system ↗ — Kennametal, система обозначения пластин
- Turning insert ISO code ↗ — Seco Tools, обозначение токарных пластин
- Комплект державок для токарного, или С чего начать? Рекомендации ↗ — обсуждение практиков
- Китайские твёрдосплавные пластины - сравнение с брендовыми ↗ — обсуждение практиков
- Что за резцы? ↗ — обсуждение практиков
Фото: Glenn McKechnie, CC BY-SA 2.0, Wikimedia Commons

Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Инструмент и заточка
Все →
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий