Кратко
Сначала выпишите самые крупные и самые мелкие детали: диаметр, длину, материал, нужен ли пруток. От них зависят диаметр патрона, отверстие шпинделя и мощность. Мощность считайте по самому тяжёлому проходу: вал диаметром 60 мм из стали 45 при глубине 3 мм и подаче 0,3 мм/об требует около 4,5 кВт на резании и 5,6 кВт на двигателе шпинделя.
- Станок выбирают по трём размерам: максимальный диаметр обработки, длина обработки и отверстие шпинделя. Первые два задают, какие детали влезут, третье решает, можно ли работать прутком.
- Диаметр патрона и предельные обороты связаны: чем больше патрон, тем ниже обороты, при которых его разрешено использовать. Для мелких деталей нужны высокие обороты, поэтому большой патрон здесь вредит.
- Вал диаметром 60 мм из стали 45 при глубине 3 мм, подаче 0,3 мм/об и скорости 150 м/мин даёт 4,5 кВт на резании, около 54 Н·м и 796 об/мин. Станок на 3 кВт при тех же режимах возьмёт только 1,6 мм глубины.
- Перед оплатой станок проверяют пробной деталью и индикатором: биение шпинделя и патрона, конусность на длине, повторяемость револьвера.
Начните с деталей, а не с каталога
Типичная ошибка новой мастерской: смотреть цену и бренд, а потом искать деталь под станок. Правильный порядок обратный. Возьмите пять-десять самых частых заказов, а если заказов пока нет, то типовые детали рынка, который вы выбрали, и выпишите для каждой диаметр, длину, материал, число операций кроме точения, допуск и размер партии.
Из этого списка вытекают требования к станку.
| Что записали | Какой параметр станка определяет |
|---|---|
| Наибольший диаметр детали | Максимальный диаметр над суппортом, диаметр патрона |
| Самая длинная деталь | Длина обработки, нужна ли задняя бабка |
| Пруток или штучная заготовка | Отверстие шпинделя, тип патрона, подавальщик прутка |
| Твёрдая сталь или нержавейка | Мощность и момент шпинделя, жёсткость |
| Лыски, пазы, отверстия вне оси | Приводной инструмент, ось C и ось Y (как они устроены) |
| Партии больше 300 штук | Противошпиндель, подача прутка, стружкодробление |
Если почти все детали умещаются в пруток до 30 мм и штучные до 100 мм, станок с большим диаметром обработки избыточен. Если же в списке есть валы диаметром 80 мм, станок с мощностью шпинделя 5 кВт будет их точить медленно, и разницу в цене вы оплатите временем.
Какой диаметр и какую длину брать
В паспорте указано сразу несколько диаметров, и путать их нельзя. «Над станиной» — самое большое, что вращается без касания станины, но на станке с ЧПУ деталь такого диаметра суппорт и револьвер не обработают. Значение «над суппортом» меньше и честнее. Для универсального станка 16К20 в Википедии приведены 400 мм над станиной и 220 мм над суппортом: разница почти вдвое. У станков с наклонной станиной и револьвером для расчёта берут максимальный диаметр обработки, который указан отдельно и обычно меньше первого.
Длина обработки меньше межцентрового расстояния: ход ограничен длиной суппорта, патроном и инструментом. Если надо точить валы 400 мм и длиннее, нужна задняя бабка или люнет, иначе деталь будет прогибаться и выйдет конусной (как делают валы). Станки с револьвером, рассчитанные на патронные детали, длинные валы держат хуже, чем патронно-центровые.
Отверстие шпинделя и патрон
Отверстие в шпинделе определяет максимальный пруток. Он должен свободно проходить с запасом по диаметру, а для шестигранного и квадратного прутка запас считают по диагонали. Пруток шестигранника с размером под ключ 24 мм описывается окружностью 24 / cos 30° = 27,7 мм, и в отверстие 28 мм он уже не пролезет. Если планируется автоматический подавальщик, диаметр отверстия и зазор берут из его паспорта, а не прикидывают на глаз.
Патрон на станках с ЧПУ чаще всего трёхкулачковый самоцентрирующий. Четырёхкулачковый с независимыми кулачками нужен для несимметричных деталей, поэтому на ЧПУ он встречается реже. Для прутка и для повторной установки по обработанной поверхности ставят цанговый патрон (Википедия: токарный патрон). Патрон крепится на шпиндель по стандартному посадочному конусу (по ГОСТ 12593 для фланцевых концов под поворотную шайбу), поэтому при замене проверяют присоединительный размер.
Существенное и малоизвестное ограничение: у каждого патрона есть максимальная частота вращения, и она падает с ростом диаметра. Значение выбито на корпусе и указано в каталоге. Если шпиндель разгоняется до 4 000 об/мин, а патрон допускает 3 000, превышать нельзя: кулачки под действием центробежной силы теряют усилие зажима. Для малых деталей это важно. Пример: резец идёт по диаметру 10 мм со скоростью 150 м/мин, обороты n = 1000 × 150 / (3,1416 × 10) = 4 775 об/мин. Патрон большого диаметра такие обороты часто не разрешает, и скорость приходится снижать, а вместе с ней растёт время обработки. Режимы считают калькулятором точения.
Мощность и момент: расчёт
Мощность резания при точении определяют по формуле из каталога Sandvik Coromant: Pc = ap × f × vc × kc / 60 000, где ap — глубина резания в мм, f — подача в мм/об, vc — скорость резания в м/мин, kc — удельная сила резания в Н/мм², результат в кВт. Для конструкционной стали вроде стали 45 kc берут порядка 2 000 Н/мм² (ориентир: точное значение зависит от подачи и твёрдости, его берут из каталога инструмента).
Пример: вал диаметром 60 мм, черновой проход.
- Глубина 3 мм, подача 0,3 мм/об, скорость 150 м/мин.
- Обороты: n = 1000 × 150 / (3,1416 × 60) = 796 об/мин.
- Мощность резания: 3 × 0,3 × 150 × 2 000 / 60 000 = 4,5 кВт.
- Мощность двигателя при КПД привода 0,8 (допущение): 4,5 / 0,8 = 5,6 кВт.
- Окружная сила: 4,5 × 60 000 / 150 = 1 800 Н, момент на резании 1 800 × 0,03 = 54 Н·м.
Что из этого следует. Станок с двигателем 3 кВт на шпинделе (на резание остаётся 3 × 0,8 = 2,4 кВт) при тех же скорости и подаче снимет ap = 2,4 × 60 000 / (0,3 × 150 × 2 000) = 1,6 мм. Припуск 3 мм придётся брать за два прохода, и время вырастет почти вдвое. Второе следствие: мощность считают для режима, а момент для малых оборотов. Электродвигатель шпинделя выдаёт полный момент только до базовых оборотов, дальше при постоянной мощности он падает. Для резьбы и отрезки у больших диаметров нужен момент на низких оборотах, и его надо смотреть по графику в паспорте, а не по максимальной мощности.
Ориентиры по классам станков (по типовым рядам моделей, паспорт конкретной машины обязателен):
| Класс | Деталь | Патрон | Отверстие шпинделя | Мощность шпинделя |
|---|---|---|---|---|
| Малый | Пруток до 30–40 мм, штучные детали до Ø100–150 мм | 5–6 дюймов | 36–45 мм | 5–7,5 кВт |
| Средний | Пруток до 50–65 мм, штучные до Ø200–250 мм | 8 дюймов | 50–65 мм | 11–15 кВт |
| Крупный | Штучные детали Ø300 мм и больше | 10–12 дюймов | 75 мм и больше | 18–22 кВт |
Жёсткость и точность
Мощность не заменяет жёсткость. Станина из литого чугуна с широкими направляющими гасит вибрации лучше сварной, а вылет резца и расточной оправки ограничивает глубину и подачу. На жёсткость указывают масса станка и тип направляющих: у универсального 16К20 по Википедии масса от 2 835 до 3 685 кг в зависимости от длины, и именно эта масса, а не мощность, держит станок на чистовых проходах. Лёгкий настольный станок на тот же диаметр даст другое качество поверхности (мини-станок для дома).
Для чертежей с посадками ориентируйтесь на квалитет и шероховатость, которые станок удержит в серии, а не разово. Устойчивая токарная обработка даёт 7–8-й квалитет, для 6-го нужна шлифовка (как соотносятся допуски и шероховатость). Если точность в чертежах выше, станок не поможет, а шлифовальный участок придётся добавить к бюджету.
Новый, б/у или советский с ЧПУ
На вторичном рынке много станков советской постройки и 90-х годов. Википедия называет среди базовых систем ЧПУ тех лет НЦ-31 и 2Р22 для токарной группы (Токарный станок). Станина и шпиндель у такого станка нередко ещё годятся, а стойка и приводы давно сняты с поддержки. Обычный путь — заменить стойку и приводы, а это заметная доля цены нового станка того же класса, поэтому расчёт делают до покупки. Общие правила проверки б/у собраны в статье про покупку подержанного станка.
Подержанный токарный станок
Плюсы
- Дешевле нового при том же диаметре и массе
- Станина и шпиндель часто остаются в хорошем состоянии
- Есть выбор моделей с большим диаметром обработки
Минусы
- Нет гарантии, износ узлов виден не по всем признакам
- Стойка и приводы старых машин сняты с поддержки
- Приводной инструмент и ось C на б/у встречаются редко
Начинающему не стоит брать подержанный станок без задней бабки или гитары, а также с убитыми втулками шпинделя: объём восстановления несоизмерим с ценой. Менее изношенный станок, даже заметно дороже, обходится дешевле, чем «дешёвый металлолом», который придётся перебирать.
Что проверить до оплаты
Приёмка токарного станка
- 01
Паспорт и стойка.
Сверьте заводской номер, версию стойки, наличие руководства по программированию и схем.
- 02
Биение шпинделя и патрона.
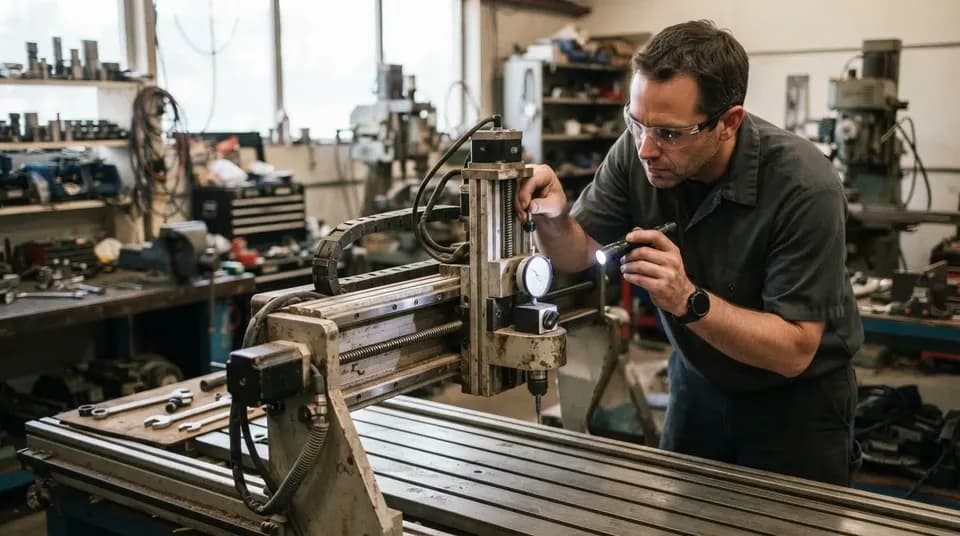
Индикатор на оправке или контрольной шейке, затем на кулачках патрона. Допустимые значения даёт паспорт, для станка нормальной точности ориентир — сотые доли миллиметра.
- 03
Люфт в осях.
Подвиньте суппорт индикатором в обе стороны и сравните с шагом программы. На шарико-винтовой паре люфт должен быть небольшим и стабильным.
- 04
Повторяемость револьвера.
Индикатор в револьвере, команда смены позиции, возврат и сравнение показаний за несколько циклов.
- 05
Пробная деталь.
Обточить Ø50 мм длиной 100 мм, замерить диаметр в трёх сечениях на двух сторонах. Конусность и овальность на таких размерах не должны выходить за допуск вашего чертежа.
- 06
Шум и вибрации.
На холодном и прогретом шпинделе, на малых и больших оборотах.
- 07
Гидравлика и СОЖ.
Давление патрона, подтёки, насос, состояние фильтров.
Место, питание и обвязка
Станок среднего класса работает от трёхфазной сети и требует отдельного расчёта по мощности (электричество для станков в цехе). Масса в несколько тонн (у 16К20 от 2,8 до 3,7 т) требует проверки нагрузки на пол и перекрытие до заказа. Нужны место под заготовки и стружку, ёмкость и фильтрация СОЖ, ровный бетонный пол и подъёмник для патронов. Всё это входит в бюджет вместе со станком, инструментом, оснасткой и стоимостью часа станка.
До оплаты стоит выяснить и то, кто станок запустит. Пусконаладку, проверку геометрии и обучение оператора у новой машины делает сервис продавца. У компаний с собственными инженерами, вроде Lasercut, это штатная работа, а у перекупщика её нередко поручают внештатному мастеру, и спросить потом не с кого.
Самый частый просчёт в мастерской — взять станок по максимальному диаметру, а работать на нём почти всегда с мелкими деталями. Тогда на тяжёлом патроне нельзя поднять обороты, цикл растягивается, и мощность простаивает. Выбирайте по тем деталям, которые принесут основную выручку, а редкие крупные пусть делает сосед с большим станком.
 Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM
Частые вопросы
Как выбрать токарный станок с ЧПУ для небольшой мастерской?
Выпишите типовые детали с диаметром, длиной, материалом и партией, затем подберите максимальный диаметр обработки, отверстие шпинделя и мощность под самые тяжёлые из них. Только после этого сравнивайте модели по цене, стойке и сервису.
Какая мощность шпинделя нужна для токарного станка?
Считают по тяжёлому проходу: Pc = ap × f × vc × kc / 60 000, затем делят на КПД привода около 0,8. Для вала Ø60 из стали 45 при глубине 3 мм это около 4,5 кВт на резании и 5,6 кВт на двигателе. Значение kc берут из каталога инструмента.
Что важнее: мощность или жёсткость?
Для чистовых проходов жёсткость, для черновых мощность и момент. Станку нужны оба качества, но если в бюджете приходится выбирать, мощность легче добавить, чем жёсткость станины.
Стоит ли покупать токарный станок с ЧПУ б/у?
Если станина и шпиндель в порядке, а стойку и приводы можно заменить в бюджет, стоит. Без проверки пробной деталью и индикатором покупать нельзя: о состоянии направляющих и шпинделя по внешнему виду судить трудно.
Источники
- General turning formulas and definitions ↗ — Sandvik Coromant, формулы мощности и скорости резания
- 16К20 ↗ — Википедия, параметры универсального токарного станка
- Токарный станок ↗ — Википедия, системы ЧПУ токарной группы
- Токарный патрон ↗ — Википедия, виды патронов, крепление на шпинделе
- Lathe ↗ — Wikipedia
- CNC machining: the complete engineering guide ↗ — Hubs (Protolabs Network)
Фото: Visitor7 / Wikimedia Commons, CC BY-SA 3.0
Автор
Дмитрий ВолковИнженер-механик, фрезерные станки с ЧПУ и CAM, 15 лет в отрасли
Пятнадцать лет работает с фрезерными станками с ЧПУ: от мебельных раскроечных центров до обработки металла. Пишет о фрезерах, инструменте, CAM-программах и системах управления.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: Токарные станки с ЧПУ
Все →

Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий