Кратко
Металлические имплантаты печатают из титана Ti-6Al-4V ELI (кислорода до 0,11 % вместо 0,20 %) и кобальт-хрома, ортезы из нейлона PA12 или TPU. В опытах на животных пористая решётка с порами 300–600 мкм прорастала костью. Серийное изделие регистрируют, а российское исключение узкое: изделие для одного пациента по назначению врача.
- Титан для имплантатов печатают из Ti-6Al-4V ELI: по паспортам EOS допуск по кислороду 0,11 % против 0,20 % у обычного Ti64. После отжига 800 °C два часа удлинение растёт с 8 до 14 %, прочность падает с 1290 до 1070 МПа.
- В опыте на кроликах пористые титановые решётки с порами 600 мкм давали самую высокую фиксацию в первые две недели, с порами 300 мкм кость прорастала медленнее.
- Полимерные ортезы печатают нейлоном PA12: по паспорту HP на MJF прочность 48 МПа, удлинение 15–20 %. Обзор 2025 года по 62 клиническим работам видит пользу в комфорте и посадке, но данные пока неоднородны.
- Серийные имплантаты и ортезы подлежат регистрации. Исключение по Постановлению № 1416 действует для изделий, которые сделаны по заказу пациента, по назначению медицинских работников и для личного использования конкретным пациентом.
- Кейдж 25×10×12 мм с долей металла 35 % весит около 4,6 г, лазер плавит его 3,5 минуты. Время печати определяет нанесение слоёв порошка: на плите из 20 штук получается около 7,5 минуты машинного времени на изделие.
Статья раздела 3D-печать в медицине для тех, кто делает такие изделия или выбирает подрядчика. Показаний и рекомендаций по лечению в ней нет.
Что и из чего печатают
Группы изделий различаются по контакту с телом, и от этого зависят материал и требования.
| Изделие | Материал | Технология | Что важно |
|---|---|---|---|
| Имплантат кости, кейдж, пластина | Ti-6Al-4V ELI | SLM / DMLS, EBM | Порошок ELI, чистота, пористая поверхность |
| Каркас съёмного протеза, коронка | Кобальт-хром | SLM | Точность посадки, биосовместимость |
| Чашка и вкладыши для костной ткани | PEEK, PEKK | FFF, SLS | Модуль упругости близок к кости, но поверхность инертна |
| Ортез, стелька, корсет | PA12, TPU | MJF, SLS, FDM | Комфорт, вентиляция, прочность на изгиб |
| Гильза протеза | PLA, PETG, нейлон, композиты | FDM | Испытания по ISO 10328 |
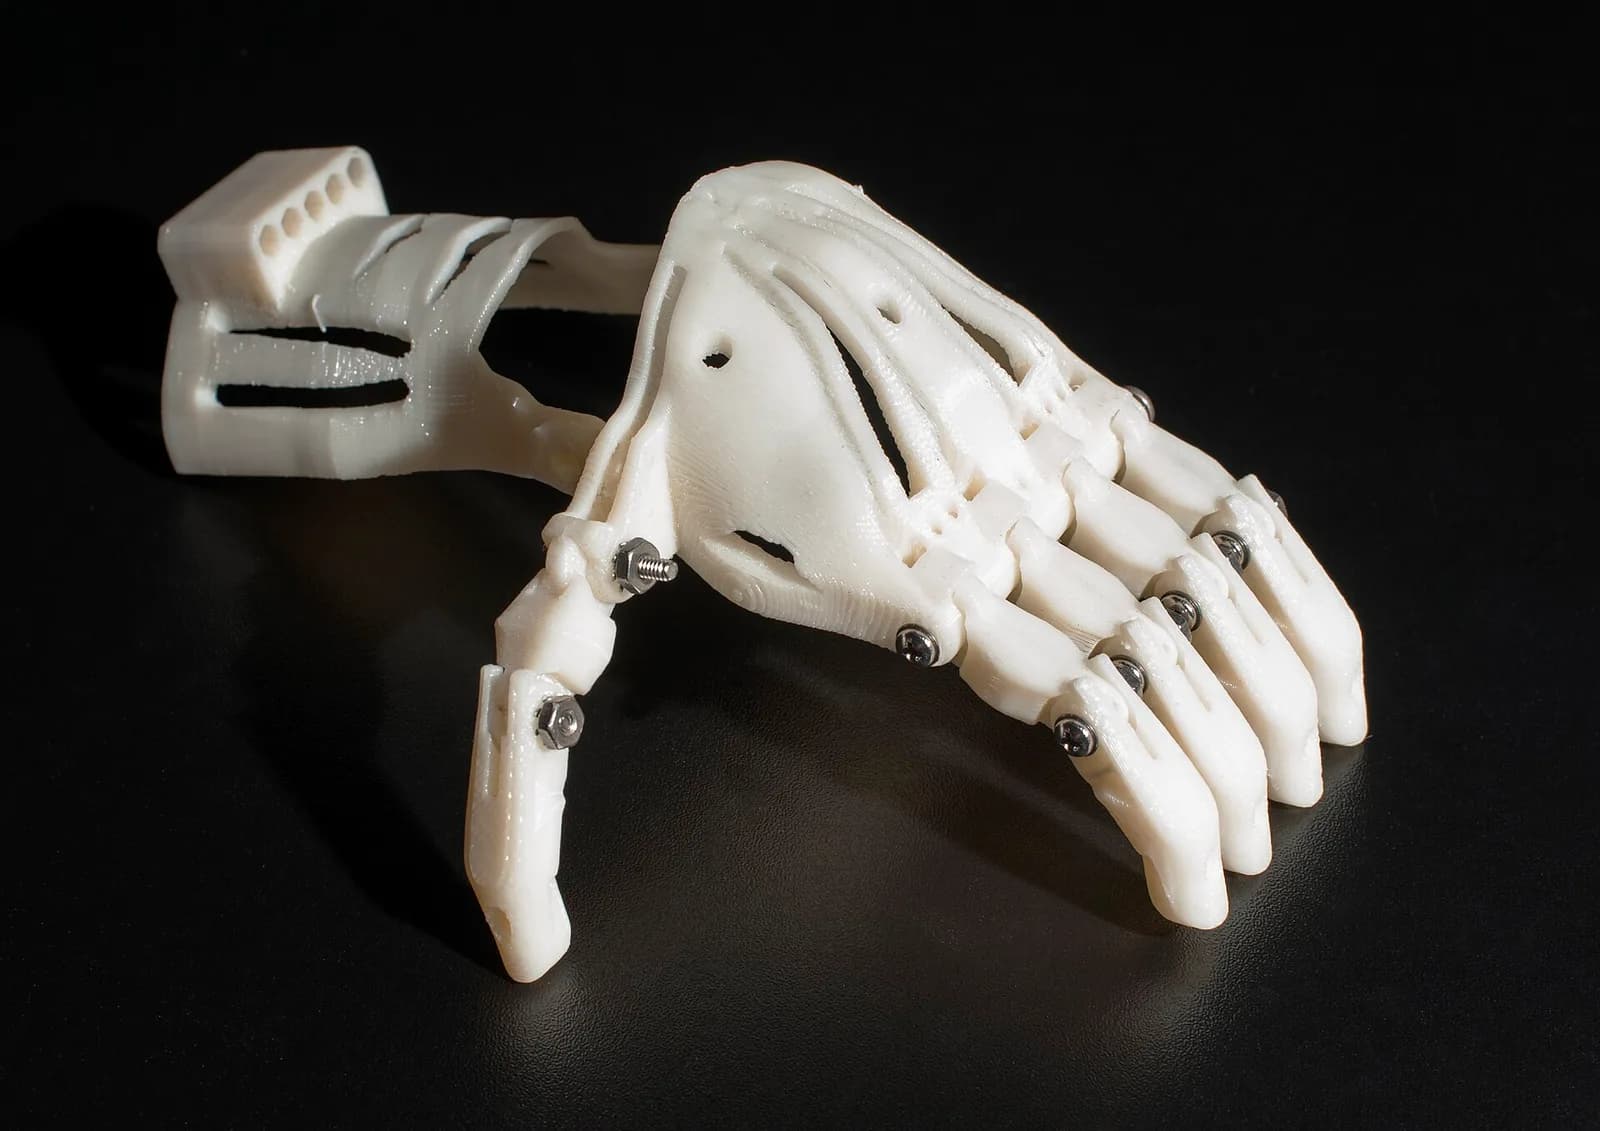
| Косметический протез, кисть | PLA, нейлон, TPU | FDM, MJF | Нагрузка небольшая, важны вес и цена |
Индивидуальную форму берут из КТ, МРТ или скана конечности, готовят её инженер и врач. Принтер лишь воспроизводит модель, поэтому посадка зависит от всей цепочки: снимок, сегментация, проектирование, печать, чистка.
Титан Ti-6Al-4V ELI
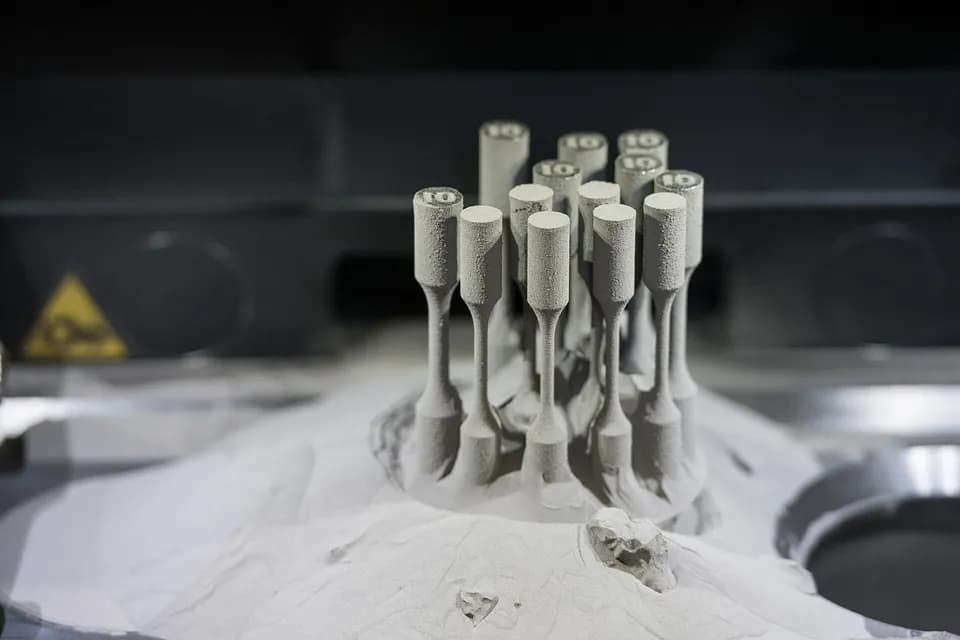
ELI означает «extra low interstitial»: в сплаве ограничены кислород, азот, углерод и железо, поэтому металл пластичнее и устойчивее к развитию трещин. Паспорт EOS на порошок Ti64ELI даёт кислород не более 0,110 % и железо не более 0,25 %, а обычный Ti64 того же производителя допускает кислород до 0,20 % и железо до 0,30 %. Состав ELI соответствует ASTM F136, а у обычного Ti64 состав отвечает ASTM F1472. Отечественный сплав ВТ6 допускает кислород до 0,20 %, то есть ближе к обычному, а не к ELI-классу.
| Параметр (EOS Ti64ELI, система M 290) | Как напечатано | После отжига 800 °C, 2 ч, аргон |
|---|---|---|
| Предел прочности Rm | 1290 ± 80 МПа | 1070 ± 80 МПа |
| Предел текучести Rp0,2 | 1150 ± 80 МПа | 1010 ± 80 МПа |
| Удлинение | 8 ± 4 % | 14 ± 4 % |
| Твёрдость | около 320 HV5 | нет данных |
Плотность детали 4,41 г/см³, слой 30 мкм, минимальная стенка 0,3–0,4 мм, шероховатость после дробеструя Ra 5–9 мкм (Rz 20–50 мкм, как читать эти параметры, объясняет справочник по шероховатости). Анизотропия есть, и паспорт её оговаривает отдельно. Подробно про опоры, термообработку и посадочные поверхности есть в статье о проектировании SLM-деталей, цены и порядок цифр для металла в материале о стоимости.
Пористые решётки. Главное преимущество печати для ортопедии: пору можно сделать частью конструкции. В опыте на кроликах 2016 года три решётки одинаковой пористости 65 % с порами 300, 600 и 900 мкм (фактически 309, 632 и 956 мкм) вживили в бедро и большеберцовую кость. Решётка с порами 600 мкм показала самую высокую фиксацию на второй неделе, а к четвёртой неделе все три держались достаточно прочно. Прорастание кости в решётку 300 мкм через четыре недели было ниже, чем у двух других. В другом опыте на кроликах (2023 год, гироидные решётки) через 12 недель доля кости и контакт с имплантатом у решёток с порами 300 мкм были выше, чем у градиентных от 600 до 300 мкм. Вывод для проектировщика: оптимальный размер пор зависит от модели, срока и геометрии, и единого числа в литературе нет. Диапазон 300–600 мкм встречается в обеих работах.
В опыте на овцах 2022 года титановые пористые кейджи без костного трансплантата сравнивали с PEEK-кейджами с аутокостью: у титановых контакт с костью оказался значимо выше, а у PEEK заметного срастания не было. Данные получены на животных и в небольшой группе.
PEEK, PEKK и кобальт-хром
PEEK (в справочнике материалов модуль упругости 4000–4300 МПа, плавится при 343 °C) печатается на специальных FFF-принтерах с соплом около 400 °C и нагретой камерой. Обзор 2023 года по печатному PEEK для имплантатов говорит: механика печатной детали зависит от параметров печати, а инертность поверхности мешает прирастанию кости, поэтому её ищут способы активировать. PEKK спекают лазером (SLS): в кроличьей модели нижней челюсти 2017 года пористые PEKK-каркасы сочетали со стволовыми клетками жировой ткани именно потому, что без них граница с костью слабая.
Кобальт-хром для зубов разобран в статье о стоматологии: по паспорту EOS CobaltChrome SP2 прочность 1050 ± 250 МПа, текучесть 750 ± 150 МПа, модуль 200 ± 30 ГПа, плотность 8,50–8,65 г/см³.
Ортезы и протезы из полимеров
Для ортезов печатают нейлоном PA12 (MJF или SLS) и эластичными пластиками типа TPU. Паспорт HP на порошок High Reusability PA 12 для MJF называет прочность на растяжение 48 МПа в плоскости и по оси Z, модуль 1700–1800 МПа, удлинение 20 % и 15 %, плотность детали 1,01 г/см³ и теплостойкость 175 °C при нагрузке 0,45 МПа (95–106 °C при 1,82 МПа). В паспорте заявлено соответствие USP Class I–VI и рекомендациям FDA для изделий, контактирующих с неповреждённой кожей. Это годится для ортезов и стелек, но не для имплантатов. Коэффициент обновления порошка 20 % и повторное использование излишка влияют на себестоимость. О нейлоне для FDM и TPU есть отдельный материал.
Клинические данные по печатным ортезам собраны в обзоре 2025 года: из 1279 найденных работ в анализ вошли 62 (стельки, ортезы стопы и голеностопа, спинальные и верхних конечностей, шлемы). Стельки перераспределяют давление и повышают комфорт, ортезы голеностопа улучшают параметры походки. Авторы отдельно называют долговечность и подбор материала нерешёнными задачами. По обзору 2025 года, посвящённому только ортезам голеностопа (10 работ), функциональная эффективность печатных и обычных ортезов сопоставима, а удовлетворённость посадкой выше у печатных.
С гильзами протезов голени картина осторожнее. Систематический обзор 2022 года нашёл 12 работ с данными о 15 печатных гильзах и 26 ламинированных. Усиление углеродными частицами и армирование дистальной части повышает прочность, но работы слишком разнородны. В отдельном исследовании гильзу из Tough PLA испытали по ISO 10328: она выдержала 2,27 млн циклов и статическую нагрузку 4025 Н, то есть почти соответствовала стандарту.
Расчёт: сколько печатается пористый кейдж
Оценим кейдж 25 × 10 × 12 мм из Ti64ELI по паспорту EOS. Допущения: пористость 65 % (доля металла 35 %, как в решётках выше), слой 30 мкм, производительность лазера по паспорту 5 мм³/с (паспорт оговаривает, что это скорость экспонирования внутренней зоны, без контуров и опор), накладные расходы на нанесение и сканирование слоя 12 секунд (это наше допущение, а не паспортное значение).
| Величина | Расчёт | Результат |
|---|---|---|
| Объём в габарите | 25 × 10 × 12 | 3 000 мм³ |
| Объём металла | 3 000 × 0,35 | 1 050 мм³ |
| Масса | 1,05 см³ × 4,41 г/см³ | около 4,6 г |
| Время экспонирования | 1 050 мм³ ÷ 5 мм³/с | 210 с, 3,5 мин |
| Число слоёв | 12 мм ÷ 0,03 мм | 400 |
| Нанесение слоёв | 400 × 12 с | 4 800 с, 80 мин |
| Один кейдж на плите | 210 + 4 800 с | около 84 мин |
| 20 кейджей на плите | 20 × 210 + 4 800 с | 9 000 с, 150 мин, 7,5 мин на штуку |
Металла в детали мало, лазер работает считаные минуты. Цену определяют время машины и загрузка плиты, затем отжиг, срезание с плиты, чистка и контроль. Если имплантат печатают один, машинное время на него в 11 раз выше, чем при полной плите. Добирать плиту чужими деталями можно только в пределах одной партии порошка: партия и прослеживаемость должны быть сохранены.
Чистота, стерилизация, контроль производства
Порошок и остатки. Печать в порошковой постели оставляет на поверхности спёкшиеся частицы. В работе 2022 года о пористых пластинах из никелида титана отмечено, что неоплавленные частицы дают размерные ошибки, повышают риск разрушения, а оторвавшись, раздражают ткани. Шлифовка и полировка в решётке не работают, потому что к внутренним полостям нет прямой линии. Для титановых решёток исследуют химическое травление (работа 2024 года), и от режима травления зависит клеточный отклик. Режим чистки поэтому проверяют на образцах, а не берут из статьи.
Контроль. Регуляторам нужна не только готовая деталь, но и процесс. Руководство FDA по аддитивным медицинским изделиям (декабрь 2017 года) относится к изделиям, у которых хотя бы одна деталь или стадия напечатана, и описывает технические соображения и рекомендации по испытаниям. В обзоре регуляторных вопросов 2015 года (Clinical and Translational Science) говорится о постоянстве свойств порошка и параметров печати, влиянии ориентации и мощности лазера и особенностях очистки, финишной обработки и стерилизации печатных изделий. На практике производитель описывает партию порошка, параметры, запись о каждой плите, термообработку, очистку, проверки размеров и (для решёток) томографию.
Регистрация: Россия, ЕС, США
Что это значит для производства. Имплантат, напечатанный по КТ и назначению хирурга для одного пациента, может подойти под формулировку исключения. Каталог типоразмеров, серия кейджей, готовые стопорные пластины и порошки как материал подпадают под обычную регистрацию. Граница между «индивидуальным» и «серийным с подгонкой» в практике спорная, и вопрос о конкретном изделии задают регистрирующему органу письменно, а не решают по статье в интернете.
ЕС. Регламент 2017/745 определяет изделие по индивидуальному заказу как сделанное по письменному назначению уполномоченного лица для одного пациента и исключает из этого серийные изделия, которые просто адаптируют. Для таких изделий производитель ведёт документацию по приложению XIII, а декларация соответствия и маркировка CE по статье 10 относятся к изделиям, которые не сделаны по индивидуальному заказу.
США. FDA на странице о 3D-печати называет среди таких изделий ортопедические и черепные имплантаты, хирургические инструменты, стоматологические коронки и внешние протезы, а изделия по анатомии пациента отмечает отдельно. Исключение для кастомных изделий в разъяснении 2014 года ограничено пятью единицами в год по виду изделия.
Лазерный принтер для титана воспроизводит то, что заложили в файл, и ничего не прощает: пористая решётка с неочищенным внутренним объёмом или партия порошка без записи сводят на нет любые красивые цифры в паспорте. Первое, что я спрашиваю у подрядчика, это как у него хранится история плиты и как он доказывает чистоту решётки.
 Анна ЛебедеваИнженер по аддитивным технологиям
Типичные ошибки
- Использован обычный Ti64 вместо ELI. По составу он допускает больше кислорода, и пластичность ниже. Для имплантата порошок должен соответствовать заявленному классу.
- Нет отжига. Как напечатано, удлинение 8 ± 4 %, после отжига 14 ± 4 %. Деталь без снятия напряжений ломается при нагрузке иначе, чем рассчитано.
- Чистка по картинке. Решётка выглядит чистой, а внутри остался порошок. Контроль делают томографией и взвешиванием.
- Ортез из материала без данных о коже. Для контакта с кожей берут порошок или пластик с заявленной проверкой, а не любой нейлон.
- Гильза без испытаний. Прочность печатной гильзы определяют по ISO 10328, а не на ощупь.
- Серия под видом индивидуального. Каталог изделий, которые «подгоняются», в регистрации обычно нуждается.
Частые вопросы
Что можно напечатать для протезирования на 3D-принтере?
Гильзы, косметические и функциональные кисти, детали стопы, ортезы и стельки. Обзор 2022 года по гильзам голени нашёл 12 работ с данными об испытаниях, а в одном исследовании гильза из Tough PLA выдержала 2,27 млн циклов по ISO 10328.
Из чего печатают имплантаты?
Из титанового сплава Ti-6Al-4V ELI лазерным плавлением или электронным лучом, из кобальт-хрома, реже из PEEK и PEKK. Титановые имплантаты делают с пористыми решётками для прорастания кости, а PEEK имеет модуль около 4 ГПа, но инертную поверхность.
Нужна ли регистрация для индивидуального имплантата в России?
Исключение есть для изделий, изготовленных по индивидуальному заказу пациента по назначению медицинских работников и для личного использования конкретным пациентом (пункт 2 Правил, Постановление № 1416). Серийные имплантаты и материалы требуют регистрации. Сомнительный случай уточняют у Росздравнадзора.
Можно ли печатать ортезы на обычном FDM-принтере?
Для лёгких ортезов подойдёт, но нужны материал с известными свойствами и проверка на прочность. Промышленные ортезы чаще печатают на MJF или SLS из PA12: по паспорту HP прочность 48 МПа, удлинение 15–20 %.
Источники
- EOS Titanium Ti64ELI: Material data sheet ↗ — EOS, 2016
- Effect of pore size on bone ingrowth into porous titanium implants fabricated by additive manufacturing ↗ — Materials Science and Engineering C, 2016
- Mechanical performance and bioactivation of 3D-printed PEEK for high-performance implant manufacture: a review ↗ — Progress in Biomaterials, 2023
- The current state of 3D-printed orthoses clinical outcomes: a systematic review ↗ — BMC Musculoskeletal Disorders, 2025
- HP 3D High Reusability PA 12: data sheet ↗ — HP, 2017
- Постановление Правительства РФ от 27.12.2012 № 1416 «Об утверждении Правил государственной регистрации медицинских изделий» ↗ — Правительство России
- 3D Printing of Medical Devices ↗ — FDA
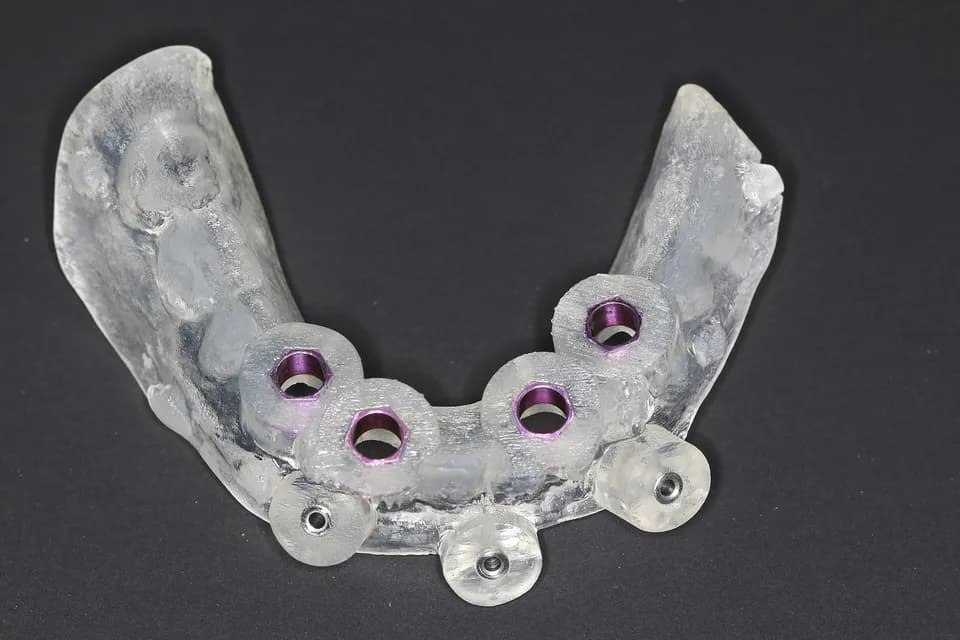
Фото: U.S. Food and Drug Administration / Wikimedia Commons, общественное достояние
Автор
Анна ЛебедеваИнженер по аддитивным технологиям, 7 лет в отрасли
Семь лет занимается 3D-печатью: FDM, фотополимерами и печатью металлом. Пишет о принтерах, материалах и постобработке.
Все материалы автора →
Проверил материал
Игорь БеловСервисный инженер по лазерным источникам и оптике, 12 лет в отрасли
Двенадцать лет ремонтирует и обслуживает лазерные источники, режущие головки и оптику. Рецензирует технические материалы Далото.
Все материалы автора →Как мы готовим материалы — в редакционной политике. Нашли ошибку? Напишите нам.
В этом разделе: 3D-печать в медицине
Все →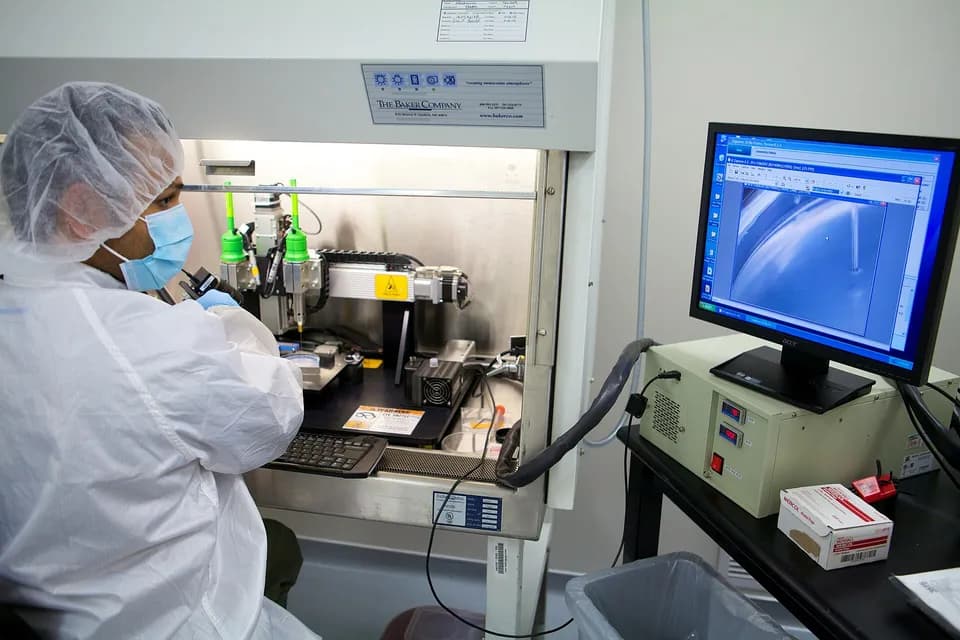
Комментарии
Пока никто не написал. Задайте вопрос — автор или эксперты редакции ответят.
Написать комментарий